EN


Niestandardowe szczyty złączy elektronicznych
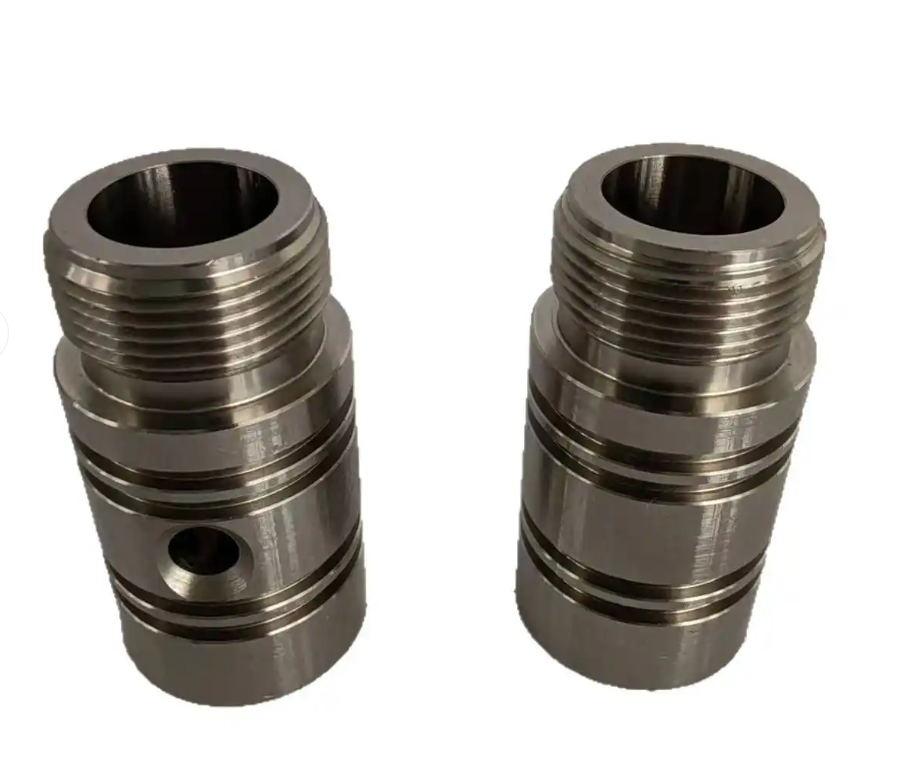
Zhengna Technology produkuje szczytowe styki elektroniczne zgodnie z rysunkami technicznymi przy użyciu tokarek CNC typu szwajcarskiego oraz tokarek CNC z podawaniem pręta. Stopniowane średnice, barki, rowki, końcówki kontaktowe i cechy zabezpieczające są analizowane wraz z interfejsem współpracującym. Materiał, dopuszczalne odchyłki wymiarowe, obszary pokrycia powłoką oraz protokoły kontroli są uzgadniane przed przygotowaniem oferty.
Wyślij rysunek techniczny styku łącznikowego do przeglądu wraz z klasą materiału, specyfikacją wykończenia, ilością zamówienia oraz wymaganiami dotyczącymi współpracy z innymi elementami. Zakresy poniżej opisują możliwości danej rodziny produktów; nie stanowią one automatycznych limitów akceptacji dla każdego styku.
Materiały i elementy toczone
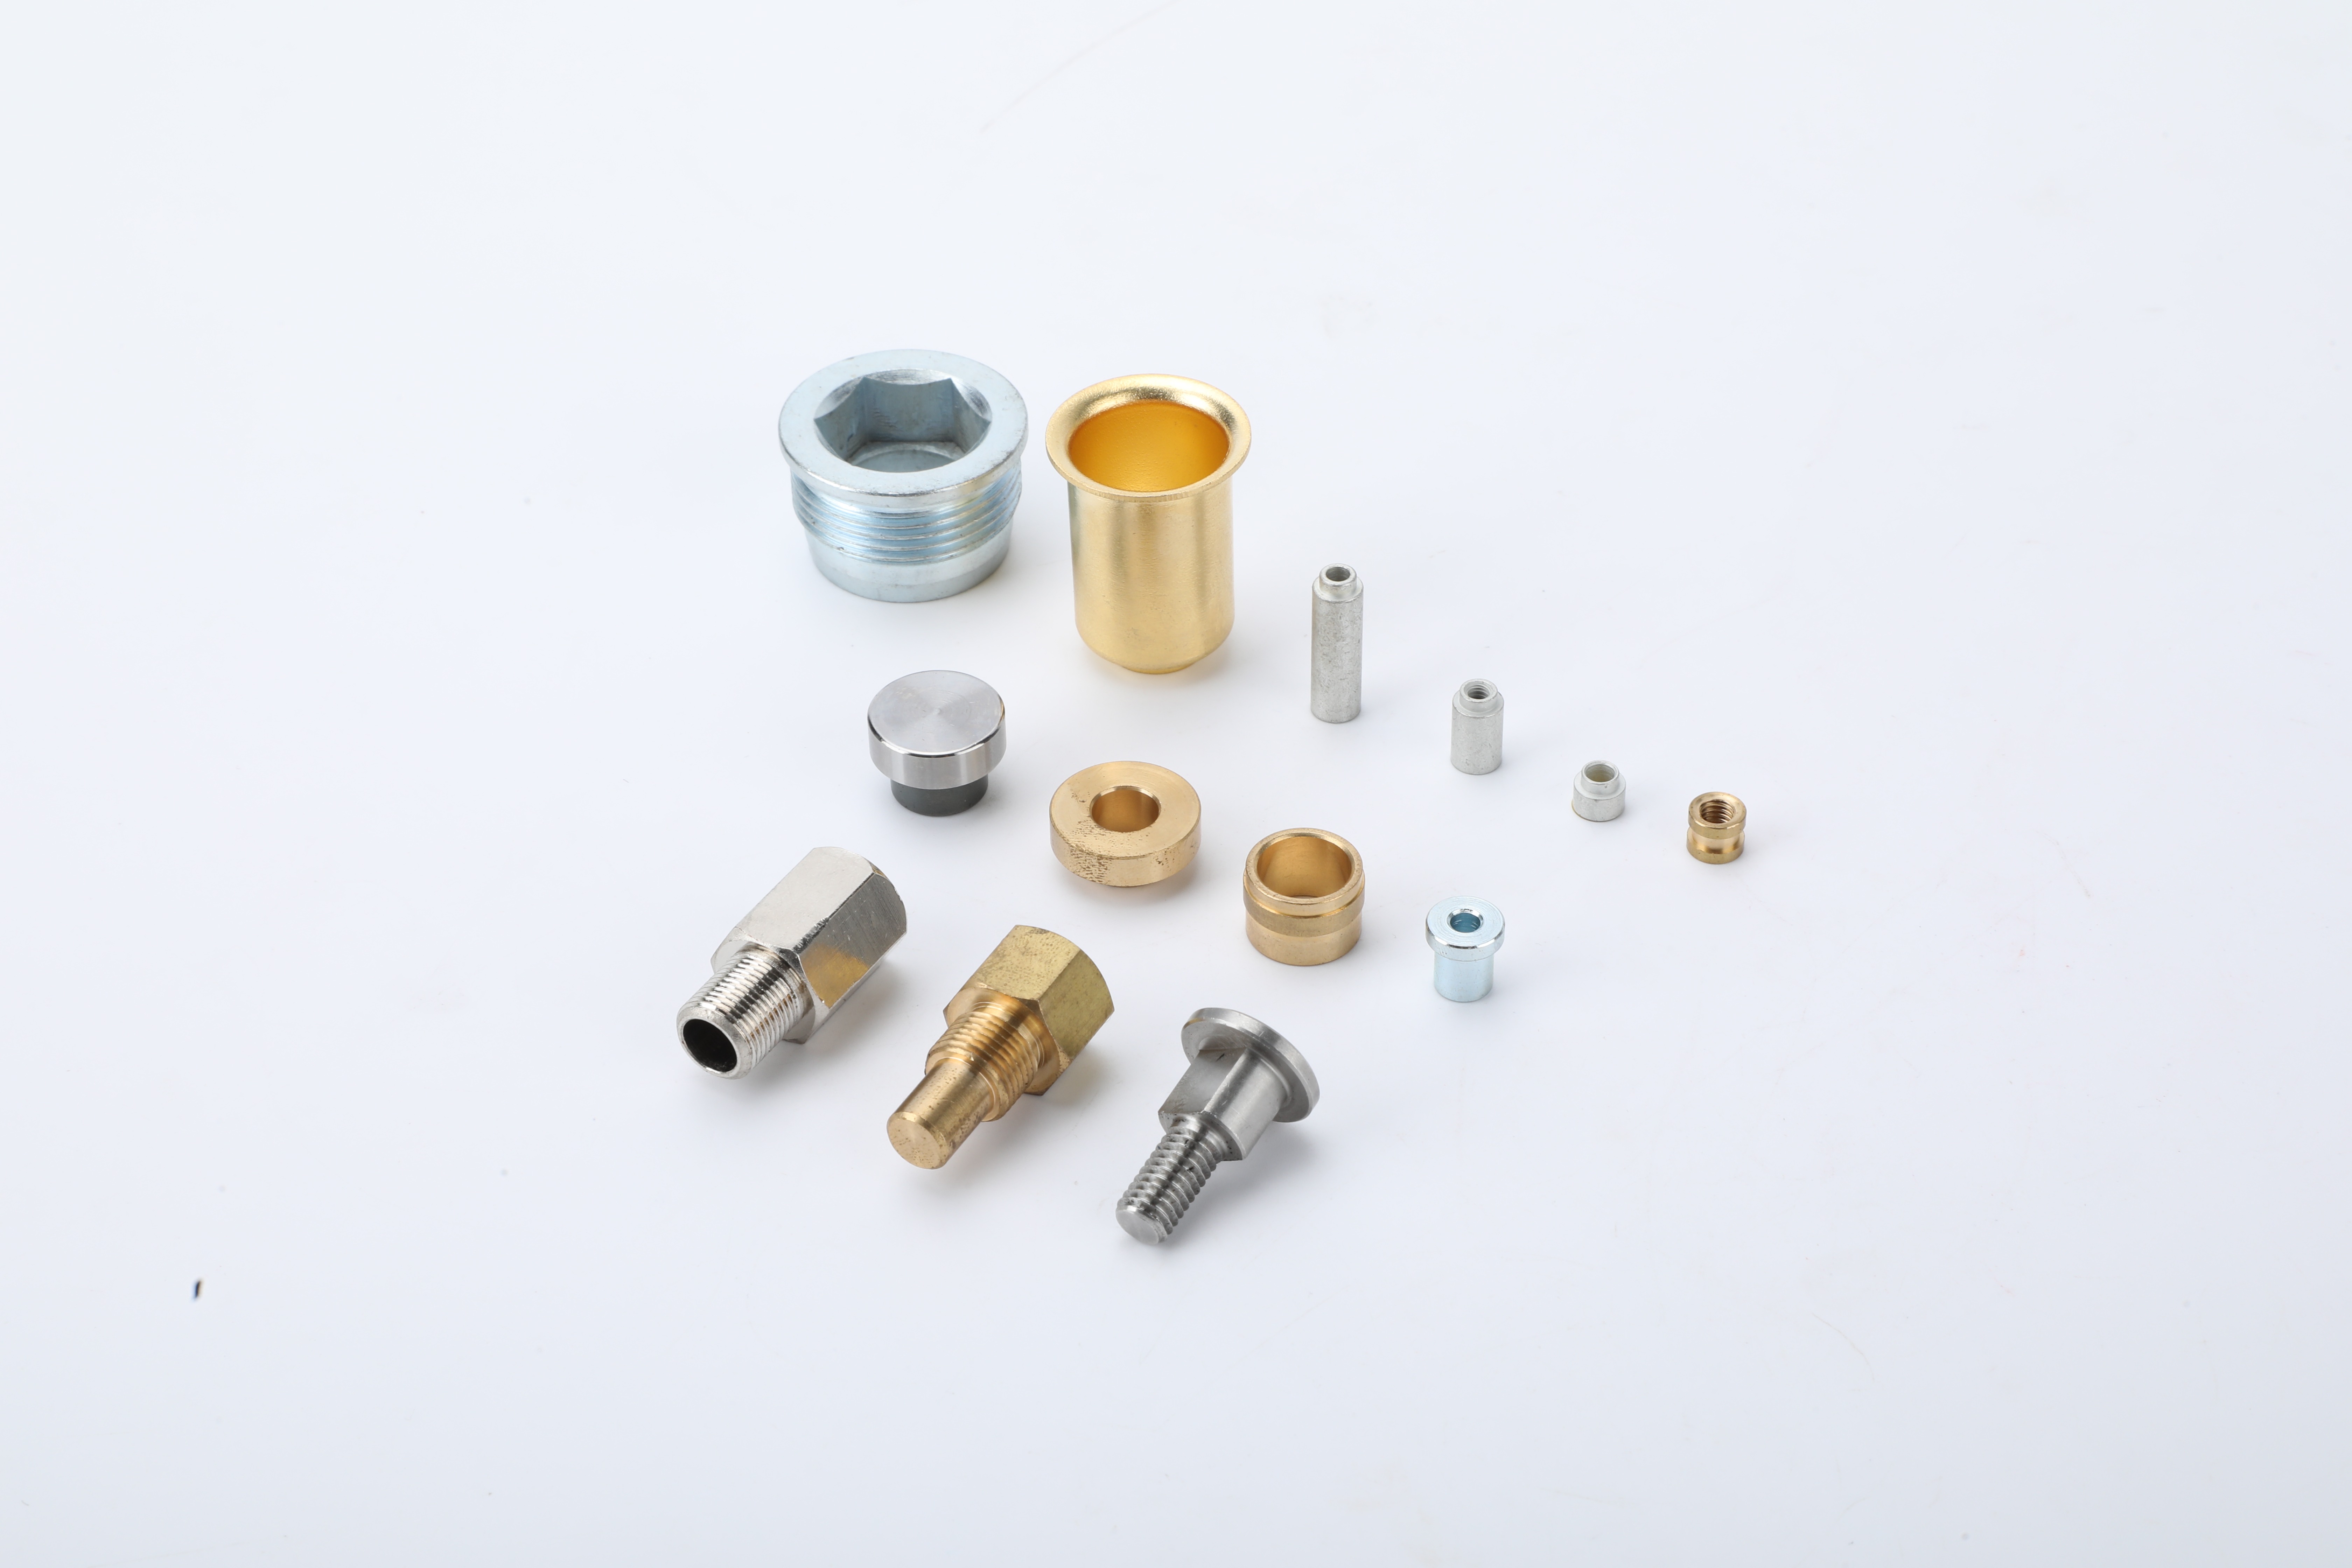
Opcje materiałów zależne od rysunku obejmują mosiądz C3604, mosiądz H62, brąz fosforowy C54400 oraz miedź berylową. Należy podać dokładny gatunek i stan: ogólne określenia takie jak „mosiądz” lub „stop miedzi” nie wystarczają do zatwierdzenia zamiany materiału. W przypadku projektów z użyciem miedzi berylowej należy potwierdzić gatunek, stan oraz odpowiedzialność za ewentualne obróbki cieplne przed ustaleniem trasy produkcyjnej.
Przegląd procesu obejmuje pręty, wieloetapowe toczenie, powierzchnie czołowe, rowki, fazowanie oraz cięcie wyrobów, a także usuwanie wykańczania, polerowanie lub czyszczenie ultradźwiękowe – tam, gdzie jest to wymagane. Ostateczna obróbka, kontrola końcowa i ochronne opakowanie są kontrolowane przez rysunek i stanowią końcowy etap ustalonej trasy produkcyjnej. Geometria detalu, dostępność do poszczególnych cech, smukłość części oraz warunki, w jakich akceptowane są wymiary, decydują o końcowej konfiguracji procesu.
Zakres tego produktu wspiera naszą usługę niestandardowego frezowania CNC i toczenia szwajcarskiego . Właściciel projektu musi zatwierdzić każdą proponowaną zmianę materiału, geometrii lub wykończenia.
Typowe допуски do przeglądu rysunku
| Funkcja | Typowe odniesienie zdolności | Co musi zostać zdefiniowane |
|---|---|---|
| Wybrane średnice pasujące | ±0,01 do ±0,02 mm | Lokalizacja dopasowania, część pasująca, metoda pomiaru za pomocą wzorca oraz akceptacja przed lub po pokryciu powłoką. |
| Całkowita długość i położenie barków | ±0,02 do ±0,05 mm | Funkcjonalny punkt odniesienia, kolejność barków oraz stos montażowy. |
| Stosowna kontrola współśrodkowości lub współosiowości | 0,01 mm, gdy przegląd rysunku i geometrii to potwierdza | Określone sterowanie geometryczne, układ odniesienia oraz metoda pomiaru. |
| Prostoliniowość i inne cechy | Przegląd specyficzny dla rysunku | Długość zazębienia, luz, ryzyko obsługi oraz przygotowanie do kontroli. |
Te odniesienia zależą od rozmiaru części, stanu materiału, geometrii, stanu powłoki oraz planu kontroli produkcji. Ścislsze допусki mogą zmienić konfigurację, metodę kontroli, koszt oraz czas realizacji. Wydany rysunek i zatwierdzona oferta określają zobowiązania.
Powłoka niklowo-złota według stref funkcjonalnych
Określ wykończenie osobno dla strefy zazębienia, strefy utrzymywania oraz końcówki zakończenia. Pojedynczy opis koloru nie może zdefiniować systemu powłokowego.
- Podpowłoka niklowa: typowy zakres przeglądu wynosi około 1,27–2,54 μm, tam gdzie zatwierdzona specyfikacja wykończenia tego wymaga.
- Twarda powłoka złota w strefie zazębienia: typowe sprawdzone opcje wynoszą około 0,25–0,76 μm lub więcej, o ile zatwierdzony wymóg to umożliwia.
- Strefa utrzymywania lub wciskania: określa miejsca, w których pokrycie galwaniczne jest wymagane, ograniczone lub wykluczone, oraz czy wymiar dopasowania jest akceptowany w stanie po pokryciu galwanicznym.
- Strefa wyprowadzenia lutowniczego lub końcówki: wybierz powłokę do procesu zakończenia. Nie zakładaj, że więcej złota zawsze oznacza lepszy wynik; może być konieczne stosowanie selektywnej powłoki lub określonego wymogu usunięcia złota.
Określ specyfikację powłoki, granice funkcjonalne, miejsca pomiaru grubości oraz dowody akceptacji. Odpowiedzialność za powlekanie oraz zatwierdzona ścieżka są potwierdzone dla projektu; ta strona nie stwierdza, że wszystkie operacje powlekania są wykonywane wewnętrznie.
Dokumentacja kontroli i odpowiedzialność za walidację
Inspekcja rozpoczyna się od cech określonych na wydanym rysunku. Do pomiarów można zastosować systemy wizyjne, pomiary powietrzem lub współrzędnościowy pomiar maszynowy (CMM), o ile są one odpowiednie do wymiarów i układu punktów odniesienia. Raport dotyczący pierwszego egzemplarza może obejmować uzgodnioną listę cech, przy czym stan akceptacji oraz format raportu muszą zostać określone przed rozpoczęciem produkcji.
Próbkowanie w trakcie produkcji wymaga pełnego, uzgodnionego planu. Samo podanie wartości AQL, np. 0,65 lub 1,0, nie określa wielkości partii, poziomu kontroli, zasad przełączania ani liczb akceptacji i odrzuceń. Grubość warstw niklu i złota może być sprawdzana metodą XRF lub w przekroju poprzecznym, jeśli jest to wymagane; przyczepność powłoki wymaga zastosowania metody odpowiedniej dla rodzaju powłoki, podłoża oraz geometrii części.
Zgodny luźny pin nie potwierdza prawidłowego działania kompletnego łącza. Odporność kontaktowa, siła łączenia, wzrost temperatury, odporność na korozję oraz trwałość łączenia zależą od pary kontaktowej, obudowy, środowiska i metody testowania. Projekt musi określić osobę odpowiedzialną za walidację, warunki testowe oraz granice akceptacji. Niniejszy dokument nie stanowi uniwersalnej gwarancji wartości oporu elektrycznego ani czasu użytkowania.
Użyj rysunek pinu łącznika, powłoka i wytyczne inspekcyjne dla szczegółowego dokumentu oraz przekazania odpowiedzialności.
Opakowanie, ilości i terminy realizacji
Torebki ochronne, tacki lub pudełka oraz kartony są dobierane tak, aby chronić powierzchnie łączące i smukłe elementy. Opakowanie taśmą nośną może zostać przeanalizowane po określeniu wymagań dotyczących orientacji i zautomatyzowanego manipulowania. Opakowanie oraz identyfikacja partii stanowią część oferty.
| Pozycja planistyczna | Typowy przykład projektu |
|---|---|
| Ilość zamówienia w ramach istniejącego procesu | Około 1000–3000 sztuk, w zależności od kosztów przygotowania, materiału, wykończenia i opakowania. |
| W pełni niestandardowa konfiguracja | Około 3 000–10 000 sztuk, w zależności od oferty projektowej. |
| Próbki | Możliwe jest rozpatrzenie małych partii, np. 50–100 sztuk. Typowy czas realizacji próbek to 7–15 dni roboczych od momentu przekazania wymagań technicznych. |
| Produkcja | Zazwyczaj 2–4 tygodnie, w zależności od ilości, dostępności materiałów, rodzaju wykończenia, dokumentacji kontroli jakości oraz opakowania. |
| Podstawa cenowa | Koszt przygotowania (setup) lub koszt niepowtarzalny (NRE) plus cena za sztukę; nie podano stałej ceny katalogowej. |
Podane zakresy mają charakter orientacyjny i nie stanowią wiążącej oferty ani gwarancji terminu wysyłki. Ostateczna oferta określa ilość, cenę, warunki dostawy, odbiorcę oraz harmonogram. Wykonanie części obrotowej nie wiąże się automatycznie z koniecznością wykonania nowej formy.
Zażądaj oferty na złącza i piny
Prześlij poniższe informacje, aby oferta obejmowała dokładnie tę samą część, którą zamierzasz zakupić:
- Zatwierdzony rysunek 2D oraz dostępny model 3D, wraz z numerem rewizji i priorytetem dokumentu.
- Gatunek i stan materiału; interfejsy współpracy, utrzymywania i zakończenia połączenia.
- Wymiarowe parametry krytyczne oraz punkty odniesienia, w tym akceptacja przed lub po powłokowaniu.
- Zakończenie specyfikacji, stref funkcjonalnych oraz wymaganych dokumentów inspekcyjnych lub wyników walidacji.
- Ilości próbek i zamówień, wymagania dotyczące opakowań oraz wskazane miejsce i termin dostawy.
Skontaktuj się z firmą Zhengna Technology w celu przeanalizowania rysunku łącznika z pinami.