EN


Персонализирани електронни контактни пинове
Zhengna Technology произвежда електронни контактни пинове по чертеж, използвайки CNC точене от швейцарски тип и CNC точене с подаване на прът. Стъпенчатите диаметри, рамената, канавките, контактните краища и елементите за фиксиране се анализират заедно с интерфейса за съчетаване. Материалът, допустимите размерни отклонения, зоните за галванизиране и протоколите за инспекция се уточняват преди предоставяне на оферта.
Изпратете чертеж на контактния пин за преглед заедно с класа на материала, спецификацията за повърхностна обработка, количеството за поръчка и изискванията за съчетаване. Диапазоните по-долу описват възможностите на продуктовото семейство; те не представляват автоматични граници за приемане за всеки отделен пин.
Материали и обработени елементи
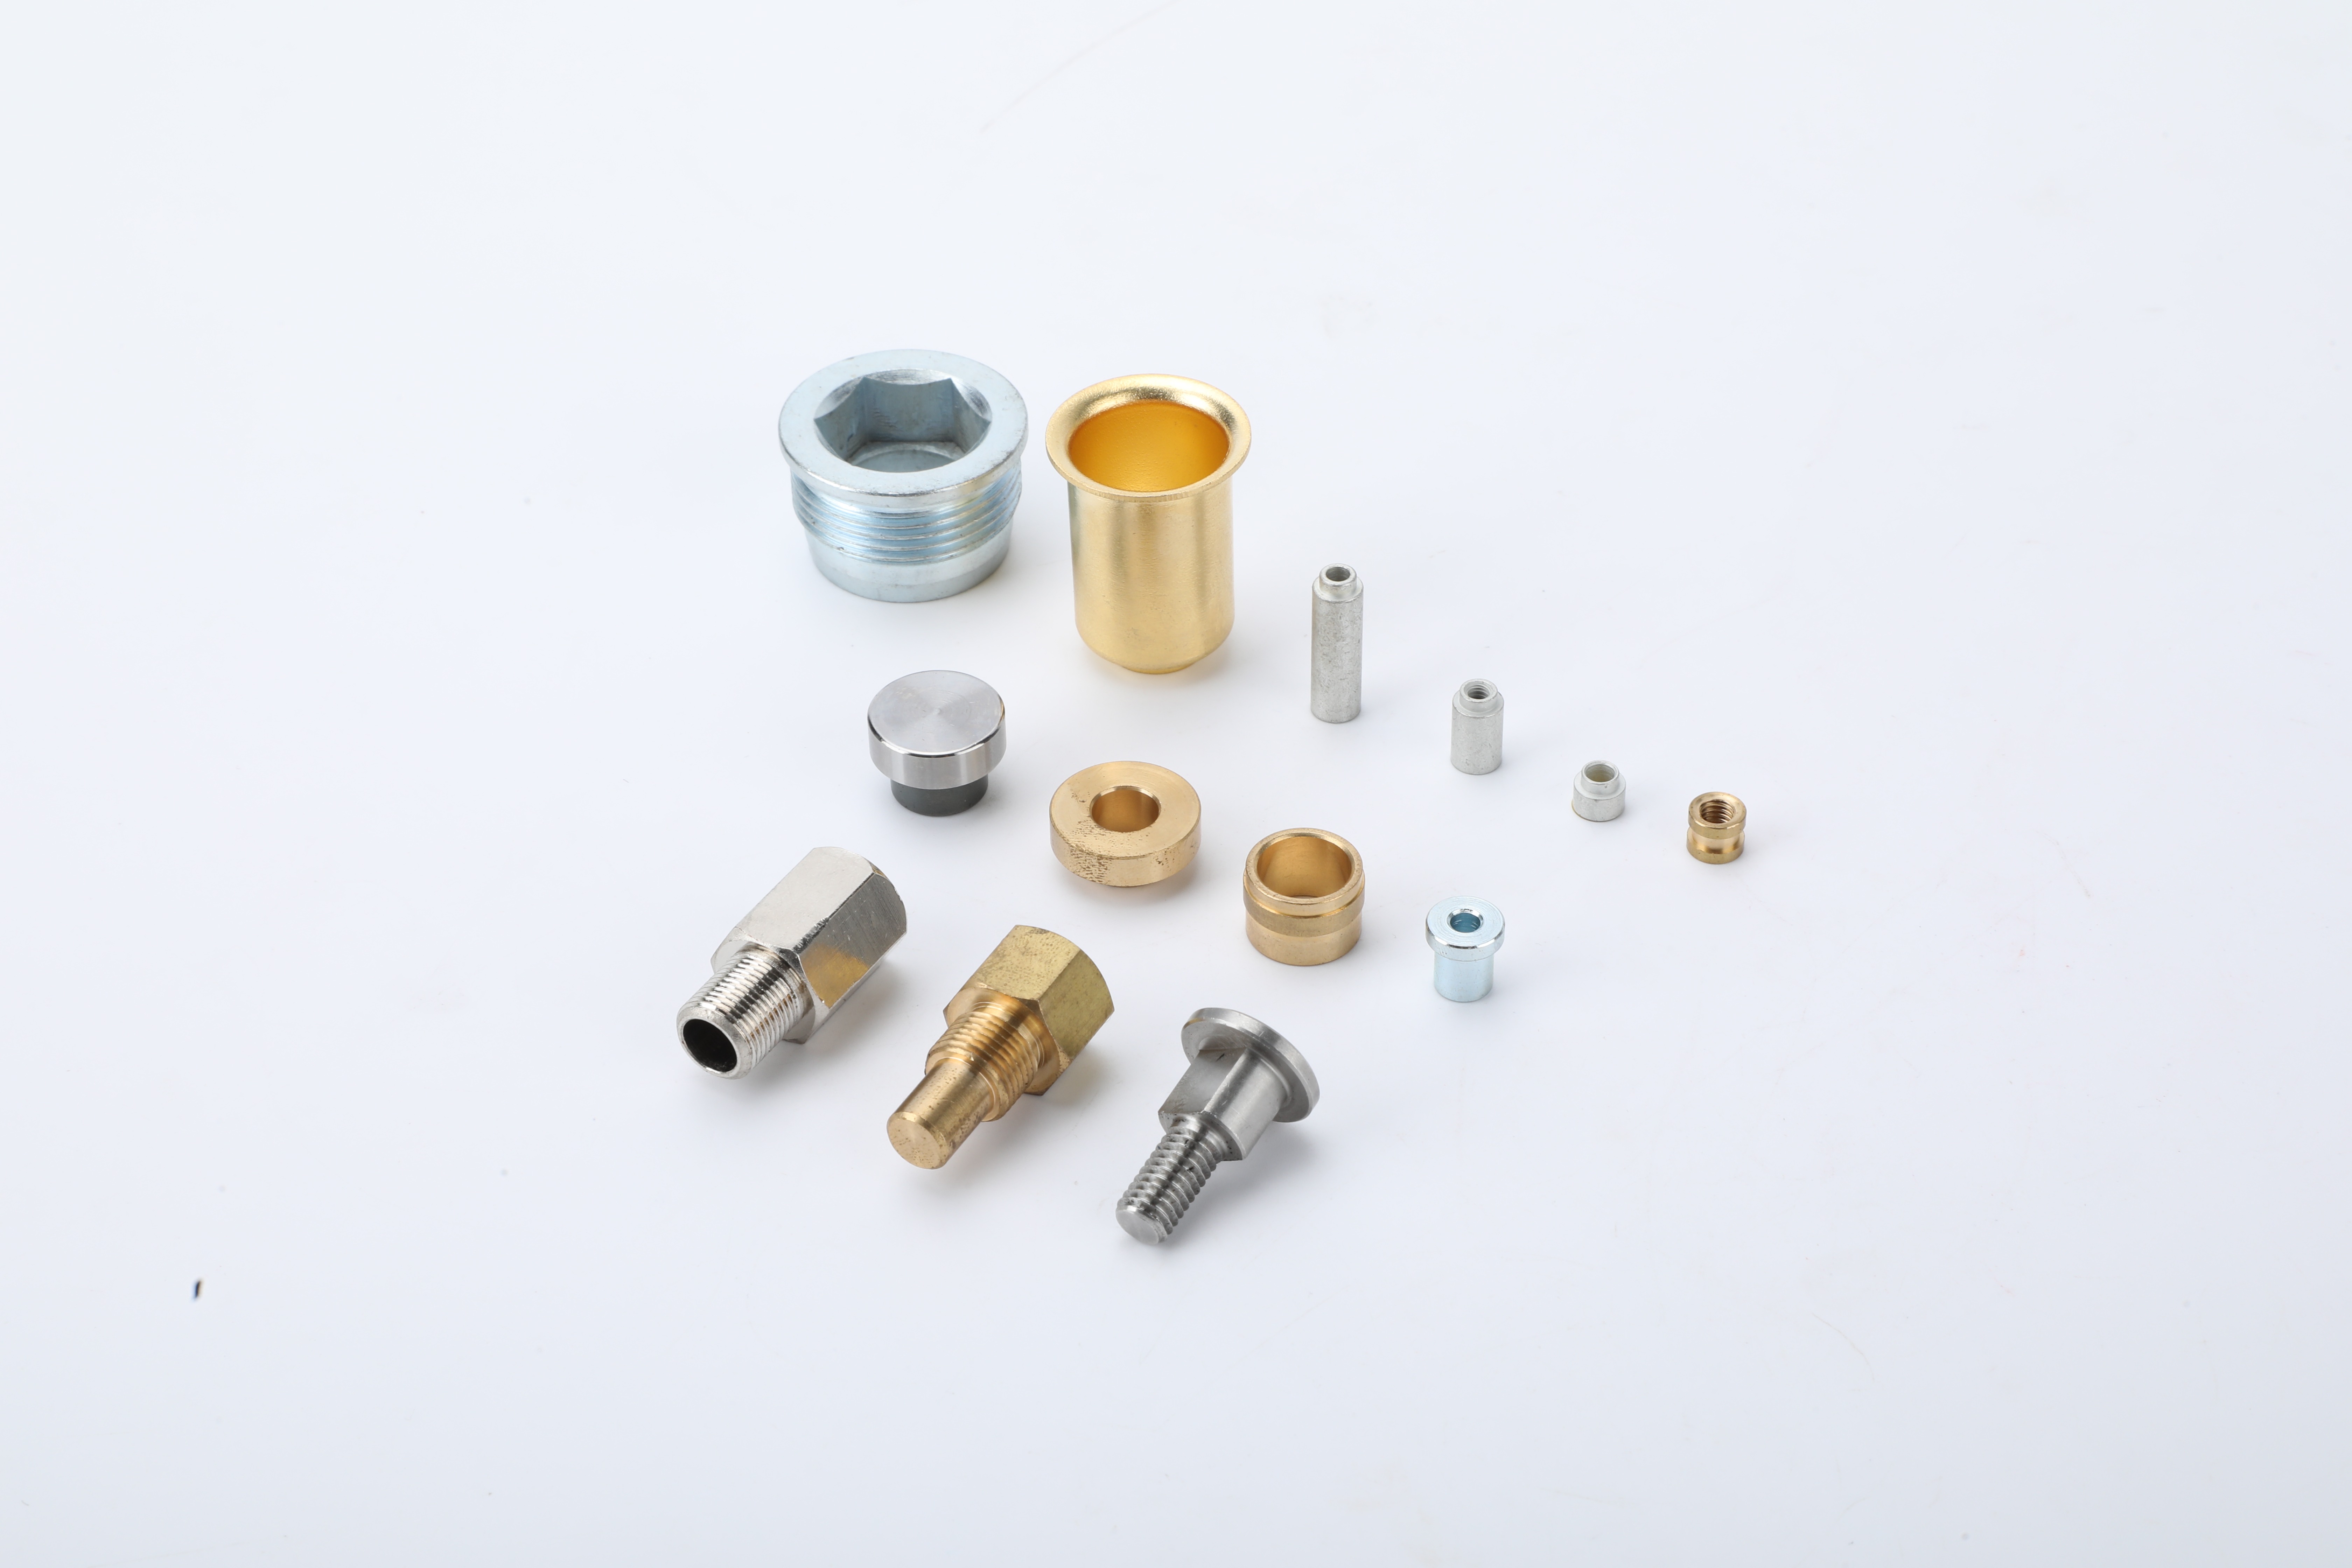
Опциите за материали, зависими от чертежа, включват медно-цинков сплав C3604, медно-цинков сплав H62, фосфорна бронзова сплав C54400 и берилево-меден сплав. Уточнете точно класа и състоянието: обща бележка като „латун“ или „меден сплав“ не е достатъчна за одобрение на замяна. За проекти с берилево-меден сплав потвърдете класа, състоянието и отговорността за термична обработка преди да се съгласуват производственият процес.
Прегледът на процеса обхваща прътов материал, многостепенна точене, рамки, канавки, фаски и елементи за отсичане, последвани от дебуриране, полиране или ултразвуково почистване при необходимост. Зависимото от чертежа финишно оформяне, окончателната инспекция и защитното опаковане завършват съгласувания производствен процес. Геометрията на детайла, достъпът до елементите, тънкостта и състоянието, при което се приемат размерите, определят окончателната настройка.
Този обхват на продукти поддържа нашата персонализирана CNC-обработка и швейцарско точене . Собственикът на проекта трябва да одобри всяка предложена промяна в материала, геометрията или финиша.
Типични допуски за преглед на чертежа
| Характеристика | Типичен референтен капацитет | Какво трябва да бъде дефинирано |
|---|---|---|
| Избрани диаметри на съчетаващи се части | ±0,01 до ±0,02 мм | Място на посаждане, съчетаваща се част, метод за измерване с калибри и приемане преди или след галванизация. |
| Обща дължина и положения на рамките | ±0,02 до ±0,05 мм | Функционален базов елемент, последователност на рамките и сборка в стек. |
| Приложима концентричност или коаксиален контрол | 0,01 мм, когато чертежът и прегледът на геометрията го поддържат | Конкретната геометрична контрола, системата от референтни повърхнини и методът за измерване. |
| Праволинейност и други характеристики | Преглед, специфичен за чертежа | Дължина на включване, зазор, риск от повреда при обработка и настройка за инспекция. |
Тези референтни стойности зависят от размера на детайла, състоянието на материала, геометрията, състоянието на поцинковането и плана за производствен контрол. По-строга допусната стойност може да промени настройката, метода за инспекция, разходите и водещото време. Окончателно одобрените чертежи и цитирането определят задължението.
Никелово и златно покритие по функционални зони
Уточнете отделно финишното покритие за зоната на съединяване, зоната на задържане и крайната част за завършване. Едноцветното описание не може да дефинира система за покритие.
- Никелова подложка: типичният прегледан диапазон е приблизително 1,27–2,54 μm, когато одобрената спецификация за финишното покритие изисква това.
- Твърдо златна зона за съединяване: типичните прегледани опции са приблизително 0,25–0,76 μm или по-високи, когато одобреното изискване го поддържа.
- Зона за задържане или посадка с натиск: определете къде е задължително, ограничено или изключено галванизирането и дали размерът на посадката се приема в галванизираното състояние.
- Зона за лепене с оловно-калиев спой или крайна точка: изберете завършващото покритие за процеса на окончателно свързване. Не предполагайте, че повече злато винаги е по-добре; може да се наложи селективно завършване или специфично изискване за премахване на злато.
Идентифицирайте спецификацията за завършване, функционалните граници, местата за измерване на дебелината и доказателствата за приемане. Отговорността за завършването и одобрената технологична верига са потвърдени за проекта; тази страница не твърди, че всяка операция по завършване се извършва вътрешно.
Протоколи за инспекция и отговорност за валидация
Инспекцията започва с характеристиките, посочени в публикуваната чертежна документация. За измерване на размерите и определяне на базовите повърхности могат да се използват визуални измервания, пневматични измервания или координатно-измервателна машина (CMM), когато това е подходящо.
Пробното вземане при производството изисква пълен, предварително съгласуван план. Само стойността на AQL (например 0.65 или 1.0) не определя размера на партидата, нивото на инспекция, правилата за превключване или числата за приемане и отхвърляне. Дебелината на никеловото и златното покритие може да се проверява чрез рентгенов флуоресцентен анализ (XRF) или напречен разрез, когато е предвидено; за адхезията на покритието се изисква метод, подходящ за типа покритие, подложката и геометрията на детайла.
Съответстващо отделно шпенделче не доказва работоспособността на целия конектор. Съпротивлението на контакта, силата при съединяване, повишаването на температурата, корозионната устойчивост и издръжливостта при съединяване зависят от двойката контакти, корпуса, околната среда и метода на изпитване. В проекта трябва да се определи отговорният за валидирането, условията за изпитване и граничните стойности за приемане. Тук не се дава универсална гаранция за електрическото съпротивление или срок на експлоатация.
Използвайте чертеж на контактния пин, покритие и ръководство за инспекция за подробния документ и предаване на отговорността.
Опаковка, количества и водещи времена
Защитни торбички, подложки или кутии и картонени кутии се избират така, че да защитяват повърхностите за съединяване и тънките елементи. Опаковката в носеща лента може да бъде прегледана, когато са дефинирани ориентацията и изискванията за автоматизирано обработване. Опаковката и идентификацията на партидата са част от оферта.
| Пункт за планиране | Типичен референтен проект |
|---|---|
| Количество за поръчка по съществуващ процес | Приблизително 1000–3000 броя, в зависимост от разходите за настройка, материала, довършителната обработка и опаковката. |
| Напълно персонализирана конфигурация | Приблизително 3000–10 000 броя, в зависимост от оферта за проекта. |
| Проби | Могат да се прегледат малки партиди, например от 50 до 100 бройки. Обичайният срок за изработка на пробни изделия е 7–15 дни след публикуване на техническите изисквания. |
| Производство | Обикновено 2–4 седмици, в зависимост от количеството, наличността на материали, завършващата обработка, протоколите за инспекция и опаковката. |
| Основа за цената | Цена за подготвителни работи или NRE плюс цена за единица; фиксирана каталожна цена не се посочва. |
Това са ориентировъчни срокове, а не задължително предложение или гаранция за доставка. Окончателното комерсиално предложение потвърждава количеството, цената, условията за доставка, крайната дестинация и графикът. Изработването на завъртен компонент не води автоматично до необходимост от нова форма.
Поискайте комерсиално предложение за конектор-пин
Изпратете следната информация, за да гарантирате, че комерсиалното предложение обхваща точно същия компонент, който имате намерение да закупите:
- Одобрен чертеж в 2D и наличен модел в 3D, включително ревизия и приоритет на документа.
- Клас и състояние на материала; интерфейси за съчетаване, задържане и свързване.
- Критични размери и базови повърхности, включително приемане преди или след галванизация.
- Спецификация за окончателната обработка, функционални зони и изисквани протоколи за инспекция или валидация.
- Количество за проба и поръчка, нужди от опаковка и посочена дестинация и дата за доставка.
Свържете се с Zhengna Technology, за да прегледате чертежа на вашия конекторен пин.