EN


Anpassade elektroniska kontaktpinnar
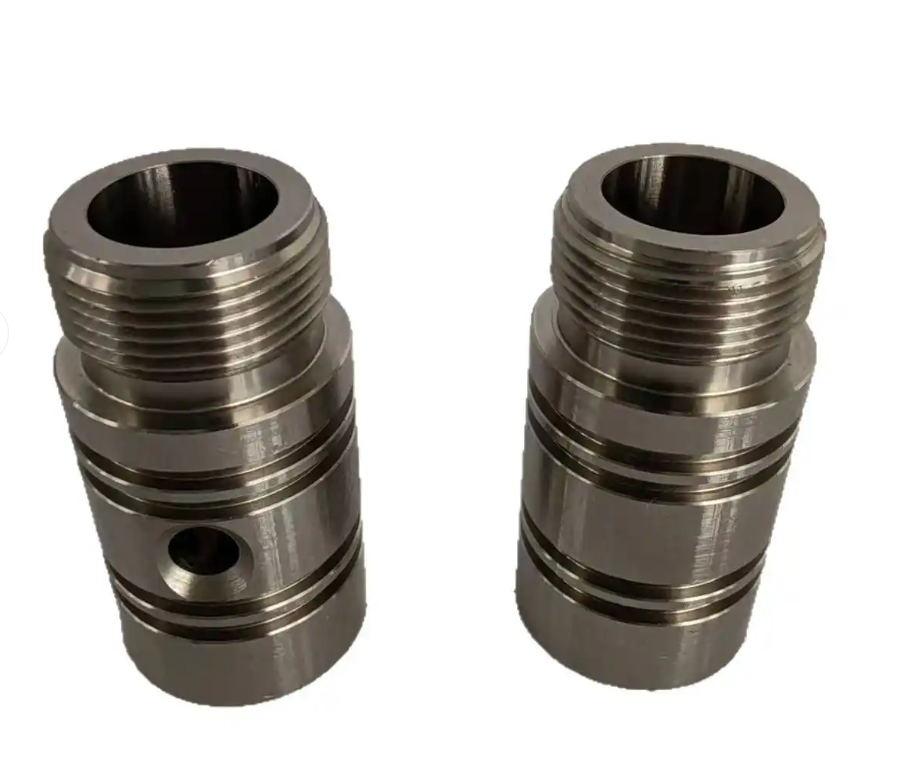
Zhengna Technology tillverkar elektroniska kontaktstift enligt ritning med hjälp av schweizisk CNC-snickeri och stångmatad CNC-snickeri. Stegvisa diametrar, axlar, spår, kontaktändar och fästelement granskas tillsammans med det motsvarande gränssnittet. Material, dimensionsmässiga godkännandekriterier, pläteringsområden och kontrollprotokoll fastställs innan offert lämnas.
Skicka en ritning av kontaktstift för granskning med materialklass, ytbehandlingsspecifikation, beställd kvantitet och krav på sammanmontering. De nedanstående intervallen beskriver produktfamiliens kapacitet; de utgör inte automatiska godkännandegränser för varje enskilt stift.
Material och snurrade funktioner
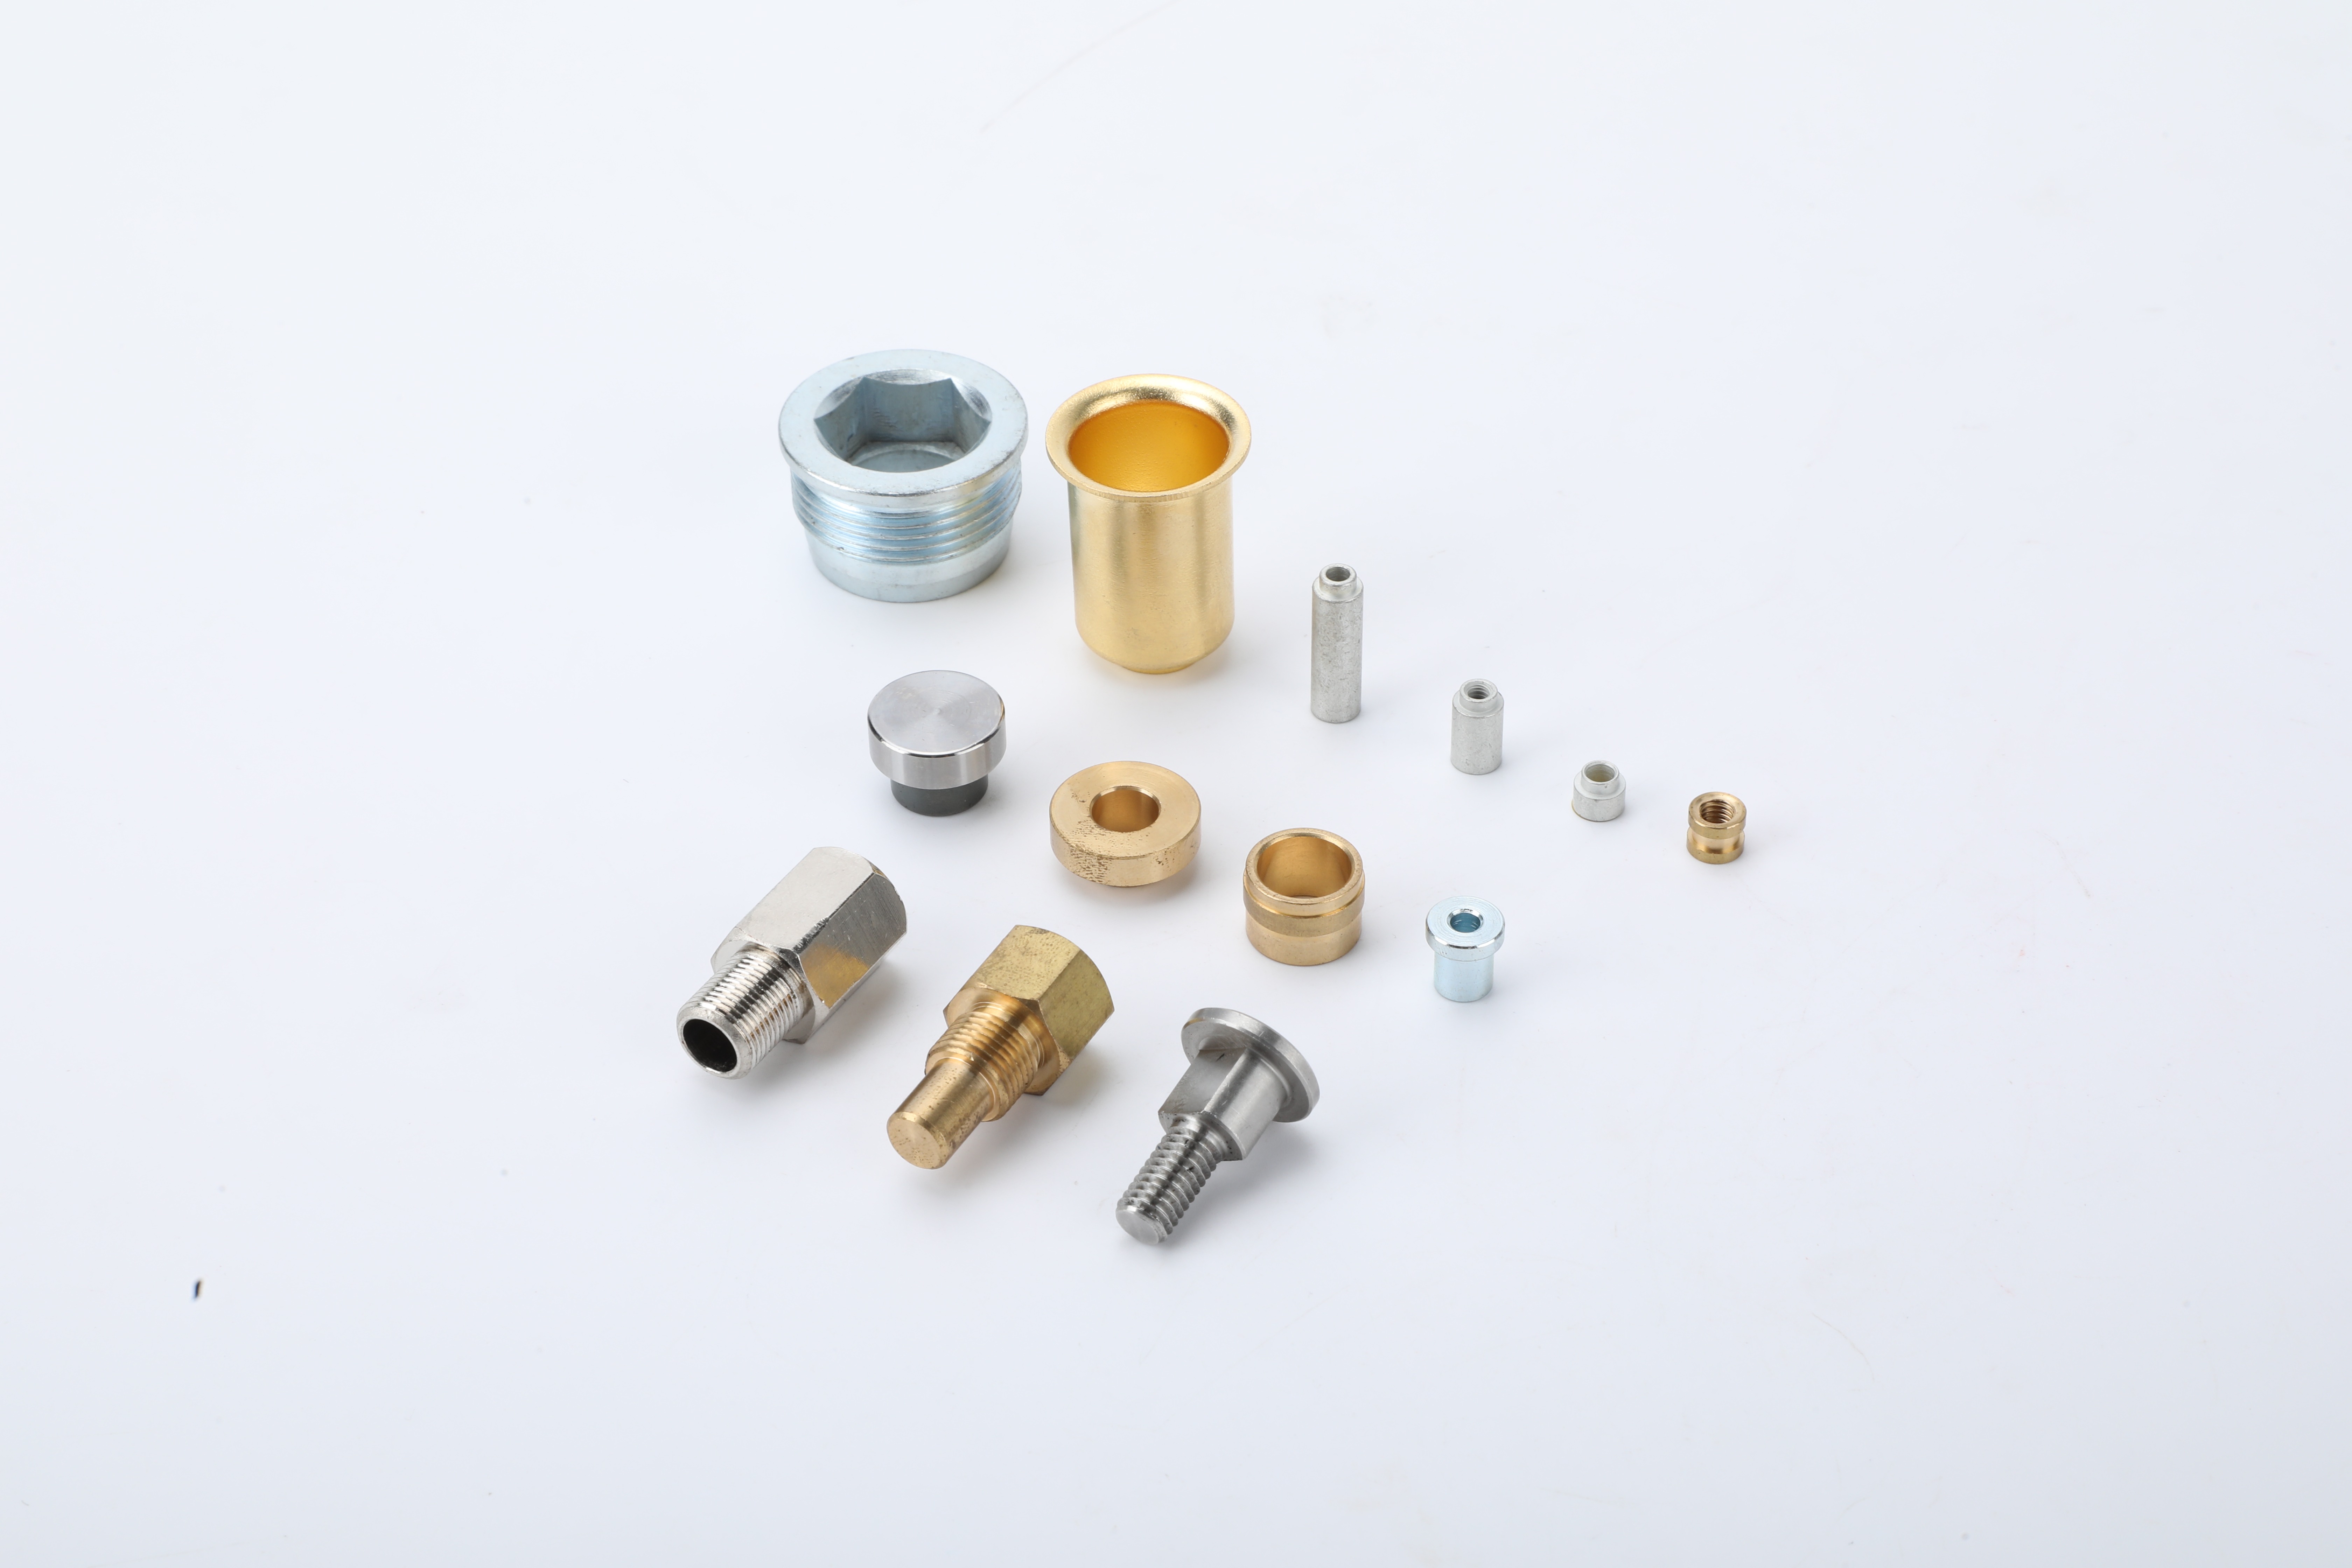
Materialalternativ som beror på ritningen inkluderar mässing C3604, mässing H62, fosforbrons C54400 och berylliumkoppar. Ange exakt materialklass och tillstånd: en allmän notering som "mässing" eller "kopplegering" räcker inte för att godkänna en ersättning. För projekt med berylliumkoppar måste klass, tillstånd och eventuellt ansvar för värmebehandling bekräftas innan tillverkningsvägen fastställs.
Processgranskningen omfattar stångmaterial, flerstegssnurrying, axelskullar, spår, avfasningar och avskärningsfunktioner, följt av avburkning, polering eller ultraljudsrengöring där det krävs. Ritningsstyrda avslutande processer, slutkontroll och skyddspackning slutför den överenskomna tillverkningsvägen. Delens geometri, tillgänglighet till funktioner, slankhet och det tillstånd i vilket måtten godkäns avgör den slutliga monteringen.
Denna produktomfattning stödjer vår anpassade CNC-bearbetning och Swiss-turning-tjänst . Designansvarig måste godkänna alla föreslagna ändringar av material, geometri eller yta.
Typiska toleranser för ritningsgranskning
| Funktion | Typisk kapabilitetsreferens | Vad som måste definieras |
|---|---|---|
| Valda sammanpassade diametrar | ±0,01 till ±0,02 mm | Passningsplats, sammanpassad del, mätmetod och godkännande före eller efter plätering. |
| Total längd och axelskuldernas positioner | ±0,02 till ±0,05 mm | Funktionell referensyta, axelskuldernas sekvens och monteringsstack. |
| Tillämplig koncentricitet eller koaxialkontroll | 0,01 mm där ritning och geometrigranskning stödjer det | Den specifika geometriska kontrollen, referenssystemet och mätmetoden. |
| Rakhet och andra egenskaper | Ritningsspecifik granskning | Ingripningslängd, spel, hanteringsrisk och inspektionsupplägg. |
Dessa referenser beror på komponentens storlek, materialtillstånd, geometri, beläggningsstatus och produktionskontrollplanen. En striktare tolerans kan påverka upplägget, inspektionsmetoden, kostnaden och ledtiden. Den godkända ritningen och den godkända offerten definierar åtagandet.
Nickel- och guldplätering per funktionell zon
Ange ytbehandlingen separat för kopplingszonen, hållzonen och avslutningsänden. En enskild färgbeskrivning kan inte definiera ett pläteringssystem.
- Nickelunderlager: ett typiskt granskat intervall är ungefär 1,27–2,54 μm där den godkända ytbehandlingsspecifikationen kräver det.
- Hårdguldkopplingszon: typiska granskade alternativ är ungefär 0,25–0,76 μm, eller högre där den godkända kravspecifikationen tillåter det.
- Håll- eller presspassningszon: definiera var beläggning krävs, är begränsad eller utesluten, samt om passningsmåttet accepteras i belagd tillstånd.
- Lödsvans- eller anslutningszon: välj ytbehandling för anslutningsprocessen. Anta inte att mer guld alltid är bättre; selektiv ytbehandling eller ett specificerat krav på borttagning av guld kan behövas.
Identifiera ytbehandlingsspecifikationen, funktionella gränser, platser för tjockleksmätning och acceptansbevis. Ansvar för ytbehandling och den godkända processvägen bekräftas för projektet; denna sida hävdar inte att alla ytbehandlingsoperationer utförs internt.
Inspektionsprotokoll och valideringsansvar
Inspektionen påbörjas med de egenskaper som anges på den godkända ritningen. Visionmätning, luftmätning eller koordinatmätmaskin (CMM) kan väljas beroende på vilka mått och referenspunkter som är aktuella. En första-artikelrapport kan omfatta den överenskomna listan med egenskaper, där godkännandestatus och rapporteringsformat definieras innan produktionen påbörjas.
Produktionsprovtagning kräver en fullständig, överenskommen plan. Ett AQL-värde såsom 0.65 eller 1.0 definierar inte ensamt partistorlek, inspektionsnivå, regler för växling mellan normal, sträng och reducerad kontroll, eller antalet godkända och underkända enheter. Nickel- och guldtycklek kan kontrolleras med XRF eller tvärsnittsundersökning när det anges; beläggningshäftning kräver en metod som är lämplig för både beläggningen, underlaget och delens geometri.
En godkänd lösgående stift bevisar inte prestandan för en komplett kontakt. Kontaktmotstånd, inkopplingskraft, temperaturhöjning, korrosionsbeständighet och inkopplingshållbarhet beror på kontaktparet, höljet, miljön och provmetoden. Projektet måste identifiera ansvarsinnehavaren för validering, provvillkoren och godkännandegränserna. Här ges inga universella garantier för elektriskt motstånd eller livslängd.
Använd anslutningsstiftsritning, beläggning och inspektionsguide för det detaljerade dokumentet och överlämnandet av ansvar.
Förpackning, kvantiteter och ledtider
Skyddspåsar, brickor eller lådor samt kartonger väljs för att skydda inkopplingsoverytorna och smala detaljer. Förpackning i band kan granskas när orienterings- och automatiserade hanteringskrav är definierade. Förpackning och partibeteckning ingår i offerten.
| Planeringsobjekt | Typiskt projektreferensnummer |
|---|---|
| Beställningskvantitet för befintlig process | Cirka 1 000–3 000 stycken, beroende på installationskostnader, material, ytbehandling och förpackningsekonomin. |
| Fullständigt anpassad konfiguration | Cirka 3 000–10 000 stycken, beroende på projektets offert. |
| Provtagningar | Små partier, t.ex. 50–100 stycken, kan granskas. Typisk provledtid är 7–15 dagar efter att de tekniska kraven har släppts. |
| Produktion | Vanligtvis 2–4 veckor, beroende på mängd, materialtillgänglighet, ytbehandling, kontrollrapporter och förpackning. |
| Prisbas | Uppstartskostnad eller NRE plus styckpris; inget fast katalogpris anges. |
Detta är planeringsintervall, inte ett bindande erbjudande eller en leveransgaranti. Det slutgiltiga offertunderlaget bekräftar mängd, pris, leveransvillkor, destination och tidsschema. En snidad del kräver inte automatiskt en ny form.
Begär en offert för kontaktstift
Skicka följande information så att offerten täcker exakt den del som du avser att köpa:
- Släppt 2D-ritning och tillgänglig 3D-modell, inklusive revideringsnummer och dokumentprioritet.
- Materialklass och -tillstånd; kopplings-, hållkrafts- och anslutningsgränssnitt.
- Kritiska mått och referenspunkter, inklusive godkännande före eller efter beläggning.
- Ytspecifikation, funktionella zoner samt krav på kontroll- eller valideringsrapporter.
- Exempel- och beställningskvantiteter, förpackningsbehov samt önskad leveransplats och leveransdatum.
Kontakta Zhengna Technology för att granska din anslutningsstiftsritning.