EN


Tilpassede elektroniske kontaktstifter
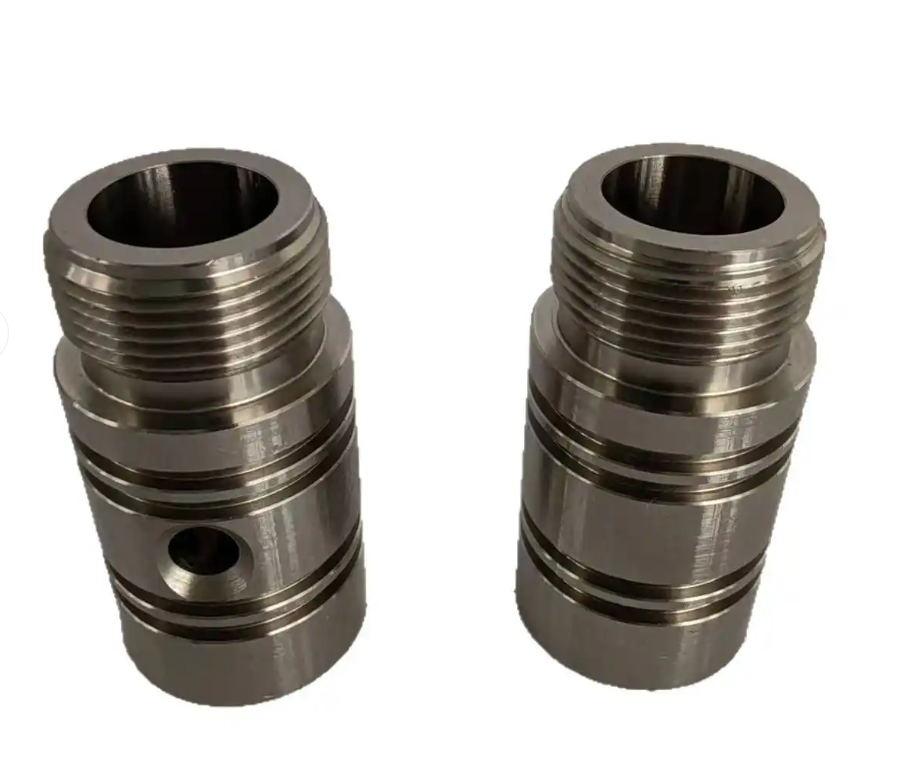
Zhengna Technology produserer elektroniske kontaktstifter etter tegning ved hjelp av sveitsisk CNC-sveiding og stangfødt CNC-sveiding. Trappetrinn i diameter, skuldre, riller, kontaktslutt og festeegenskaper vurderes sammen med den tilsvarende koblingsflaten. Materiale, dimensjonelle akseptkriterier, platereområder og inspeksjonsdokumenter avtales før tilbudet utarbeides.
Send en tegning av kontaktstiften for vurdering med oppgitt materialekvalitet, overflatekrav, bestillingsmengde og krav til tilsvarende koblingsflate. Områdene nedenfor beskriver produktfamiliens kapasitet; de utgjør ikke automatisk akseptgrenser for hver enkelt stift.
Materialer og dreide detaljer
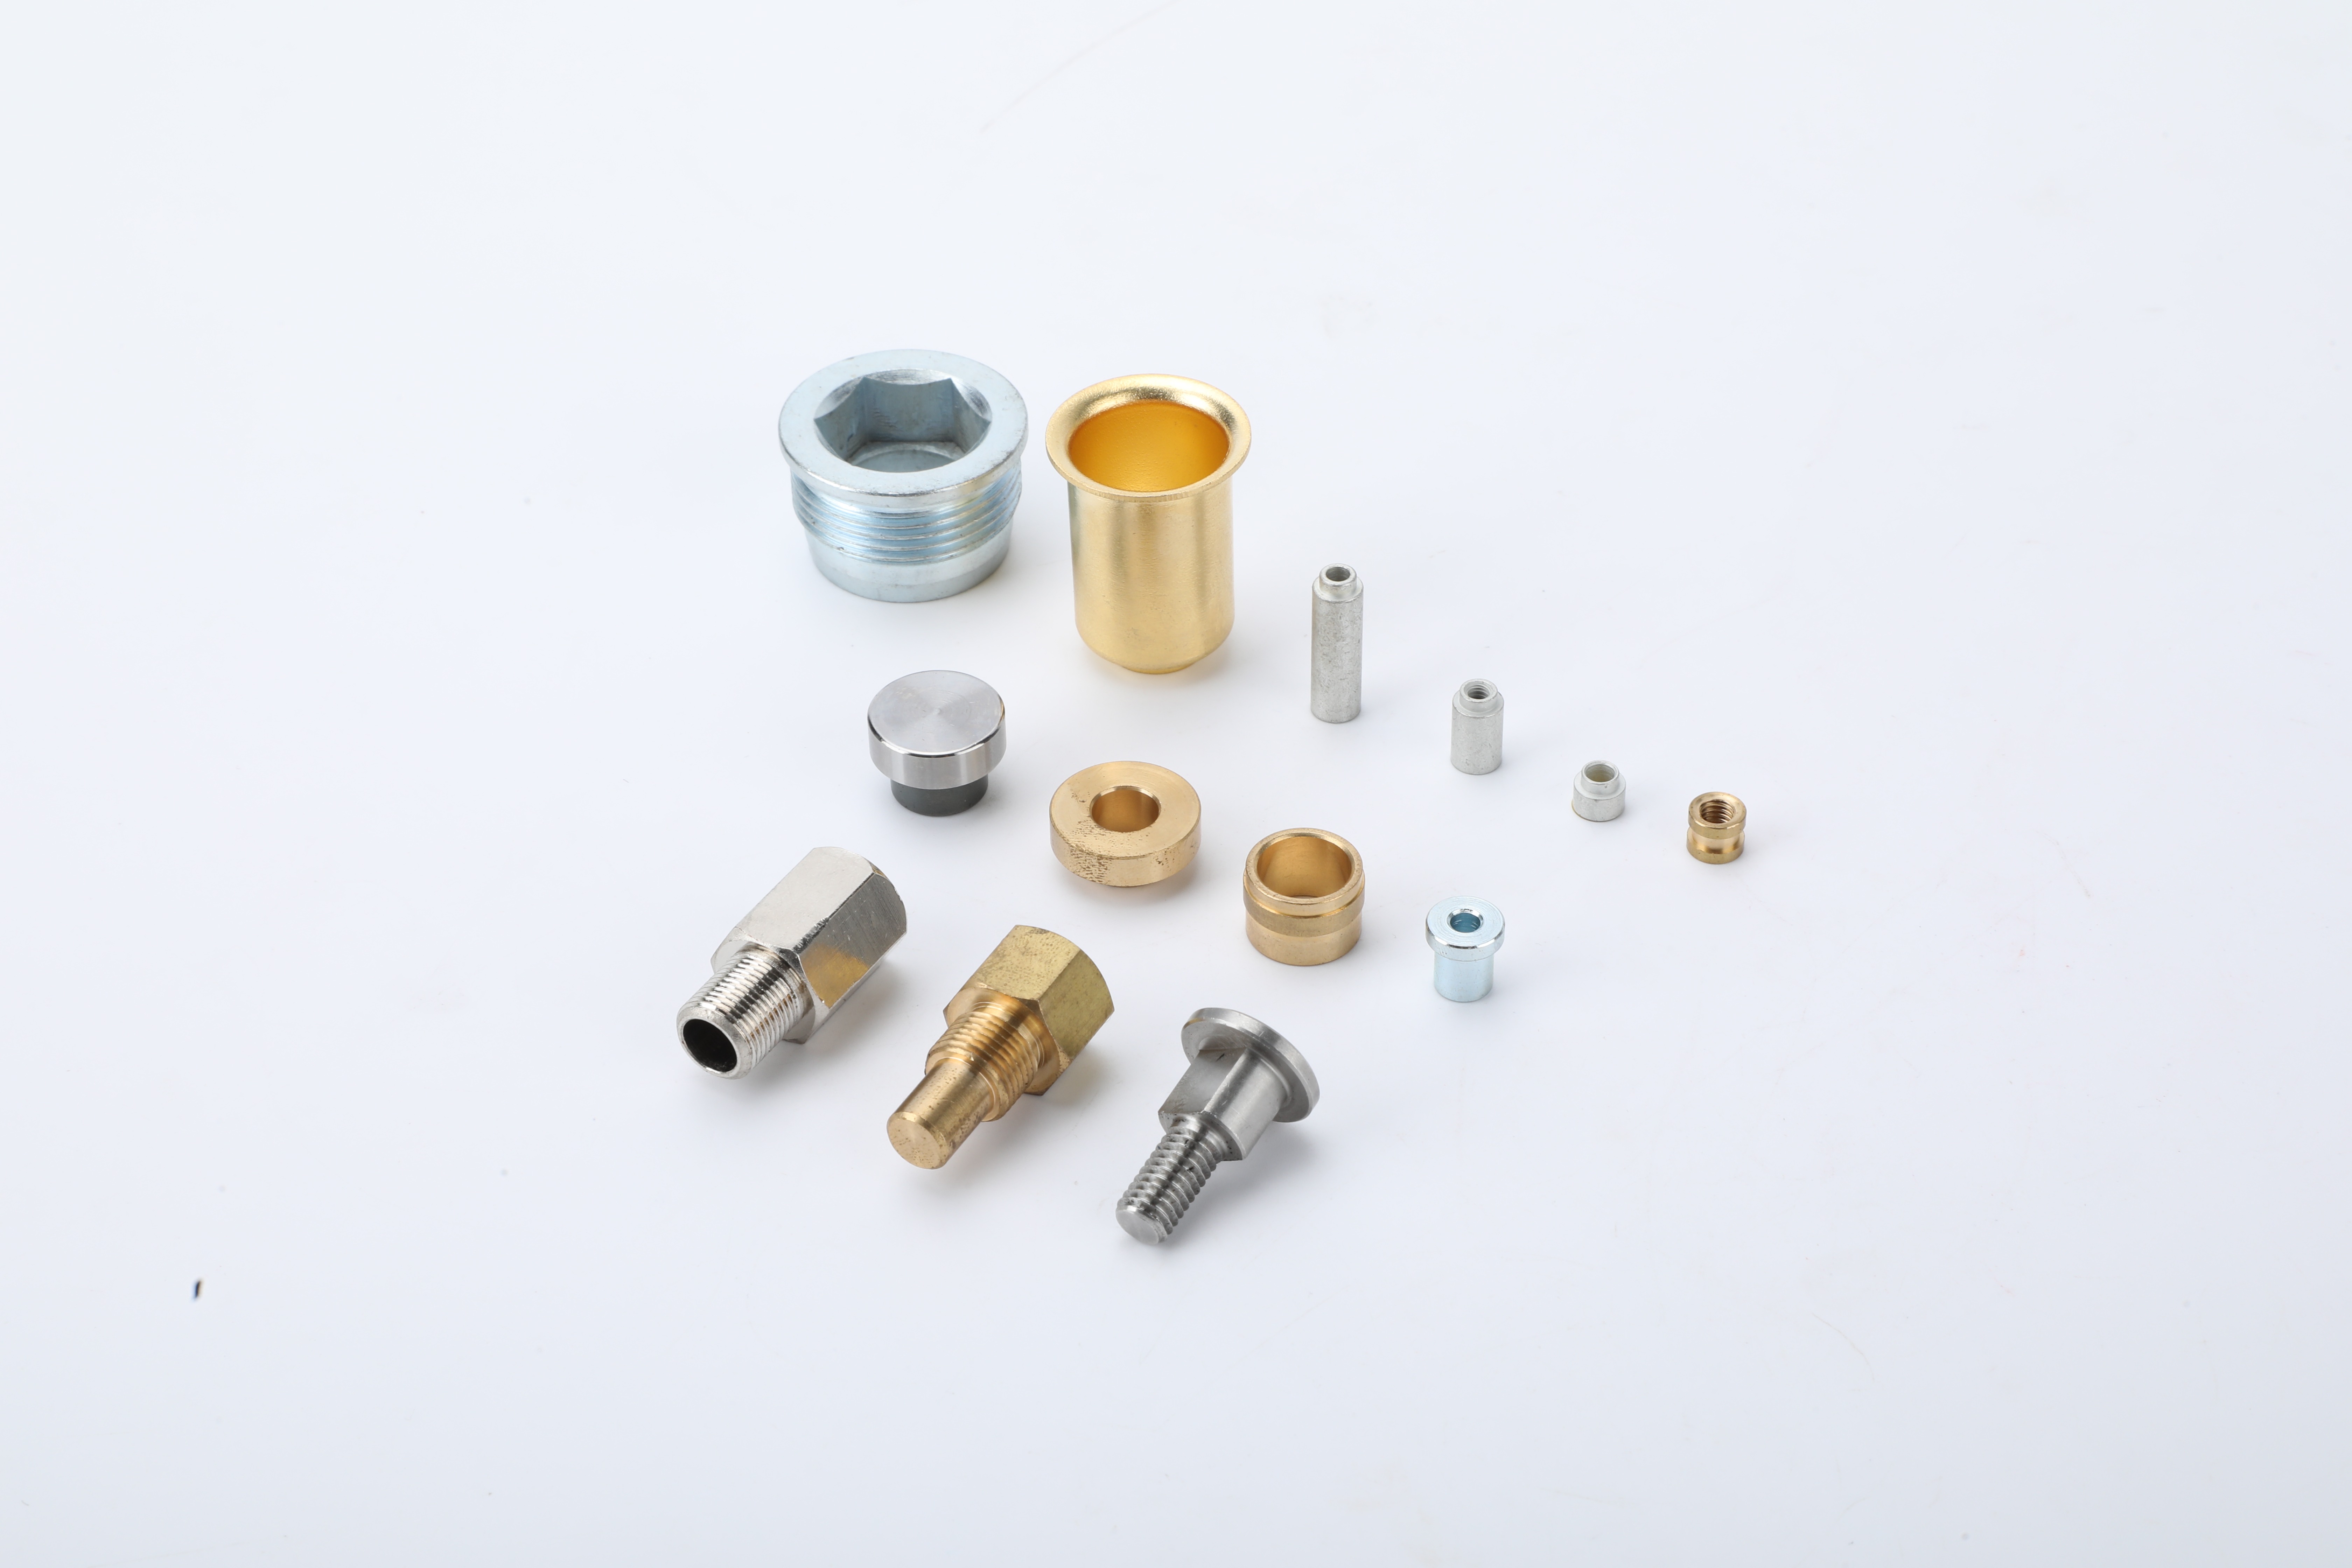
Materialvalg som avhenger av tegningen inkluderer messing C3604, messing H62, fosforbronse C54400 og berylliumkopper. Angi nøyaktig kvalitet og tilstand: en generell henvisning til «messing» eller «kobberlegering» er ikke tilstrekkelig for å godkjenne erstatning. For prosjekter med berylliumkopper må kvaliteten, tilstanden og eventuell ansvarlig varmebehandling bekreftes før man enes om fremstillingsmetoden.
Prosessvurderingen omfatter stangmateriale, flertrinnsdreining, skuldre, riller, avrundinger og avskjæring, etterfulgt av avburting, polering eller ultralydrenging der det er nødvendig. Av tegningen kontrollert overflatebehandling, endelig inspeksjon og beskyttende emballasje fullfører den avtalte fremstillingsrutinen. Delens geometri, tilgang til detaljer, slankhet og den tilstanden hvor målene aksepteres bestemmer den endelige oppsettet.
Dette produktområdet støtter våre tilpassede CNC-fremstillings- og sveitsdreietjenester . Designeieren må godkjenne alle foreslåtte endringer av materiale, geometri eller overflatebehandling.
Typiske toleranser for tegningsgjennomgang
| Egenskap | Typisk kapabilitetsreferanse | Hva som må defineres |
|---|---|---|
| Valgte monteringsdiametre | ±0,01 til ±0,02 mm | Passformsplassering, monteringsdel, målemetode og godkjenning før eller etter overflatebehandling. |
| Total lengde og skulderposisjoner | ±0,02 til ±0,05 mm | Funksjonell referanseflate, skuldersekvens og monteringsstabel. |
| Anvendelig senterlighets- eller koaksialitetskontroll | 0,01 mm der tegning og geometrigjennomgang støtter det | Den spesifikke geometriske kontrollen, referansesystemet og målemetoden. |
| Rettskapp og andre egenskaper | Tegningsspesifikk gjennomgang | Inngrepslengde, spillerom, håndteringsrisiko og inspeksjonsoppsett. |
Disse referansene avhenger av delstørrelse, materieltilstand, geometri, plateringsstatus og produksjonskontrollplanen. En strengere toleranse kan endre oppsettet, inspeksjonsmetoden, kostnaden og levertiden. Den godkjente tegningen og den godkjente tilbudet definerer forpliktelsen.
Nikkel- og gullplatering etter funksjonell sone
Angi overflaten separat for den sammenkoblede sonen, festeasonen og avslutningsenden. En enkelt fargebeskrivelse kan ikke definere et plateringssystem.
- Nikkelunderlag: et typisk gjennomgått område er ca. 1,27–2,54 μm der den godkjente overflatebeskrivelsen krever det.
- Hardgull-sammenkoblingszone: typiske gjennomgåtte alternativer er ca. 0,25–0,76 μm, eller høyere der den godkjente kravet tillater det.
- Fastholdings- eller presspassningsområde: angi hvor metallbelægning kreves, er begrenset eller utelukket, og om passningsmålet aksepteres i belagt tilstand.
- Lodd-hale- eller tilkoblingsområde: velg overflatebehandling for tilkoblingsprosessen. Anta ikke at mer gull alltid er bedre; selektiv overflatebehandling eller et spesifisert krav om gullfjerning kan være nødvendig.
Identifiser spesifikasjonen for overflatebehandling, funksjonelle grenser, steder for tykkelsesmåling og akseptbevis. Ansvar for overflatebehandling og den godkjente fremgangsmåten er bekreftet for prosjektet; denne siden hevder ikke at alle overflatebehandlingsoperasjoner utføres internt.
Inspeksjonsdokumenter og valideringsansvar
Inspeksjonen starter med egenskapene på den godkjente tegningen. Visjonsmåling, luftmåling eller koordinatmåling (CMM) kan velges der det er hensiktsmessig for målene og referanseoppsettet. En første-utvalgsrapport kan dekke den avtalte listen over egenskaper, der godkjenningsstatus og rapporteringsformat defineres før produksjonen starter.
Produksjonsutvalg krever en fullstendig avtalt plan. En AQL-verdi som 0.65 eller 1.0 definerer alene ikke parti-størrelse, inspeksjonsnivå, bytteregler eller antall godkjente og forkastede enheter. Nikkel- og gulltykkelse kan kontrolleres ved hjelp av røntgenfluorescens (XRF) eller tversnittsanalyse når det er spesifisert; festegenskaper for belegg krever en metode som passer belegget, underlaget og delens geometri.
En konform løs pin garanterer ikke ytelsen til en komplett kontakt. Kontaktmotstand, innmatingkraft, temperaturstigning, korrosjonsmotstand og innmatingssikkerhet avhenger av kontaktparet, kabinettet, miljøet og testmetoden. Prosjektet må identifisere eieren av valideringen, testbetingelsene og akseptgrensene. Her gis ingen universell garanti for elektrisk motstand eller levetid.
Bruk den tegning av kontaktstift, platting og inspeksjonsveiledning for det detaljerte dokumentet og overføringen av ansvar.
Emballasje, mengder og leveringstider
Beskyttende poser, brett eller esker og kartonger velges for å beskytte innmatingsoverflater og slanke detaljer. Emballasje i bånd kan vurderes når orientering og krav til automatisk håndtering er definert. Emballasje og partiidentifikasjon inngår i tilbudet.
| Planleggingspunkt | Typisk prosjektreferanse |
|---|---|
| Bestillingsmengde for eksisterende prosess | Ca. 1 000–3 000 enheter, avhengig av oppsett, materiale, ferdigstilling og emballasjeøkonomi. |
| Fullstendig tilpasset konfigurasjon | Ca. 3 000–10 000 enheter, avhengig av prosjektilbudet. |
| Prøver | Små partier, for eksempel 50–100 stk, kan vurderes. Typisk levertid for prøver er 7–15 dager etter at tekniske krav er godkjent. |
| Produksjon | Vanligvis 2–4 uker, avhengig av mengde, tilgjengelighet av materiale, overflatebehandling, inspeksjonsdokumentasjon og emballasje. |
| Prisgrunnlag | Oppsett- eller NRE-kostnader pluss stykkpris; ingen fast katalogpris er oppgitt. |
Dette er planleggingsområder, ikke et bindende tilbud eller en leveringsgaranti. Det endelige tilbudet bekrefter mengde, pris, leveransevilkår, destinasjon og tidsskjema. En dreiet del krever ikke automatisk en ny form.
Be om et tilbud for kontaktstift
Send følgende informasjon slik at tilbudet dekker den samme delen som du planlegger å kjøpe:
- Godkjent 2D-tegning og tilgjengelig 3D-modell, inkludert revisjonsnummer og dokumentprioritet.
- Materialekvalitet og -tilstand; koblings-, feste- og tilkoblingsgrensesnitt.
- Kritiske mål og referanseflater, inkludert akseptkriterier før eller etter galvanisering.
- Fullfør spesifikasjonen, funksjonelle soner og nødvendige inspeksjons- eller valideringsdokumenter.
- Prøve- og ordremengder, emballasjebehov samt ønsket leveringsdestinasjon og -dato.
Kontakt Zhengna Technology for å gjennomgå tegningen av din kontaktstift.