EN


Pins de connexió electrònica personalitzats
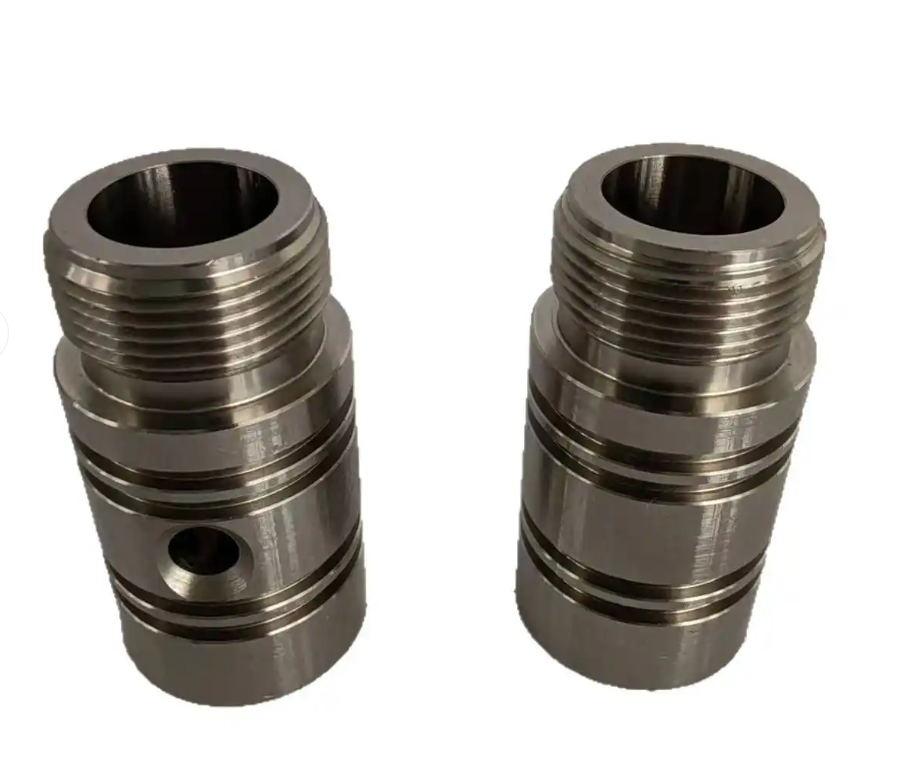
Zhengna Technology fabrica pernes connectores electròniques segons plànol mitjançant tornejat CNC de tipus suís i tornejat CNC amb alimentació per barra. Es revisen diàmetres escalonats, espatlles, ranures, extrems de contacte i característiques de retenció, juntament amb la interfície d’acoblament. S’acorden el material, l’acceptació dimensional, les zones de plaquing i els registres d’inspecció abans de la pressupostació.
Envieu un plànol de perna connector per a la seva revisió amb la qualitat del material, l’especificació d’acabat, la quantitat de comanda i els requisits d’acoblament. Els intervals següents descriuen la capacitat de la família de productes; no són límits d’acceptació automàtics per a totes les pernes.
Materials i característiques tornejades
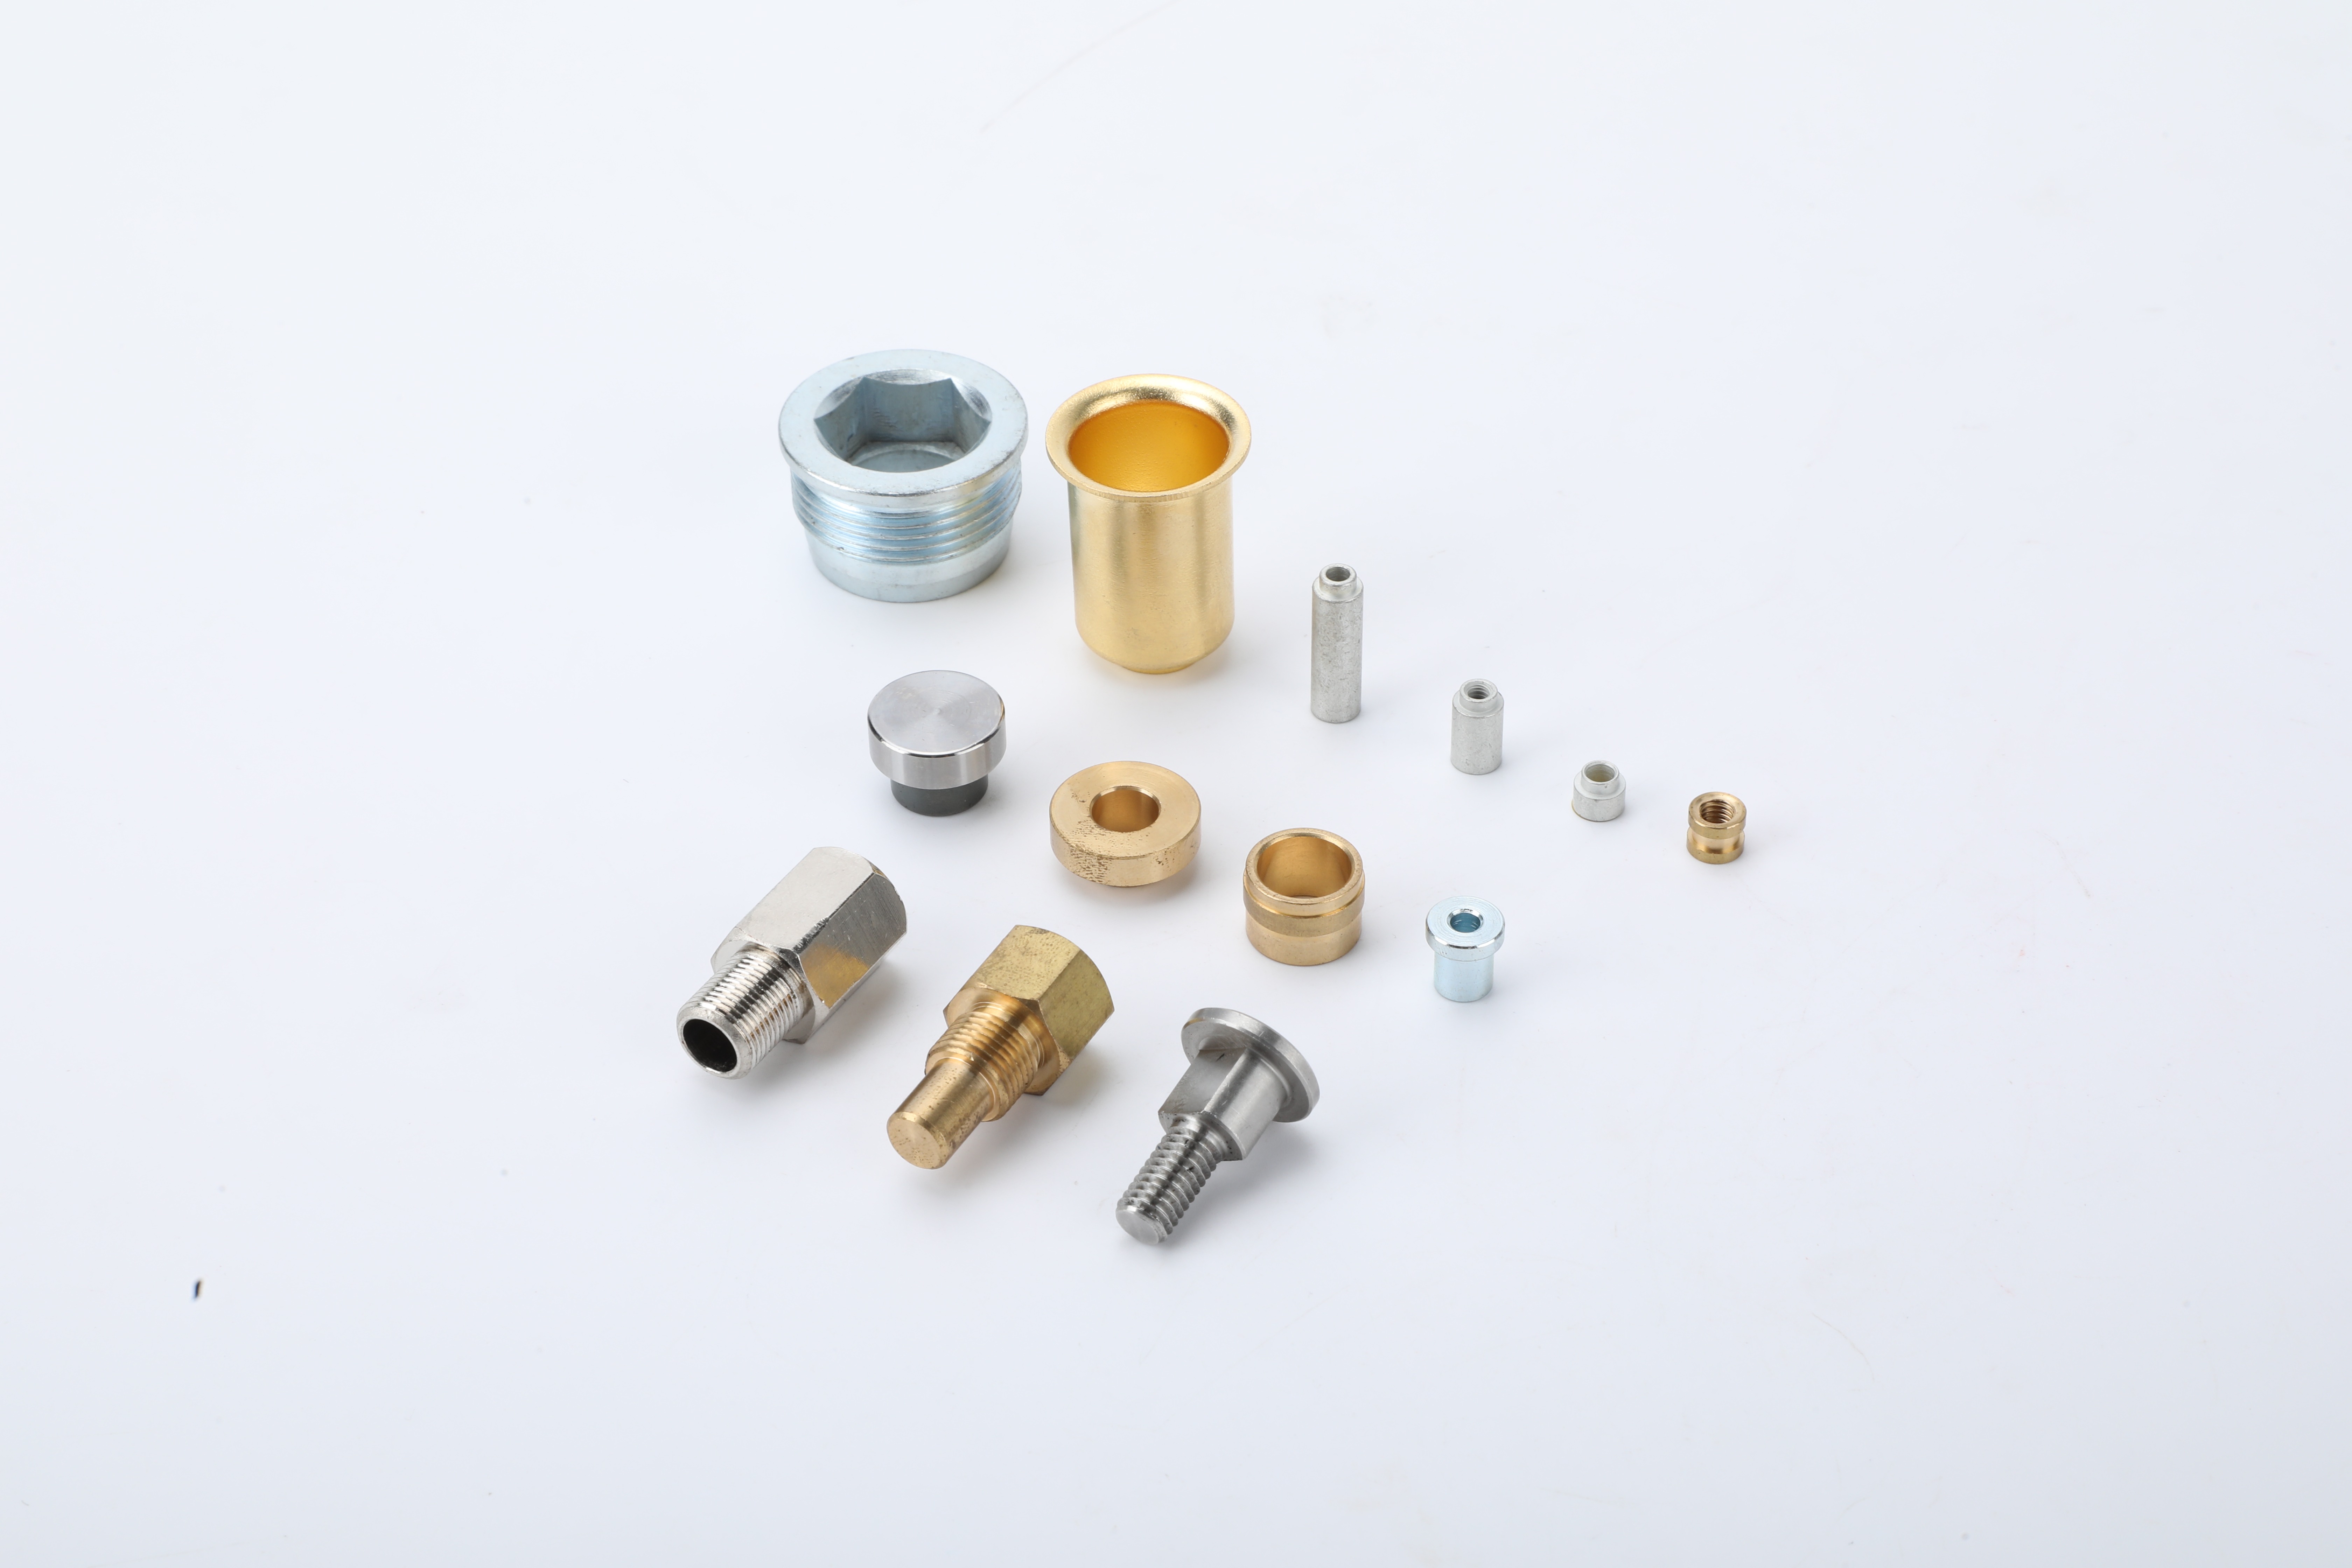
Les opcions de material dependents del plànol inclouen l’aliatge de coure-zinc C3604, l’aliatge de coure-zinc H62, el bronze de fòsfor C54400 i el coure-beril·li. Indiqueu exactament la qualitat i l’estat: una nota genèrica com «coure-zinc» o «aliatge de coure» no és suficient per aprovar una substitució. Per als projectes amb coure-beril·li, confirmeu la qualitat, l’estat i qualsevol responsabilitat en tractaments tèrmics abans d’acordar la ruta de fabricació.
La revisió del procés cobreix la matèria primera en barra, el tornejat multiepas, les espatlles, les ranures, les bisellades i les característiques de tall, seguides del desbavat, polit o neteja per ultrasons, si cal. L’acabat controlat pel plànol, la inspecció final i l’embalatge protector completen la ruta acordada. La geometria de la peça, l’accés a les característiques, l’esveltesa i l’estat en què es prenen les dimensions determinen la configuració final.
Aquest àmbit de producte recolza el nostre servei personalitzat de mecanitzat CNC i tornejat suís . El propietari del disseny ha d’aprovar qualsevol canvi proposat en el material, la geometria o l’acabat.
Toleràncies típiques per a la revisió de dibuixos
| Característica | Referència de capacitat típica | Què cal definir |
|---|---|---|
| Diàmetres d'ajust seleccionats | ±0,01 a ±0,02 mm | Ubicació de l'ajust, peça aparellada, mètode de mesura amb calibrador i acceptació abans o després del recobriment electrolític. |
| Longitud total i posicions de les espatlles. | ±0,02 a ±0,05 mm | Datum funcional, seqüència d'espatlles i pila d'assemblea. |
| Control de concentricitat o coaxialitat aplicable | 0,01 mm quan el dibuix i la revisió de la geometria ho suporten | El control geomètric específic, el sistema de referència i el mètode de mesura. |
| Rectitud i altres característiques | Revisió específica del plànol | Longitud d'engranatge, espai lliure, risc de manipulació i configuració de la inspecció. |
Aquestes referències depenen de la mida de la peça, de l'estat del material, de la geometria, de l'estat del plaquemat i del pla de control de producció. Una tolerància més ajustada pot modificar la configuració, el mètode d'inspecció, el cost i el temps d'entrega. El plànol alliberat i la pressupost aprovat defineixen el compromís.
Plaquemat de níquel i or per zona funcional
Especifiqueu el revestiment per separat per a la zona d'acoblament, la zona de retenció i l'extrem de terminació. Una única descripció de color no pot definir un sistema de plaquemat.
- Sota-plaquemat de níquel: un interval típic revisat és aproximadament de 1,27–2,54 μm quan l'especificació de revestiment aprovada ho exigeix.
- Zona d'acoblament d'or dur: les opcions habituals revisades són d’aproximadament 0,25–0,76 μm, o superiors quan el requisit aprovat ho permet.
- Zona de retenció o d’ajust per pressió: definiu on es requereix la galvanització, on queda restringida o exclosa, i si la dimensió d’ajust s’accepta en estat galvanitzat.
- Zona de cua de soldadura o de terminació: seleccioneu l’acabat per al procés de terminació. No suposeu que més or sempre és millor; pot ser necessari un acabat selectiu o un requisit específic d’eliminació d’or.
Identifiqueu l’especificació d’acabat, els límits funcionals, les ubicacions de mesura del gruix i les proves d’acceptació. Es confirma la responsabilitat de l’acabat i la via aprovada pel projecte; aquesta pàgina no implica que totes les operacions d’acabat es realitzin internament.
Registres d’inspecció i responsabilitat de validació
La inspecció comença amb les característiques indicades al plànol alliberat. Es poden seleccionar mesures per visió, mesura per aire o un sistema de mesura per coordenades (CMM) quan siguin adequats per a les dimensions i la configuració dels referencials. Un informe d’article inicial pot cobrir la llista de característiques acordada, amb l’estat d’acceptació i el format de l’informe definits abans de la producció.
L’extracció de mostres durant la producció requereix un pla complet i acordat. Un valor AQL com ara 0,65 o 1,0 per si sol no defineix la mida del lot, el nivell d’inspecció, les regles de commutació ni els nombres d’acceptació i rebutjament. L’escorça de níquel i or es pot verificar mitjançant XRF o secció transversal quan estigui especificat; l’adherència del recobriment exigeix un mètode adequat al tipus de recobriment, al substrat i a la geometria de la peça.
Un pern bastant ajustat no demostra el rendiment d’un connector complet. La resistència de contacte, la força d'acoblament, l'augment de temperatura, la resistència a la corrosió i la durabilitat de l'acoblament depenen del parell de contactes, de la carcassa, de l'entorn i del mètode d'assaig. El projecte ha d'identificar el responsable de la validació, les condicions d'assaig i els límits d'acceptació. Aquí no es fa cap garantia universal de resistència elèctrica ni de vida útil.
Utilitza el plànol del pin del connector, guia de revestiment i inspecció per al document detallat i la transferència de responsabilitats.
Embalatge, quantitats i terminis d'entrega
Les bosses protectores, les safates o caixes i els cartons es seleccionen per protegir les superfícies d'acoblament i les característiques allargades. L'embalatge en cinta portadora es pot revisar quan es defineixin l'orientació i els requisits de manipulació automàtica. L'embalatge i la identificació del lot formen part de la pressupostació.
| Element de planificació | Referència típica de projecte |
|---|---|
| Quantitat de comanda per a procés existent | Aproximadament entre 1.000 i 3.000 unitats, segons l'economia de preparació, materials, acabats i embalatge. |
| Configuració totalment personalitzada | Aproximadament entre 3.000 i 10.000 unitats, segons la pressupostació del projecte. |
| Mostres | Es poden avaluar lots petits, com ara entre 50 i 100 unitats. El termini habitual per a mostres és de 7 a 15 dies després de la publicació dels requisits tècnics. |
| Producció | Normalment entre 2 i 4 setmanes, segons la quantitat, la disponibilitat de materials, els acabats, els registres d’inspecció i l’embalatge. |
| Base del preu | Cost d’instal·lació o NRE més preu per unitat; no es proporciona cap preu fix al catàleg. |
Aquests són intervals orientatius, no una oferta vinculant ni una garantia d’enviament. La pressupostació final confirma la quantitat, el preu, les condicions de lliurament, el destinatari i el calendari. Una peça tornejada no requereix automàticament un motlle nou.
Sol·liciti una pressupostació per a connectors i espigues
Envieu la informació següent perquè la pressupostació cobreixi exactament la mateixa peça que teniu previst adquirir:
- Plànol 2D publicat i model 3D disponible, amb la revisió i la prioritat documental corresponents.
- Qualitat i estat del material; interfícies d’acoblament, retenció i connexió.
- Dimensions crítiques i referències, incloent l’acceptació abans o després del recobriment.
- Especificació d’acabat, zones funcionals i registres d’inspecció o validació requerits.
- Quantitats de mostres i comandes, necessitats d’embalatge i destinació i data de lliurament sol·licitades.
Poseu-vos en contacte amb Zhengna Technology per revisar el dibuix del vostre connector-pin.