EN


Індивідуальні електронні контактні шпильки
Zhengna Technology виробляє електронні контактні штирі за кресленнями за допомогою токарських верстатів з ЧПУ за швейцарською технологією та токарських верстатів з подачею заготовки у вигляді прутка. Ступінчасті діаметри, бурти, пази, контактні кінці та елементи фіксації розглядаються разом із інтерфейсом спряження. Матеріал, граничні розміри, зони нанесення покриття та протоколи перевірки узгоджуються до надання комерційної пропозиції.
Надішліть креслення контактного штиря для розгляду з вказанням марки матеріалу, специфікації оздоблення, обсягу замовлення та вимог щодо спряження. Наведені нижче діапазони описують можливості сімейства продуктів; вони не є автоматичними межами прийнятності для кожного штиря.
Матеріали та оброблені елементи
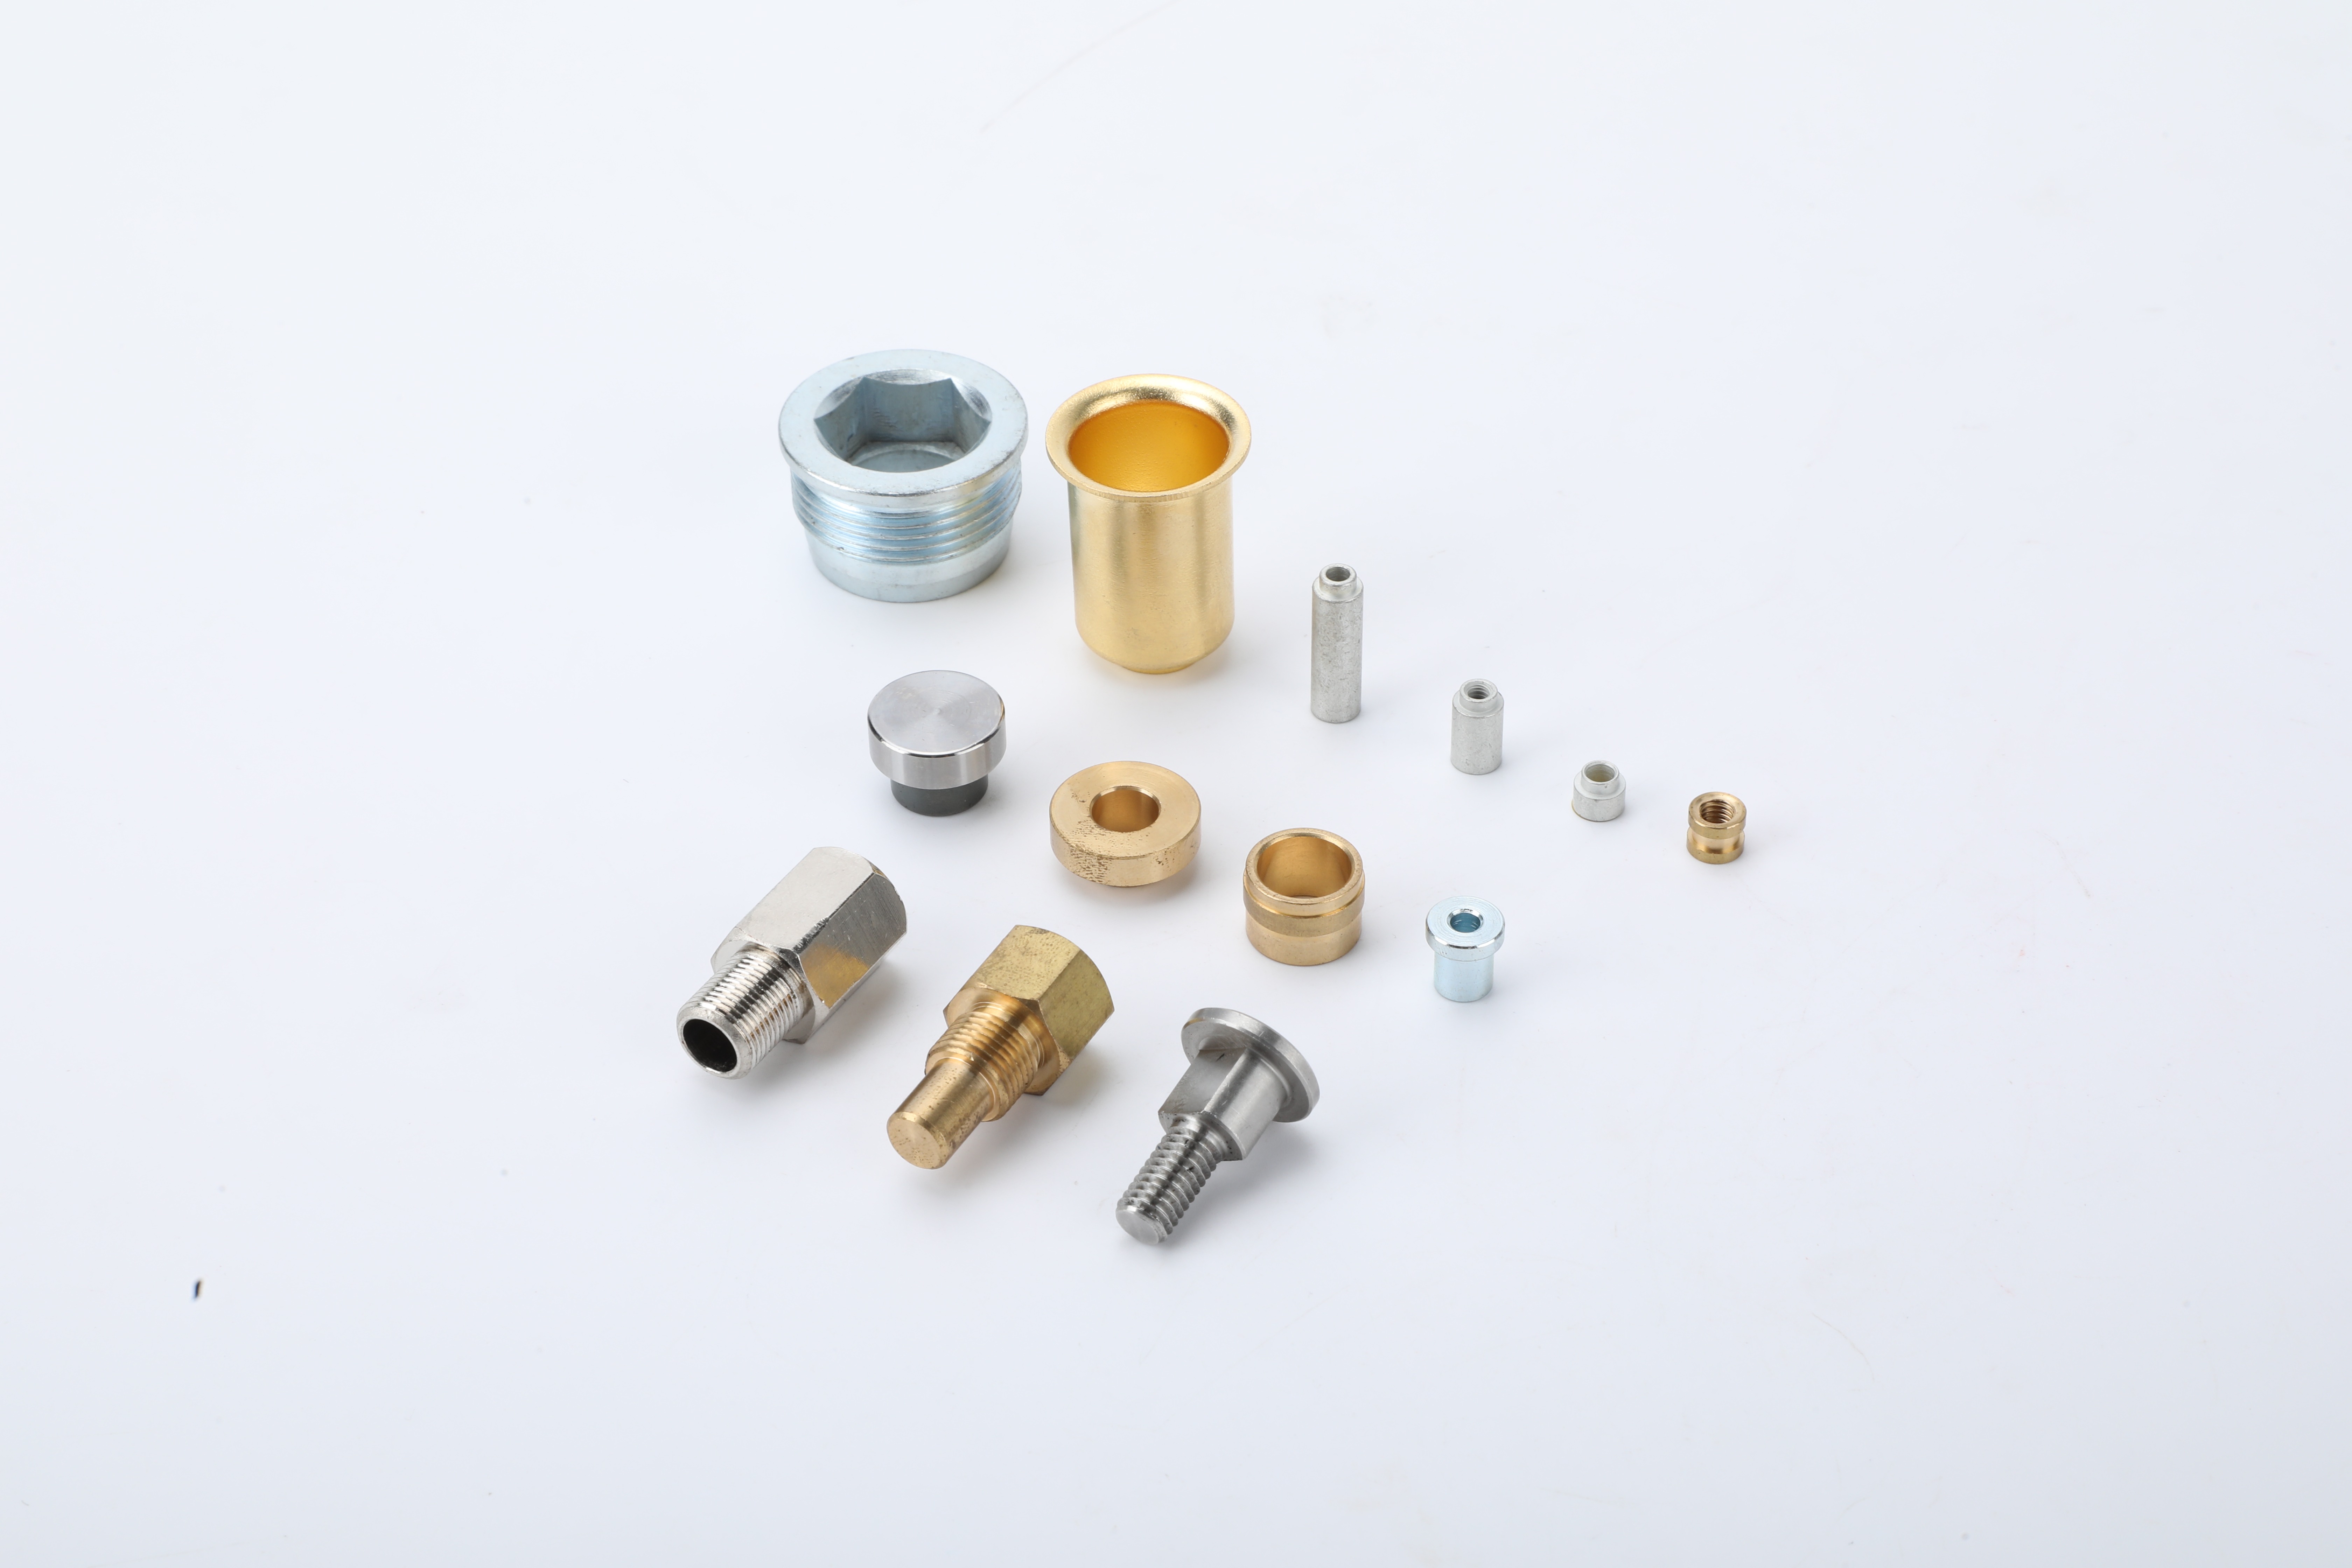
Варіанти матеріалів, залежні від креслення, включають латунь C3604, латунь H62, фосфорну бронзу C54400 та берилійову мідь. Вкажіть точний клас і стан матеріалу: загальне позначення «латунь» або «сплав міді» недостатньо для схвалення заміни. Для проектів із берилійовою міддю підтвердьте клас, стан та відповідальність за термічну обробку до узгодження технологічного маршруту виготовлення.
Огляд процесу охоплює заготовки з прутка, багатоетапне токарне оброблення, плечі, канавки, фаски та елементи різання, а також зачистку, полірування або ультразвукове очищення за потреби. Остаточна обробка, кінцевий контроль і захисна упаковка, визначені кресленням, завершують узгоджений маршрут. Геометрія деталі, доступність елементів, її гнучкість та стан, у якому приймаються розміри, визначають остаточну налаштовку.
Цей діапазон продуктів підтримує нашу послугу індивідуального CNC-фрезерування та швейцарського токарного оброблення . Власник конструкторської документації має схвалити будь-яку запропоновану зміну матеріалу, геометрії або остаточної обробки.
Типові допуски для перевірки креслення
| Характеристика | Типове посилання на здатність | Що має бути визначено |
|---|---|---|
| Обрані діаметри спряження | ±0,01–±0,02 мм | Розташування посадки, спряжена деталь, метод вимірювання за допомогою калібру та прийняття до або після нанесення покриття. |
| Загальна довжина та положення буртиків | ±0,02–±0,05 мм | Функціональна база, послідовність буртиків та збірна стопка. |
| Застосовне концентричне або коаксіальне керування | 0,01 мм, якщо це підтверджує перевірка креслення та геометрії | Специфічний геометричний контроль, система базових елементів та метод вимірювання. |
| Прямолінійність та інші характеристики | Перегляд креслення з урахуванням його специфіки | Довжина з’єднання, зазор, ризик під час обробки та налаштування контролю. |
Ці посилання залежать від розміру деталі, стану матеріалу, геометрії, стану покриття та плану контролю виробництва. Більш жорстка допускова точність може змінити налаштування, метод контролю, вартість та термін виконання. Остаточне затверджене креслення та схвалена комерційна пропозиція визначають зобов’язання.
Нікелеве та золоте покриття за функціональними зонами
Вкажіть оздоблення окремо для зони з’єднання, зони фіксації та кінцевої частини виводу. Єдиний колірний опис не може визначати систему покриття.
- Нікелевий підшар: типовий перевірений діапазон приблизно 1,27–2,54 мкм, де затверджена специфікація оздоблення це передбачає.
- Тверде золото в зоні з’єднання: типові перевірені варіанти становлять приблизно 0,25–0,76 мкм або більше, якщо затверджена вимога це дозволяє.
- Зона утримання або посадки з натягом: визначте, де потрібне нанесення покриття, де воно обмежене або заборонене, а також чи прийнятні розміри посадки в стані з нанесеним покриттям.
- Зона паяльного хвостовика або контактної зони: оберіть покриття для процесу припайки. Не вважайте, що більше золота завжди краще; може знадобитися селективне нанесення покриття або спеціальне вимога щодо видалення золота.
Вкажіть специфікацію покриття, функціональні межі, місця вимірювання товщини та підтвердження прийнятності. Відповідальність за нанесення покриття та затверджений маршрут виконання підтверджено для проекту; ця сторінка не стверджує, що всі операції нанесення покриття виконуються власними силами.
Записи інспекції та відповідальність за валідацію
Інспекція починається з характеристик, вказаних у затвердженому кресленні. Для вимірювання розмірів та налаштування базових елементів можуть бути обрані візуальні вимірювання, пневматичне вимірювання або координатно-вимірювальна машина (CMM), якщо це доречно. Звіт про перший зразок може охоплювати узгоджений перелік характеристик, а стан прийняття та формат звіту визначаються до початку виробництва.
Для відбіркового контролю виробництва потрібен повний узгоджений план. Саме значення AQL, наприклад 0,65 або 1,0, не визначає розмір партії, рівень інспекції, правила переходу між режимами контролю чи кількість прийнятих та відхилених одиниць. Товщину нікелевого та золотого покриття можна перевіряти методом рентгеноспектрального флуоресцентного аналізу (XRF) або за допомогою поперечного зрізу, якщо це передбачено; для перевірки адгезії покриття потрібно застосовувати метод, що відповідає типу покриття, матеріалу основи та геометрії деталі.
Відповідність окремого штиря не підтверджує роботоздатності повного з’єднувача. Опір контакту, зусилля з’єднання, підвищення температури, стійкість до корозії та довговічність з’єднання залежать від пари контактів, корпусу, середовища й методу випробування. У проекті необхідно визначити відповідальну особу за валідацію, умови випробування та граничні значення прийнятності. У цьому документі не надається загальна гарантія щодо електричного опору чи терміну служби.
Використовуйте креслення штиря роз’єму, покриття та інструкція щодо огляду для детального документа та передачі відповідальності.
Упаковка, кількості та строки поставки
Захисні мішки, лотки або коробки та картонні коробки підбираються так, щоб захищати поверхні з’єднання й тонкі елементи. Упаковку у стрічкових касетах можна розглянути після визначення вимог щодо орієнтації та автоматизованої обробки. Упаковка та ідентифікація партії є частиною комерційної пропозиції.
| Елемент планування | Типовий проектний зразок |
|---|---|
| Обсяг замовлення за існуючим процесом | Приблизно 1 000–3 000 штук, залежно від економіки налаштування, матеріалів, оздоблення та упаковки. |
| Повністю індивідуальна конфігурація | Приблизно 3 000–10 000 штук, залежно від комерційної пропозиції щодо проекту. |
| Зразки | Можна розглянути невеликі партії, наприклад, 50–100 штук. Типовий термін виготовлення зразків — 7–15 днів після затвердження технічних вимог. |
| Виробництво | Зазвичай 2–4 тижні, залежно від кількості, наявності матеріалів, виду остаточної обробки, записів про інспекцію та упаковки. |
| Основа ціни | Вартість встановлення або NRE плюс ціна за одиницю; фіксованої ціни в каталозі не вказано. |
Це орієнтовні терміни, а не обов’язкове запрошення до укладення договору чи гарантія доставки. Остаточна комерційна пропозиція підтверджує кількість, ціну, умови поставки, пункт призначення та графік. Оброблена деталь не вимагає автоматично нового формувального інструменту.
Замовити комерційну пропозицію на з’єднувачі-штирі
Надішліть таку інформацію, щоб комерційна пропозиція стосувалася саме тієї деталі, яку ви плануєте закупити:
- Затверджений 2D-креслення та наявна 3D-модель із вказівкою ревізії й пріоритету документів.
- Марка та стан матеріалу; інтерфейси з’єднання, фіксації та приєднання.
- Критичні розміри та базові елементи, у тому числі критерії прийняття до або після нанесення покриття.
- Специфікація остаточної обробки, функціональні зони та необхідні записи про інспекцію або валідацію.
- Кількість зразків і замовлень, вимоги до упаковки та бажане місце й термін доставки.
Зверніться до компанії Zhengna Technology, щоб узгодити креслення вашого роз’ємного штиря.