EN


Broches de connecteur électronique personnalisées
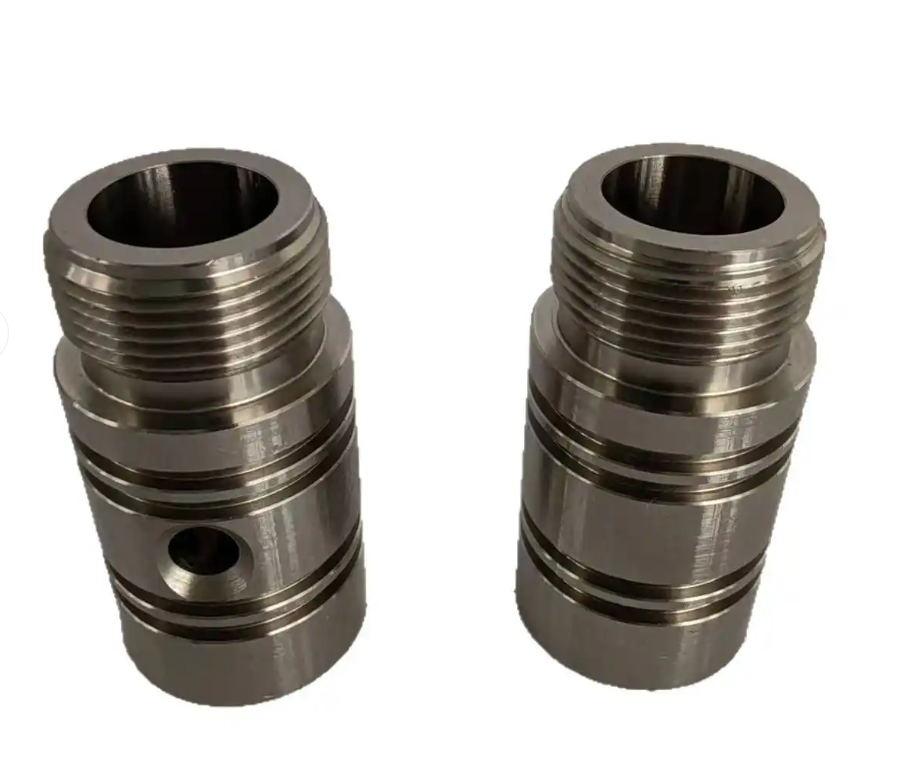
Zhengna Technology fabrique des broches de connecteur électronique selon plan, à l’aide d’un tournage CNC de type suisse et d’un tournage CNC à alimentation par barre. Les diamètres progressifs, les épaulements, les rainures, les extrémités de contact et les dispositifs de retenue sont examinés conjointement avec l’interface d’accouplement. La nuance de matériau, les tolérances dimensionnelles, les zones de placage et les registres d’inspection sont convenus avant la soumission du devis.
Envoyez un plan de broche de connecteur pour examen avec la nuance de matériau, la spécification de finition, la quantité commandée et les exigences d’accouplement. Les plages indiquées ci-dessous décrivent les capacités de la famille de produits ; elles ne constituent pas des limites d’acceptation automatiques pour chaque broche.
Matériaux et caractéristiques usinées
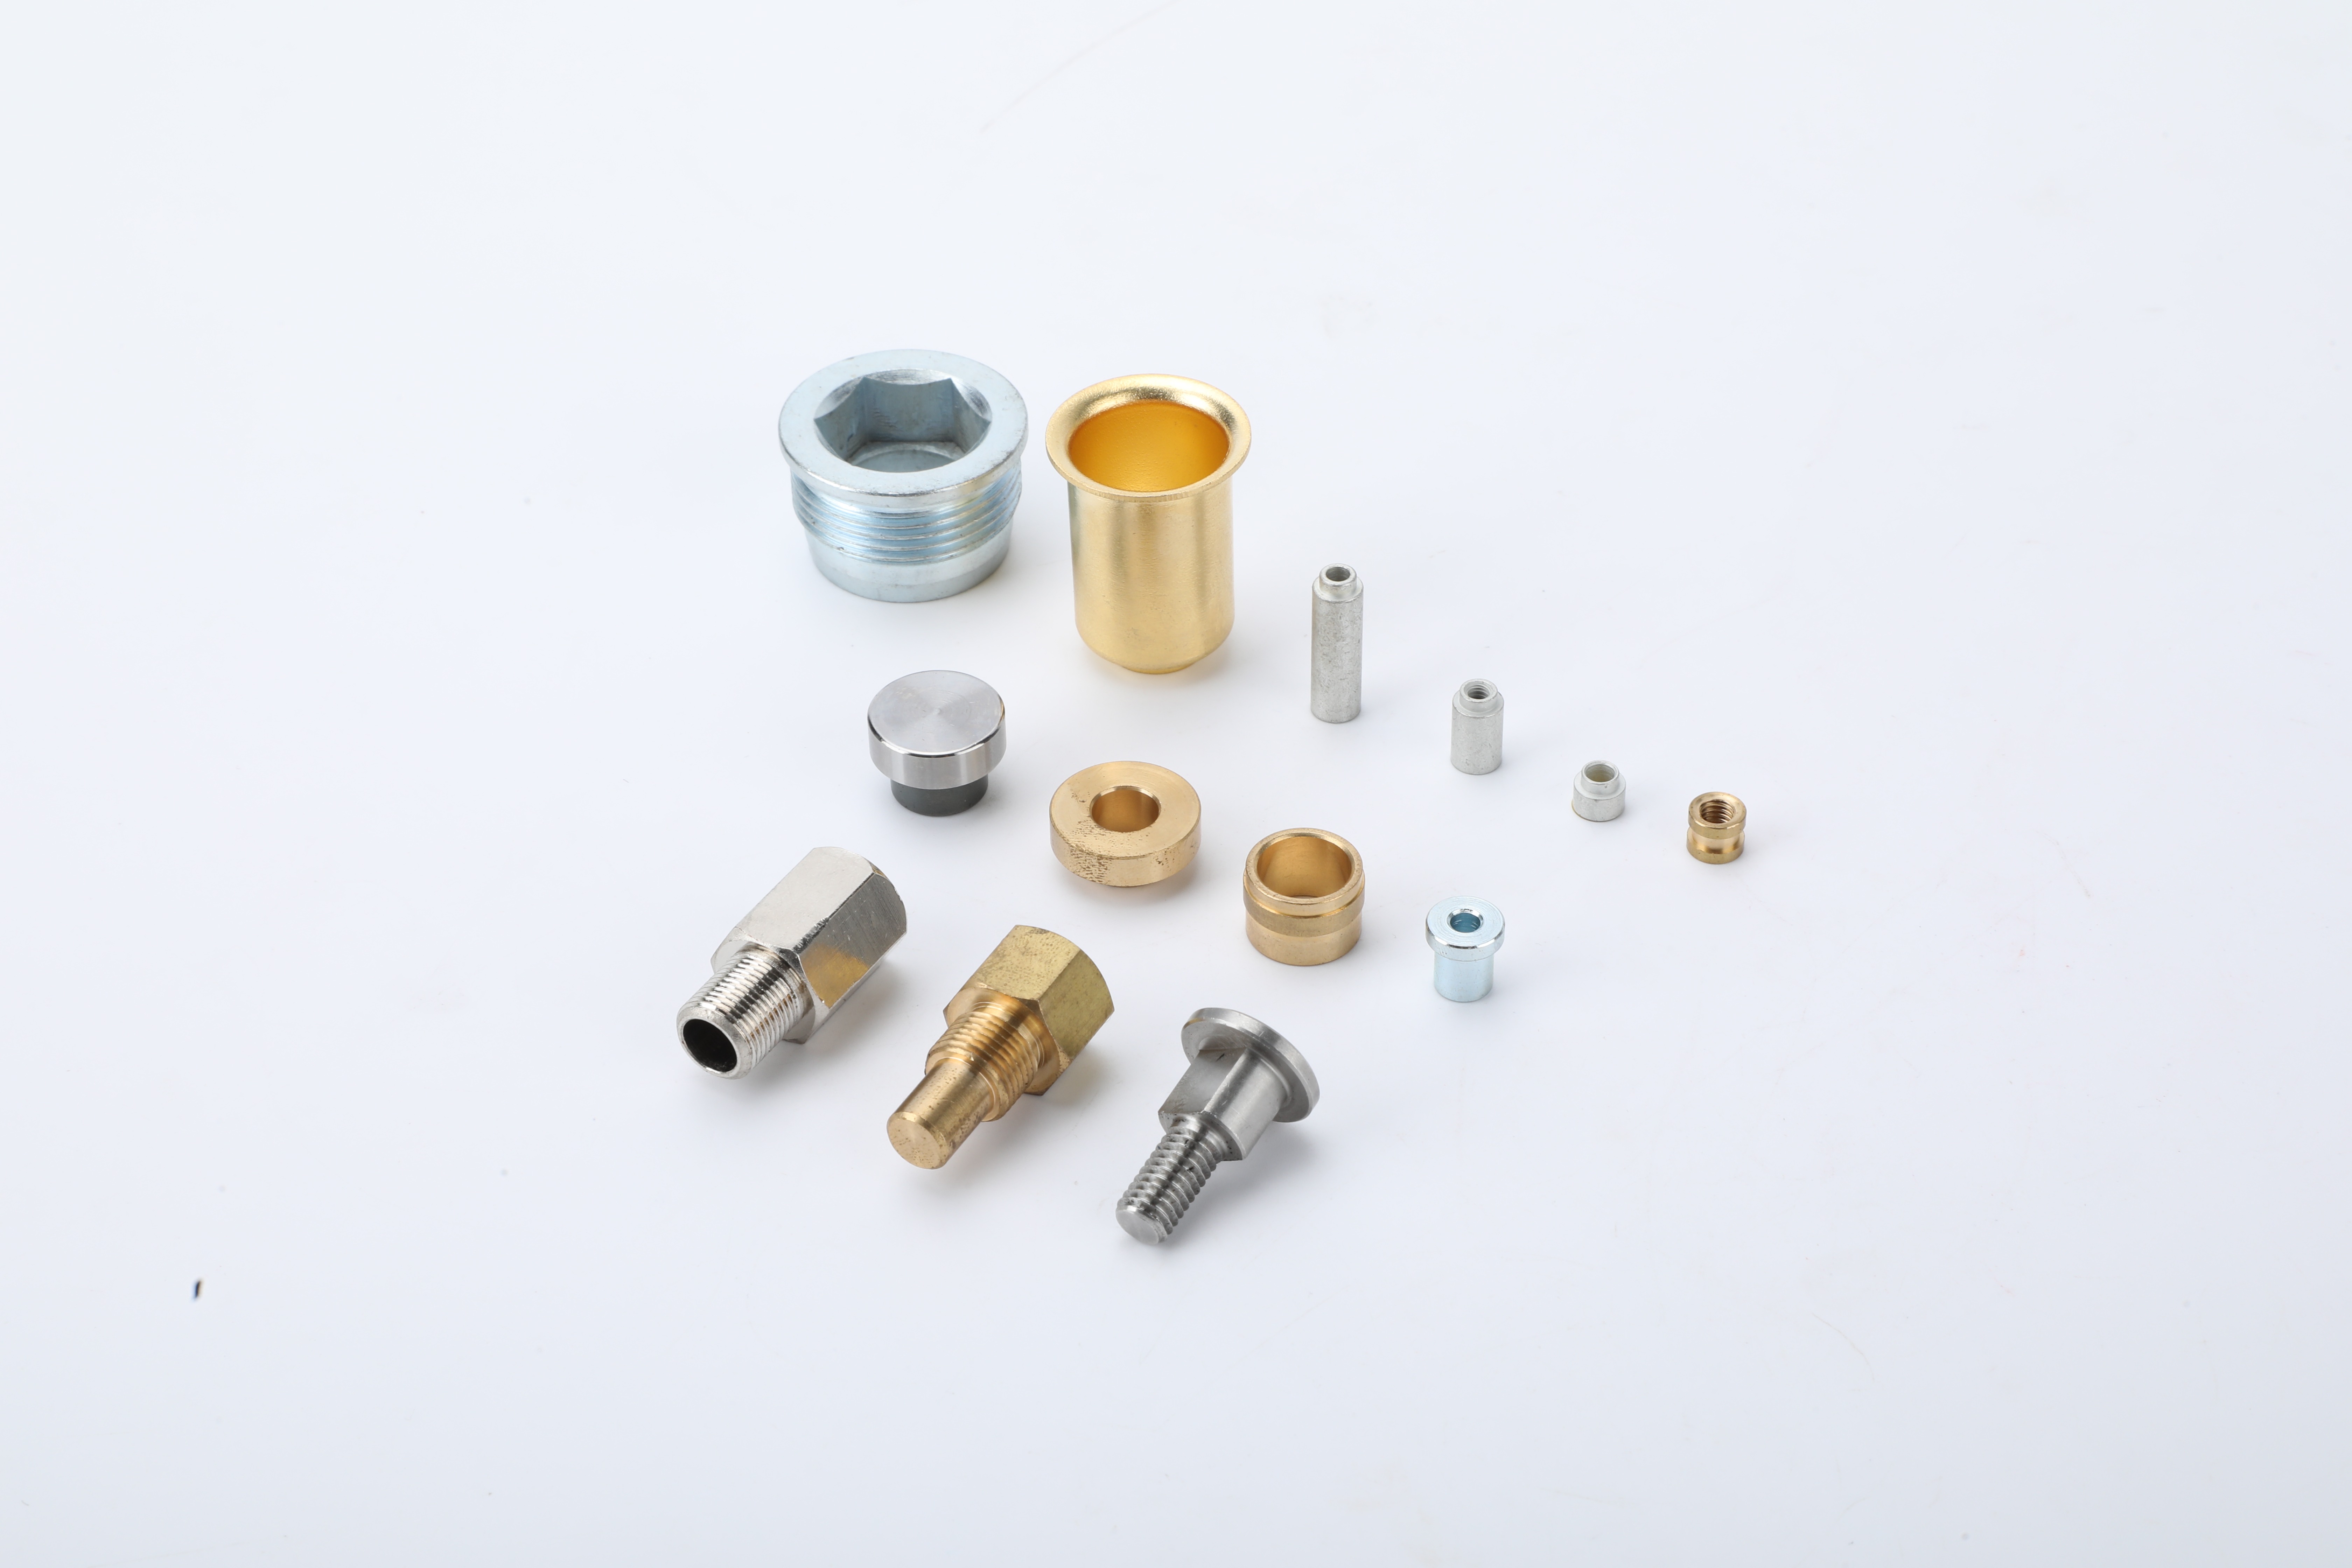
Les options de matériaux dépendant du plan incluent le laiton C3604, le laiton H62, le bronze au phosphore C54400 et le cuivre-beryllium. Préciser exactement la nuance et l’état : une mention générale telle que « laiton » ou « alliage de cuivre » ne suffit pas pour approuver une substitution. Pour les projets en cuivre-beryllium, confirmer la nuance, l’état et toute responsabilité liée au traitement thermique avant d’arrêter la méthode de fabrication.
L’examen du procédé couvre la matière première en barre, l’usinage tourné à plusieurs étapes, les épaulements, les rainures, les chanfreins et les opérations de sectionnement, suivis du ébavurage, du polissage ou du nettoyage par ultrasons, selon les besoins. La finition, l’inspection finale et l’emballage protecteur, tous contrôlés par le plan, complètent le parcours convenu. La géométrie de la pièce, l’accès aux caractéristiques, son élancement ainsi que l’état dans lequel les cotes sont acceptées déterminent la configuration finale.
Cette gamme de produits soutient notre service d’usinage CNC sur mesure et de tournage suisse . Le concepteur doit approuver tout changement proposé concernant le matériau, la géométrie ou la finition.
Tolérances typiques pour l’examen des plans
| Fonctionnalité | Référence de capacité typique | Ce qui doit être défini |
|---|---|---|
| Diamètres d’ajustement sélectionnés | ±0,01 à ±0,02 mm | Emplacement de l’ajustement, pièce associée, méthode de mesure avec calibre et acceptation avant ou après placage. |
| Longueur totale et positions des épaulements | ±0,02 à ±0,05 mm | Repère fonctionnel, séquence des épaulements et empilement d’assemblage. |
| Contrôle de concentricité ou de coaxialité applicable | 0,01 mm lorsque les plans et l’examen géométrique le justifient | Le contrôle géométrique spécifique, le système de référence et la méthode de mesure. |
| Rectitude et autres caractéristiques | Examen propre au dessin | Longueur d’engagement, jeu, risque de manipulation et configuration de l’inspection. |
Ces références dépendent des dimensions de la pièce, de son état matériel, de sa géométrie, de son état de placage et du plan de maîtrise de la production. Une tolérance plus serrée peut modifier la configuration, la méthode d’inspection, le coût et les délais. Le dessin libéré et le devis approuvé définissent l’engagement.
Placage nickel-or par zone fonctionnelle
Spécifier séparément la finition pour la zone d’accouplement, la zone de rétention et l’extrémité de terminaison. Une simple description chromatique ne permet pas de définir un système de placage.
- Sous-couche de nickel : une fourchette typiquement examinée est d’environ 1,27 à 2,54 μm, là où la spécification approuvée de finition l’exige.
- Zone d’accouplement en or dur : les options typiques examinées se situent généralement entre 0,25 et 0,76 µm, ou davantage là où l’exigence approuvée le permet.
- Zone de rétention ou d’ajustement par pression : définir les zones où le placage est requis, restreint ou exclu, ainsi que la prise en compte des dimensions d’ajustement à l’état plaqué.
- Zone de queue à souder ou zone de terminaison : sélectionner la finition adaptée au procédé de terminaison. Ne pas supposer que plus d’or est systématiquement meilleur ; une finition sélective ou une exigence spécifique de retrait d’or peut s’avérer nécessaire.
Identifier la spécification de finition, les limites fonctionnelles, les emplacements de mesure de l’épaisseur et les éléments justificatifs d’acceptation. La responsabilité de la finition et le procédé approuvé sont confirmés pour le projet ; cette page ne signifie pas que toutes les opérations de finition sont réalisées en interne.
Dossiers d’inspection et responsabilité de la validation
L’inspection commence par les caractéristiques figurant sur le dessin validé. La mesure par vision, la jaugeage à l’air ou la machine à mesurer tridimensionnelle (CMM) peuvent être sélectionnées selon l’adéquation aux dimensions et à la configuration des références. Un rapport de premier article peut couvrir la liste des caractéristiques convenues, l’état d’acceptation ainsi que le format de rapport devant être définis avant la production.
L’échantillonnage en production exige un plan complet convenu. Une valeur AQL telle que 0,65 ou 1,0, prise isolément, ne définit pas la taille du lot, le niveau d’inspection, les règles de changement de régime ni les nombres d’acceptation et de rejet. L’épaisseur de nickel et d’or peut être vérifiée par fluorescence X (XRF) ou par coupe transversale lorsque cela est spécifié ; l’adhérence du revêtement nécessite une méthode adaptée au type de revêtement, au substrat et à la géométrie de la pièce.
Une goupille libre conforme ne prouve pas le fonctionnement d’un connecteur complet. La résistance de contact, la force d’emboîtement, l’élévation de température, la résistance à la corrosion et la durabilité en cycles d’emboîtement dépendent de la paire de contacts, du boîtier, de l’environnement et de la méthode d’essai. Le projet doit identifier le responsable de la validation, les conditions d’essai et les limites d’acceptation. Aucune garantie universelle concernant la résistance électrique ou la durée de vie n’est fournie ici.
Utilisez le plan de la broche du connecteur, guide de placage et d’inspection pour le document détaillé et la transmission des responsabilités.
Emballage, quantités et délais de livraison
Des sacs protecteurs, des plateaux ou des boîtes ainsi que des cartons sont sélectionnés afin de protéger les surfaces d’emboîtement et les éléments fins. L’emballage en bande porteuse peut être examiné dès lors que l’orientation et les exigences de manutention automatisée sont définies. L’emballage et l’identification des lots font partie du devis.
| Élément de planification | Référence de projet type |
|---|---|
| Quantité de commande pour un procédé existant | Environ 1 000 à 3 000 pièces, sous réserve de l’économie liée aux réglages, aux matériaux, aux finitions et à l’emballage. |
| Configuration entièrement personnalisée | Environ 3 000 à 10 000 pièces, sous réserve du devis du projet. |
| Échantillons | Des lots réduits, tels que 50 à 100 pièces, peuvent être examinés. Le délai type pour les échantillons est de 7 à 15 jours après la diffusion des exigences techniques. |
| Production | Généralement de 2 à 4 semaines, selon la quantité, la disponibilité des matériaux, les finitions, les rapports d’inspection et l’emballage. |
| Base du prix | Coût de mise en place ou frais NRE plus prix unitaire ; aucun prix catalogue fixe n’est indiqué. |
Il s’agit de fourchettes indicatives à des fins de planification, non d’une offre contraignante ni d’une garantie d’expédition. La soumission finale confirme la quantité, le prix, les conditions de livraison, la destination et le calendrier. Une pièce tournée ne nécessite pas automatiquement un nouveau moule.
Demander un devis pour connecteur-pin
Fournissez les informations suivantes afin que le devis couvre exactement la pièce que vous comptez acheter :
- Plan 2D diffusé et modèle 3D disponible, avec numéro de révision et ordre de priorité des documents.
- Grade et état du matériau ; interfaces d’accouplement, de retenue et de terminaison.
- Dimensions critiques et références, y compris les critères d’acceptation avant ou après placage.
- Spécification de finition, zones fonctionnelles et rapports d’inspection ou de validation requis.
- Quantités d’échantillons et de commandes, besoins en emballage, ainsi que lieu et date de livraison demandés.
Contactez Zhengna Technology pour examiner votre plan de broche de connecteur.