EN


カスタム電子コネクタピン
正納テクノロジーでは、お客様の図面に基づき、スイス型CNC旋盤およびバー給紙式CNC旋盤を用いて電子コネクターピンを製造しています。段付き径、肩部、溝、接触端部、保持構造などは、対応する相手側インターフェースと併せて検討します。また、材料規格、寸法許容範囲、めっき領域、検査記録については、見積り提出前に合意いたします。
コネクターピンの図面をレビューのためにご送付ください 材料の等級、表面処理仕様、発注数量、および相手側部品との適合要件を併記してください。以下に示す範囲は、当社の製品ファミリーにおける製造能力を表したものであり、すべてのピンに対して自動的に適用される受入限界ではありません。
材料および旋盤加工部品
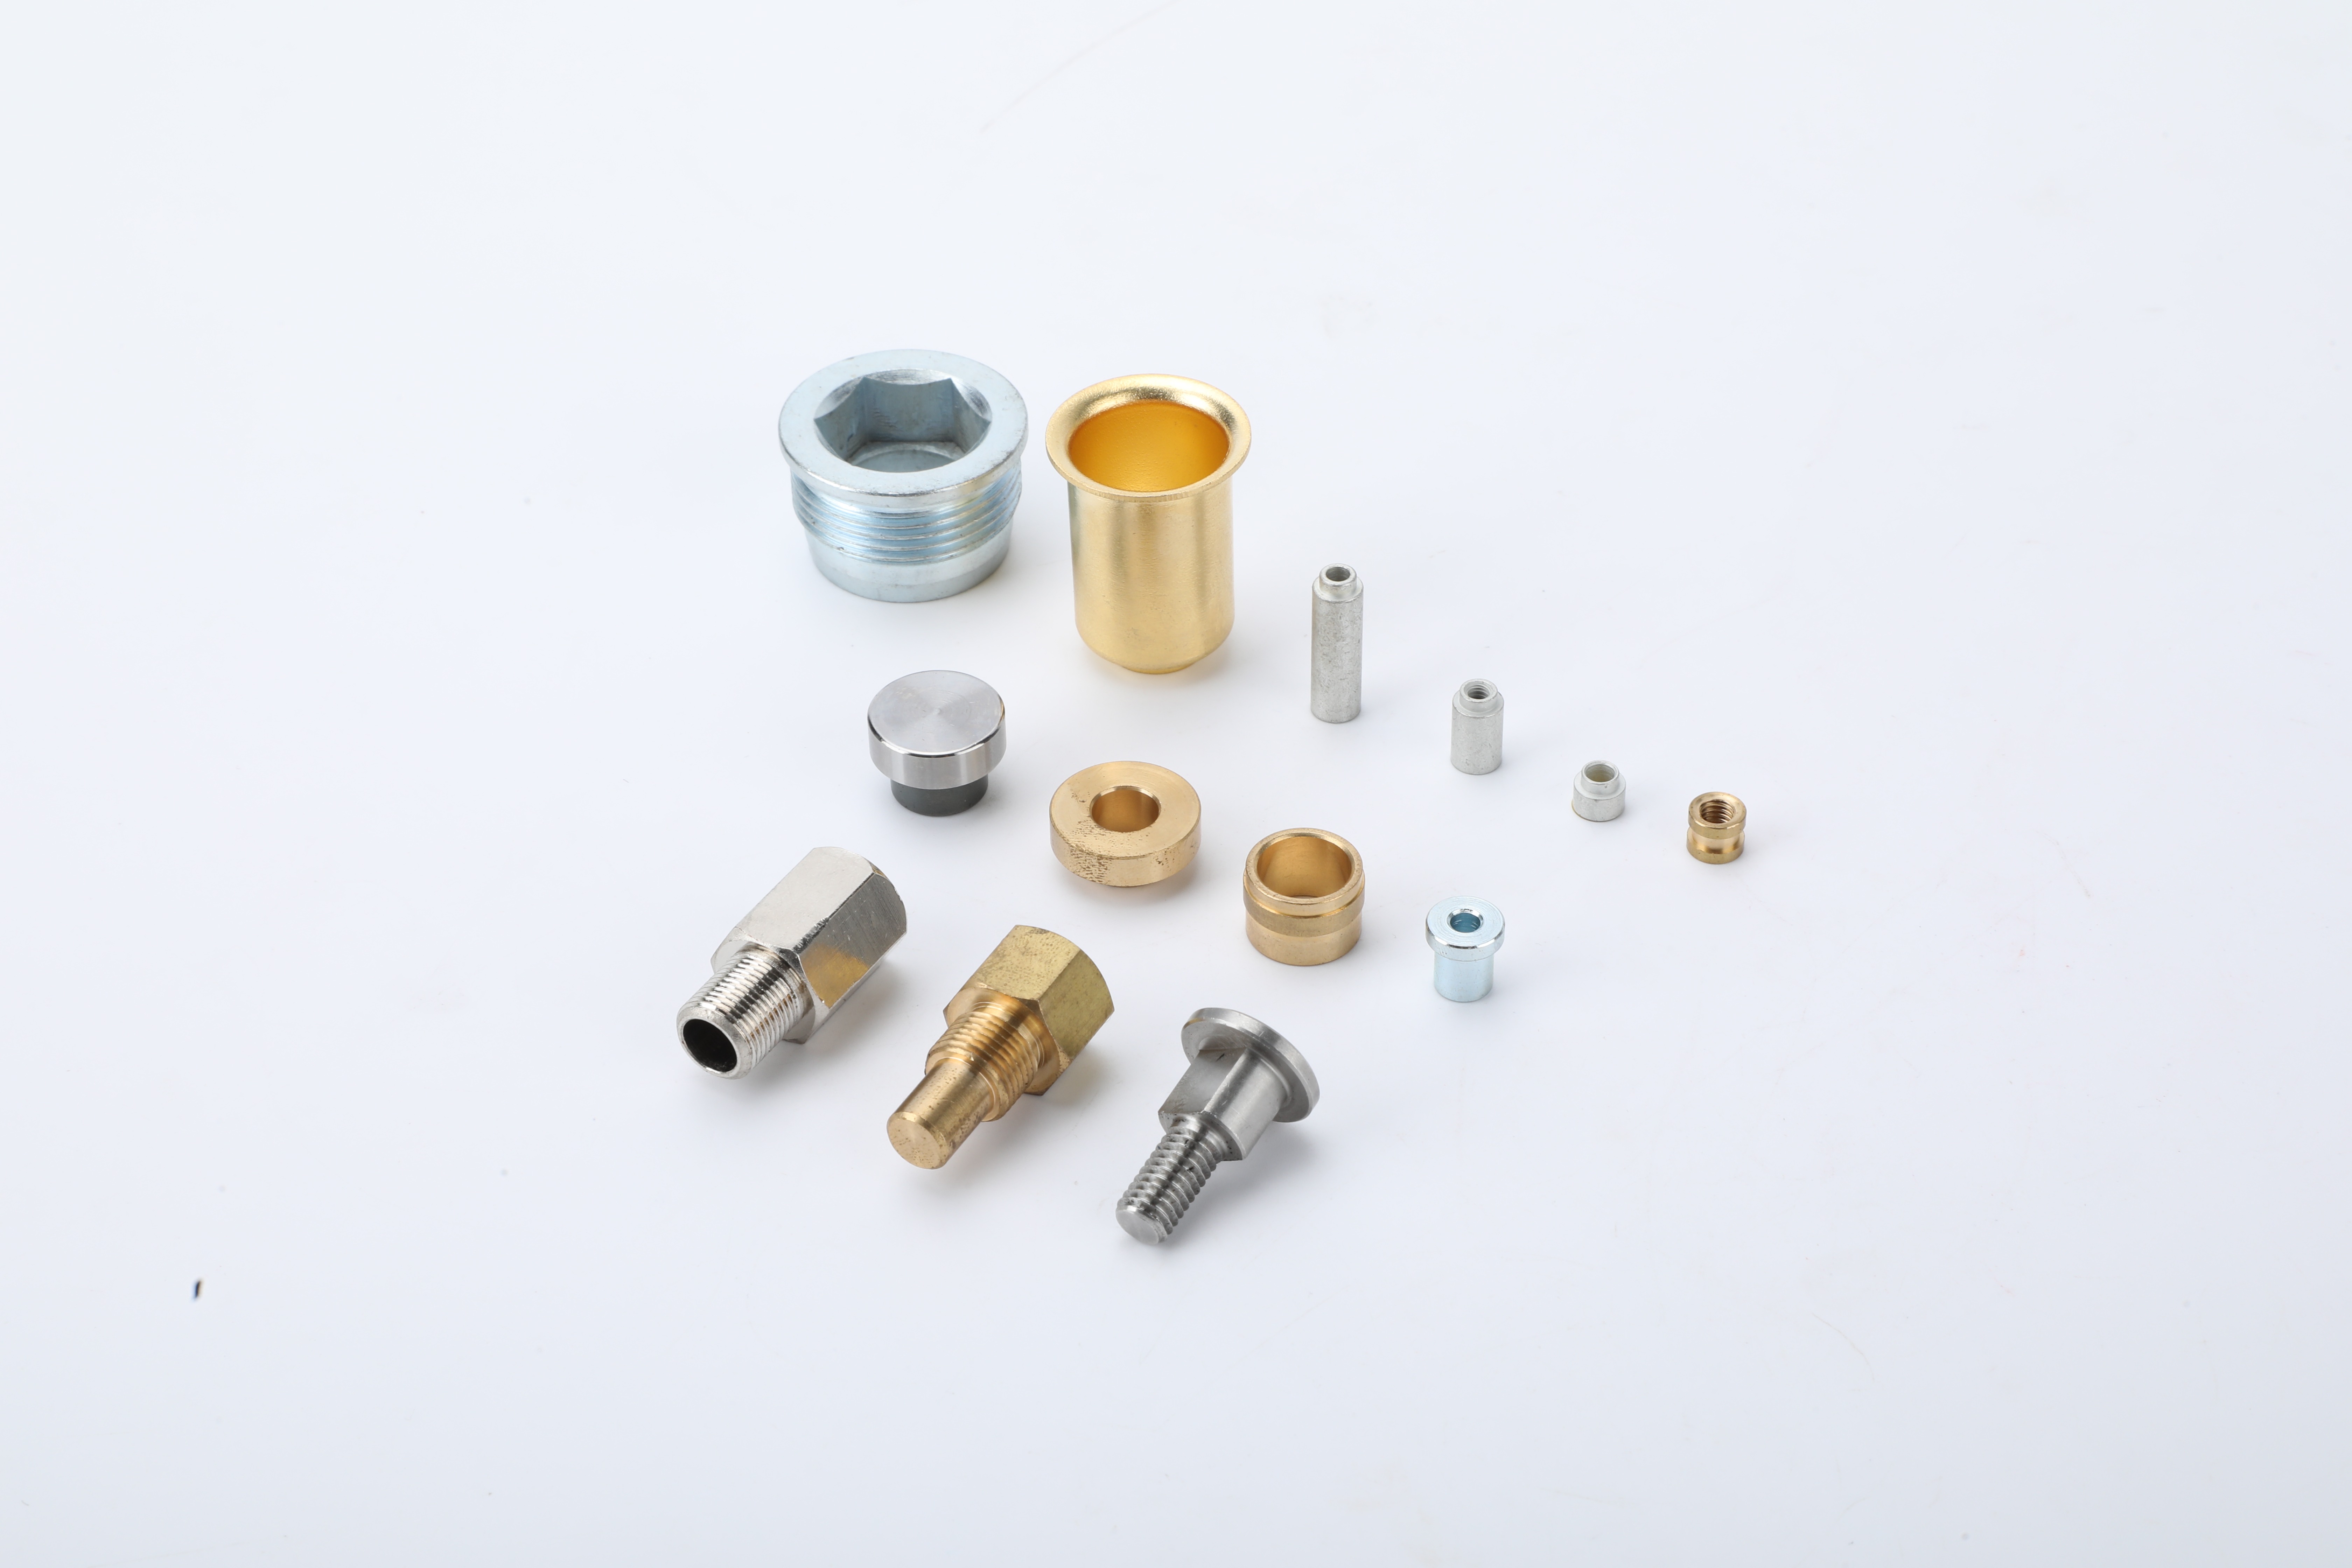
図面に依存する材料オプションには、C3604真鍮、H62真鍮、C54400リン青銅、ベリリウム銅があります。正確な材質規格および状態(熱処理状態など)を明記してください。「真鍮」や「銅合金」といった一般的な表記だけでは、代替材の承認はできません。ベリリウム銅を用いる場合は、製造工程を確定する前に、材質規格、状態、および熱処理の責任範囲を必ず確認してください。
工程レビューでは、棒材の選定、多段階旋盤加工、肩部、溝、面取り、切断部などの加工を対象とし、必要に応じてバリ取り、研磨、または超音波洗浄を実施します。図面で指定された仕上げ処理、最終検査、および保護包装が、合意済みの製造工程の最後のステップとなります。部品の形状、加工部位への工具アクセス性、細長さ(スレンダネス)、および寸法公差が適用される状態(例:熱処理後か否か)によって、最終的な加工設定が決定されます。
この製品範囲は、当社の カスタムCNC加工およびスイス型自動旋盤加工サービス をサポートしています。材料、形状、仕上げに関する変更案は、設計責任者による事前の承認が必要です。
図面レビューにおける一般的な公差
| 特長 | 一般的な能力基準 | 明記が必要な事項 |
|---|---|---|
| 選定された嵌合径 | ±0.01~±0.02 mm | 嵌合位置、対向部品、測定方法、およびめっき前/めっき後の受入判断 |
| 全長および肩部の位置 | ±0.02~±0.05 mm | 機能基準面、肩部の順序、および組立時の積層関係 |
| 適用可能な同心度または同軸度制御 | 図面および形状レビューで支持される場合、0.01 mm | 特定の幾何学的公差、基準系および測定方法。 |
| 直線度などの特性。 | 図面ごとのレビュー。 | かしめ長さ、クリアランス、取扱いリスクおよび検査設定。 |
これらの基準は部品サイズ、材質状態、形状、めっき状態および生産管理計画に依存します。より厳しい公差を指定すると、検査用治具の設定、検査方法、コストおよび納期が変更される場合があります。発行済み図面および承認済み見積書が、当社の約束事項を定義します。
機能ゾーン別ニッケル・ゴールドめっき。
嵌合ゾーン、保持ゾーンおよび端末部について、それぞれ個別に仕上げを指定してください。単一の色名による記述では、めっき体系を定義できません。
- ニッケル下地: 承認済み仕上げ仕様で定められている場合、一般的なレビュー対象範囲は約1.27~2.54 μmです。
- ハードゴールド嵌合ゾーン: 一般的なレビュー対象のオプションは、約0.25~0.76μmであり、承認された要求仕様が許容する場合はそれより厚くすることも可能である。
- 保持部(圧入部): めっきを施す必要がある箇所、制限される箇所、または除外される箇所を明示し、また、めっき後の状態で寸法公差が許容されるかどうかを定義する。
- はんだ付け端子部(端子部): 端子処理に適した表面処理を選びなさい。金めっき量が多いほど必ずしも良いとは限らないため、選択的めっきや、金めっきの除去を指定する要件が必要となる場合がある。
表面処理の仕様、機能上の境界、膜厚測定位置、および受入判定根拠を明記する。表面処理に関する責任範囲および承認済みの工程ルートは本プロジェクトで確認済みであるが、本ページはすべての表面処理工程が自社内で実施されることを保証するものではない。
検査記録および妥当性確認の責任
検査は、発行済み図面に記載された特性から開始します。寸法および基準設定に応じて、画像測定、空気圧測定、または三次元測定機(CMM)のいずれかを適切に選択します。初品検査報告書には、事前に合意した特性一覧を含めることができますが、その合格判定基準および報告書の形式は、量産開始前に明確に定義しておく必要があります。
量産時の抜取検査には、あらかじめ合意された完全な検査計画が必要です。AQL値(例:0.65や1.0)だけでは、ロットサイズ、検査水準、切り替え規則、および合格・不合格の判定数が定義されません。ニッケルおよび金の膜厚は、仕様で定められた場合に限り、X線蛍光分析(XRF)または断面観察により確認できます。また、コーティングの密着性については、コーティング材、基材および部品形状に応じた適切な評価方法を用いる必要があります。
単体のピンが適合していても、コネクタ全体の性能が保証されるわけではありません。 接触抵抗、嵌合力、温度上昇、耐腐食性、および嵌合耐久性は、接触ペア、ハウジング、使用環境、および試験方法に依存します。本プロジェクトでは、検証責任者、試験条件、および許容限界値を明確に定める必要があります。本資料では、電気抵抗や使用寿命について、一切の汎用的な保証を行いません。
試しに コネクタ・ピンの図面、めっき仕様、および検査ガイド 詳細な文書および責任範囲の引継ぎのためのもの
包装、数量、納期
嵌合面および細長い形状部品を保護するため、保護袋、トレイまたは箱、段ボール箱が選定されます。キャリアテープ包装については、部品の向きおよび自動取扱い要件が明確になった時点で検討可能です。包装方法およびロット識別情報は、見積り内容に含まれます。
| 計画項目 | 代表的なプロジェクト参照例 |
|---|---|
| 既存工程による発注数量 | セットアップ、材料、仕上げ、包装などの経済性を考慮し、おおよそ1,000~3,000個程度 |
| 完全カスタム構成 | プロジェクトの見積りに基づき、おおよそ3,000~10,000個程度 |
| 試料 | 50~100点程度の小ロットも検討可能です。技術仕様が確定した後、通常のサンプル納期は7~15日です。 |
| 生産 | 通常2~4週間ですが、注文数量、材料の調達状況、表面処理、検査記録、包装方法などにより異なります。 |
| 価格基準 | セットアップ費用(またはNRE)に加え、単価が適用されます。固定のカタログ価格は設定していません。 |
以下は計画上の目安であり、法的拘束力のある提案や出荷保証ではありません。最終的な見積書にて、数量、価格、納入条件、納入先および納期が確定します。旋盤加工部品であっても、必ずしも新規金型が必要になるわけではありません。
コネクタ・ピンの見積依頼
ご購入予定の部品と同一のものを対象とした正確な見積を提供するため、以下の情報をご提出ください:
- 発行済みの2D図面および利用可能な3Dモデル(改訂番号および文書優先順位を明記)。
- 材質の等級および状態、対向部品との嵌合、保持、端子接続に関する要件。
- 重要寸法および基準(ダトゥム)、および電気めっき前/後の受入基準。
- 表面処理仕様、機能領域、および必要な検査・検証記録。
- サンプルおよび発注数量、包装要件、納入先および希望納期。