EN


Aangepaste elektronische connectorpennen
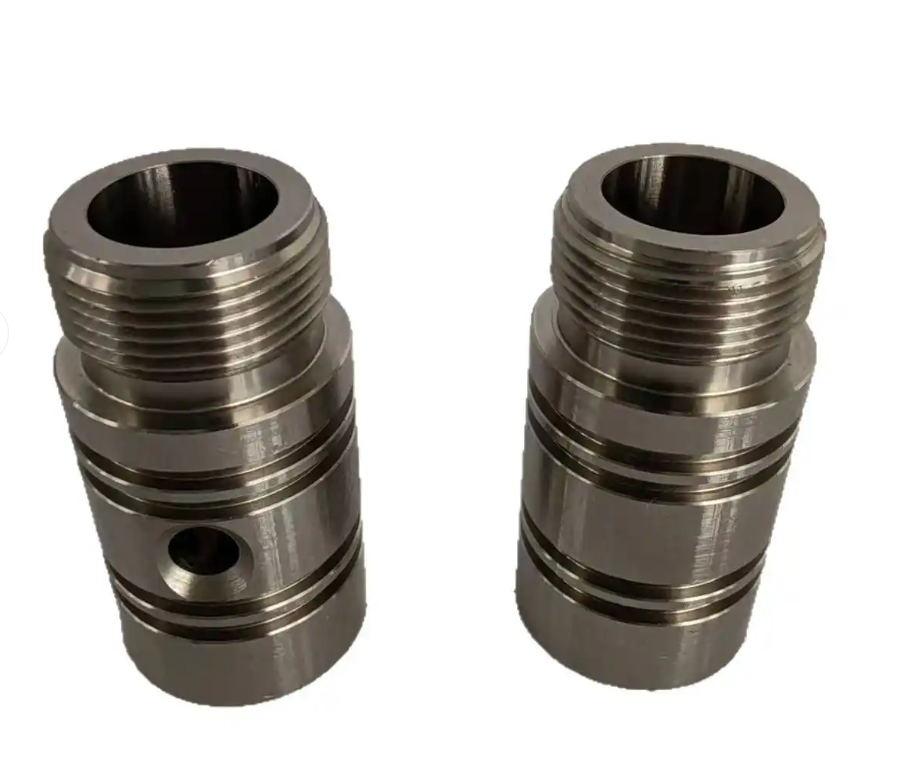
Zhengna Technology vervaardigt elektronische connectorpennen op basis van tekeningen met behulp van Zwitserse CNC-draaimachines en staafgevoerde CNC-draaimachines. Trapvormige diameters, schouders, groeven, contactuiteinden en vastzetfuncties worden beoordeeld in combinatie met de bijbehorende aansluitinterface. Materiaalsoort, toleranties voor afmetingen, platinggebieden en inspectierapporten worden overeengekomen voordat een offerte wordt uitgebracht.
Stuur een tekening van een connectorpen in voor beoordeling met de materiaalkwaliteit, afwerkingsspecificatie, bestelhoeveelheid en aansluitvereisten. De onderstaande bereiken geven de mogelijkheden van de productfamilie weer; zij gelden niet automatisch als acceptatiegrenzen voor elke pen.
Materialen en gedraaide kenmerken
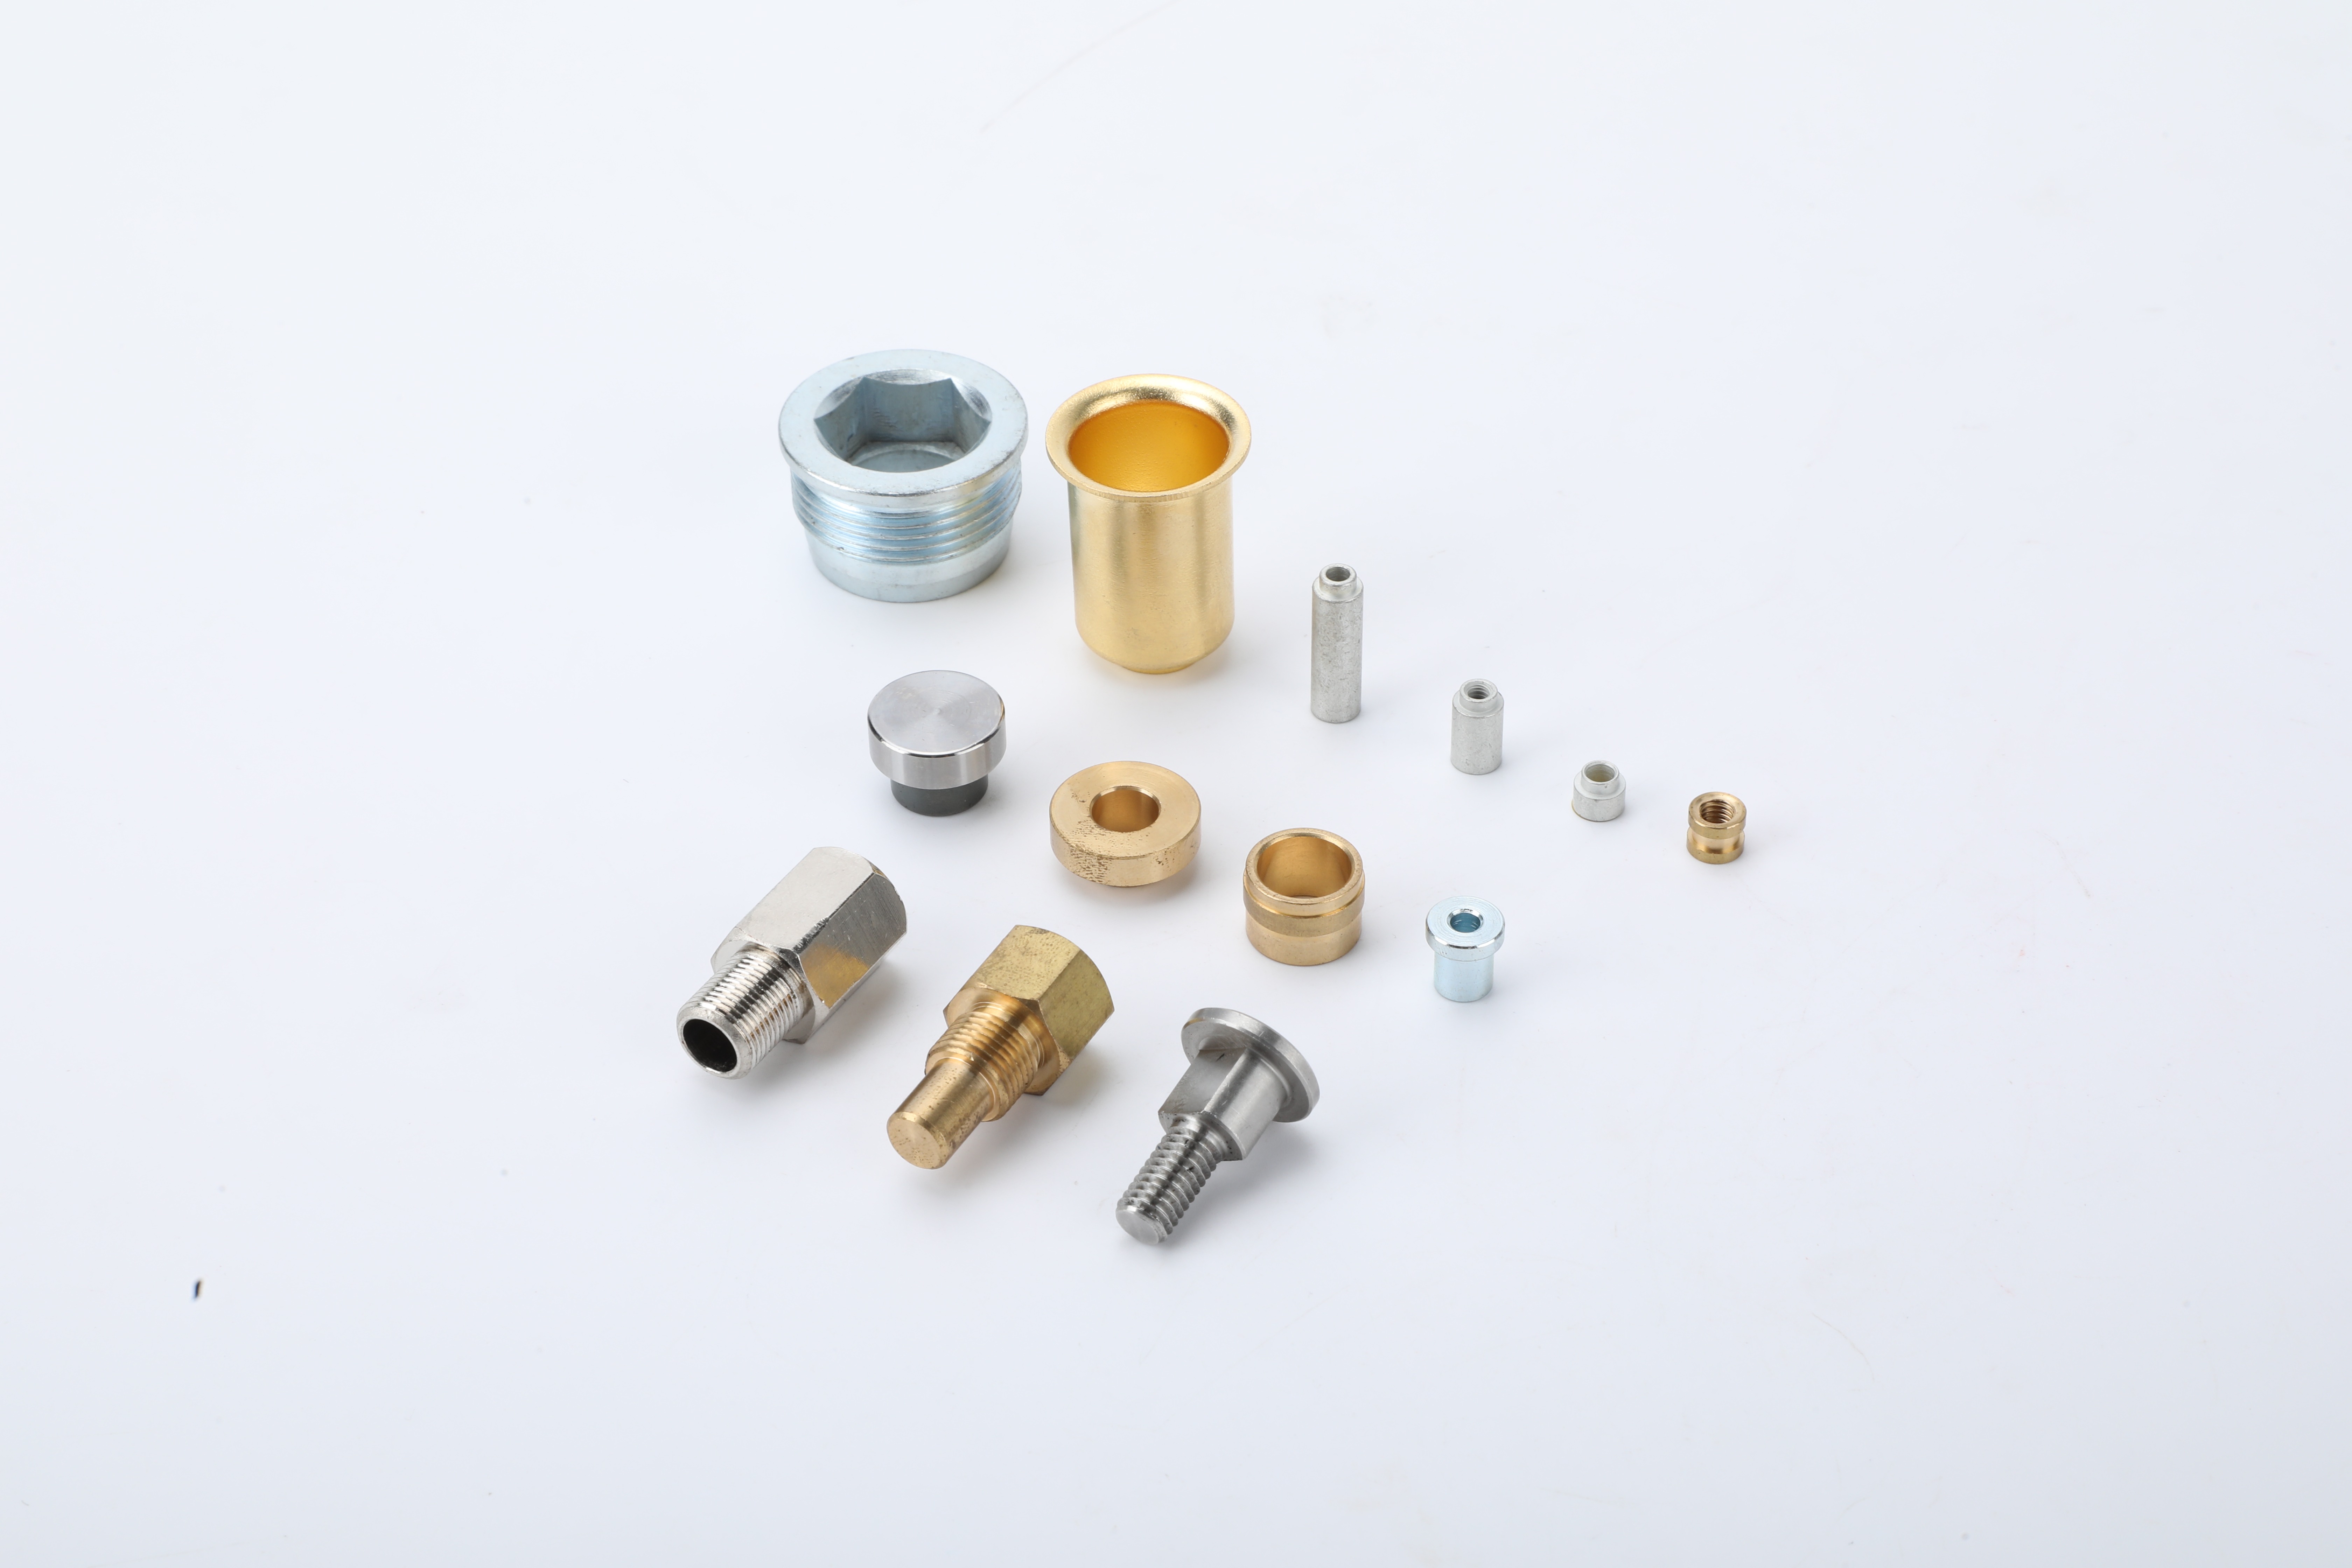
Materiaalopties die afhangen van de tekening omvatten C3604-messing, H62-messing, C54400-fosforbrons en berylliumkoper. Geef de exacte kwaliteit en toestand op: een algemene vermelding als ‘messing’ of ‘koperlegering’ is onvoldoende om vervanging goed te keuren. Voor projecten met berylliumkoper moet de kwaliteit, toestand en eventuele verantwoordelijkheid voor warmtebehandeling worden bevestigd voordat de productieroute wordt vastgelegd.
De procesbeoordeling omvat stafmateriaal, meervoudig draaien, schouders, groeven, afschuiningen en doorsnijdingskenmerken, gevolgd door ontbraming, polijsten of ultrasoon reinigen indien vereist. Afwerking, eindinspectie en beschermende verpakking volgens de tekening vormen de afgesproken route. De onderdeelgeometrie, toegankelijkheid van kenmerken, slankheid en de toestand waarin afmetingen worden geaccepteerd, bepalen de uiteindelijke opstelling.
Dit productbereik ondersteunt onze maatwerk CNC-bewerkings- en Swiss-draaiservice . De ontwerpeigenaar moet elke voorgestelde wijziging van materiaal, geometrie of afwerking goedkeuren.
Typische toleranties voor tekeningbeoordeling
| Kenmerk | Typische capaciteitsverwijzing | Wat moet worden gedefinieerd |
|---|---|---|
| Geselecteerde passende diameters | ±0,01 tot ±0,02 mm | Passingslocatie, passend onderdeel, meetmethode en acceptatie vóór of na verzinken. |
| Totale lengte en schouderposities | ±0,02 tot ±0,05 mm | Functioneel referentiepunt, schoudervolgorde en assemblageopstapeling. |
| Toepasselijke concentriciteit of coaxiale controle | 0,01 mm waar de tekening- en geometriebeoordeling dit ondersteunen | De specifieke geometrische controle, het referentiesysteem en de meetmethode. |
| Rechtheid en andere kenmerken | Tekening-specifieke beoordeling | Inslaglengte, speling, risico’s bij hantering en inspectieopstelling. |
Deze referenties zijn afhankelijk van onderdeelafmeting, materiaaltoestand, geometrie, plateringsstaat en het productiecontroleplan. Een strengere tolerantie kan de opstelling, inspectiemethode, kosten en levertijd wijzigen. De vrijgegeven tekening en de goedgekeurde offerte definiëren de verbintenis.
Nikkel- en goudplating per functionele zone
Geef de afwerking afzonderlijk op voor de koppelzone, de vastzetzone en het aansluituiteinde. Een enkele kleurbeschrijving kan een platersysteem niet definiëren.
- Nikkel-onderlaag: een typisch beoordeeld bereik is ongeveer 1,27–2,54 μm, waarbij de goedgekeurde afwerkingspecificatie dit vereist.
- Harde-goud koppelzone: typische beoordeelde opties liggen ongeveer tussen 0,25 en 0,76 μm, of hoger indien de goedgekeurde eis dit toelaat.
- Behouds- of perspasgebied: geef aan waar plating vereist is, beperkt is of uitgesloten is, en of de pasmaat wordt geaccepteerd in de geglazuurde toestand.
- Soldeeraanhechtings- of aansluitgebied: kies de afwerking voor het aansluitproces. Ga er niet vanuit dat meer goud altijd beter is; selectieve afwerking of een gespecificeerde goudverwijderingsvereiste kan nodig zijn.
Identificeer de afwerkingspecificatie, functionele grenzen, locaties voor diktemeting en acceptatiebewijs. De verantwoordelijkheid voor afwerking en de goedgekeurde route zijn voor het project bevestigd; deze pagina beweert niet dat elke afwerkingsoperatie intern wordt uitgevoerd.
Inspectieverslagen en validatieverantwoordelijkheid
De inspectie begint met de kenmerken op de vrijgegeven tekening. Visuele meting, luchtmeting of CMM kunnen worden gekozen indien geschikt voor de afmetingen en de referentie-instelling. Een eerste-artikelrapport kan de overeengekomen lijst van kenmerken omvatten, waarbij de accepteringsstatus en het rapportageformaat vóór de productie worden gedefinieerd.
Voor productiebemonstering is een volledig overeengekomen plan vereist. Een AQL-waarde zoals 0.65 of 1.0 alleen definieert niet de partijgrootte, het inspectieniveau, de overschakelregels of de acceptatie- en afkeurcijfers. De dikte van nikkel- en goudlaag kan worden gecontroleerd met XRF of doorsnede indien gespecificeerd; voor hechting van de coating is een methode vereist die geschikt is voor de coating, de ondergrond en de onderdeelgeometrie.
Een conform losse pen bewijst niet de prestatie van een complete connector. Contactweerstand, koppelkracht, temperatuurstijging, corrosieweerstand en koppelduurzaamheid zijn afhankelijk van het contactpaar, de behuizing, de omgeving en de testmethode. Het project moet de verantwoordelijke voor validatie, de testomstandigheden en de aanvaardingsgrenzen vaststellen. Hier wordt geen universele garantie gegeven voor elektrische weerstand of levensduur.
Gebruik de aansluitpin-tekening, plating- en inspectiegids voor het gedetailleerde document en de overdracht van verantwoordelijkheid.
Verpakking, hoeveelheden en levertijden
Beschermende zakken, trays of dozen en kartonnen verpakkingen worden geselecteerd om de koppelvlakken en slanke onderdelen te beschermen. Verpakking in carrier-tape kan worden beoordeeld zodra de oriëntatie- en geautomatiseerde-handlingseisen zijn gedefinieerd. Verpakking en partijidentificatie maken deel uit van de offerte.
| Planningitem | Typisch projectreferentie |
|---|---|
| Bestelhoeveelheid voor bestaande processen | Ongeveer 1.000–3.000 stuks, afhankelijk van insteltijd, materiaal-, afwerkings- en verpakkingskosten. |
| Volledig op maat gemaakte configuratie | Ongeveer 3.000–10.000 stuks, afhankelijk van de projectofferte. |
| Monsters | Kleine partijen, zoals 50–100 stuks, kunnen worden beoordeeld. De gebruikelijke levertijd voor monsters is 7–15 dagen nadat de technische eisen zijn vrijgegeven. |
| Productie | Meestal 2–4 weken, afhankelijk van de hoeveelheid, beschikbaarheid van materialen, afwerking, inspectiedocumentatie en verpakking. |
| Prijsbasis | Instelkosten of NRE plus stukprijs; er wordt geen vaste catalogusprijs vermeld. |
Dit zijn planningsindicaties, geen bindend aanbod noch een leveringsgarantie. De definitieve offerte bevestigt hoeveelheid, prijs, levervoorwaarden, bestemming en planning. Een gedraaid onderdeel vereist niet automatisch een nieuwe mal.
Vraag een offerte aan voor een connector-pen
Stuur de volgende informatie zodat de offerte precies het onderdeel omvat dat u wenst te kopen:
- Vrijgegeven 2D-tekening en beschikbaar 3D-model, inclusief revisie en documentvolgorde.
- Materiaalsoort en -toestand; aansluit-, vastzet- en aansluitinterface.
- Kritieke afmetingen en referentievlakken, inclusief acceptatie vóór of na verzinken.
- Afwerkingspecificatie, functionele zones en vereiste inspectie- of validatiedocumentatie.
- Voorbeeld- en bestelaantallen, verpakkingsbehoeften en gewenste leverbestemming en -datum.
Neem contact op met Zhengna Technology om uw connector-pen-tekening te bespreken.