EN


Pinos de Conector Eletrônico Personalizados
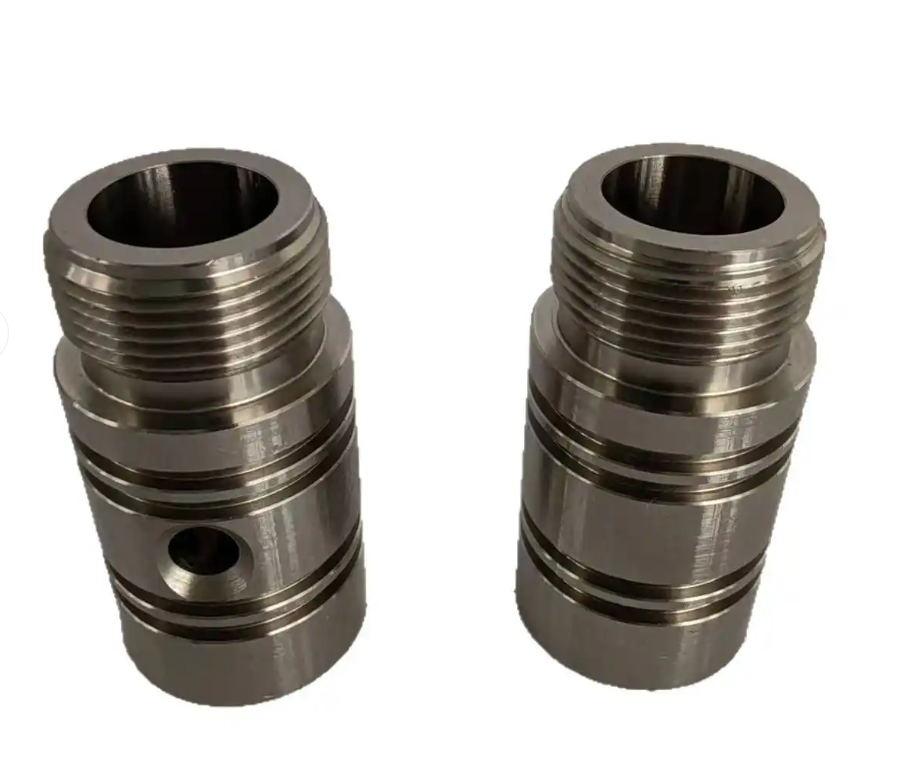
A Zhengna Technology fabrica pinos conectores eletrônicos conforme desenho, utilizando torneamento CNC do tipo suíço e torneamento CNC com alimentação por barra. Diâmetros escalonados, ombros, ranhuras, extremidades de contato e recursos de retenção são analisados em conjunto com a interface de acoplamento. O material, os critérios dimensionais de aceitação, as zonas de revestimento e os registros de inspeção são acordados antes da cotação.
Envie um desenho de pino conector para análise indicando a classe do material, a especificação de acabamento, a quantidade do pedido e os requisitos de acoplamento. As faixas indicadas abaixo descrevem a capacidade da família de produtos; não constituem limites automáticos de aceitação para cada pino.
Materiais e Características Torneadas
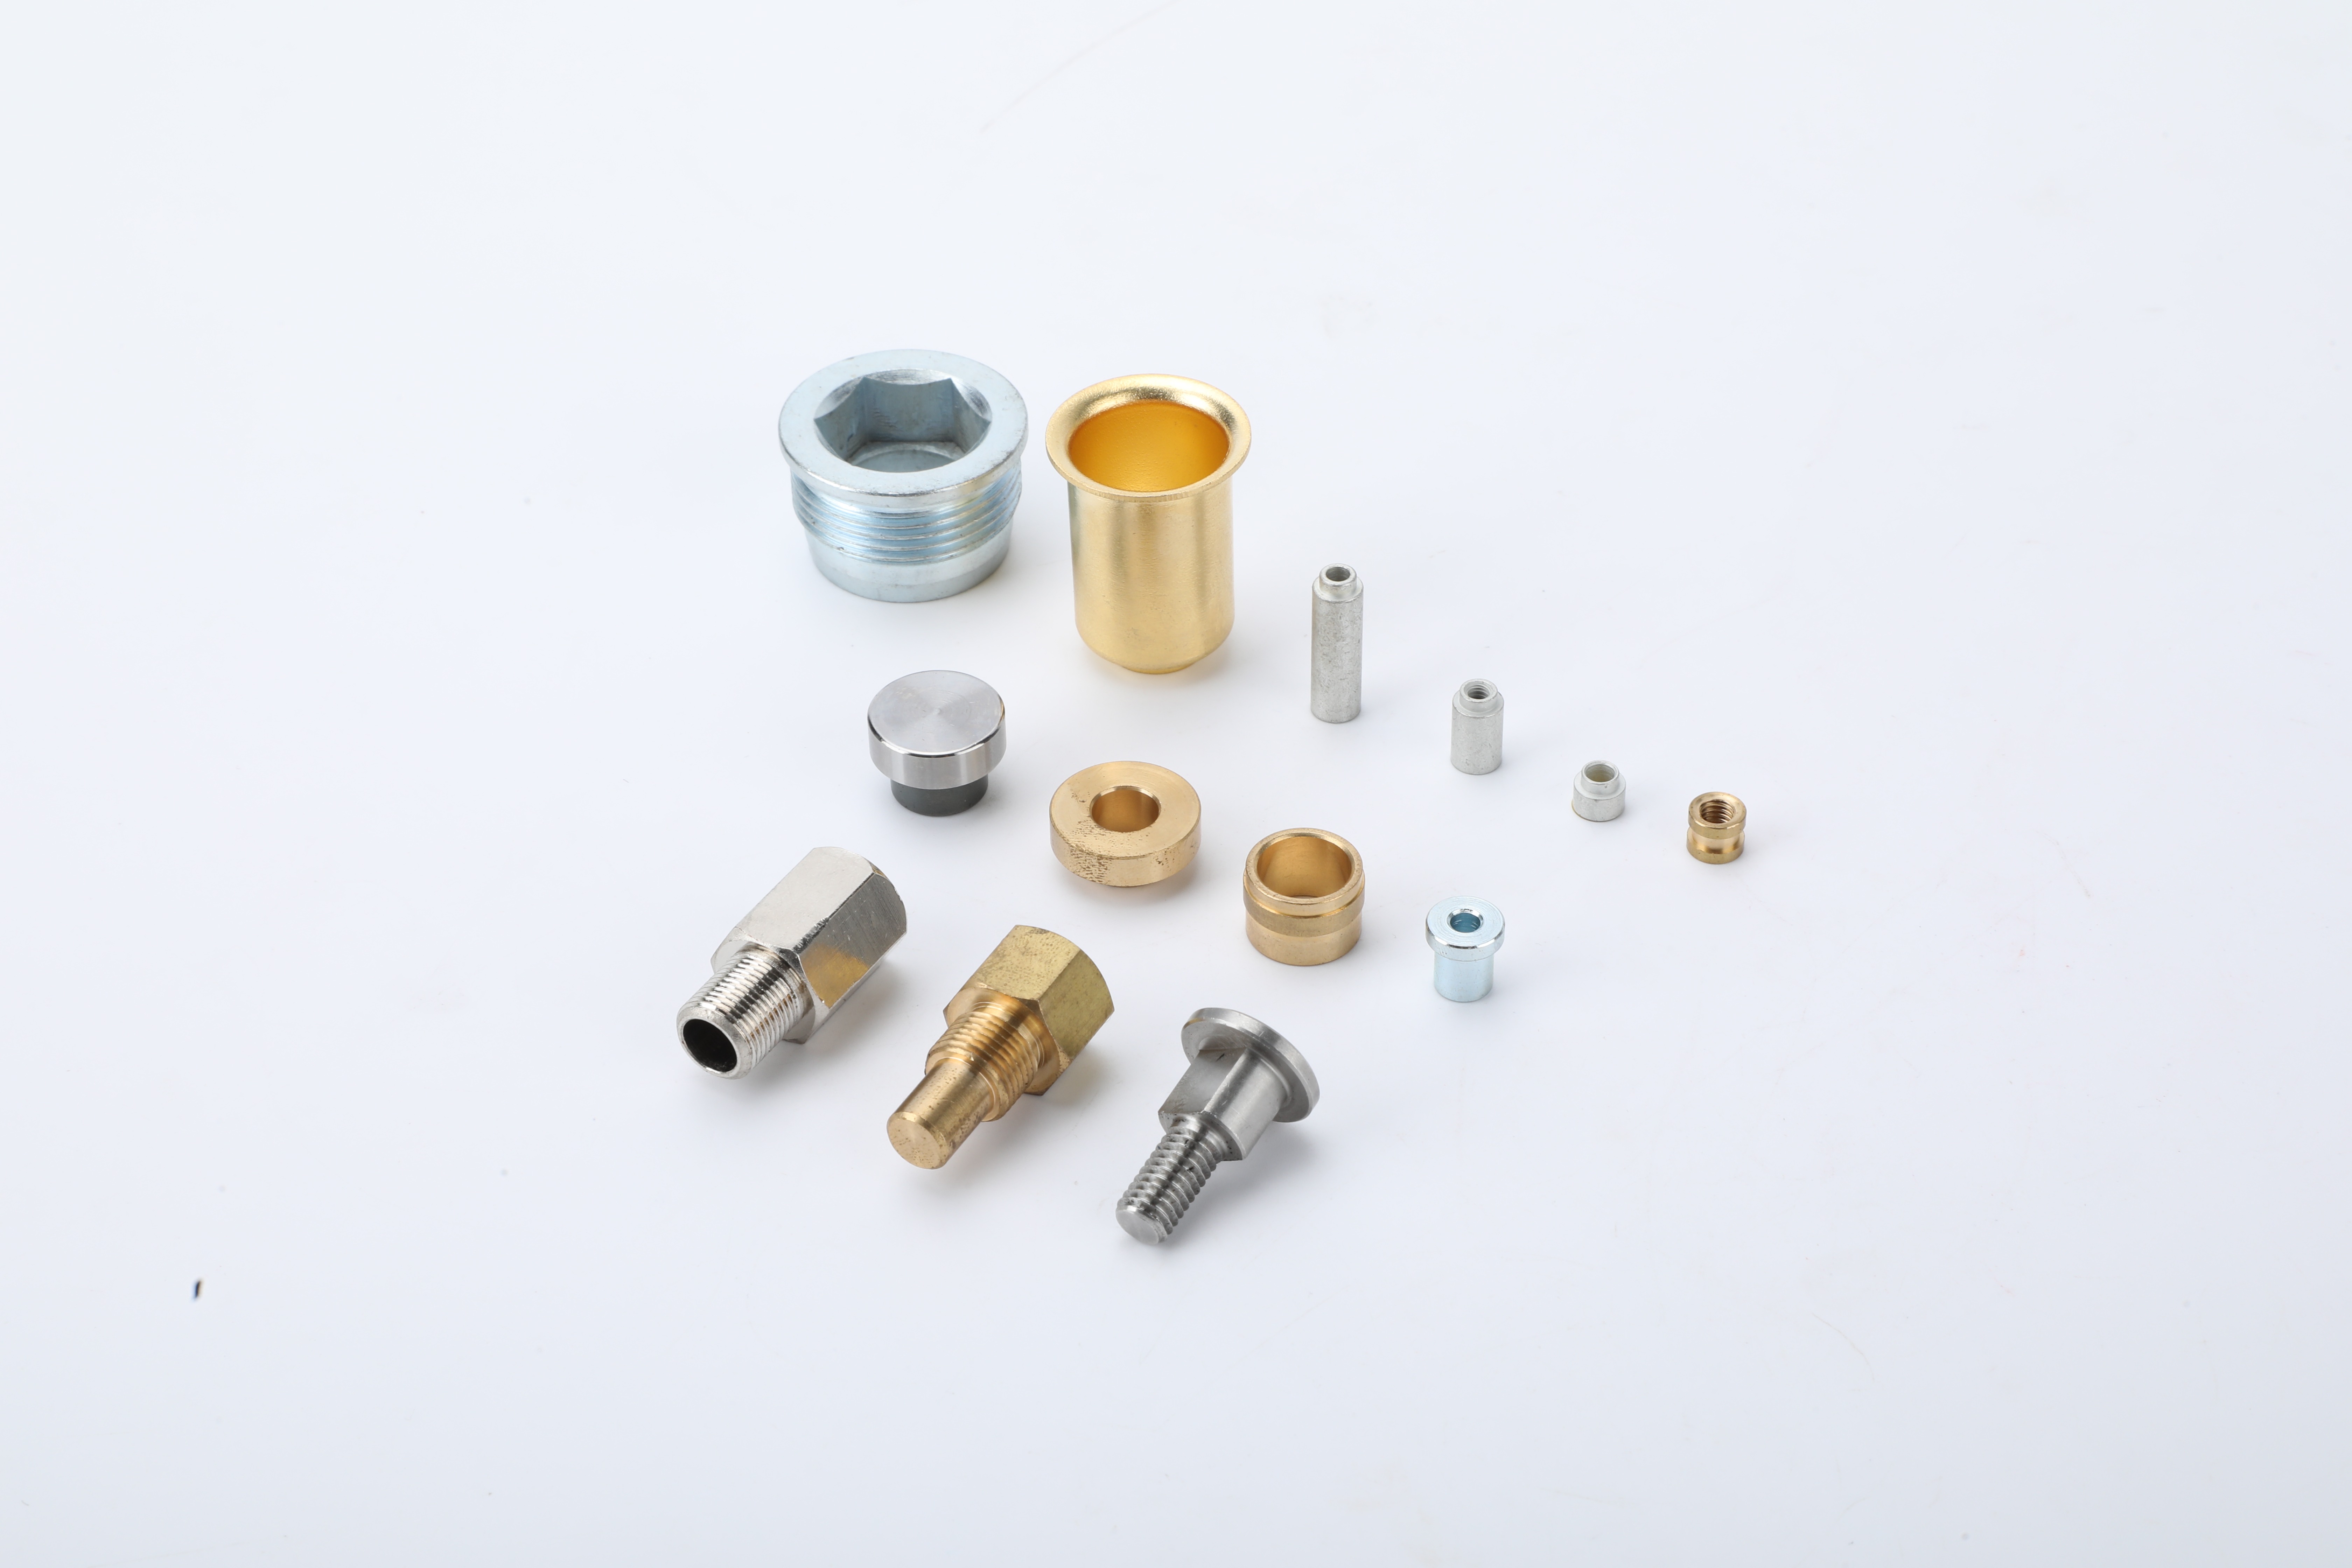
As opções de material dependentes do desenho incluem latão C3604, latão H62, bronze fosforoso C54400 e cobre-berílio. Indique exatamente a classe e o estado: uma nota genérica como “latão” ou “liga de cobre” não é suficiente para aprovar substituições. Para projetos em cobre-berílio, confirme a classe, o estado e qualquer responsabilidade quanto ao tratamento térmico antes de acordar a rota de fabricação.
A análise do processo abrange matéria-prima em barra, torneamento em múltiplas etapas, ombros, ranhuras, chanfros e recursos de corte, seguidos por desburragem, polimento ou limpeza ultrassônica, conforme necessário. O acabamento controlado pelo desenho, a inspeção final e a embalagem protetora completam a rota acordada. A geometria da peça, o acesso às características, a esbeltez e o estado em que as dimensões são aceitas determinam a configuração final.
Este escopo de produto apoia nosso serviço personalizado de usinagem CNC e torneamento suíço . O proprietário do projeto deve aprovar qualquer alteração proposta quanto ao material, à geometria ou ao acabamento.
Tolerâncias típicas para revisão de desenho
| Característica | Referência típica de capacidade | O que deve ser definido |
|---|---|---|
| Diâmetros de acoplamento selecionados | ±0,01 a ±0,02 mm | Localização do ajuste, peça acoplada, método de medição com calibrador e aceitação antes ou após a galvanização. |
| Comprimento total e posições dos ombros | ±0,02 a ±0,05 mm | Datum funcional, sequência dos ombros e empilhamento de montagem. |
| Controle de concentricidade ou coaxialidade aplicável | 0,01 mm onde a revisão do desenho e da geometria o suportar | O controle geométrico específico, o sistema de referência e o método de medição. |
| Retilineidade e outras características | Revisão específica do desenho | Comprimento de engajamento, folga, risco de manuseio e configuração da inspeção. |
Essas referências dependem do tamanho da peça, do estado do material, da geometria, do estado do revestimento e do plano de controle da produção. Uma tolerância mais rigorosa pode alterar a configuração, o método de inspeção, o custo e o prazo de entrega. O desenho liberado e a cotação aprovada definem o compromisso.
Revestimento de Níquel e Ouro por Zona Funcional
Especifique o acabamento separadamente para a zona de acoplamento, a zona de retenção e a extremidade de terminação. Uma única descrição em cores não consegue definir um sistema de revestimento.
- Camada intermediária de níquel: uma faixa típica revisada é aproximadamente 1,27–2,54 μm, onde a especificação aprovada do acabamento exige essa camada.
- Zona de acoplamento em ouro duro: as opções típicas revistas são aproximadamente 0,25–0,76 μm, ou superiores, onde o requisito aprovado o permitir.
- Zona de retenção ou encaixe por pressão: definir onde o revestimento é exigido, restrito ou excluído, e se a dimensão do encaixe é aceita no estado revestido.
- Zona de cauda para soldagem ou zona de terminação: selecionar o acabamento para o processo de terminação. Não presumir que mais ouro seja sempre melhor; pode ser necessário um acabamento seletivo ou um requisito específico de remoção de ouro.
Identificar a especificação de acabamento, os limites funcionais, os locais de medição da espessura e as provas de aceitação. A responsabilidade pelo acabamento e a rota aprovada são confirmadas para o projeto; esta página não afirma que todas as operações de acabamento sejam realizadas internamente.
Registros de inspeção e responsabilidade pela validação
A inspeção começa com as características indicadas no desenho liberado. A medição por visão, a medição pneumática ou a máquina de medição por coordenadas (CMM) podem ser selecionadas conforme adequadas às dimensões e à configuração dos referenciais. Um relatório de primeira peça pode abranger a lista de características acordada, sendo o estado de aceitação e o formato do relatório definidos antes da produção.
A amostragem em produção exige um plano completo e acordado. Um valor de NQA, como 0,65 ou 1,0, isoladamente, não define o tamanho do lote, o nível de inspeção, as regras de alternância nem os números de aceitação e rejeição. A espessura de níquel e ouro pode ser verificada por fluorescência de raios X (XRF) ou por seção transversal, quando especificado; a aderência do revestimento exige um método apropriado ao tipo de revestimento, ao substrato e à geometria da peça.
Um pino solto conforme não comprova o desempenho de um conector completo. A resistência de contato, a força de acoplamento, a elevação de temperatura, a resistência à corrosão e a durabilidade do acoplamento dependem do par de contatos, da carcaça, do ambiente e do método de ensaio. O projeto deve identificar o responsável pela validação, as condições de ensaio e os limites de aceitação. Nenhuma garantia universal de resistência elétrica ou vida útil é fornecida aqui.
Utilize o desenho do pino do conector, guia de revestimento e inspeção para o documento detalhado e a transferência de responsabilidades.
Embalagem, quantidades e prazos de entrega
Sacos protetores, bandejas ou caixas e caixotes são selecionados para proteger as superfícies de acoplamento e características esbeltas. A embalagem em fita transportadora pode ser analisada quando forem definidas a orientação e as exigências de manuseio automatizado. A embalagem e a identificação do lote fazem parte da cotação.
| Item de Planejamento | Referência típica de projeto |
|---|---|
| Quantidade de pedido para processo existente | Aproximadamente 1.000–3.000 peças, sujeito à economia de preparação, materiais, acabamento e embalagem. |
| Configuração totalmente personalizada | Aproximadamente 3.000–10.000 peças, sujeito à cotação do projeto. |
| Amostras | Lotes pequenos, como 50–100 peças, podem ser analisados. O prazo típico para amostras é de 7–15 dias após a liberação dos requisitos técnicos. |
| Produção | Normalmente de 2–4 semanas, dependendo da quantidade, disponibilidade de materiais, acabamento, registros de inspeção e embalagem. |
| Base do preço | Custo de configuração ou NRE mais preço unitário; não há preço fixo de catálogo declarado. |
Essas são faixas de planejamento, não uma oferta vinculativa nem uma garantia de entrega. A cotação final confirma quantidade, preço, condições de entrega, destino e cronograma. Uma peça torneada não exige automaticamente um novo molde.
Solicitar cotação para Conector-Pino
Envie as seguintes informações para que a cotação cubra exatamente a peça que você pretende adquirir:
- Desenho 2D liberado e modelo 3D disponível, com revisão e precedência documental.
- Grau e condição do material; interfaces de acoplamento, retenção e terminação.
- Dimensões críticas e referências, incluindo aceitação antes ou após a galvanização.
- Especificação de acabamento, zonas funcionais e registros exigidos de inspeção ou validação.
- Quantidades de amostra e pedido, necessidades de embalagem e destino e data de entrega solicitados.
Entre em contato com a Zhengna Technology para revisar o seu desenho do pino do conector.