EN


Individuelle elektronische Steckverbinderpins
Zhengna Technology fertigt elektronische Steckverbinderstifte nach Zeichnung mittels Schweizer-Drehmaschinen und bargeführten CNC-Drehmaschinen. Abgestufte Durchmesser, Absätze, Nuten, Kontaktköpfe und Verriegelungsmerkmale werden gemeinsam mit der Gegenstelle geprüft. Werkstoff, Maßtoleranzen, Beschichtungsbereiche und Prüfprotokolle werden vor der Angebotserstellung vereinbart.
Senden Sie eine Zeichnung für Steckverbinderstifte zur Prüfung mit Angabe der Werkstoffqualität, Oberflächenspezifikation, Bestellmenge und Anforderungen an die Gegenstelle. Die nachfolgenden Bereiche beschreiben die Leistungsfähigkeit der Produktfamilie; sie stellen keine automatischen Annahmegrenzen für jeden Stift dar.
Materialien und gedrehte Merkmale
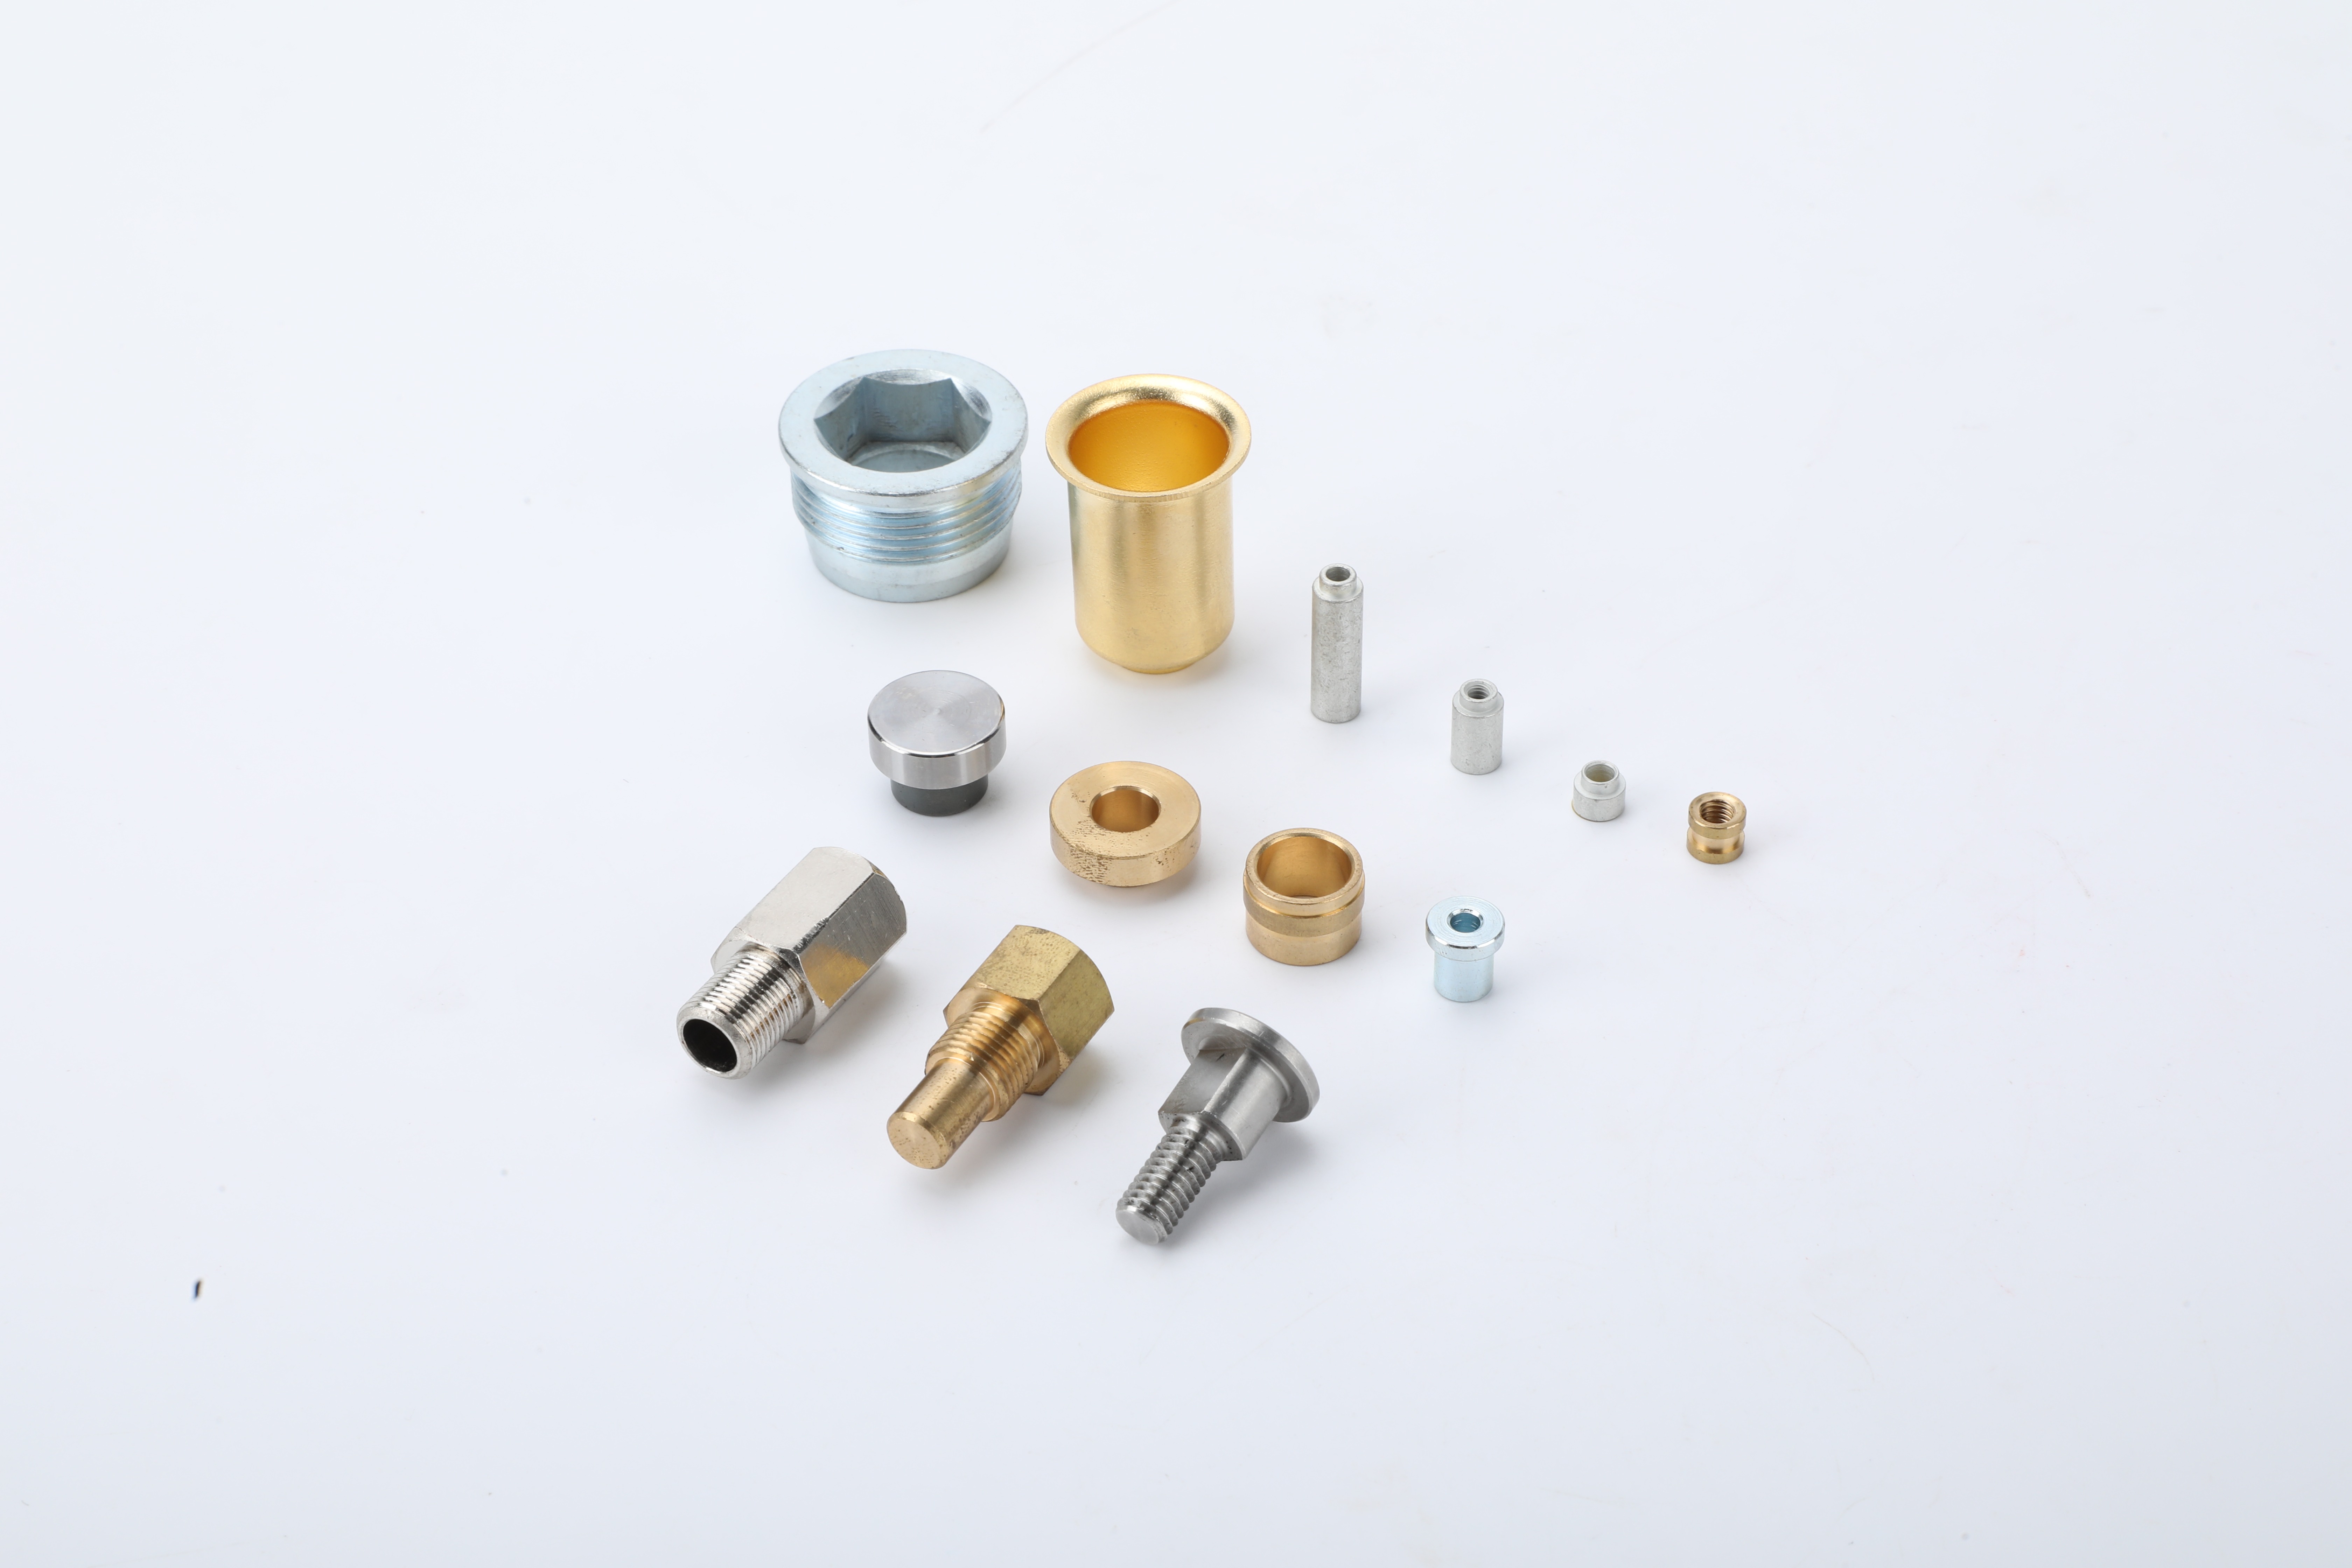
Materialoptionen, die von der Zeichnung abhängen, umfassen Messing C3604, Messing H62, Phosphorbronze C54400 und Berylliumkupfer. Geben Sie die genaue Sorte und Lieferform an: Eine allgemeine Angabe wie „Messing“ oder „Kupferlegierung“ reicht nicht aus, um eine Substitution freizugeben. Für Projekte mit Berylliumkupfer bestätigen Sie vor Vereinbarung des Fertigungsverfahrens die Sorte, Lieferform sowie ggf. die Verantwortung für eine Wärmebehandlung.
Die Prozessprüfung umfasst Rundmaterial, mehrstufiges Drehen, Absätze, Nuten, Fasen und Trennmerkmale, gefolgt von Entgraten, Polieren oder Ultraschallreinigung, falls erforderlich. Zeichnungsgesteuerte Oberflächenbearbeitung, Endkontrolle und schützendes Verpacken vervollständigen das vereinbarte Verfahren. Die Bauteilgeometrie, der Zugang zu Merkmalen, die Schlankheit sowie die Lieferform, in der Abmessungen akzeptiert werden, bestimmen die endgültige Aufspannung.
Dieser Leistungsumfang unterstützt unsere maßgeschneiderten CNC-Fertigungs- und Schweizer-Drehdienstleistungen . Der Konstrukteur muss jede vorgeschlagene Änderung hinsichtlich Material, Geometrie oder Oberfläche genehmigen.
Typische Toleranzen für die Zeichnungsprüfung
| Funktion | Typischer Leistungsbezug | Was festzulegen ist |
|---|---|---|
| Ausgewählte Paßdurchmesser | ±0,01 bis ±0,02 mm | Paßlage, Gegenstück, Prüfmethode und Akzeptanz vor oder nach der Beschichtung. |
| Gesamtlänge und Schulterpositionen | ±0,02 bis ±0,05 mm | Funktioneller Bezug, Schulterreihenfolge und Montagestapel. |
| Anwendbare Konzentrizitäts- oder Koaxialitätskontrolle | 0,01 mm, wo Zeichnung und Geometrieprüfung dies unterstützen | Die spezifische geometrische Steuerung, das Bezugssystem und die Messmethode. |
| Geradheit und andere Merkmale | Zeichnungsspezifische Prüfung | Eingriffslänge, Spiel, Handhabungsrisiko und Prüfeinrichtung. |
Diese Bezüge hängen von der Teilegröße, dem Werkstoffzustand, der Geometrie, dem Beschichtungszustand und dem Produktionskontrollplan ab. Eine engere Toleranz kann die Einrichtung, die Prüfmethode, die Kosten und die Lieferzeit verändern. Die freigegebene Zeichnung und das genehmigte Angebot definieren die Verpflichtung.
Nickel- und Goldbeschichtung nach Funktionszone
Geben Sie die Oberflächenbeschaffenheit separat für die Eingriffszone, die Haltezone und das Abschlussende an. Eine einfarbige Beschreibung kann ein Beschichtungssystem nicht definieren.
- Nickelunterlage: ein typischer geprüfter Bereich liegt bei etwa 1,27–2,54 μm, sofern dies in der genehmigten Oberflächenspezifikation gefordert ist.
- Hartgold-Eingriffszone: typische überprüfte Optionen liegen bei etwa 0,25–0,76 μm oder höher, falls die genehmigte Anforderung dies zulässt.
- Halte- oder Presspassungszone: definieren Sie, wo Beschichtung erforderlich, eingeschränkt oder ausgeschlossen ist, und ob die Passmaßangabe im beschichteten Zustand akzeptiert wird.
- Lötanschluss- oder Anschlusszone: wählen Sie die Oberflächenbeschichtung für den Anschlussprozess aus. Gehen Sie nicht davon aus, dass mehr Gold immer besser ist; eine selektive Beschichtung oder eine spezifizierte Goldentfernungsanforderung kann erforderlich sein.
Identifizieren Sie die Beschichtungsspezifikation, die funktionalen Grenzen, die Stellen für die Dickenmessung sowie den Nachweis der Akzeptanz. Die Verantwortung für die Beschichtung und der genehmigte Weg sind für das Projekt bestätigt; diese Seite behauptet nicht, dass alle Beschichtungsoperationen intern durchgeführt werden.
Prüfprotokolle und Validierungsverantwortung
Die Prüfung beginnt mit den Merkmalen auf der freigegebenen Zeichnung. Je nach geeigneter Dimension und Bezugsanordnung können visuelle Messung, Luftmessung oder Koordinatenmessung eingesetzt werden. Ein Erstbemusterungsbericht kann die vereinbarte Merkmalsliste abdecken; Zustand der Freigabe sowie Berichtsformat sind vor Produktionsbeginn festzulegen.
Die Produktionsstichprobe erfordert einen vollständigen, vereinbarten Plan. Ein AQL-Wert wie 0.65 oder 1.0 allein definiert weder die Losgröße, noch die Prüfungsstufe, Umschaltregeln oder Annahme- und Ablehnungszahlen. Nickel- und Goldschichtdicke können mittels XRF oder Querschnittsanalyse geprüft werden, sofern spezifiziert; für die Haftfestigkeit der Beschichtung ist eine Methode zu wählen, die der Beschichtung, dem Substrat und der Bauteilgeometrie angemessen ist.
Ein konformes loses Stift-Element beweist nicht die Leistungsfähigkeit eines kompletten Steckverbinders. Der Kontaktwiderstand, die Einfügekraft, der Temperaturanstieg, die Korrosionsbeständigkeit und die Einfügedauer hängen vom Kontaktpaar, dem Gehäuse, der Umgebung und der Prüfmethode ab. Das Projekt muss den Verantwortlichen für die Validierung sowie die Prüfbedingungen und die Akzeptanzgrenzwerte festlegen. Hier wird keine universelle Garantie für elektrischen Widerstand oder Lebensdauer abgegeben.
Verwenden Sie die steckverbinder-Stift-Zeichnung, Beschichtung und Prüfanleitung für das ausführliche Dokument und die Übergabe der Verantwortung.
Verpackung, Mengen und Lieferzeiten
Schutztüten, -behälter oder -kartons sowie Kartons werden so ausgewählt, dass Steckflächen und filigrane Merkmale geschützt werden. Die Verwendung von Trägerbandverpackungen kann geprüft werden, sobald Orientierungs- und automatisierte Handhabungsanforderungen definiert sind. Verpackung und Loskennzeichnung sind Bestandteil des Angebots.
| Planungsaspekt | Typisches Projektbeispiel |
|---|---|
| Bestellmenge für bestehende Fertigungsprozesse | Etwa 1.000–3.000 Stück, abhängig von Rüstzeiten, Material-, Oberflächen- und Verpackungskosten. |
| Vollständig individuelle Konfiguration | Etwa 3.000–10.000 Stück, abhängig vom Projektkostenvoranschlag. |
| Proben | Kleine Losgrößen wie 50–100 Stück können geprüft werden. Die typische Musterlieferzeit beträgt 7–15 Tage nach Freigabe der technischen Anforderungen. |
| Produktion | Typischerweise 2–4 Wochen, abhängig von der Menge, der Materialverfügbarkeit, der Oberflächenbearbeitung, den Prüfprotokollen und der Verpackung. |
| Preisbasis | Einrichtungs- oder NRE-Aufwand plus Einzelpreis; es wird kein fester Katalogpreis angegeben. |
Dies sind Planungsbereiche, keine verbindliche Offerte oder Liefergarantie. Das endgültige Angebot bestätigt Menge, Preis, Lieferbedingungen, Zielort und Zeitplan. Ein gedrehtes Teil erfordert nicht automatisch eine neue Form.
Anfrage einer Steckverbinder-Stift-Offerte
Senden Sie die folgenden Informationen, damit die Offerte genau das gewünschte Teil umfasst:
- Freigegebene 2D-Zeichnung und vorhandenes 3D-Modell mit Versionsstand und Dokumentenvorrang.
- Werkstoffsorte und -zustand; Eingriffs-, Halte- und Anschlussstellen.
- Kritische Abmessungen und Bezugsflächen, einschließlich der Akzeptanz vor oder nach der Beschichtung.
- Oberflächenspezifikation, funktionale Bereiche sowie erforderliche Prüf- oder Validierungsprotokolle.
- Muster- und Bestellmengen, Verpackungsanforderungen sowie gewünschter Lieferort und -termin.
Kontaktieren Sie Zhengna Technology, um Ihre Steckverbinderstift-Zeichnung zu besprechen.