EN


कस्टम इलेक्ट्रॉनिक कनेक्टर पिन
ज़ेंगना टेक्नोलॉजी स्विस-प्रकार की सीएनसी टर्निंग और बार-फेड सीएनसी टर्निंग का उपयोग करके आरेख के अनुसार इलेक्ट्रॉनिक कनेक्टर पिन बनाती है। चरणबद्ध व्यास, कंधे, ग्रूव, संपर्क सिरे और धारण सुविधाओं की समीक्षा मिलान इंटरफ़ेस के साथ साथ की जाती है। सामग्री, आयामी स्वीकृति, प्लेटिंग क्षेत्र और निरीक्षण रिकॉर्ड को उद्धरण से पहले सहमति दे दी जाती है।
समीक्षा के लिए एक कनेक्टर-पिन आरेख भेजें सामग्री ग्रेड, फ़िनिश विनिर्देश, ऑर्डर मात्रा और मिलान आवश्यकताओं के साथ। नीचे दी गई सीमाएँ उत्पाद-परिवार की क्षमता का वर्णन करती हैं; ये प्रत्येक पिन के लिए स्वतः स्वीकृति सीमाएँ नहीं हैं।
सामग्री और घुमाए गए फ़ीचर
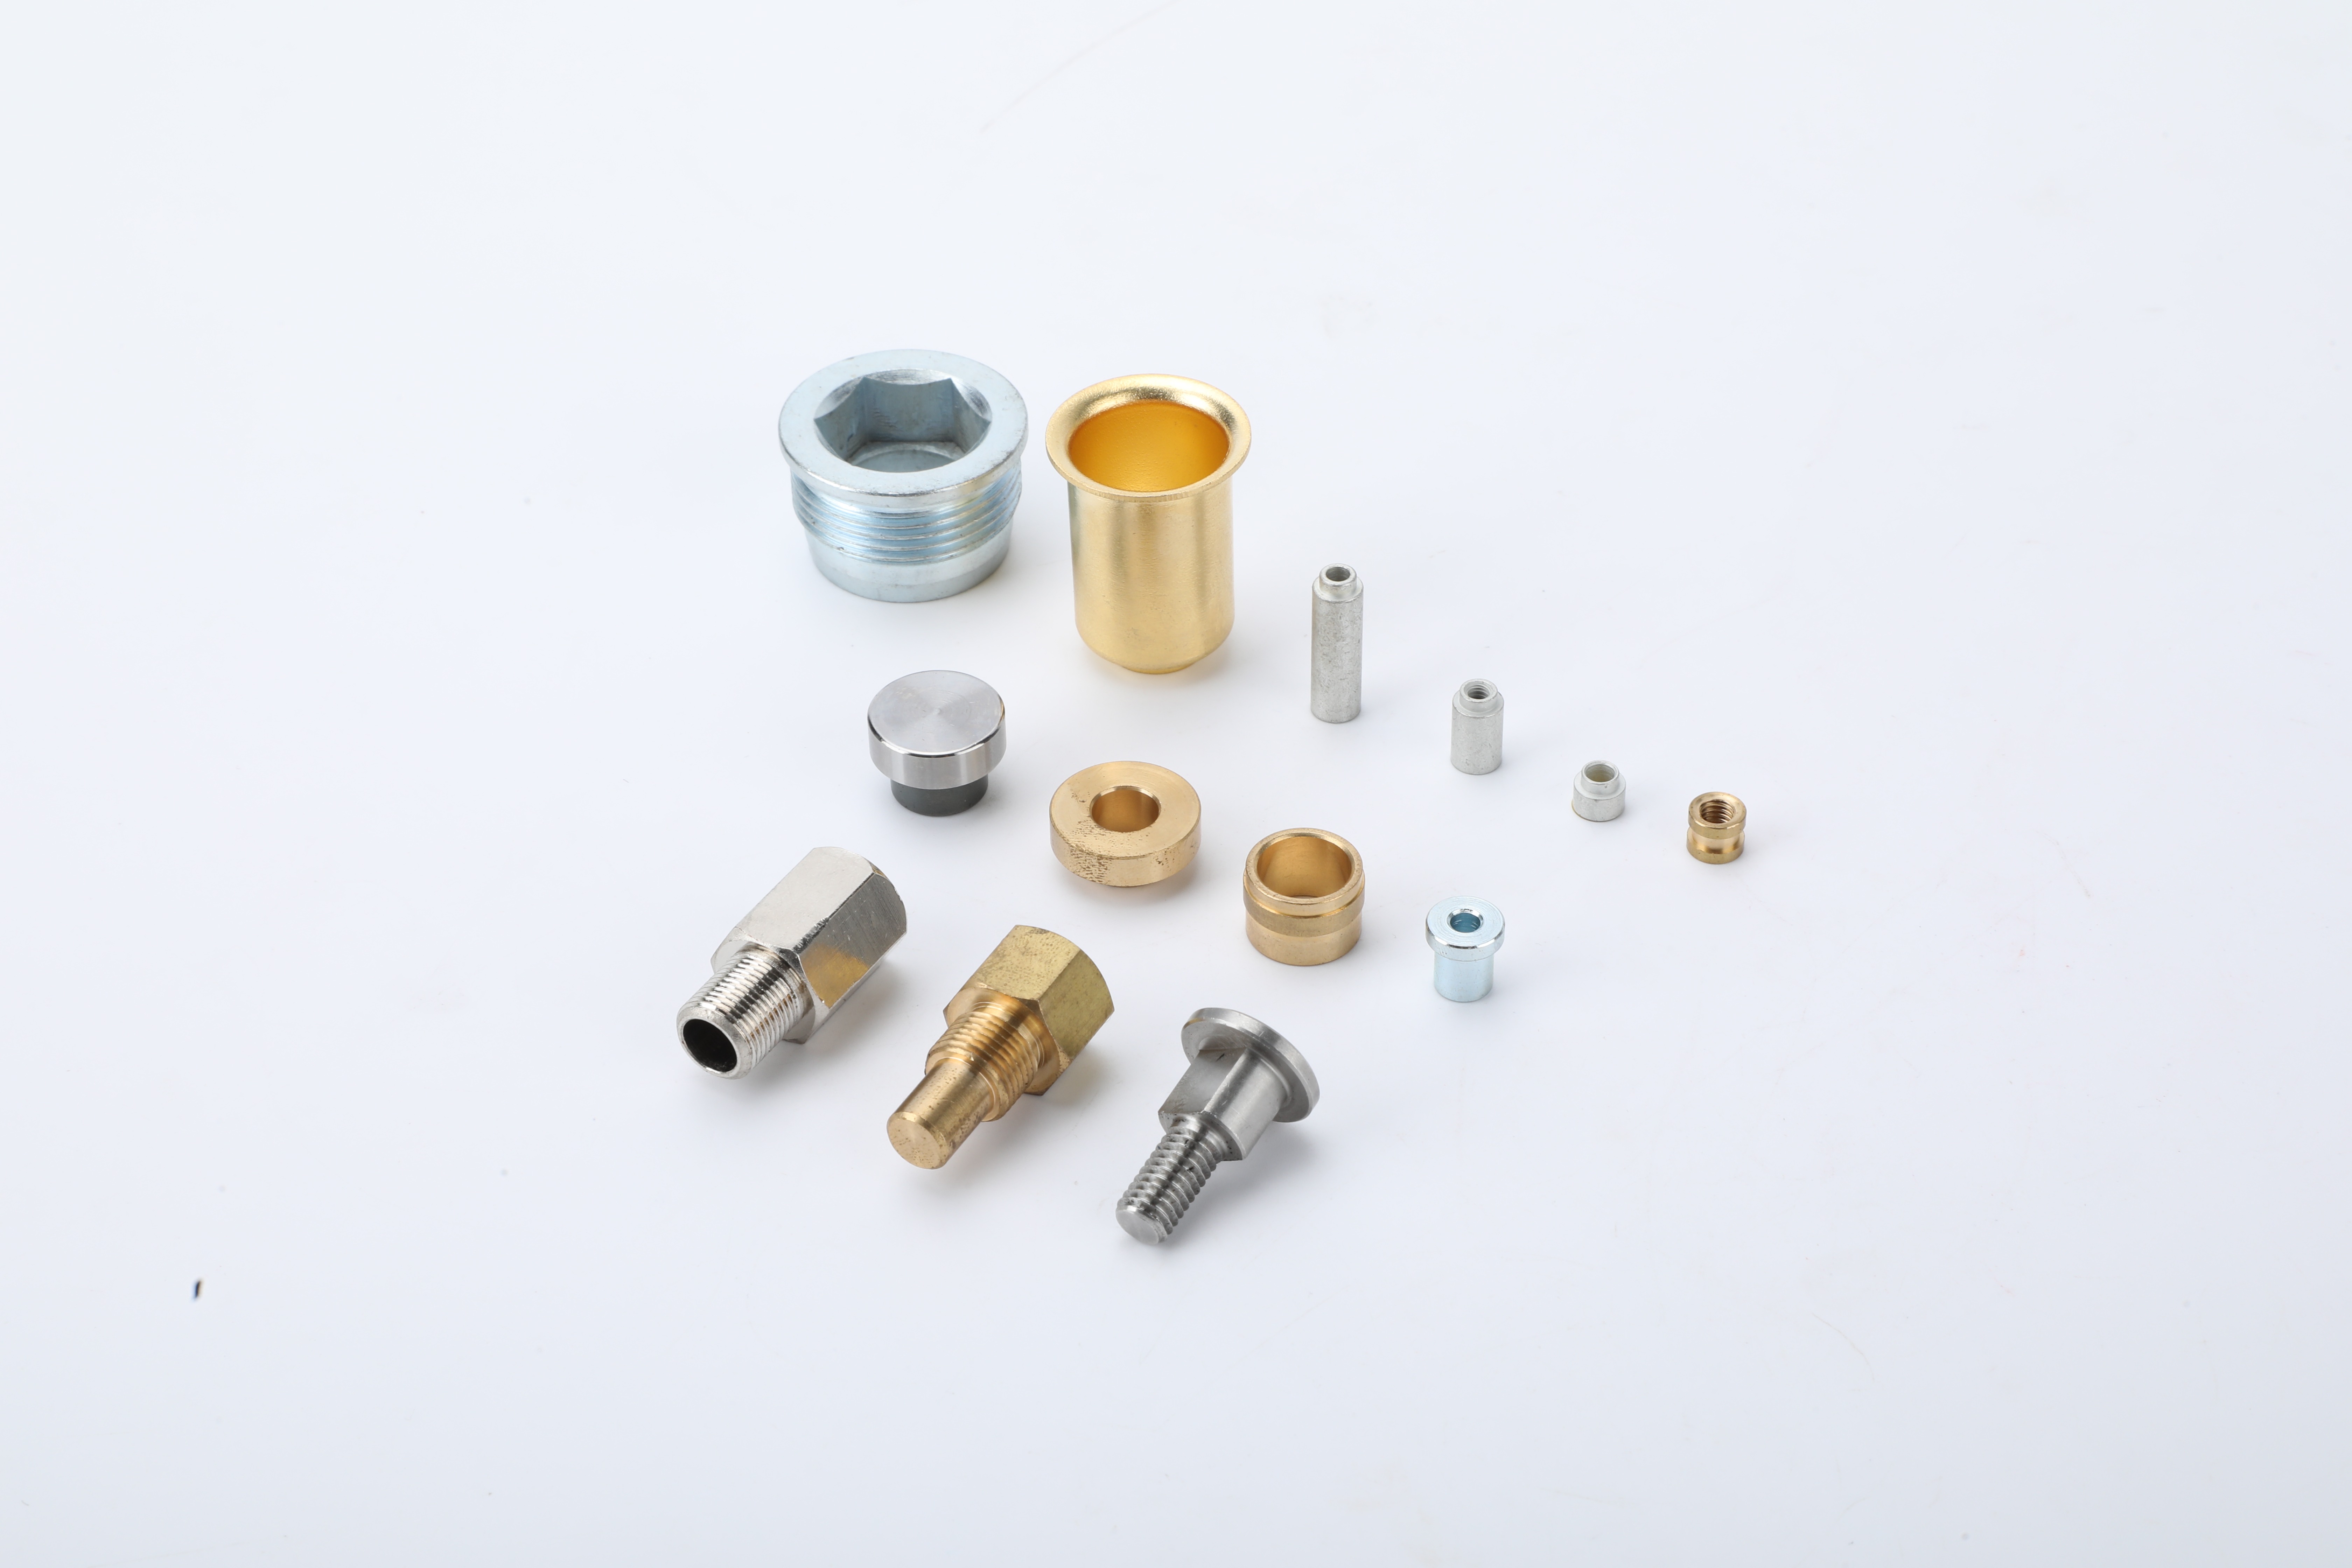
ड्रॉइंग-निर्भर सामग्री विकल्पों में सी3604 पीतल, एच62 पीतल, सी54400 फॉस्फर ब्रॉन्ज़ और बेरिलियम ताँबा शामिल हैं। सटीक ग्रेड और स्थिति का उल्लेख करें: सामान्य "पीतल" या "ताँबा मिश्र धातु" का नोट प्रतिस्थापन को मंजूरी देने के लिए पर्याप्त नहीं है। बेरिलियम-ताँबा परियोजनाओं के लिए, निर्माण मार्ग को स्वीकार करने से पहले ग्रेड, स्थिति और कोई भी ऊष्मा उपचार दायित्व की पुष्टि करें।
प्रक्रिया समीक्षा बार स्टॉक, बहु-चरण टर्निंग, शोल्डर्स, ग्रूव्स, चैम्फर्स और कट-ऑफ़ फ़ीचर्स को कवर करती है, जिसके बाद आवश्यकता के अनुसार डिबरिंग, पॉलिशिंग या अल्ट्रासोनिक सफ़ाई की जाती है। ड्रॉइंग-नियंत्रित समाप्ति, अंतिम निरीक्षण और सुरक्षात्मक पैकेजिंग सहमत मार्ग को पूरा करती है। भाग की ज्यामिति, फ़ीचर तक पहुँच, लंबाई-से-मोटाई अनुपात (स्लेंडरनेस) और वह स्थिति जिसमें आयामों को स्वीकार किया जाता है, अंतिम सेटअप को निर्धारित करती है।
यह उत्पाद क्षेत्र हमारी कस्टम सीएनसी मशीनिंग और स्विस-टर्निंग सेवा का समर्थन करता है। डिज़ाइन स्वामी को सामग्री, ज्यामिति या समाप्ति में किसी भी प्रस्तावित परिवर्तन को मंजूरी देनी होगी।
ड्रॉइंग समीक्षा के लिए विशिष्ट सहनशीलता
| विशेषता | विशिष्ट क्षमता संदर्भ | क्या परिभाषित किया जाना चाहिए |
|---|---|---|
| चुने गए मिलान व्यास | ±0.01 से ±0.02 मिमी | फिट स्थान, मिलान भाग, गेज विधि और प्लेटिंग से पहले या बाद में स्वीकृति। |
| कुल लंबाई और शोल्डर स्थितियाँ | ±0.02 से ±0.05 मिमी | कार्यात्मक डेटम, शोल्डर क्रम और असेंबली स्टैक। |
| लागू संकेंद्रिता या समाक्षीय नियंत्रण | 0.01 मिमी जहाँ ड्रॉइंग और ज्यामिति समीक्षा इसका समर्थन करती है | विशिष्ट ज्यामितीय नियंत्रण, डेटम प्रणाली और मापन विधि। |
| सीधापन और अन्य विशेषताएँ। | ड्रॉइंग-विशिष्ट समीक्षा। | संलग्नता लंबाई, स्पष्टता, संभालने का जोखिम और निरीक्षण सेटअप। |
ये संदर्भ भाग के आकार, सामग्री की स्थिति, ज्यामिति, लेपन की स्थिति और उत्पादन-नियंत्रण योजना पर निर्भर करते हैं। कठोर सहिष्णुता सेटअप, निरीक्षण विधि, लागत और नेतृत्व समय को बदल सकती है। जारी की गई ड्रॉइंग और स्वीकृत उद्धरण प्रतिबद्धता को परिभाषित करते हैं।
निकल और सोना लेपन कार्यात्मक क्षेत्र द्वारा।
मिलान क्षेत्र, धारण क्षेत्र और समापन छोर के लिए फिनिश को अलग से निर्दिष्ट करें। एकल रंग विवरण किसी लेपन प्रणाली को परिभाषित नहीं कर सकता है।
- निकल अंडरप्लेट: एक आम समीक्षित सीमा लगभग 1.27–2.54 μm है, जहाँ स्वीकृत फिनिश विनिर्देश इसे आवश्यक करता है।
- कठोर-सोना मिलान क्षेत्र: सामान्य अवलोकित विकल्प लगभग ०.२५–०.७६ माइक्रोमीटर हैं, या उच्चतर जहाँ मंजूर की गई आवश्यकता इसे समर्थन देती है।
- धारण या प्रेस-फिट क्षेत्र: प्लेटिंग कहाँ आवश्यक है, कहाँ प्रतिबंधित या बाहर की गई है, और क्या फिट आयाम प्लेटेड अवस्था में स्वीकार्य है—इसे परिभाषित करें।
- सोल्डर-टेल या टर्मिनेशन क्षेत्र: टर्मिनेशन प्रक्रिया के लिए फिनिश का चयन करें। यह नहीं मानें कि अधिक सोना हमेशा बेहतर होता है; चयनात्मक फिनिशिंग या निर्दिष्ट सोना-हटाने की आवश्यकता हो सकती है।
फिनिश विनिर्देश, कार्यात्मक सीमाएँ, मोटाई मापन के स्थान और स्वीकृति के प्रमाण की पहचान करें। फिनिशिंग की ज़िम्मेदारी और मंजूर किया गया मार्ग परियोजना के लिए पुष्टि कर दिया गया है; यह पृष्ठ यह दावा नहीं करता कि प्रत्येक फिनिशिंग ऑपरेशन घरेलू रूप से किया जाता है।
निरीक्षण अभिलेख और मान्यन ज़िम्मेदारी
निरीक्षण जारी किए गए ड्रॉइंग पर दिए गए विशेषताओं से शुरू होता है। आयामों और डेटम सेटअप के अनुसार, दृश्य माप, वायु मापन या सीएमएम का चयन किया जा सकता है। पहले नमूने की रिपोर्ट सहमत विशेषता सूची को शामिल कर सकती है, जिसमें स्वीकृति की स्थिति और रिपोर्टिंग प्रारूप को उत्पादन से पहले परिभाषित किया जाना चाहिए।
उत्पादन नमूनाकरण के लिए एक पूर्ण सहमत योजना की आवश्यकता होती है। एक एक्यूएल मान जैसे ०.६५ या १.० अकेले बैच आकार, निरीक्षण स्तर, स्विचिंग नियम या स्वीकृति और अस्वीकृति संख्याओं को परिभाषित नहीं करता है। निकल और सोने की मोटाई को एक्सआरएफ या क्रॉस-सेक्शन द्वारा निर्दिष्ट होने पर जाँचा जा सकता है; कोटिंग चिपकने की क्षमता के लिए कोटिंग, आधार सामग्री और भाग की ज्यामिति के अनुकूल एक विधि की आवश्यकता होती है।
एक सही ढंग से फिट होने वाला अलग-थलग पिन पूर्ण कनेक्टर के प्रदर्शन को सिद्ध नहीं करता है। संपर्क प्रतिरोध, मैटिंग बल, तापमान में वृद्धि, संक्षारण प्रतिरोध और मैटिंग स्थायित्व संपर्क जोड़ी, हाउसिंग, वातावरण और परीक्षण विधि पर निर्भर करते हैं। परियोजना को मान्यीकरण दायित्व सौंपने वाले, परीक्षण स्थितियों और स्वीकृति सीमाओं की पहचान करनी होगी। यहाँ कोई सार्वभौमिक विद्युत प्रतिरोध या सेवा-जीवन गारंटी नहीं दी जाती है।
इस्तेमाल करें कनेक्टर-पिन ड्रॉइंग, प्लेटिंग और निरीक्षण मार्गदर्शिका विस्तृत दस्तावेज़ और दायित्व हस्तांतरण के लिए।
पैकेजिंग, मात्रा और नेतृत्व समय
मैटिंग सतहों और पतली विशेषताओं की रक्षा के लिए सुरक्षात्मक बैग, ट्रे या बॉक्स और कार्टन का चयन किया जाता है। कैरियर-टेप पैकेजिंग की समीक्षा की जा सकती है जब अभिविन्यास और स्वचालित हैंडलिंग आवश्यकताएँ परिभाषित की जाती हैं। पैकेजिंग और लॉट पहचान उद्धरण का हिस्सा हैं।
| योजना वस्तु | आम परियोजना संदर्भ |
|---|---|
| मौजूदा-प्रक्रिया आदेश मात्रा | लगभग १,०००–३,००० टुकड़े, सेटअप, सामग्री, फिनिशिंग और पैकेजिंग की आर्थिकता के अधीन। |
| पूर्णतः अनुकूलित विन्यास | लगभग ३,०००–१०,००० टुकड़े, परियोजना उद्धरण के अधीन। |
| नमूने | छोटे बैच, जैसे 50–100 टुकड़े, की समीक्षा की जा सकती है। आमतौर पर नमूने की अग्रिम अवधि तकनीकी आवश्यकताओं के जारी होने के बाद 7–15 दिन होती है। |
| उत्पादन | आमतौर पर 2–4 सप्ताह, मात्रा, सामग्री उपलब्धता, समाप्ति, निरीक्षण अभिलेखों और पैकेजिंग पर निर्भर करता है। |
| मूल्य आधार | सेटअप या NRE के साथ टुकड़े की कीमत; कोई निश्चित कैटलॉग कीमत नहीं दी गई है। |
ये योजना सीमाएँ हैं, बंधनकारी प्रस्ताव या शिपिंग गारंटी नहीं। अंतिम उद्धरण में मात्रा, कीमत, डिलीवरी शर्तें, गंतव्य और कार्यक्रम की पुष्टि की जाती है। एक टर्न्ड पार्ट के लिए स्वतः ही नए मोल्ड की आवश्यकता नहीं होती है।
कनेक्टर-पिन के लिए उद्धरण का अनुरोध करें
उद्धरण में वही पार्ट शामिल हो जिसे आप खरीदने का इरादा रखते हैं, इसके लिए निम्नलिखित जानकारी भेजें:
- जारी किया गया 2D ड्रॉइंग और उपलब्ध 3D मॉडल, संशोधन और दस्तावेज़ प्राथमिकता के साथ।
- सामग्री ग्रेड और स्थिति; मिलान, धारण और समाप्ति इंटरफ़ेस।
- महत्वपूर्ण आयाम और डेटम, जिनमें प्लेटिंग से पहले या बाद में स्वीकृति शामिल है।
- फिनिश विनिर्देश, कार्यात्मक क्षेत्र और आवश्यक निरीक्षण या सत्यापन अभिलेख।
- नमूना और ऑर्डर मात्रा, पैकेजिंग की आवश्यकताएँ तथा अनुरोधित डिलीवरी का स्थान और तिथि।
अपने कनेक्टर-पिन के ड्रॉइंग की समीक्षा के लिए झेंगना टेक्नोलॉजी से संपर्क करें।