EN


Pinos personalizados de conectores electrónicos
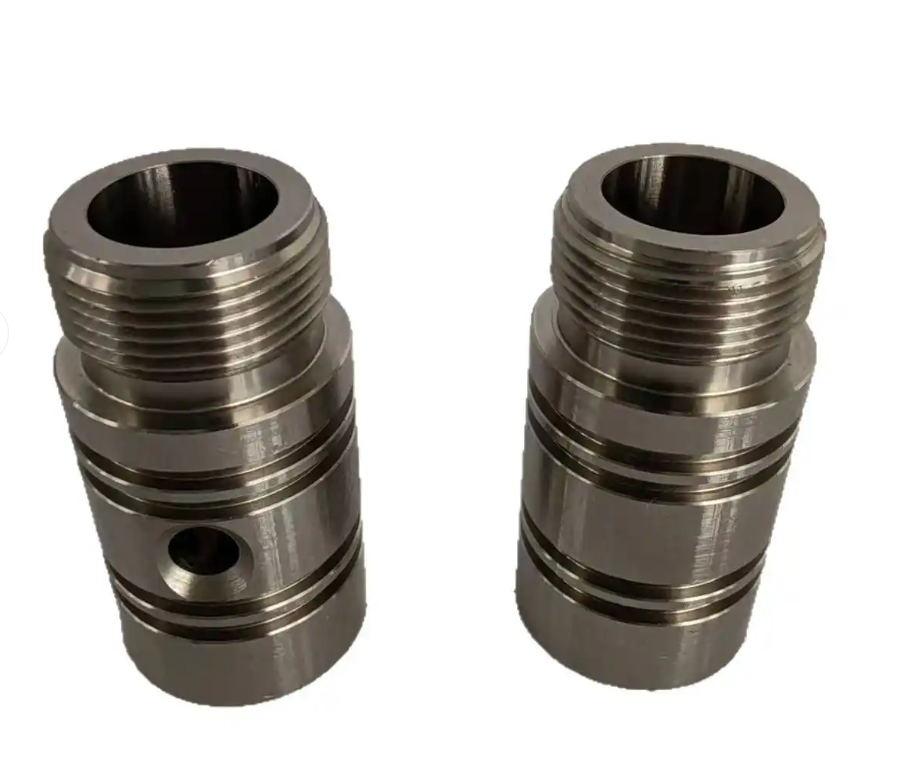
Zhengna Technology fabrica pines de conectores electrónicos segundo debuxo, empregando torneado CNC de tipo suízo e torneado CNC con alimentación por barra. Os diámetros escalonados, os ombros, as ranuras, as puntas de contacto e as características de retención son revisados xunto coa interface de acoplamento. O material, a aceptación dimensional, as zonas de chapado e os rexistros de inspección acórdanse antes da emisión da oferta.
Envíe un debuxo dun pine de conector para revisión indicando a calidade do material, a especificación do acabado, a cantidade do pedido e os requisitos de acoplamento. As gamas indicadas a continuación describen as capacidades da familia de produtos; non constitúen límites de aceptación automáticos para cada pine.
Materiais e características torneadas
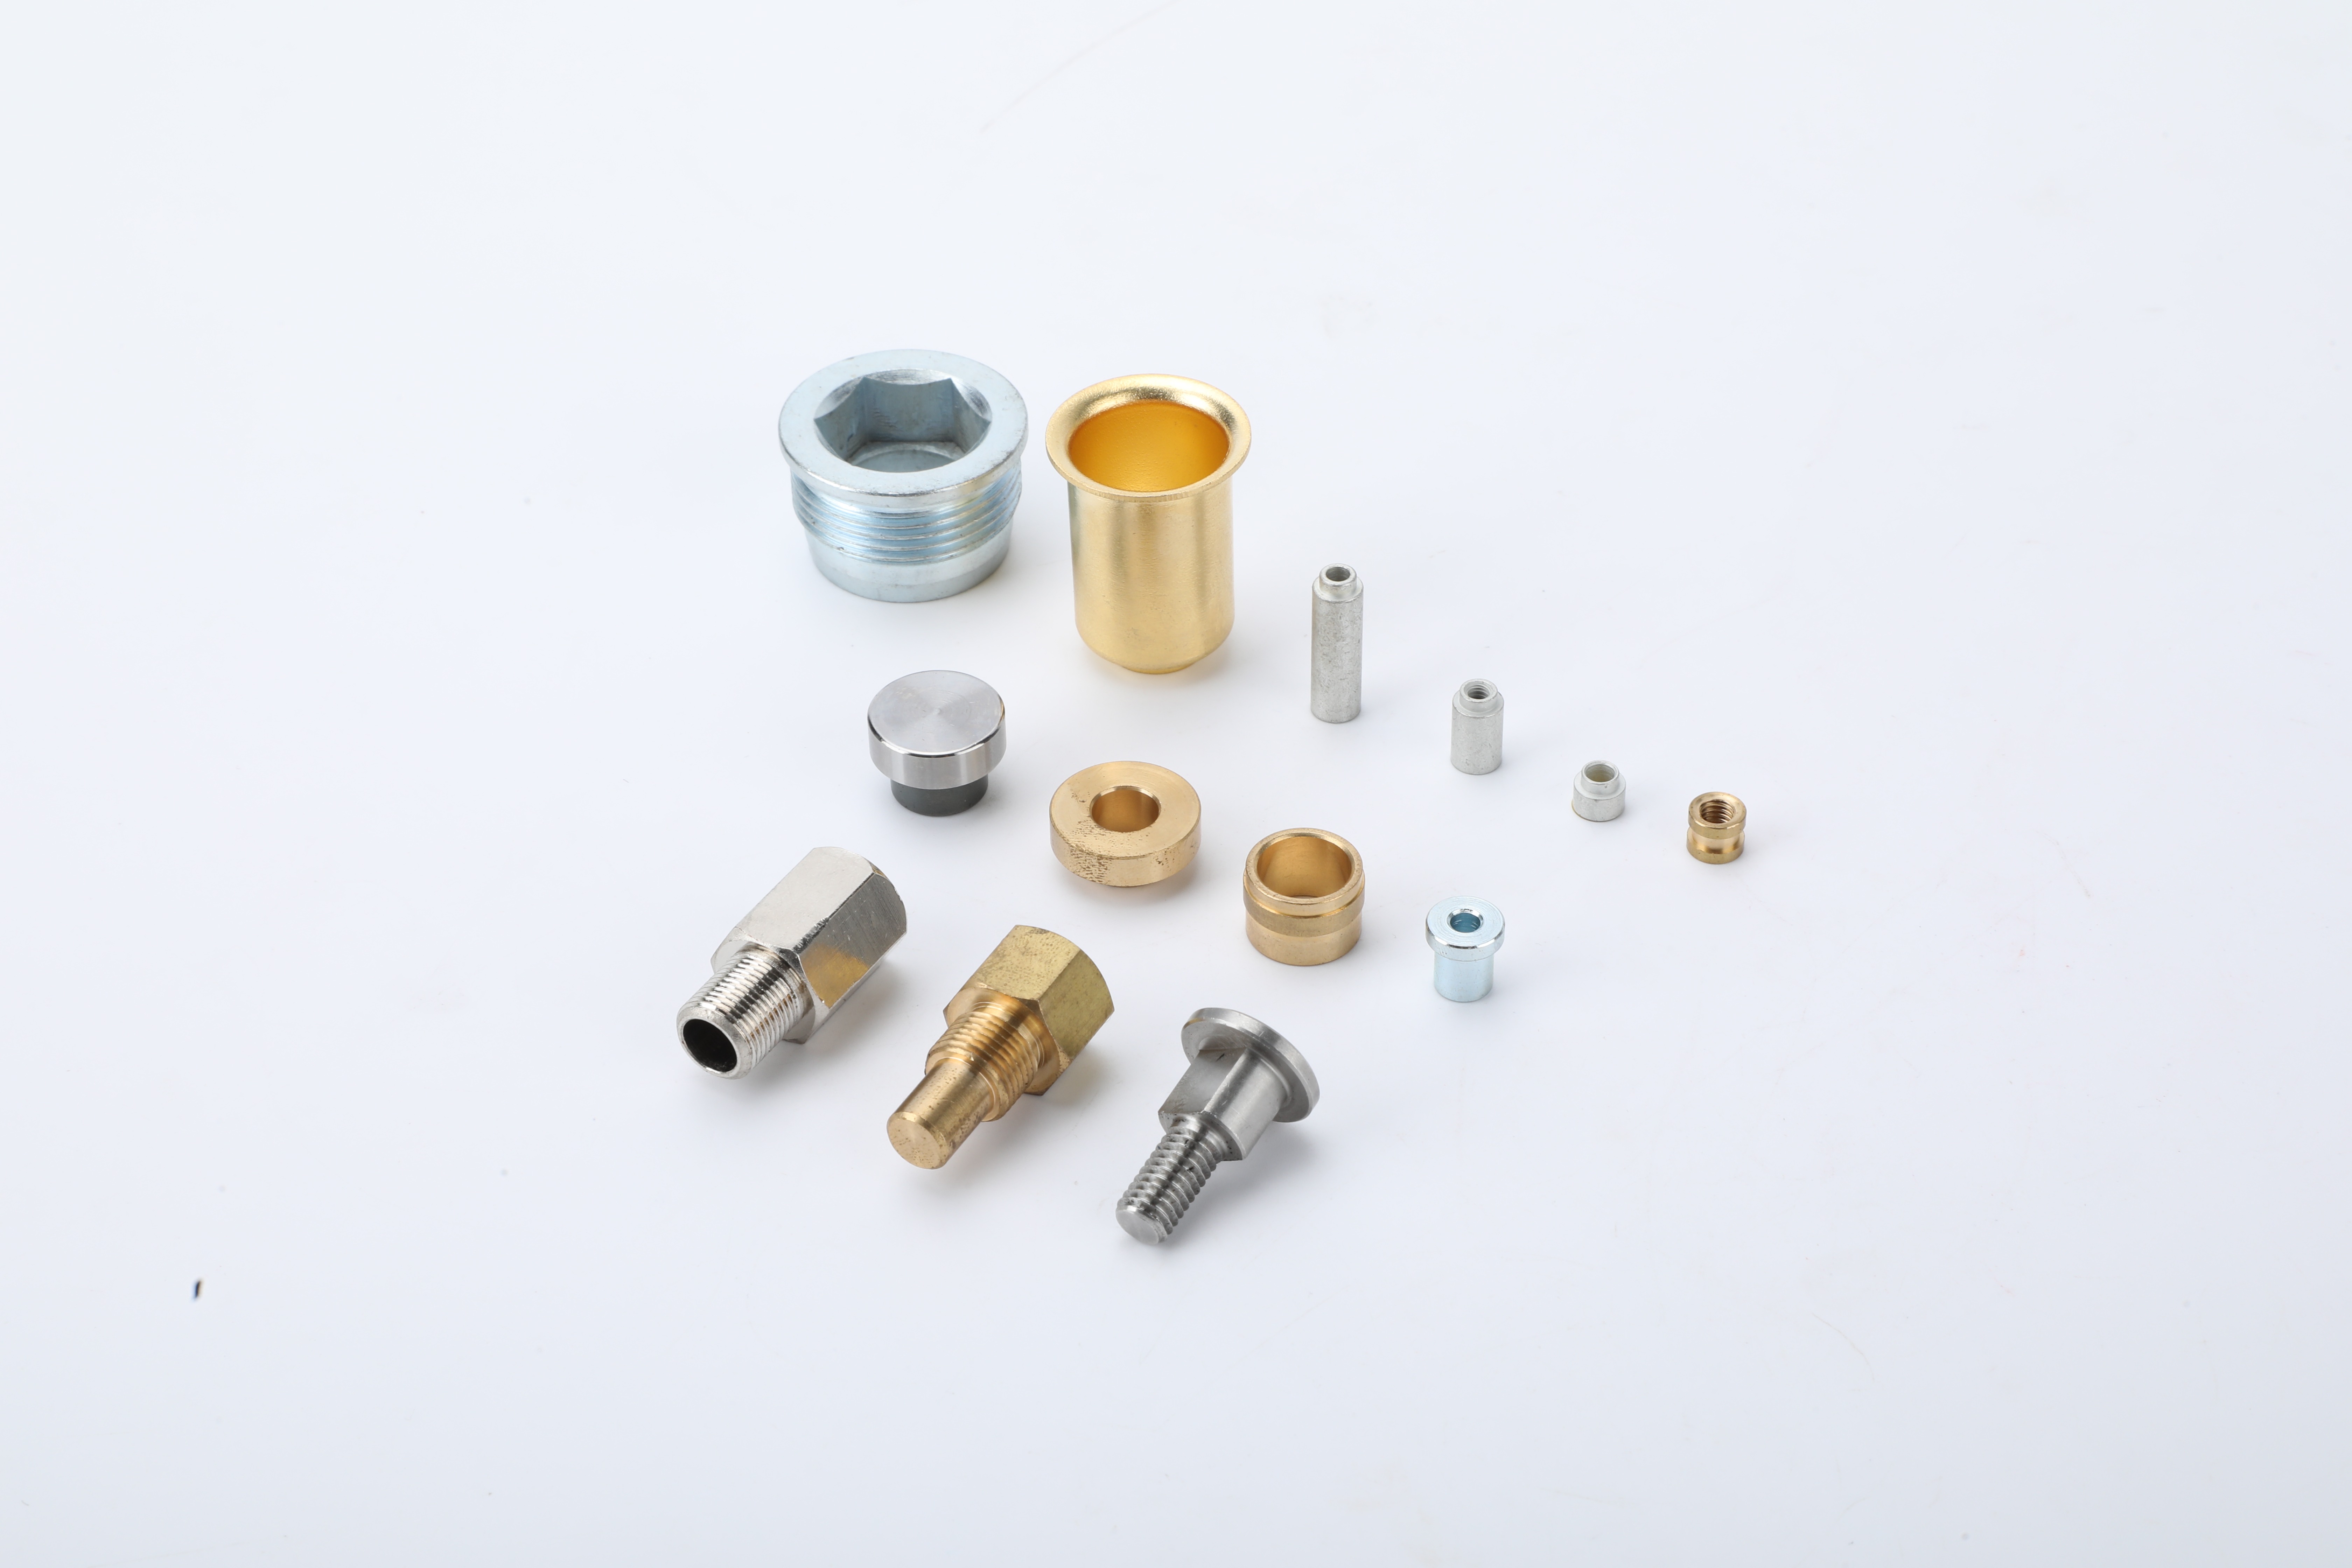
As opcións de material dependentes do debuxo inclúen latón C3604, latón H62, bronce fosforoso C54400 e cobre-berilio. Indíquese a calidade e o estado exactos: unha nota xeral como «latón» ou «aleación de cobre» non é suficiente para aprobar unha substitución. Para proxectos con cobre-berilio, confírmese a calidade, o estado e calquera responsabilidade relacionada co tratamento térmico antes de acordar a ruta de fabricación.
A revisión do proceso abarca a materia prima en barra, o torneado en múltiples etapas, os ombros, as ranuras, os biselados e as características de corte, seguidas de desbarbado, pulido ou limpeza ultrasónica, se fose necesario. O acabado controlado polo debuxo, a inspección final e o embalaxe protector completan a ruta acordada. A xeometría da peza, o acceso ás características, a esbelteza e o estado no que se aceptan as dimensións determinan a configuración final.
Este ámbito de produto apoia o noso servizo personalizado de mecanizado CNC e torneado suizo . O propietario do deseño debe aprobar calquera cambio proposto no material, na xeometría ou no acabado.
Tolerancias típicas para a revisión de debuxos
| Característica | Referencia típica de capacidade | O que debe definirse |
|---|---|---|
| Diámetros de acoplamento seleccionados | ±0,01 a ±0,02 mm | Localización do axuste, peza acoplada, método de medición co calibrador e aceptación antes ou despois do chapado. |
| Lonxitude total e posicións dos ombros. | ±0,02 a ±0,05 mm | Datum funcional, secuencia de ombros e pila de montaxe. |
| Control de concentricidade ou coaxialidade aplicable | 0,01 mm cando o debuxo e a revisión da xeometría o apoian | O control xeométrico específico, o sistema de referencia e o método de medición. |
| Rectitude e outras características | Revisión específica do debuxo | Lonxitude de acoplamento, folga, risco de manipulación e configuración da inspección. |
Estas referencias dependen do tamaño da peza, do estado do material, da xeometría, do estado do recubrimento e do plan de control da produción. Unha tolerancia máis estreita pode cambiar a configuración, o método de inspección, o custo e o prazo de entrega. O debuxo publicado e a cita aprobada definen o compromiso.
Recubrimento de níquel e ouro por zona funcional
Especifique o acabado por separado para a zona de acoplamento, a zona de retención e a punta de terminación. Unha única descrición de cor non pode definir un sistema de recubrimento.
- Capa subxacente de níquel: un intervalo típico revisado é aproximadamente de 1,27–2,54 μm cando a especificación de acabado aprobada o require.
- Zona de acoplamento de ouro duro: as opcións revisadas típicas son aproximadamente de 0,25–0,76 μm, ou máis altas cando o requisito aprobado o permite.
- Zona de retención ou axuste por presión: definir onde se require, restrinxese ou exclúe o chapado, e se a dimensión do axuste se acepta no estado chapado.
- Zona da cola soldable ou terminación: seleccionar o acabado para o proceso de terminación. Non asumir que máis ouro é sempre mellor; pode ser necesario un acabado selectivo ou un requisito específico de eliminación de ouro.
Identificar a especificación do acabado, os límites funcionais, as localizacións para a medición da espesura e a evidencia de aceptación. A responsabilidade polo acabado e a ruta aprobada están confirmadas para o proxecto; esta páxina non afirma que todas as operacións de acabado se realicen internamente.
Rexistros de inspección e responsabilidade pola validación
A inspección comeza cos caracteres indicados no debuxo aprobado. A medición por visión, a medición co aire ou a máquina de medición por coordenadas (CMM) poden seleccionarse cando sexan adecuadas para as dimensións e a configuración dos puntos de referencia. Un informe de primeira peza pode abranger a lista de caracteres acordada, definíndose previamente á produción o estado de aceptación e o formato do informe.
A mostraxe na produción require un plan completo acordado. Un valor AQL como 0,65 ou 1,0 non define por si só o tamaño do lote, o nivel de inspección, as regras de cambio nin os números de aceptación e rexeición. O grosor de níquel e ouro pódese comprobar mediante XRF ou sección transversal cando se especifique; a adhesión do recubrimento require un método axeitado ao tipo de recubrimento, ao substrato e á xeometría da peza.
Un pino suelto conforme non demostra o rendemento dun conector completo. A resistencia de contacto, a forza de acoplamento, a subida de temperatura, a resistencia á corrosión e a durabilidade do acoplamento dependen do par de contactos, a carcasa, o ambiente e o método de ensaio. O proxecto debe identificar ao responsable da validación, as condicións de ensaio e os límites de aceptación. Non se ofrece aquí ningunha garantía universal de resistencia eléctrica nin de vida útil.
Úsa o guía de debuxo, chapeado e inspección dos conectores e pasadores para o documento detallado e a transferencia de responsabilidades.
Embalaxe, cantidades e prazos de entrega
As bolsas protexentes, bandexas ou caixas e cartóns selecciónanse para protexer as superficies de acoplamento e as características esbeltas. A embalaxe en cinta transportadora pode revisarse cando se definan a orientación e os requisitos de manipulación automatizada. A embalaxe e a identificación por lote forman parte da oferta.
| Elemento de planificación | Referencia típica do proxecto |
|---|---|
| Cantidade de pedido para proceso existente | Aproximadamente entre 1.000 e 3.000 pezas, suxeito ás economía de preparación, materiais, acabados e embalaxe. |
| Configuración totalmente personalizada | Aproximadamente entre 3.000 e 10.000 pezas, segundo a oferta do proxecto. |
| Mostras | Poden revisarse pequenos lotes, como 50–100 pezas. O prazo típico para mostras é de 7–15 días despois de publicar os requisitos técnicos. |
| Producción | Normalmente entre 2 e 4 semanas, dependendo da cantidade, dispoñibilidade de materiais, acabados, rexistros de inspección e embalaxe. |
| Base do prezo | Prezo de configuración ou NRE máis prezo por unidade; non se indica ningún prezo fixo de catálogo. |
Estes son intervalos orientativos, non unha oferta vinculante nin unha garantía de envío. A oferta final confirma a cantidade, o prezo, os termos de entrega, o destino e o cronograma. Unha peza torneada non require automaticamente un novo molde.
Solicitar unha oferta para conectores e pasadores
Envíe a seguinte información para que a oferta cubra exactamente a mesma peza que pretende adquirir:
- Desenho 2D publicado e modelo 3D dispoñible, coa revisión e a precedencia documental.
- Grao e estado do material; interfaces de acoplamento, retención e terminación.
- Dimensións críticas e referencias, incluída a aceptación antes ou despois do chapado.
- Especificación do acabado, zonas funcionais e rexistros de inspección ou validación requiridos.
- Cantidades de mostras e pedidos, necesidades de empaquetado e destino e data de entrega solicitados.
Póñase en contacto con Zhengna Technology para revisar o debuxo do conector-pin.