EN


หมุดต่ออิเล็กทรอนิกส์แบบปรับแต่งได้
บริษัทเจิ้งหน่า เทคโนโลยี ผลิตหมุดต่ออิเล็กทรอนิกส์ตามแบบแปลน โดยใช้เครื่องกลึงซีเอ็นซีแบบสวิสและเครื่องกลึงซีเอ็นซีแบบป้อนแท่งโลหะโดยอัตโนมัติ ลักษณะเช่น เส้นผ่านศูนย์กลางแบบขั้นบันได ไหล่หมุด ร่องต่าง ๆ ส่วนปลายสำหรับการสัมผัส และโครงสร้างยึดตรึง จะถูกพิจารณาร่วมกับพื้นผิวที่ต้องเข้าคู่กัน ทั้งวัสดุที่ใช้ ความคลาดเคลื่อนของขนาด บริเวณที่ต้องชุบผิว และบันทึกการตรวจสอบ จะได้รับการตกลงร่วมกันก่อนจัดทำใบเสนอราคา
ส่งแบบแปลนหมุดต่อเพื่อพิจารณา พร้อมระบุเกรดวัสดุ ข้อกำหนดของการตกแต่งผิว ปริมาณการสั่งซื้อ และข้อกำหนดในการเข้าคู่กับชิ้นส่วนอื่น ช่วงค่าที่ระบุด้านล่างนี้แสดงความสามารถโดยรวมของผลิตภัณฑ์ในกลุ่มเดียวกัน ไม่ใช่ขีดจำกัดการยอมรับอัตโนมัติสำหรับหมุดแต่ละตัว
วัสดุและลักษณะที่ผ่านการกลึง
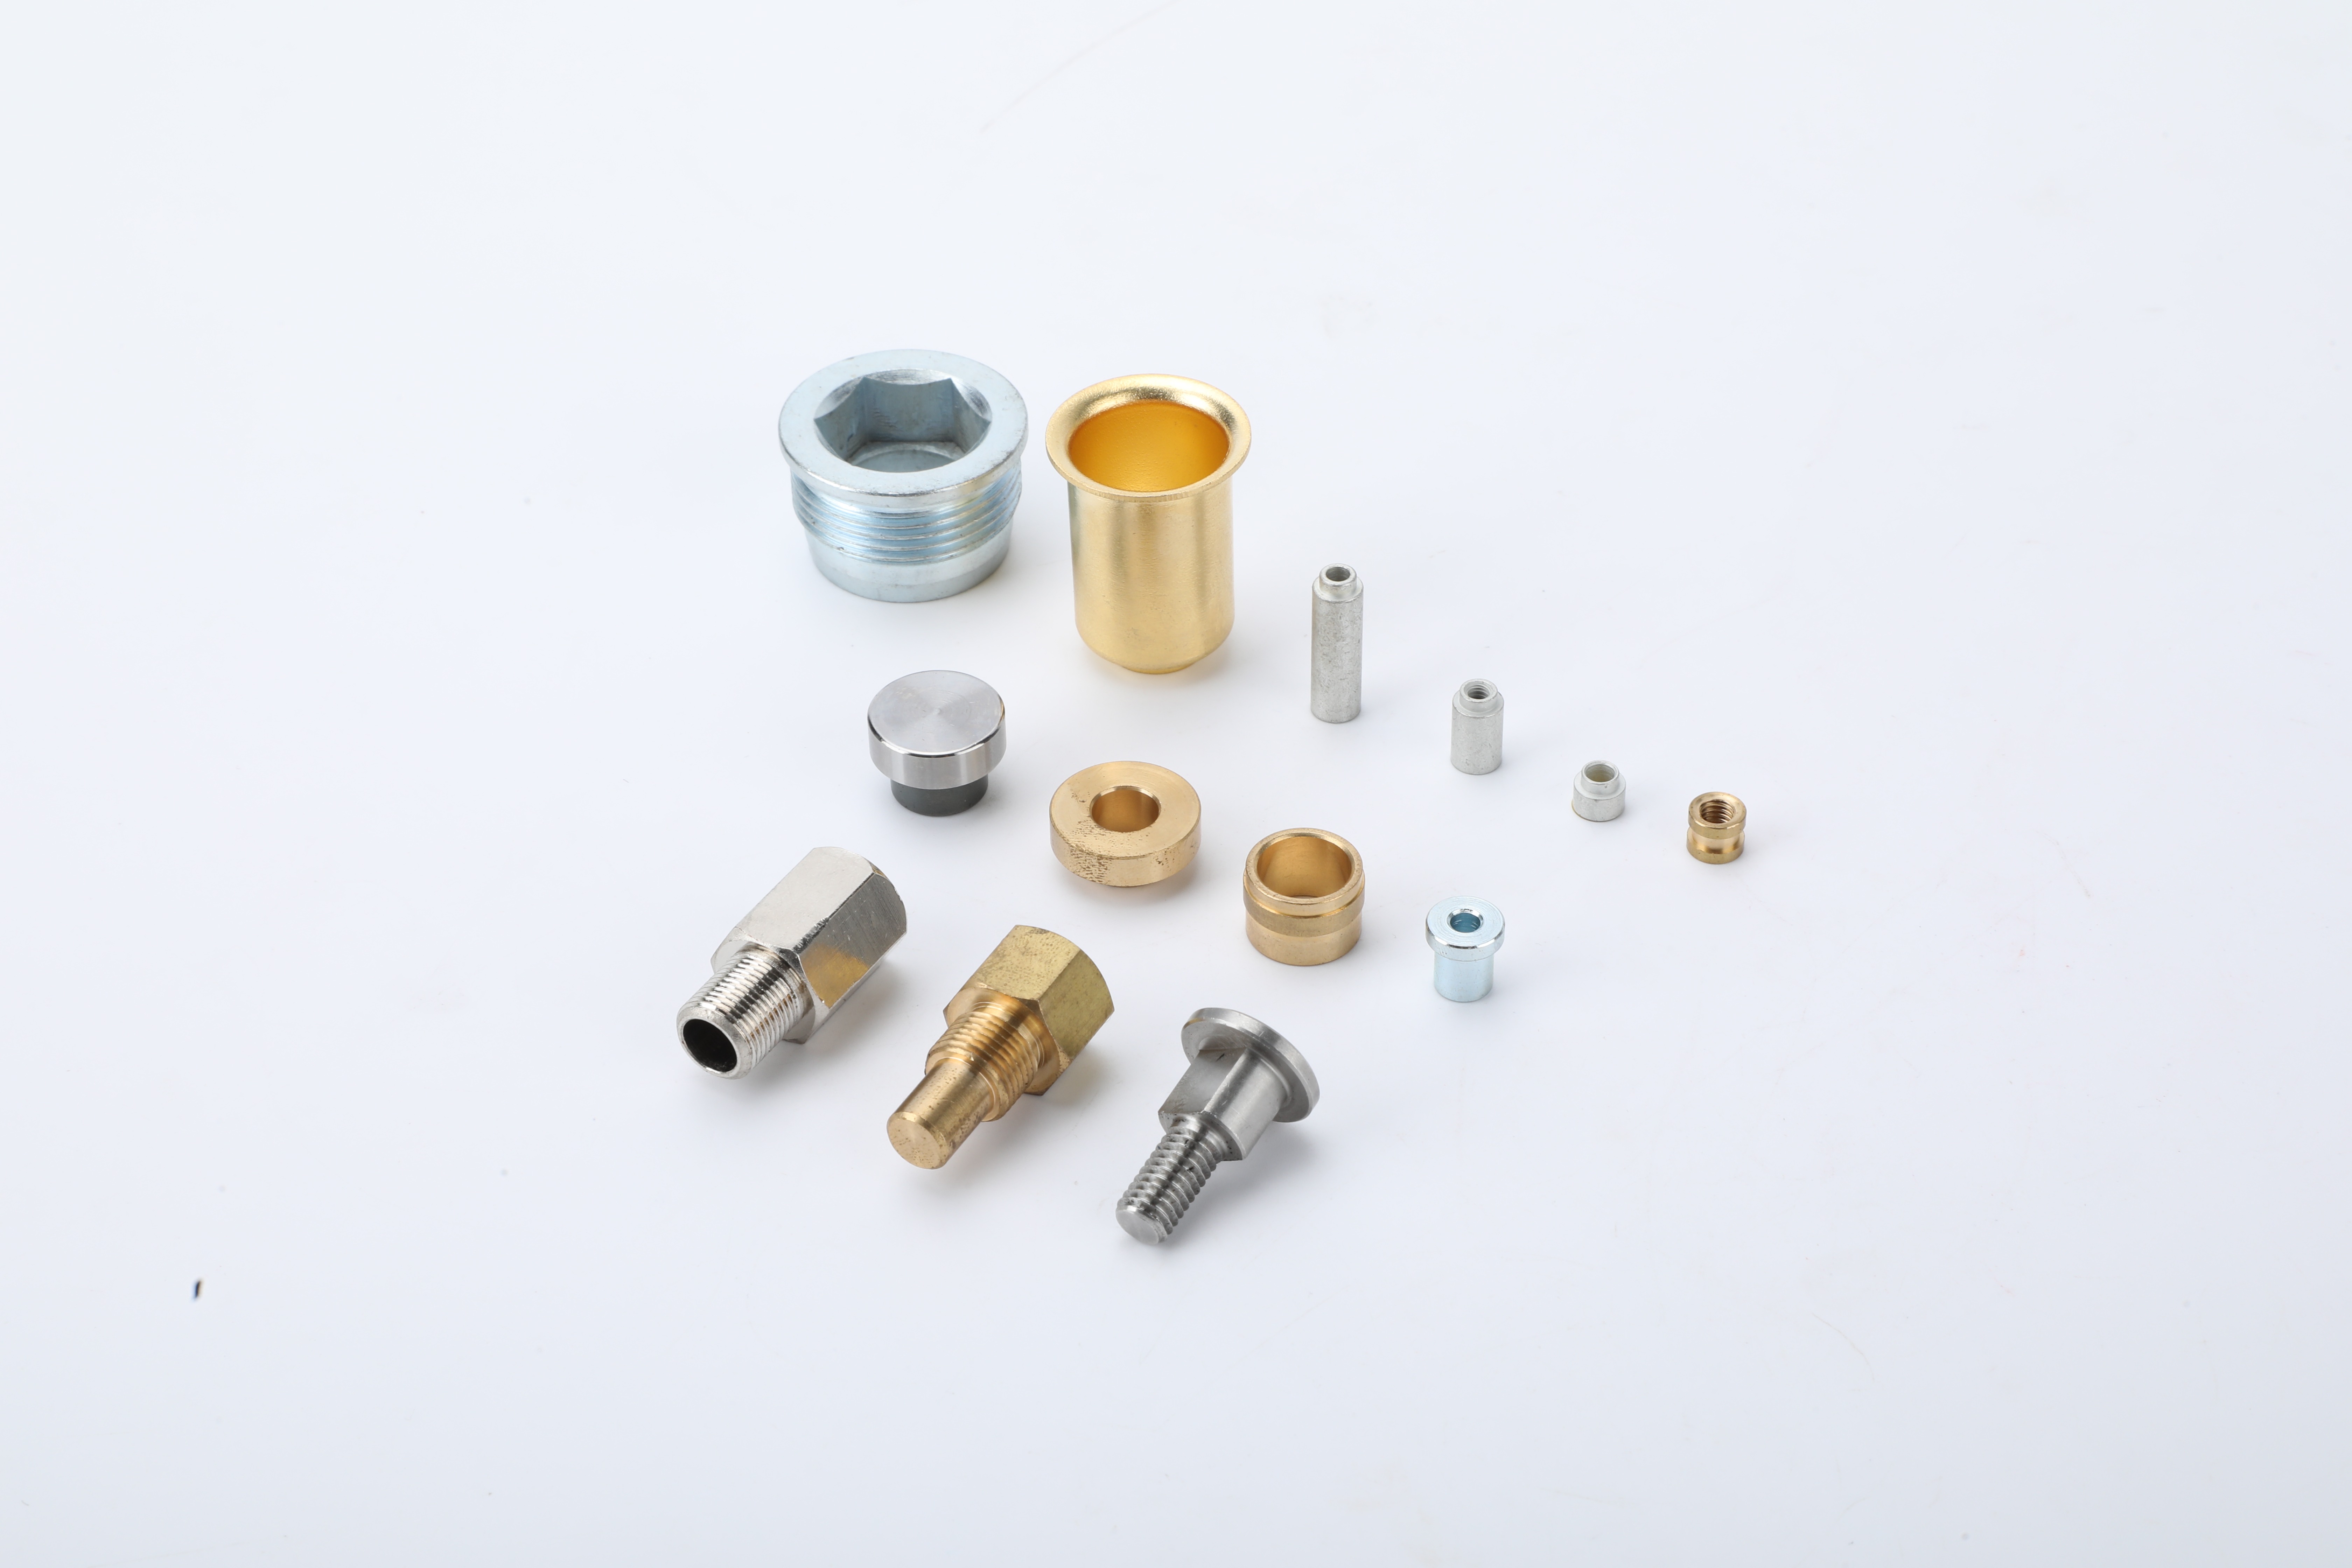
ตัวเลือกวัสดุที่ขึ้นอยู่กับแบบแปลน ได้แก่ ทองเหลืองเกรด C3604, ทองเหลืองเกรด H62, ทองแดงฟอสฟอร์บรอนซ์เกรด C54400 และทองแดงเบริลเลียม โปรดระบุเกรดและสภาพของวัสดุอย่างชัดเจน: การระบุเพียงทั่วไป เช่น "ทองเหลือง" หรือ "โลหะผสมทองแดง" ไม่เพียงพอสำหรับการอนุมัติการเปลี่ยนวัสดุทดแทน สำหรับโครงการที่ใช้ทองแดงเบริลเลียม ต้องยืนยันเกรด สภาพ และความรับผิดชอบในการอบความร้อนก่อนตกลงเส้นทางการผลิต
การทบทวนกระบวนการครอบคลุมวัตถุดิบแท่ง งานกลึงหลายขั้นตอน ไหล่ชิ้นงาน ร่อง ขอบเอียง (chamfer) และการตัดแยกชิ้นงาน ตามด้วยการกำจัดเศษคม ขัดผิว หรือการทำความสะอาดด้วยคลื่นอัลตราโซนิกตามความจำเป็น การตกแต่งสุดท้าย การตรวจสอบสุดท้าย และการบรรจุภัณฑ์ป้องกัน ซึ่งควบคุมโดยแบบแปลน รูปร่างของชิ้นงาน การเข้าถึงลักษณะต่าง ๆ ความบางของชิ้นงาน และสภาพที่ยอมรับค่ามิติ จะกำหนดการจัดตั้งเครื่องจักรขั้นสุดท้าย
ขอบเขตผลิตภัณฑ์นี้รองรับบริการ การกลึง CNC แบบเฉพาะและการกลึงแบบสวิส ผู้เป็นเจ้าของแบบออกแบบต้องให้การอนุมัติสำหรับการเปลี่ยนแปลงใด ๆ ที่เสนอเกี่ยวกับวัสดุ รูปทรงเรขาคณิต หรือพื้นผิว
ความคลาดเคลื่อนทั่วไปสำหรับการทบทวนแบบแปลน
| คุณลักษณะ | อ้างอิงความสามารถทั่วไป | สิ่งที่ต้องระบุให้ชัดเจน |
|---|---|---|
| เส้นผ่านศูนย์กลางของชิ้นส่วนที่ประกอบกันที่เลือกไว้ | ±0.01 ถึง ±0.02 มม. | ตำแหน่งของการพอดี การประกอบกับชิ้นส่วนอื่น วิธีการวัดด้วยเกจ และเกณฑ์การยอมรับก่อนหรือหลังการชุบโลหะ |
| ความยาวโดยรวมและตำแหน่งของไหล่ (shoulder) | ±0.02 ถึง ±0.05 มม. | จุดอ้างอิงเชิงหน้าที่ ลำดับของไหล่ และการซ้อนตัวในการประกอบ |
| การควบคุมความกลมรอบศูนย์กลาง (concentricity) หรือความร่วมแกน (coaxial) ที่ใช้ได้ | 0.01 มม. เมื่อแบบแปลนและการทบทวนรูปทรงเรขาคณิตสนับสนุน | การควบคุมรูปทรงเรขาคณิตเฉพาะ ระบบจุดอ้างอิง และวิธีการวัด |
| ความตรงและลักษณะอื่นๆ | การทบทวนแบบแปลนเฉพาะ | ความยาวของการขันเข้าด้วยกัน ช่องว่าง ความเสี่ยงในการจัดการ และการตั้งค่าการตรวจสอบ |
การอ้างอิงเหล่านี้ขึ้นอยู่กับขนาดชิ้นส่วน สภาพวัสดุ รูปทรงเรขาคณิต สภาพการชุบ และแผนการควบคุมการผลิต ความคลาดเคลื่อนที่แคบลงอาจส่งผลต่อการตั้งค่า การวิธีการตรวจสอบ ต้นทุน และระยะเวลาจัดส่ง แบบแปลนที่เผยแพร่แล้วและใบเสนอราคาที่ได้รับการอนุมัติเป็นตัวกำหนดข้อผูกพัน
การชุบนิกเกิลและทองคำตามโซนการใช้งาน
ระบุการเคลือบผิวแยกต่างหากสำหรับโซนการเชื่อมต่อ โซนการยึดจับ และปลายส่วนการต่อสาย การระบุสีเพียงอย่างเดียวไม่สามารถกำหนดระบบการชุบได้
- ชั้นนิกเกิลรองพื้น: ช่วงที่มักทบทวนคือประมาณ 1.27–2.54 ไมโครเมตร โดยเงื่อนไขการเคลือบผิวที่ได้รับการอนุมัติระบุไว้เช่นนั้น
- โซนการเชื่อมต่อที่ชุบทองคำแข็ง: ตัวเลือกที่ผ่านการทบทวนโดยทั่วไปมีค่าประมาณ 0.25–0.76 ไมโครเมตร หรือสูงกว่านั้นหากข้อกำหนดที่ได้รับการอนุมัติสนับสนุน
- โซนสำหรับการยึดแบบคงที่หรือแบบพอดีแน่น: ระบุตำแหน่งที่จำเป็นต้องชุบ ห้ามชุบ หรือไม่อนุญาตให้ชุบ รวมถึงระบุด้วยว่าขนาดของการพอดีนั้นยอมรับได้ในสภาพที่ผ่านการชุบแล้วหรือไม่
- โซนปลายสำหรับการเชื่อมด้วยตะกั่วหรือจุดเชื่อมต่อ: เลือกสารเคลือบผิวสำหรับกระบวนการเชื่อมต่อ อย่าสมมุติว่าการใช้ทองคำมากขึ้นเสมอไปจะดีกว่า อาจจำเป็นต้องใช้การเคลือบแบบเลือกเฉพาะจุด หรือมีข้อกำหนดเฉพาะในการกำจัดทองคำออก
ระบุข้อกำหนดของสารเคลือบผิว ขอบเขตการใช้งานจริง ตำแหน่งที่วัดความหนา และหลักฐานยืนยันการยอมรับ ความรับผิดชอบด้านการเคลือบผิวและวิธีการที่ได้รับการอนุมัติสำหรับโครงการนี้ได้รับการยืนยันแล้ว หน้านี้ไม่ได้ระบุว่าทุกขั้นตอนการเคลือบผิวจะดำเนินการภายในองค์กร
บันทึกการตรวจสอบและความรับผิดชอบในการตรวจสอบความถูกต้อง
การตรวจสอบเริ่มต้นด้วยลักษณะเฉพาะที่ระบุไว้ในแบบแปลนที่ได้รับการอนุมัติแล้ว อาจเลือกใช้การวัดด้วยระบบภาพ การวัดด้วยลม หรือเครื่องวัดพิกัดสามมิติ (CMM) ตามความเหมาะสมกับขนาดและจุดอ้างอิงที่กำหนด รายงานตัวอย่างชิ้นแรกสามารถครอบคลุมรายการลักษณะเฉพาะที่ตกลงกันไว้ โดยสถานะการยอมรับและรูปแบบการรายงานจะต้องกำหนดไว้ล่วงหน้าก่อนการผลิต
การสุ่มตัวอย่างระหว่างการผลิตต้องมีแผนที่ตกลงกันอย่างครบถ้วน ค่า AQL เช่น 0.65 หรือ 1.0 เพียงอย่างเดียวไม่สามารถกำหนดขนาดของล็อต ระดับการตรวจสอบ กฎการเปลี่ยนผ่าน หรือจำนวนชิ้นที่ยอมรับและปฏิเสธได้ ความหนาของนิกเกิลและทองคำสามารถตรวจสอบได้ด้วยเทคนิค XRF หรือการตัดขวางเมื่อมีการระบุไว้เป็นพิเศษ ส่วนการยึดเกาะของการเคลือบจำเป็นต้องใช้วิธีการที่เหมาะสมกับชนิดของการเคลือบ วัสดุพื้นฐาน และรูปร่างของชิ้นงาน
หมุดที่หลวมแต่ผ่านเกณฑ์ไม่สามารถยืนยันประสิทธิภาพโดยรวมของขั้วต่อทั้งชุดได้ ความต้านทานการสัมผัส แรงในการเชื่อมต่อ การเพิ่มขึ้นของอุณหภูมิ ความต้านทานการกัดกร่อน และความทนทานในการเชื่อมต่อ ขึ้นอยู่กับคู่ของจุดสัมผัส โครงหุ้ม สภาพแวดล้อม และวิธีการทดสอบ โครงการต้องระบุผู้รับผิดชอบในการตรวจสอบ เงื่อนไขการทดสอบ และขอบเขตที่ยอมรับได้ ไม่มีการรับประกันค่าความต้านทานไฟฟ้าหรืออายุการใช้งานแบบทั่วไปแต่อย่างใด
ใช้ คู่มือการวาดเขียนขาตัวเชื่อมต่อ การชุบผิว และการตรวจสอบ สำหรับเอกสารโดยละเอียดและการโอนถ่ายความรับผิดชอบ
บรรจุภัณฑ์ ปริมาณ และระยะเวลาจัดส่ง
ถุงป้องกัน ถาด หรือกล่องและกล่องกระดาษลูกฟูกจะถูกเลือกให้เหมาะสมเพื่อปกป้องพื้นผิวที่ต้องเชื่อมต่อกันและส่วนที่เรียวบาง การพิจารณาบรรจุภัณฑ์แบบเทปบรรจุ (carrier tape) สามารถทำได้เมื่อกำหนดเงื่อนไขเกี่ยวกับการจัดวางตำแหน่งและการจัดการอัตโนมัติแล้ว ระบบบรรจุภัณฑ์และการระบุล็อตเป็นส่วนหนึ่งของการเสนอราคา
| รายการวางแผน | ตัวอย่างอ้างอิงโครงการ |
|---|---|
| ปริมาณการสั่งซื้อตามกระบวนการที่มีอยู่ | ประมาณ 1,000–3,000 ชิ้น ขึ้นอยู่กับต้นทุนการเตรียมเครื่องจักร วัสดุ การตกแต่งผิว และบรรจุภัณฑ์ |
| การกำหนดค่าแบบปรับแต่งเต็มรูปแบบ | ประมาณ 3,000–10,000 ชิ้น ขึ้นอยู่กับการเสนอราคาของโครงการ |
| ตัวอย่าง | สามารถพิจารณาสั่งซื้อในปริมาณน้อย เช่น 50–100 ชิ้นได้ ระยะเวลาในการจัดเตรียมตัวอย่างทั่วไปคือ 7–15 วัน หลังจากที่ข้อกำหนดทางเทคนิคถูกประกาศใช้ |
| การผลิต | โดยทั่วไปใช้เวลา 2–4 สัปดาห์ ขึ้นอยู่กับปริมาณ ความพร้อมของวัสดุ กระบวนการตกแต่ง การบันทึกผลการตรวจสอบ และการบรรจุภัณฑ์ |
| ฐานการกำหนดราคา | ราคาประกอบด้วยค่าจัดตั้งหรือค่า NRE บวกกับราคาต่อชิ้น ไม่มีการระบุราคาคงที่จากรายการสินค้า |
ช่วงเวลาที่ระบุนี้เป็นเพียงแนวทางสำหรับการวางแผนเท่านั้น ไม่ใช่ข้อเสนอผูกมัดหรือการรับประกันการจัดส่ง ใบเสนอราคาสุดท้ายจะยืนยันปริมาณ ราคา เงื่อนไขการจัดส่ง ปลายทาง และกำหนดเวลาอย่างชัดเจน การผลิตชิ้นส่วนแบบหมุน (turned part) ไม่จำเป็นต้องสร้างแม่พิมพ์ใหม่โดยอัตโนมัติ
ขอใบเสนอราคาสำหรับขั้วต่อ-เข็ม (Connector-Pin)
โปรดส่งข้อมูลต่อไปนี้ เพื่อให้ใบเสนอราคานั้นครอบคลุมชิ้นส่วนเดียวกันกับที่ท่านตั้งใจจะสั่งซื้อ
- แบบแปลน 2 มิติที่ผ่านการอนุมัติแล้ว และแบบจำลอง 3 มิติที่มีอยู่ พร้อมระบุเวอร์ชันและลำดับความสำคัญของเอกสาร
- เกรดและสภาพของวัสดุ รวมถึงพื้นที่เชื่อมต่อ (mating) พื้นที่ยึดตรึง (retention) และพื้นที่เชื่อมต่อไฟฟ้า (termination interfaces)
- มิติที่สำคัญและจุดอ้างอิง (datums) รวมถึงเกณฑ์การยอมรับก่อนหรือหลังการชุบผิว
- ข้อกำหนดด้านการตกแต่ง พื้นที่ใช้งานจริง (functional zones) และบันทึกผลการตรวจสอบหรือการรับรองที่จำเป็น
- ปริมาณตัวอย่างและคำสั่งซื้อ ความต้องการบรรจุภัณฑ์ และจุดหมายปลายทางพร้อมวันที่จัดส่งที่ต้องการ
ติดต่อบริษัทเจิ้งหนา เทคโนโลยี เพื่อตรวจสอบแบบแปลนของขั้วต่อ-เข็มของท่าน