EN

Brugerdefinerede 6061-aluminiums komponenter fremstillet ved progressiv stans
Denne side dokumenterer faktiske aluminiumskomponenter fremstillet af Zhengna Technology. Den bekræftede produktregistrering er aluminiumlegering 6061 med en tykkelse på 1,5 mm, fremstillet ved hjælp af progressiv værktøjsformning og stansning. Den specificerede efterbehandlingsbetingelse er udelukkende rengøring uden elektropladering. Dimensionel inspektion udføres med et 2D-optisk målesystem. Tilbudsgennemgangen kan begynde ud fra en kontrolleret tegning eller et fysisk prøveeksemplar.
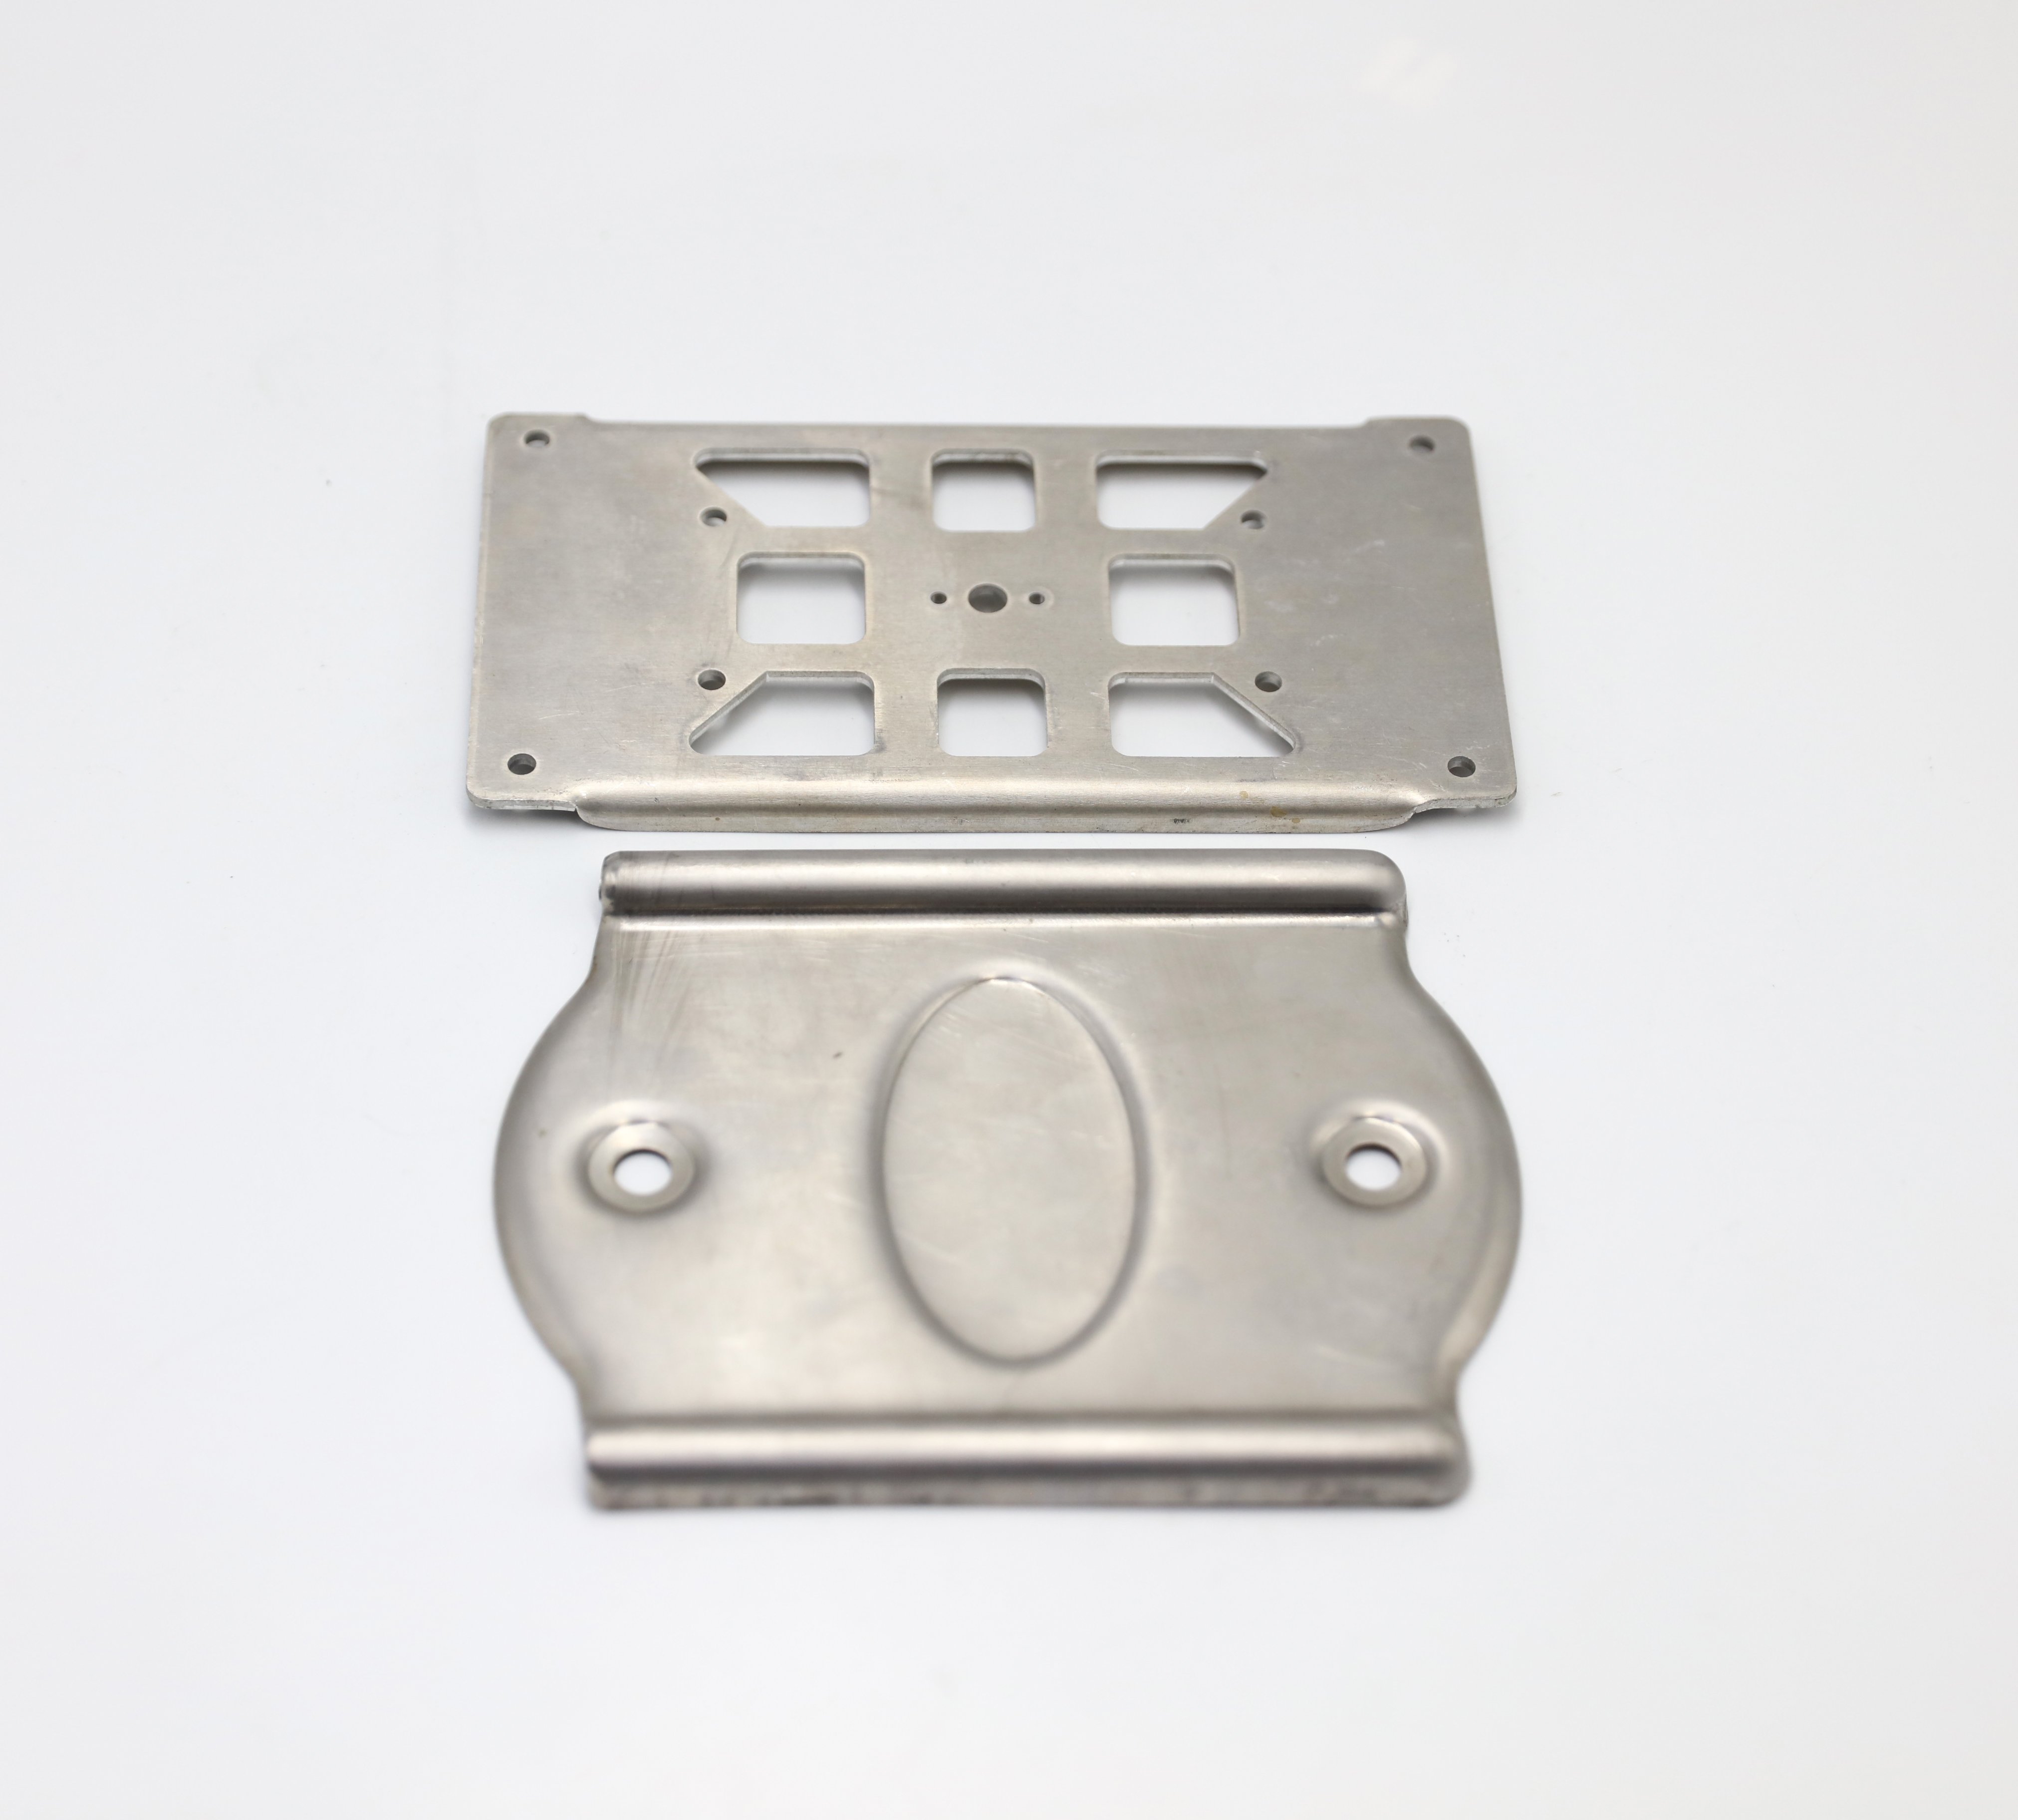
Fotoet viser to stansede og formede komponenter. Én har en rektangulær omrids, flere stansede åbninger og en formede kant. Den anden har runde huller, en central oval formede funktion og rullede eller formede kanter. Disse synlige funktioner hjælper med at identificere fremstillingsfamilien, men fotoet fastslår ikke dimensioner, tolerancer, materialehærdning, godkendelsesresultater, anvendelse eller produktionsmængde.
Hvad den nuværende produktbevisføring dokumenterer
| Vare | Bekræftet for denne produktside | Stadig styret af RFQ'en |
|---|---|---|
| Produktomfang | Brugerdefinerede aluminiumsdele fremstillet ved stansning og omformning | Delnavn, monteringsfunktion og endelige anvendelse |
| Materiale | Aluminium alloy 6061 | Udhærdning, materialestandard og dokumentkrav |
| Tykkelse | 1,5 mm | Tolerancer for tykkelse og grænser for lokal tyndning |
| Fremstillingsmetode | Progressiv stansværktøj med stansning og omformning | Stationsserie, presgrænseflade, båndlayout og ansvar for værktøjer |
| Overfladetilstand | Kun rengøring; ingen elektropladering | Rengøringskrav, restgrænse, kosmetiske zoner og håndteringskrav |
| Inspektion | 2D-optisk måling af dimensioner | Kontrollerede egenskaber, opsætning, frekvens, rapportformat og acceptgrænser |
| Indtastning af citat | Tegning eller fysisk prøve | Revisionansvarlig, mængde, tolerancer og godkendelsesbevis |
Denne forskel er vigtig under indkøb. En prøve kan vise geometri og give en reference til et tilbud, men den erstatter ikke en kontrolleret tegning, når kritiske mål, tolerancer, referencesystemer eller revisionsstatus styrer produktionsaccept.
Gennemgang af progressiv matrice for den viste geometri
Progressiv matricestansing bevæger båndmateriale gennem en række stationer. En station kan skabe en åbning, klippe en kant, forme en detalje eller forberede dele til en senere operation. Den korrekte rækkefølge afhænger af den frigivne geometri og kan ikke pålideligt rekonstrueres udelukkende ud fra et færdigt fotografi.
For komponenter med flere åbninger og formede kanter gennemgår Zhengna Technology, hvordan detaljerne relaterer sig til referencesystemet og til båndets progression. Gennemgangen af tegning eller prøve skal identificere:
- hvilke åbninger og yderkanter er funktionelt relaterede;
- hvilke overflader eller funktioner fastlægger måledatumperne;
- om en formet kant, en krave eller et præget område har en kontrolleret højde eller profil;
- hvor spåndirection og kanttilstand er afgørende for montering eller håndtering;
- om formning ændrer placeringen eller formen af en tidligere perforeret funktion;
- om kosmetiske zoner kræver beskyttelse under værktøjning, rengøring og emballage; og
- hvordan delens orientering og frigivelse fra båndet påvirker den endelige inspektionsstatus.
Dette er ingeniørmæssige gennemgangspunkter snarere end offentliggjorte tolerancegarantier. Antallet af værktøjsstationer, dieslayoutet, pressevalget og proceskontrollerne fastsættes kun, efter at delansvarlig, materialeforhold, mængde og godkendelsesplan er kendt.
Brug af 6061-aluminium i en stanset del
Den bekræftede materialefamilie er 6061-aluminium. Den præcise temperaturbehandling er ikke angivet, så bearbejdningsmulighed, bøjeegenskaber og springback skal vurderes ud fra den specificerede materietilstand i stedet for at antages udelukkende ud fra legeringsnavnet. Et tilbud skal identificere den anvendelige legeringsbetegnelse, temperaturbehandling, tykkelses tolerance og eventuelle godkendte alternative materialer.
Den fotograferede geometri inkluderer skåråbninger og formede detaljer. Deres fremstillelighed afhænger af forhold såsom kantafstand, hjørneradier, formningsretning og rækkefølgen mellem punkterings- og formningsoperationer. Hvis en kritisk åbning skal bevare sin placering efter en nærliggende formningsoperation, skal tegningen gøre dette forhold eksplicit og definere inspektionsstatus.
Den bekræftede tykkelse er 1,5 mm for denne produktregistrering. Det er ikke et universelt kapacitetsområde eller en påstand om, at alle funktioner bibeholder den nominelle tykkelse efter omformning. Eventuel lokal tyndning, planhed, profil eller krav til formethøjde skal defineres for den faktiske komponent.
Rengøring uden elektropladering
Den bekræftede efterbehandlingsinstruktion er udelukkende rengøring uden elektropladering. Dette undgår en usupporteret påstand om belægning og sikrer, at tilbuddet fokuserer på den leverede overfladekondition. Anmodningen om tilbud (RFQ) skal stadig forklare, hvad "ren" betyder for projektet.
Brugbare krav kan omfatte synlige grænser for olie eller rester, forventninger til vandmærker, beskyttede kosmetiske områder, håndtering efter rengøring, emballagematerialer samt den tilstand, hvori inspektionen udføres. Hvis en køber kræver en specifik rengøringskemi, et bestemt rengøringsprøve eller en bestemt korrosionsbeskyttelsesmetode, skal dette angives og gennemgås separat. Denne side påstår ikke anodisering, konverteringsbelægning, pladering eller et bestemt rengøringsresultat.
Hvad 2D-optisk inspektion kan og ikke kan fastslå
Den bekræftede inspektionsmetode er et 2D-optisk målesystem. Det kan være velegnet til tilgængelige profiler, yderkanter, hullers placering, spalters form og andre projicerede dimensioner, når delens orientering, kantdefinitionen og måleprogrammet er passende.
Metoden etablerer ikke automatisk materialeidentitet, dannet højde, tredimensionel profil, planhed, burrtilstand, overfladerenshed eller alle geometriske forhold. En dannet komponent kan kræve en aftalt fastspænding eller en anden målemetode til egenskaber, der ikke kan præsenteres pålideligt i en todimensional visning.
Før tilbudsgivning skal køberen identificere:
- de dimensioner og tolerancer, der er kritiske for funktionen;
- datumbasisreferencen for hver styrede egenskab;
- om dimensionerne gælder før eller efter forming og rengøring;
- hvilke egenskaber der kræver registrerede numeriske resultater;
- forventningerne til første-artikel-, proces- og endelig inspektion;
- eventuelle krav til stikprøveinspektion eller fuldinspektion; samt
- rapportformatet og godkendelsesmyndigheden.
Zhengna Technology kan derefter bekræfte, hvilke egenskaber der passer til den angivne 2D-optiske metode, og hvilke der kræver en anden aftalt fremgangsmåde. Her fremsættes ingen påstand om inspektionsresultater, kapabilitetsindeks eller partiaccept.
Anmodningssti for tegning eller fysisk prøve
Zhengna Technology kan påbegynde tilbudsanalyse ud fra en tegning eller en fysisk prøve. En tegning giver direkte adgang til revision, mål, tolerancer og materialebestemmelser. En fysisk prøve kan understøtte geometriidentifikation og diskussion af reverse engineering, men tilbuddet kræver stadig en aftalt definition af den kontrollerede output.
Send følgende oplysninger, hvis de er tilgængelige:
- kontrolleret 2D-tegning og 3D-model, eller en tydeligt identificeret fysisk prøve;
- legering 6061-specifikation og krævet temperaturbehandling;
- nominel tykkelse på 1,5 mm og dens tolerance;
- kritiske mål, referenceflader, formede højder og profilkrav;
- spånsretning, kantafkantning og kosmetiske krav;
- rengøringskrav, reststoffer, håndteringskrav og emballagekrav;
- prototype-, frigivelses- og forventede årlige mængder;
- krav til 2D-optisk måling og rapportering;
- forventninger til ejerskab, validering og vedligeholdelse af værktøjer; og
- montage- eller funktionsrelateret information, der er nødvendig for at fortolke kritiske egenskaber.
Hvis tilbuddet udarbejdes ud fra et prøveeksemplar, skal parterne blive enige om, hvordan mål, tolerancer, materialeforhold og revisionskontrol fastsættes, inden produktionen godkendes.
Bevis og kapacitetsgrænse
Denne produktside kombinerer det præcise fotografi med bekræftede fakta om materiale, tykkelse, proces, rengøring, inspektion og tilbud. Den identificerer ikke en automobil- eller anden endelig anvendelse, og den påstår ikke en universel tolerance, presstonnage, værktøjslevetid, produktionshastighed, inspektionsfrekvens eller leveringstid.
For den mere omfattende indkøbsproces, se tilpassede stempling dele købere, der vurderer ansvar for værktøjer, burr, pladering og overdragelse af produktion, kan også bruge vejledning til revision af leverandører af progressiv stans .
Anmod om tilbudsreview
Send den kontrollerede tegning eller det fysiske prøveemne, legeringen og tempereringen, mængden, de kritiske mål, overfladetilstanden og inspektionskravene. Zhengna Technology vil gennemgå fremstillingen og tilbudsomfanget i forhold til det faktiske komponent.
Ofte stillede spørgsmål
Hvilket materiale og hvilken tykkelse er bekræftet for disse komponenter?
Det bekræftede produktregister er aluminiumslegering 6061 med en tykkelse på 1,5 mm. Tempereringen, tykkelses tolerance og dokumentkravene skal defineres i RFQ'en.
Er de afbildede dele galvaniserede?
Der er ikke specificeret elektropladering. Den bekræftede efterbehandlingsstatus er rensning alene. Eventuelle detaljerede krav til renhed, overflade eller emballage er projektbestemte.
Kan 2D-optisk inspektion måle alle egenskaber?
Nej. Den er kun velegnet til egenskaber, der kan præsenteres og måles pålideligt i den godkendte opsætning. Danner højde, tredimensionel profil eller andre karakteristika kræver muligvis en anden aftalt metode.
Kan Zhengna Technology udarbejde et tilbud ud fra et fysisk prøveemne?
Ja. Tilbudsgennemgangen kan begynde ud fra en fysisk prøve eller en tegning. Et projekt baseret på en prøve kræver alligevel en aftalt materiale, dimensioner, tolerancer, revision og acceptkriterier, inden produktionen godkendes.