EN

Tilpassede 6061-aluminiums komponenter produsert ved progressiv stansing
Denne siden dokumenterer faktiske aluminiumskomponenter produsert av Zhengna Technology. Den bekreftede produktregistreringen er aluminiumlegering 6061 med tykkelse på 1,5 mm, fremstilt ved hjelp av progresjiv dømeverktøy og stansing. Den angitte etterbehandlingsbetingelsen er kun rengjøring, uten elektroplatering. Dimensjonell inspeksjon utføres med et 2D-optisk målesystem. Tilbudsgjennomgang kan starte fra en kontrollert tegning eller et fysisk prøveeksemplar.
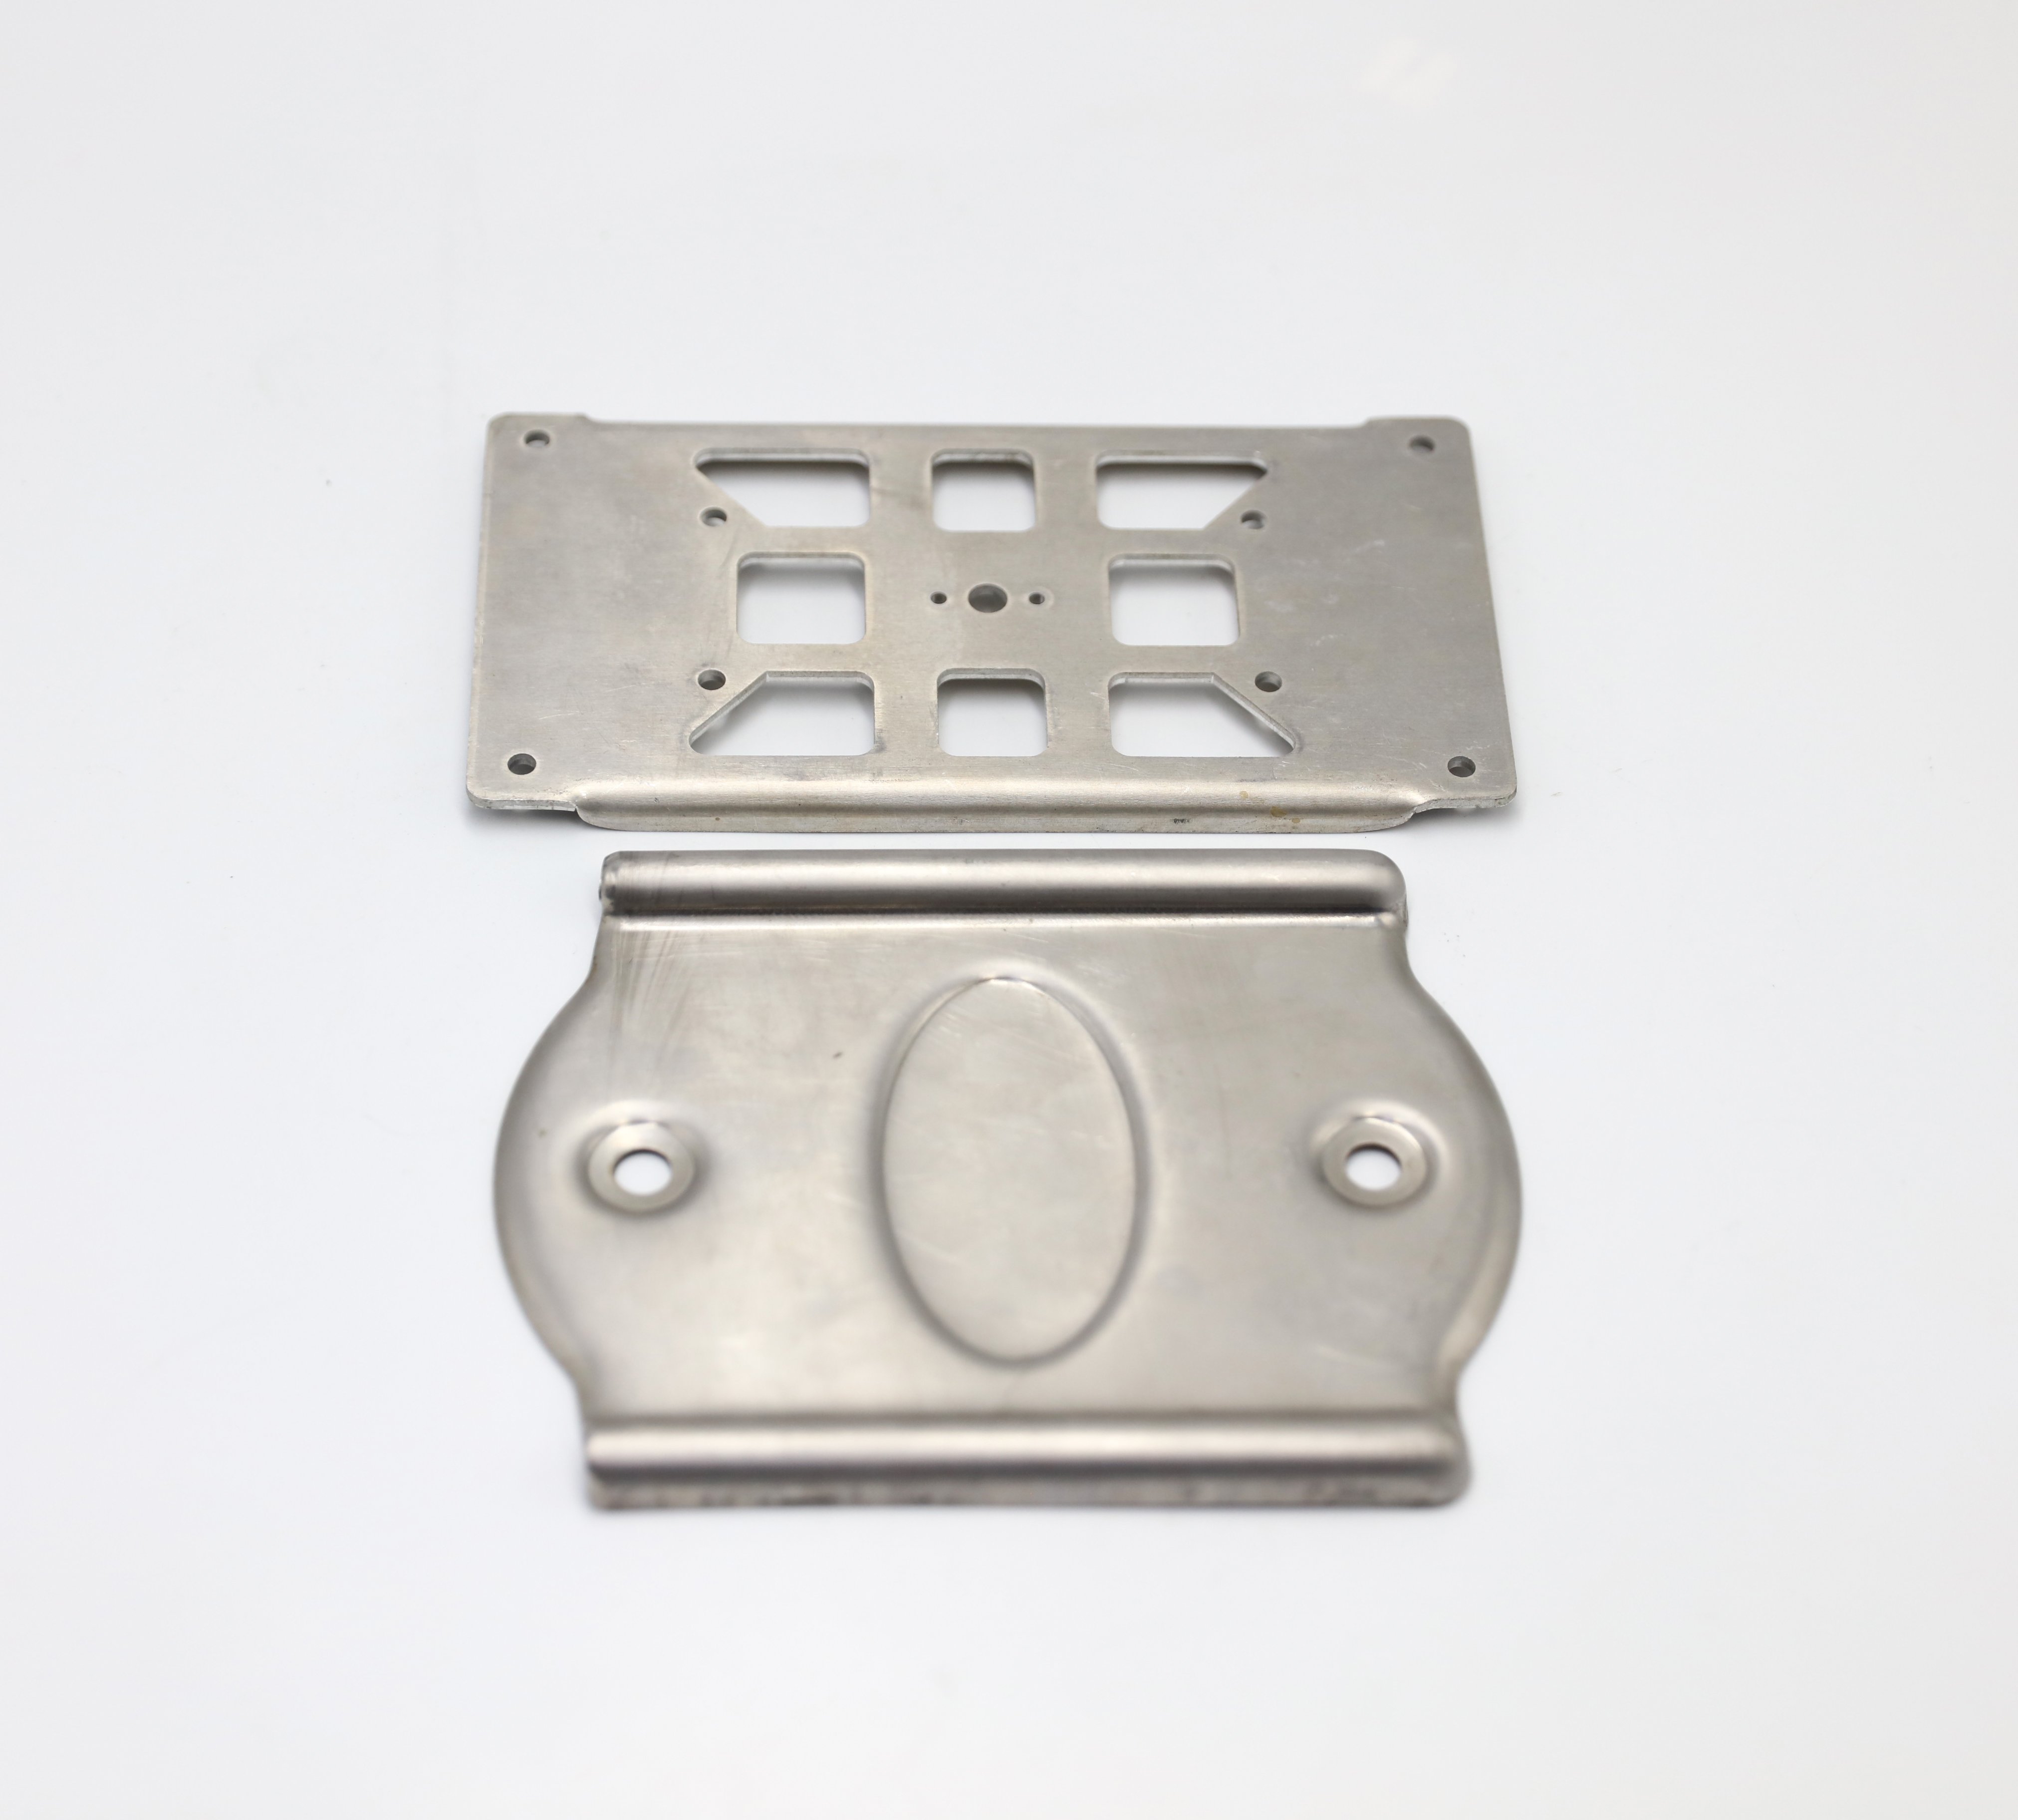
Bildet viser to stansede og formede komponenter. Én har en rektangulær omriss, flere stansede åpninger og en formet kant. Den andre har runde hull, en sentral oval formet funksjon og rullet eller formet kant. Disse synlige egenskapene hjelper til å identifisere produksjonsfamilien, men bildet fastslår ikke dimensjoner, toleranser, legeringshardhet, godkjenningsresultater, anvendelse eller produksjonsvolum.
Hva den nåværende produktbevisføringen viser
| Vare | Bekreftet for denne produktssiden | Fortsatt kontrollert av RFQ |
|---|---|---|
| Produktomfang | Tilpassede aluminiumsformede og -stampede komponenter | Delenavn, monteringsfunksjon og endelig bruksområde |
| Materiale | Aluminiumlega 6061 | Hardhetsgrad, materialestandard og dokumentkrav |
| Tykkelse | 1,5 mm | Toleranse for tykkelse og begrensninger for lokal tykkningsreduksjon |
| Fremstillingsprosess | Progressiv dømeverktøy med stansing og forming | Stasjonssekvens, pressegrensesnitt, stripoppsett og ansvarsfordeling for verktøy |
| Overflatebetingelse | Kun rengjøring; ingen elektroplatering | Rengjøringsspesifikasjon, restriksjoner for rester, kosmetiske soner og håndteringskrav |
| Inspeksjon | 2D-optisk måling av dimensjoner | Kontrollerte egenskaper, oppsett, frekvens, rapportformat og akseptgrenser |
| Kotering | Tegning eller fysisk prøve | Revisjonsansvarlig, mengde, toleranser og godkjenningsbevis |
Denne forskjellen er viktig under innkjøp. En prøve kan vise geometri og gi en referanse for tilbud, men den erstatter ikke en kontrollert tegning når kritiske mål, toleranser, referanseflater eller revisjonsstatus styrer produksjonsaksept.
Gjennomgang av progressiv matrise for den viste geometrien
Progressiv matrisepresing beveger båndmateriale gjennom en rekke stasjoner. En stasjon kan lage en åpning, klippe en kant, forme en detalj eller forberede delen for en senere operasjon. Den riktige rekkefølgen avhenger av den utgitt geometrien og kan ikke pålitelig rekonstrueres utelukkende fra et ferdig fotografi.
For komponenter med flere åpninger og formede kanter gjennomgår Zhengna Technology hvordan detaljene forholder seg til referansesystemet og til båndets fremdrift. Tegnings- eller prøvegjennomgangen skal identifisere:
- hvilke åpninger og ytre kanter er funksjonelt relaterte;
- hvilke flater eller egenskaper fastsetter måledatumsplanene;
- om en formet kant, krage eller preget område har kontrollert høyde eller profil;
- hvor burrretning og kanttilstand er viktige for montering eller håndtering;
- om forming endrer posisjonen eller formen til en tidligere punsjert egenskap;
- om kosmetiske soner krever beskyttelse under verktøybehandling, rengjøring og emballasje; og
- hvordan delens orientering og frigjøring fra båndet påvirker den endelige inspeksjonsstatusen.
Dette er ingeniørvurderingspunkter, ikke offentliggjorte toleransegarantier. Antall verktøystasjoner, diesetting, pressevalg og prosesskontroller fastsettes først etter at delansvarlig, materialeforhold, mengde og godkjenningsplan er kjent.
Bruk av 6061-aluminium i en stanset del
Den bekreftede materialfamilien er 6061-aluminium. Den nøyaktige tempereringen er ikke oppgitt, så bearbeidbarhet, bøyeegenskaper og tilbakespringing må vurderes ut fra den angitte materialtilstanden i stedet for å antas utelukkende fra legeringsnavnet. Et tilbud skal angi den gjeldende legeringsbetegnelsen, tempereringen, tykkelses toleransen og eventuelle godkjente alternative materialer.
Den fotograferte geometrien inkluderer skåråpninger og formede detaljer. Deres fremstillingsmuligheter avhenger av forhold som kantavstand, hjørneradier, formingsretning og rekkefølgen mellom stansing og forming. Hvis en kritisk åpning må beholde sin posisjon etter en nærliggende formingsoperasjon, bør tegningen gjøre dette forholdet eksplisitt og definere inspeksjonsstatusen.
Den bekreftede tykkelsen er 1,5 mm for denne produktregistreringen. Det er ikke et universelt kapasitetsområde eller en påstand om at alle egenskaper beholder den nominelle tykkelsen etter forming. Eventuell lokal tykkningsreduksjon, planhet, profil eller krav til formhøyde må defineres for den faktiske komponenten.
Rensing uten elektroplatering
Den bekreftede etterbehandlingsinstruksen er kun rensing, uten elektroplatering. Dette unngår en uunderstøttet påstand om overflatebelegg og holder tilbudet fokusert på den leverte overflatekvaliteten. RFQ-en bør likevel forklare hva «ren» betyr for prosjektet.
Brukbare krav kan inkludere synlige olje- eller restriksjonsbegrensninger, forventninger til vannmerker, beskyttede kosmetiske områder, håndtering etter rengjøring, emballasjematerialer og tilstanden der inspeksjonen foretas. Hvis en kjøper krever en spesifikk rense-kjemi, et spesifikt renhets-test eller en spesifikk korrosjonsbeskyttelsesmetode, må dette uttrykkes eksplisitt og gjennomgås separat. Denne siden hevder ikke anodisering, konverteringsbelegg, metallbelægning eller et bestemt renhetsresultat.
Hva 2D-optisk inspeksjon kan og ikke kan fastslå
Den bekreftede inspeksjonsmetoden er et 2D-optisk målesystem. Det kan være egnet for tilgjengelige profiler, ytre kanter, hullposisjoner, spaltformer og andre projiserte mål, forutsatt at delens orientering, kantdefinisjon og måleprogram er passende.
Metoden etablerer ikke automatisk materialeidentitet, formet høyde, tredimensjonal profil, planhet, burrtilstand, overflatereinhetsgrad eller alle geometriske forhold. En formet komponent kan kreve en avtalt festeinnretning eller en annen målemetode for egenskaper som ikke kan presenteres pålitelig i en todimensjonal visning.
Før tilbud skal kjøperen identifisere:
- målene og toleransene som er kritiske for funksjonen;
- referanseplanet for hver kontrollert egenskap;
- om målene gjelder før eller etter forming og rengjøring;
- hvilke egenskaper som krever registrerte numeriske resultater;
- forventningene til førsteartikkelkontroll, underprosesskontroll og endelig inspeksjon;
- utvalgs- eller fullinspeksjonskrav, om noen; og
- rapportformatet og akseptansemyndigheten.
Zhengna Technology kan deretter bekrefte hvilke egenskaper som passer den angitte 2D-optiske metoden og hvilke som krever en annen avtalt fremgangsmåte. Ingen inspeksjonsresultater, kapabilitetsindekser eller partiakseptanser påstås her.
Forespørselsvei for tegning eller fysisk prøve
Zhengna Technology kan starte tilbudsgranskingen basert på en tegning eller en fysisk prøve. En tegning gir direkte informasjon om revisjon, mål, toleranser og materialekrav. En fysisk prøve kan støtte geometriidentifisering og diskusjoner om reverseringsteknikk, men tilbudet krever likevel en avtalt definisjon av den kontrollerte utdataen.
Send følgende informasjon når tilgjengelig:
- kontrollert 2D-tegning og 3D-modell, eller en tydelig identifisert fysisk prøve;
- legering 6061-spesifikasjon og nødvendig temperaturbehandling;
- nominell tykkelse på 1,5 mm og dens toleranse;
- kritiske mål, referanseflater, formede høyder og profilkrav;
- spåns retning, kantavruning og estetiske krav;
- rensingskrav, reststoffkrav, håndteringskrav og emballasjekrav;
- prototypemengde, godkjenningsmengde og forventet årlig mengde;
- 2D-optisk måling og rapportkrav;
- verktøyeeierskap, validering og vedlikeholdsforventninger; og
- monterings- eller funksjonell informasjon som kreves for å tolke kritiske egenskaper.
Hvis tilbudet utarbetas ut fra et prøveeksemplar, bør partene bli enige om hvordan mål, toleranser, materieltilstand og revisjonskontroll skal fastsettes før produksjonsstart.
Bevis og kapasitetsgrense
Denne produktsiden kombinerer nøyaktig fotograf med bekreftede opplysninger om materiale, tykkelse, prosess, rengjøring, inspeksjon og tilbud. Den identifiserer ikke noen bilindustriell eller annen endelig anvendelse, og den hevder ikke universelle toleranser, presstonnasje, verktøylevetid, produksjonshastighet, inspeksjonsfrekvens eller levertid.
For den bredere innkjøpsrutten, se tilpassede pregeledd kjøpere som vurderer ansvar for verktøy, burr, metallbelægning og overføring av produksjon kan også bruke veiledningen for revisjon av leverandører av progressiv stans .
Be om tilbudsgjennomgang
Send inn den kontrollerte tegningen eller det fysiske prøveeksemplaret, legeringen og tempereringen, mengden, kritiske mål, overflateforhold og inspeksjonskrav. Zhengna Technology vil vurdere produksjons- og tilbudsomfanget i forhold til det faktiske komponentet.
Ta kontakt med Zhengna Technology
Ofte stilte spørsmål
Hvilket materiale og hvilken tykkelse er bekreftet for disse komponentene?
Det bekreftede produktregisteret er aluminiumslegering 6061 med en tykkelse på 1,5 mm. Tempereringen, tykkeltoleransen og dokumentkravene må defineres i RFQ-en.
Er de avbildede delene overflatetreated?
Ingen elektroplatering er spesifisert. Den bekreftede etterbehandlingsbetingelsen er kun rengjøring. Eventuelle detaljerte krav til renhet, overflate eller emballasje er prosjektspecifikke.
Kan 2D-optisk inspeksjon måle alle egenskaper?
Nei. Den er egnet for egenskaper som kan presenteres og måles pålitelig i den godkjente oppstillingen. Formet høyde, tredimensjonal profil eller andre egenskaper kan kreve en annen avtalt metode.
Kan Zhengna Technology gi tilbud basert på et fysisk prøveeksempel?
Ja. Tilbudsgjennomgangen kan starte fra et fysisk prøveeksemplar eller en tegning. Et prøvebasert prosjekt krever likevel en avtalt materiale, mål, toleranse, revisjon og akseptdefinisjon før produksjonsstart.