EN

Composants en aluminium 6061 estampés progressivement sur mesure
Cette page documente des composants en aluminium réellement fabriqués par Zhengna Technology. L’enregistrement produit confirmé concerne l’alliage d’aluminium 6061 d’une épaisseur de 1,5 mm, mis en forme à l’aide d’un outillage à matrice progressive et d’opérations d’estampage. La condition post-traitement spécifiée est le nettoyage uniquement, sans électroplacage. L’inspection dimensionnelle utilise un système de mesure optique 2D. L’examen du devis peut débuter à partir d’un dessin contrôlé ou d’un échantillon physique.
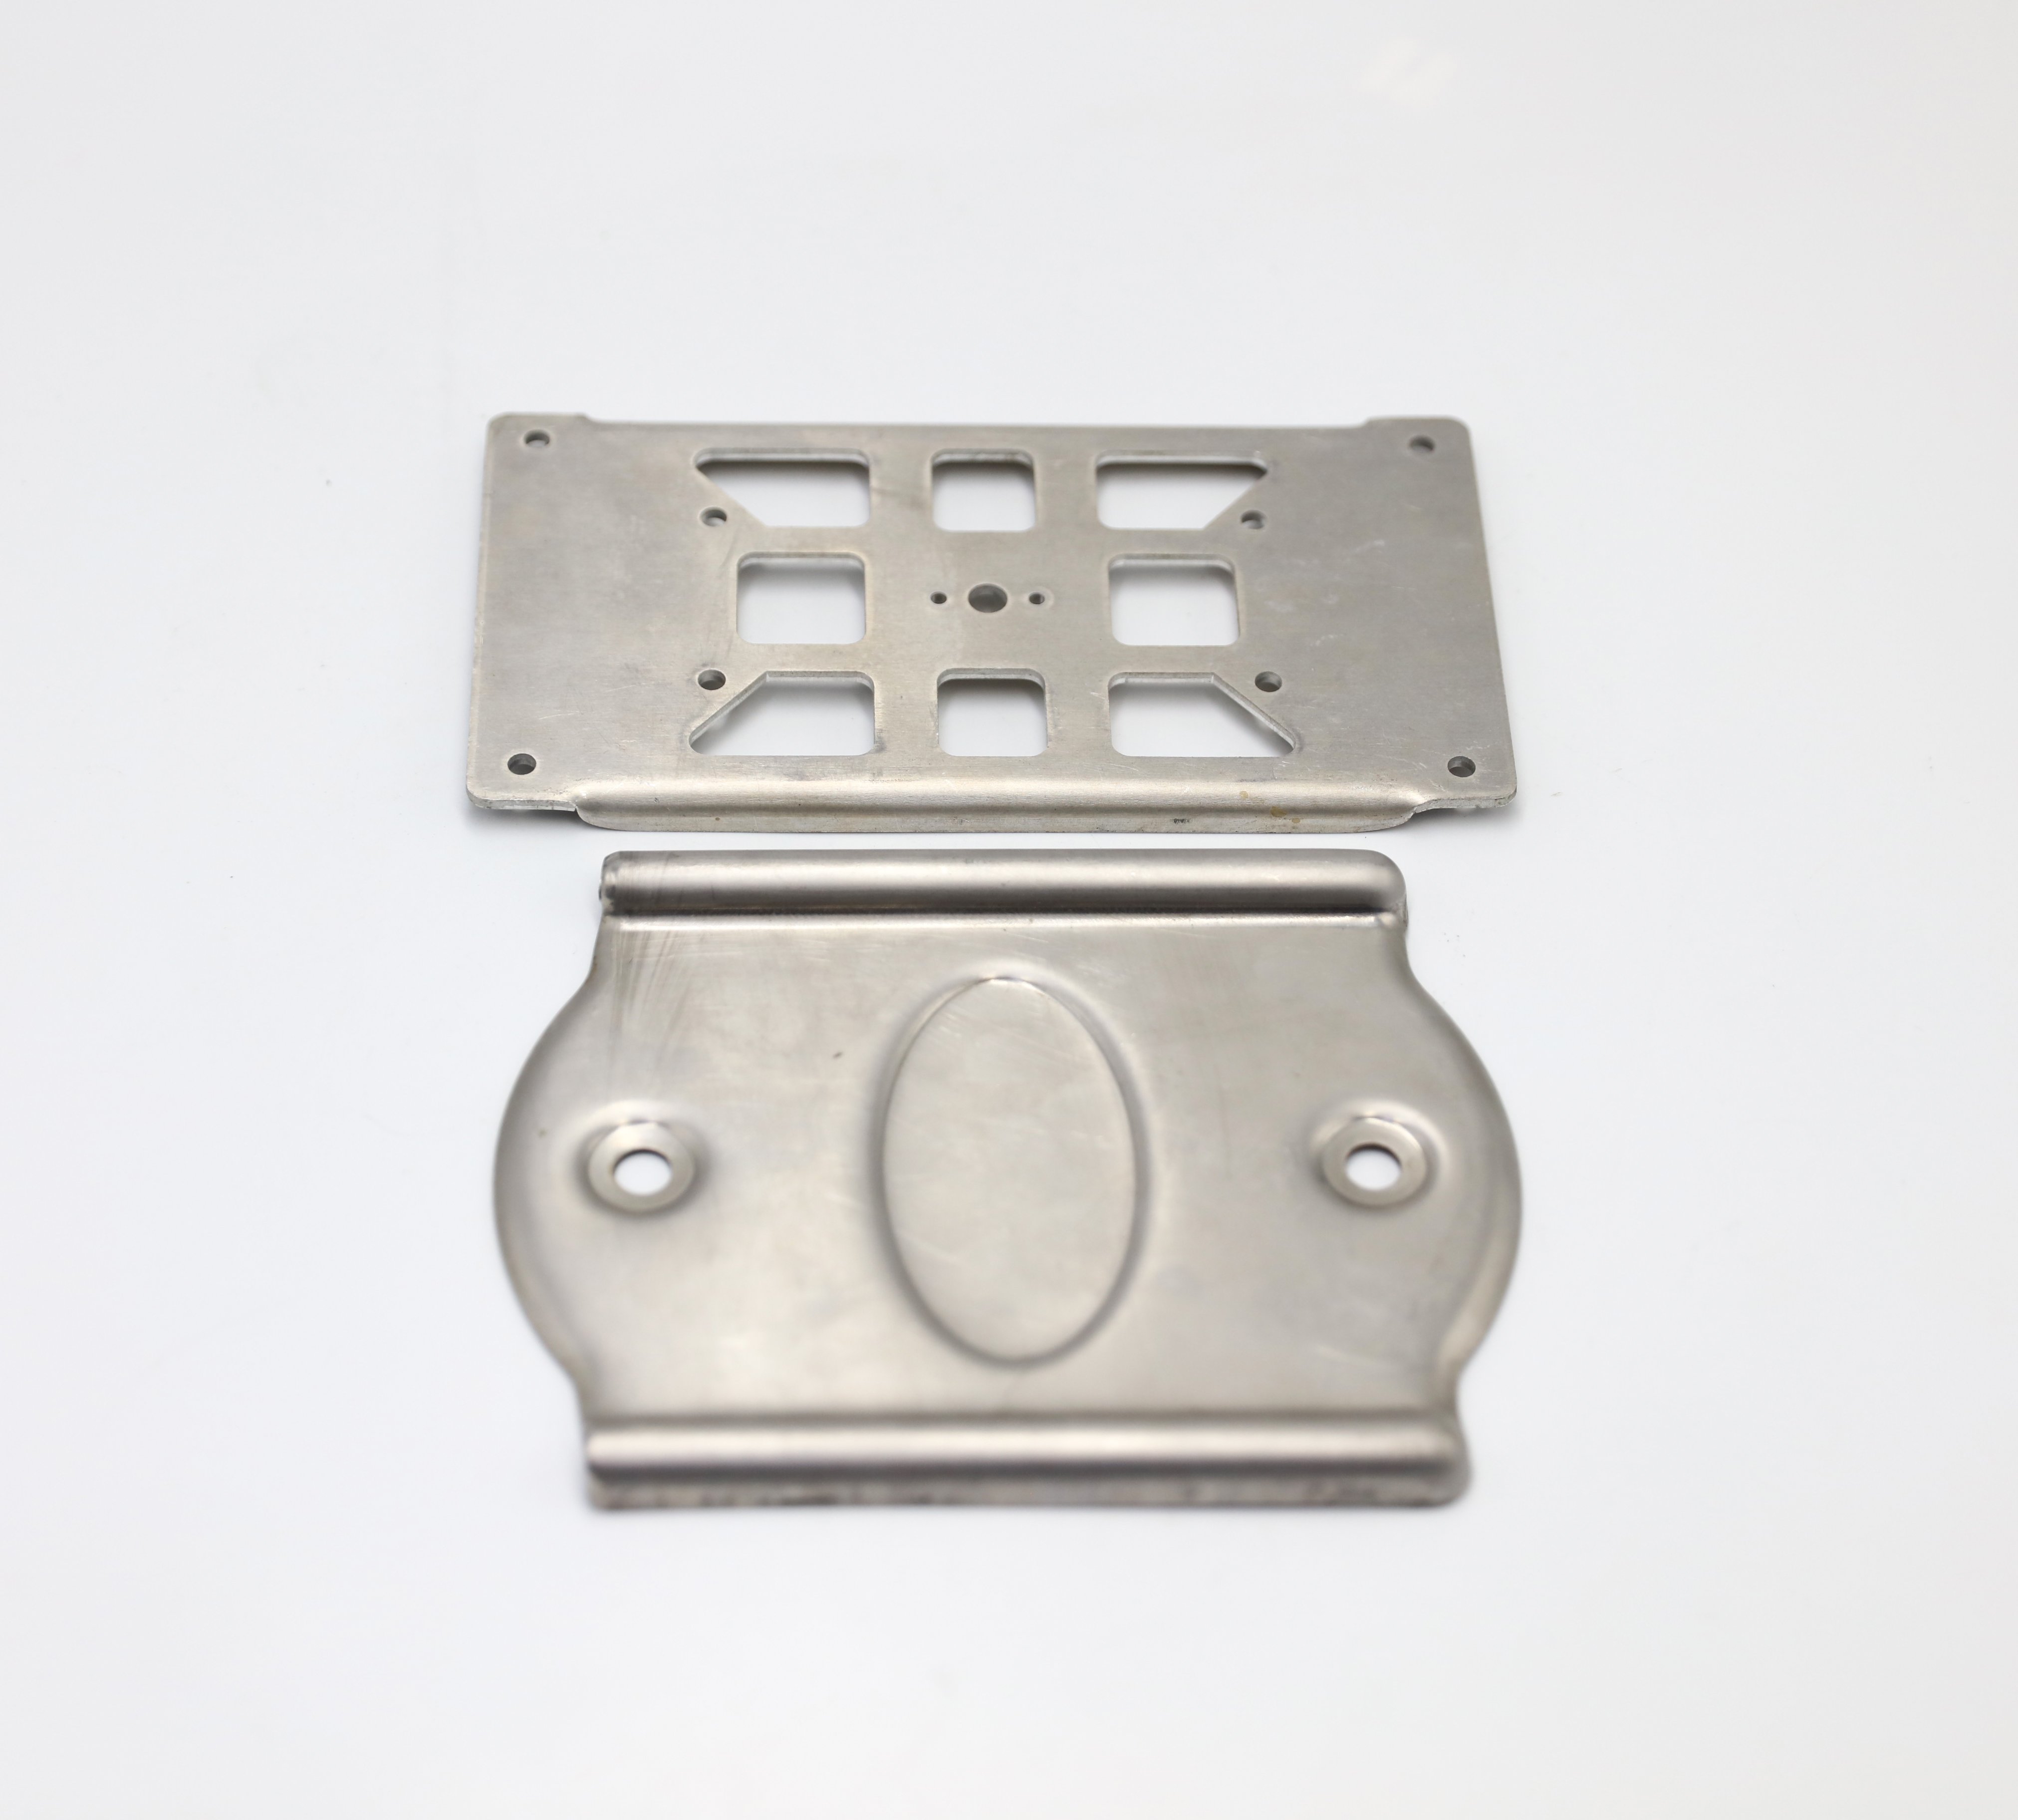
La photographie montre deux composants estampés et formés. L’un présente un contour rectangulaire, plusieurs ouvertures perforées et un bord formé. L’autre comporte des trous ronds, une caractéristique ovale centrale formée ainsi que des bords roulés ou formés. Ces caractéristiques visibles permettent d’identifier la famille de fabrication, mais la photographie ne définit ni les dimensions, ni les tolérances, ni la nuance du matériau, ni les résultats d’acceptation, ni l’application ni le volume de production.
Ce que démontre actuellement la preuve produit
| Article | Confirmé pour cette page produit | Toujours contrôlé par la demande de devis |
|---|---|---|
| Domaine d'application du produit | Pièces en aluminium sur mesure, embouties et formées | Désignation de la pièce, fonction d’assemblage et usage final |
| Matériau | Alliage d'aluminium 6061 | Température de trempe, norme du matériau et exigences documentaires |
| Épaisseur | 1.5 mm | Tolérance d’épaisseur et limites d’amincissement local |
| Procédé de fabrication | Outils à matrices progressives avec emboutissage et formage | Séquence des stations, interface avec la presse, disposition de la bande et répartition des responsabilités concernant les outillages |
| État de surface | Nettoyage uniquement ; pas de placage électrolytique | Spécification de nettoyage, limite de résidus, zones esthétiques et exigences de manipulation |
| L’inspection | inspection dimensionnelle optique 2D | Caractéristiques contrôlées, réglage, fréquence, format de rapport et limites d’acceptation |
| Saisie des devis | Plan ou échantillon physique | Autorité de révision, quantité, tolérances et preuves d’approbation |
Cette distinction est essentielle lors de l’approvisionnement. Un échantillon peut illustrer la géométrie et servir de référence pour un devis, mais il ne remplace pas un plan contrôlé lorsque des dimensions critiques, des tolérances, des références ou l’état de révision régissent l’acceptation en production.
Examen de la matrice progressive pour la géométrie illustrée
Le poinçonnage à matrice progressive déplace une bande de matière à travers une séquence de stations. Une station peut créer une ouverture, débiter un bord, former une caractéristique ou préparer la pièce pour une opération ultérieure. La séquence appropriée dépend de la géométrie publiée et ne peut pas être reconstituée de façon fiable à partir d’une simple photographie du produit fini.
Pour les composants comportant plusieurs ouvertures et bords formés, Zhengna Technology examine comment les caractéristiques s’intègrent au schéma de références et à la progression de la bande. L’examen du plan ou de l’échantillon doit identifier :
- quelles ouvertures et bords extérieurs sont fonctionnellement liés ;
- quelles surfaces ou caractéristiques définissent les références de mesure ;
- si un bord embouti, un collier ou une zone en relief présente une hauteur ou un profil contrôlés ;
- où la direction de la bavure et l’état du bord importent pour le montage ou la manutention ;
- si l’emboutissage modifie la position ou la forme d’une caractéristique précédemment perforée ;
- si des zones esthétiques nécessitent une protection pendant l’usinage, le nettoyage et l’emballage ; et
- comment l’orientation de la pièce et son démoulage depuis la bande influencent l’état final lors de l’inspection.
Il s’agit de points d’examen technique, et non d’engagements publics en matière de tolérances. Le nombre de stations d’outillage, la disposition de la matrice, le choix de la presse et les contrôles en cours de fabrication ne sont déterminés qu’après avoir défini l’autorité sur la pièce, l’état du matériau, la quantité et le plan d’acceptation.
Utilisation de l’aluminium 6061 dans une pièce emboutie
La famille de matériau confirmée est l’aluminium 6061. Le revenu exact n’a pas été fourni ; par conséquent, la formabilité, la réponse au pliage et le retour élastique doivent être évalués en fonction de l’état spécifique du matériau, et non déduits uniquement du nom de l’alliage. Un devis doit préciser la désignation de l’alliage applicable, le revenu, la tolérance d’épaisseur et toute alternative de matériau approuvée.
La géométrie photographiée comprend des ouvertures découpées et des caractéristiques embouties. Leur fabricabilité dépend de relations telles que la distance par rapport au bord, les rayons de congé des angles, le sens de formage et l’ordre entre perçage et formage. Si une ouverture critique doit conserver sa position après une opération de formage à proximité, le dessin doit expliciter clairement cette relation et définir l’état d’inspection.
L’épaisseur confirmée est de 1,5 mm pour cet enregistrement produit. Il ne s’agit pas d’une plage de capacité universelle ni d’une déclaration indiquant que chaque caractéristique conserve son épaisseur nominale après formage. Tout amincissement local, toute exigence de planéité, de profil ou de hauteur après formage doit être définie pour le composant réel.
Nettoyage sans électrodéposition
L’instruction post-traitement confirmée est le nettoyage uniquement, sans électrodéposition. Cela évite toute revendication non prise en charge concernant un revêtement et maintient le devis centré sur l’état de surface livré. La demande de devis (RFQ) doit toutefois préciser ce que signifie « propre » pour ce projet.
Les exigences utiles peuvent inclure des limites visibles d’huile ou de résidus, des attentes en matière de traces d’eau, des zones cosmétiques protégées, la manipulation après nettoyage, les matériaux d’emballage et l’état dans lequel s’effectue l’inspection. Si un acheteur exige une chimie de nettoyage désignée, un essai de propreté ou une méthode de protection contre la corrosion, cela doit être explicitement indiqué et examiné séparément. Cette page ne prétend pas couvrir l’anodisation, les couches de conversion, le placage ni un résultat spécifique de propreté.
Ce que l’inspection optique 2D peut et ne peut pas établir
La méthode d’inspection confirmée est un système de mesure optique 2D. Elle peut convenir aux profils accessibles, aux bords extérieurs, aux emplacements des trous, aux formes d’entailles et à d’autres dimensions projetées, à condition que l’orientation de la pièce, la définition des bords et le programme de mesure soient appropriés.
La méthode ne permet pas d’établir automatiquement l’identité du matériau, la hauteur formée, le profil tridimensionnel, la planéité, l’état des bavures, la propreté de surface ni toutes les relations géométriques. Un composant formé peut nécessiter un dispositif de fixation convenu ou une autre méthode de mesure pour les caractéristiques qui ne peuvent pas être représentées de façon fiable dans une vue bidimensionnelle.
Avant toute soumission de devis, l’acheteur doit identifier :
- les dimensions et tolérances critiques pour la fonction ;
- la référence de datums pour chaque caractéristique contrôlée ;
- si les dimensions s’appliquent avant ou après le formage et le nettoyage ;
- quelles caractéristiques exigent des résultats numériques enregistrés ;
- les attentes relatives à l’inspection du premier article, aux contrôles en cours de fabrication et à l’inspection finale ;
- les exigences éventuelles en matière d’échantillonnage ou d’inspection intégrale ; et
- le format du rapport ainsi que l’autorité habilitée à valider l’acceptation.
Zhengna Technology pourra alors confirmer quelles caractéristiques sont compatibles avec la méthode optique 2D indiquée et lesquelles nécessitent une autre approche convenue. Aucun résultat d’inspection, indice de capacité ni acceptation de lot n’est garanti ici.
Parcours de demande de devis à partir d’un dessin ou d’un échantillon physique
Zhengna Technology peut commencer l’examen du devis à partir d’un dessin ou d’un échantillon physique. Un dessin fournit directement les informations relatives à la révision, aux cotes, aux tolérances et à la spécification du matériau. Un échantillon physique peut faciliter la reconnaissance géométrique et les échanges sur l’ingénierie inverse, mais le devis nécessite tout de même une définition convenue des caractéristiques contrôlées du produit final.
Envoyez les informations suivantes dès qu’elles sont disponibles :
- dessin 2D contrôlé et modèle 3D, ou un échantillon physique clairement identifié ;
- spécification de l’alliage 6061 et état requis (température de trempe) ;
- épaisseur nominale de 1,5 mm et sa tolérance ;
- cotes critiques, références (datums), hauteurs de formage et exigences de profil ;
- orientation des bavures, chanfreins et exigences esthétiques ;
- exigences en matière de nettoyage, de résidus, de manutention et d’emballage ;
- quantités prévues pour le prototype, la mise en production et la production annuelle attendue ;
- exigences relatives aux mesures optiques 2D et aux rapports correspondants ;
- propriété des outillages, attentes en matière de validation et de maintenance ; et
- informations fonctionnelles ou d’assemblage nécessaires pour interpréter les caractéristiques critiques.
Si le devis débute à partir d’un échantillon, les parties doivent convenir au préalable de la manière dont seront établies les cotes, les tolérances, l’état du matériau et le contrôle des révisions avant la mise en production.
Preuve et périmètre des capacités
Cette page produit associe la photographie exacte aux faits confirmés concernant le matériau, l’épaisseur, le procédé, le nettoyage, l’inspection et le devis. Elle ne précise pas d’application finale (par exemple automobile) ni ne garantit une tolérance universelle, une capacité nominale de presse, une durée de vie des outillages, une vitesse de production, une fréquence d’inspection ou un délai de livraison.
Pour l’approche d’approvisionnement plus large, consultez pièces de frappe personnalisées . Les acheteurs évaluant les responsabilités liées aux outillages, aux bavures, au placage et au transfert de production peuvent également utiliser le guide de vérification des fournisseurs de tamponnage progressif .
Examen de la demande de devis
Envoyez le dessin contrôlé ou l’échantillon physique, l’alliage et le revenu, la quantité, les dimensions critiques, l’état de surface et les exigences d’inspection. Zhengna Technology examinera la portée de fabrication et de devis par rapport au composant réel.
Questions fréquemment posées
Quel matériau et quelle épaisseur sont confirmés pour ces composants ?
L’enregistrement produit confirmé est en alliage d’aluminium 6061 d’une épaisseur de 1,5 mm. Le revenu, la tolérance d’épaisseur et les exigences documentaires doivent être définis dans la demande de devis (RFQ).
Les pièces illustrées sont-elles plaquées ?
Aucun placage électrolytique n’est spécifié. L’état post-traitement confirmé est le nettoyage uniquement. Toute exigence détaillée relative à la propreté, à la surface ou à l’emballage reste propre au projet.
Une inspection optique 2D peut-elle mesurer chaque caractéristique ?
Non. Elle convient aux caractéristiques pouvant être présentées et mesurées de façon fiable dans la configuration approuvée. La hauteur formée, le profil tridimensionnel ou d’autres caractéristiques peuvent nécessiter une autre méthode convenue.
Zhengna Technology peut-elle établir un devis à partir d’un échantillon physique ?
Oui. L’examen du devis peut commencer à partir d’un échantillon physique ou d’un dessin. Pour un projet basé sur un échantillon, il est tout de même nécessaire de convenir au préalable du matériau, des dimensions, des tolérances, de la révision et de la définition de l’acceptation avant la mise en production.