EN

Індивідуальні поступові штамповані деталі з алюмінію 6061
Ця сторінка містить документацію щодо справжніх алюмінієвих компонентів, виготовлених компанією Zhengna Technology. Підтверджений запис про продукт: алюмінієвий сплав 6061 товщиною 1,5 мм, виготовлений за допомогою поступового штампувального інструменту та операцій штампування. Зазначена умова післяобробки — лише очищення, без електропокриття. Вимірювання розмірів здійснюється за допомогою двовимірної оптичної вимірювальної системи. Перегляд цінової пропозиції може розпочатися на основі контрольованого креслення або фізичного зразка.
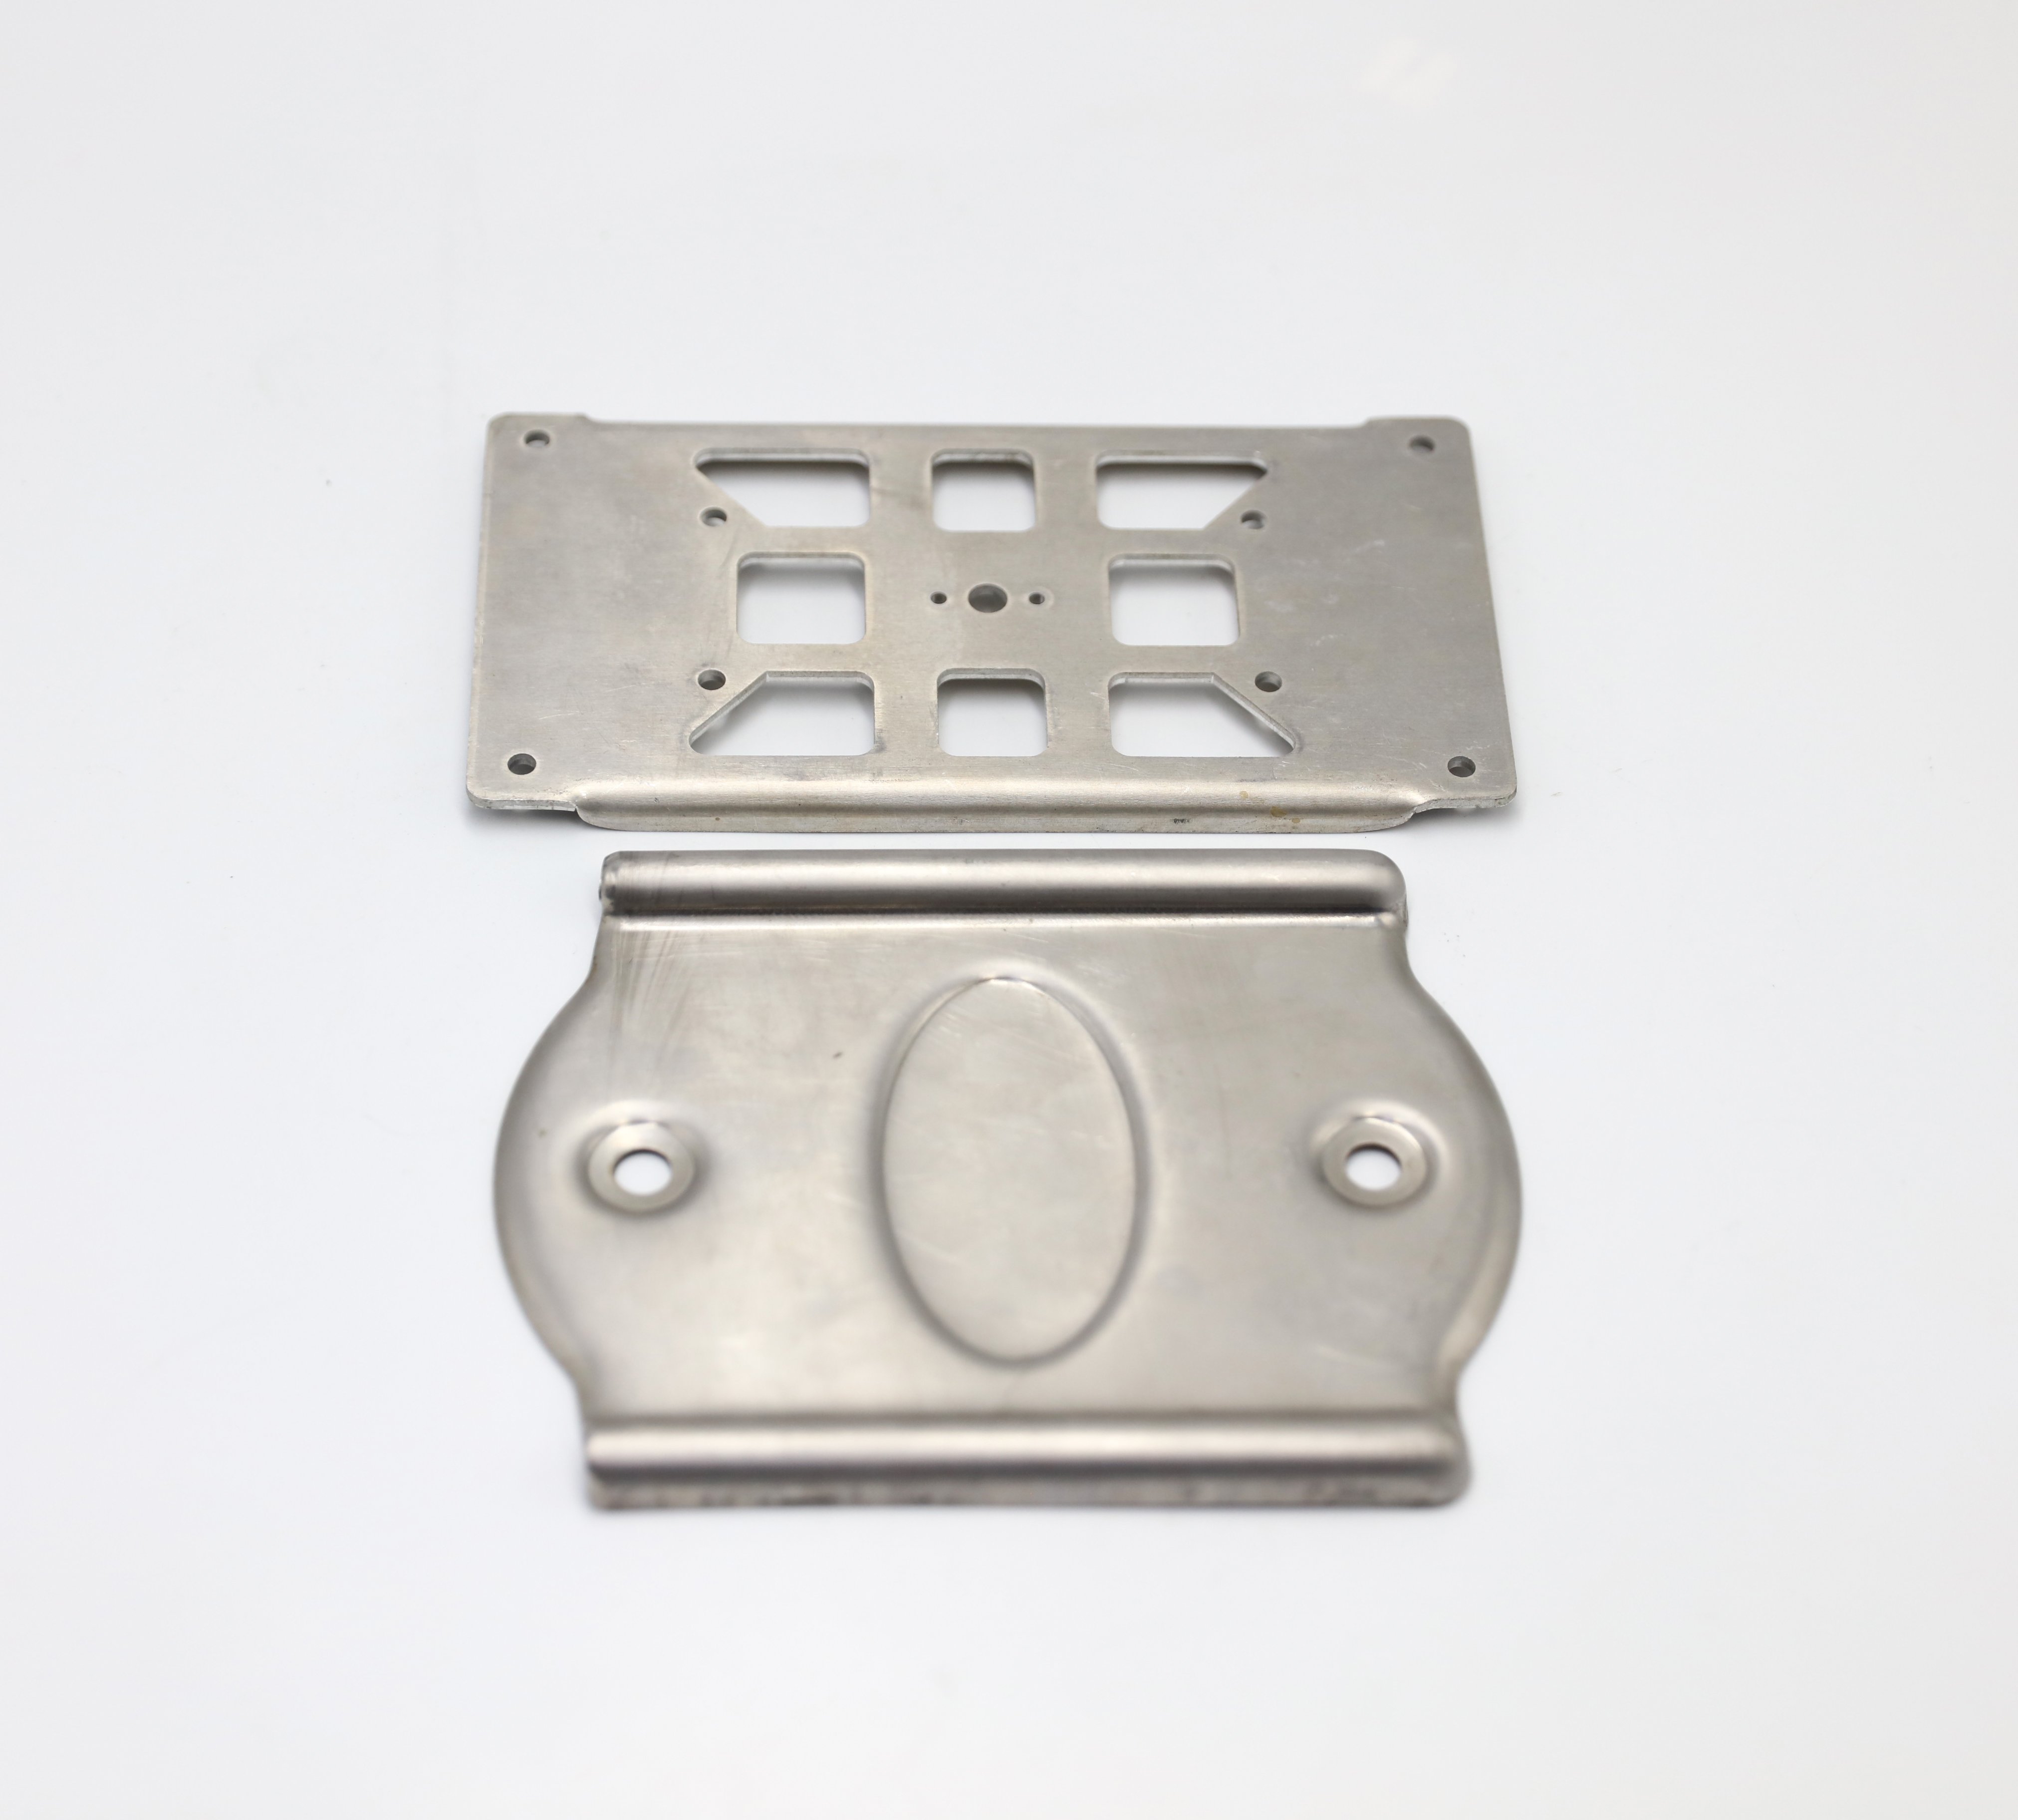
На фотографії показано два штамповані та формовані компоненти. Один має прямокутний контур, кілька пробитих отворів і сформований край. Інший має круглі отвори, центральну овальну сформовану ділянку та закатані або сформовані краї. Ці видимі ознаки допомагають визначити родину виробництва, проте фотографія не встановлює розміри, допуски, стан матеріалу (твердість), результати приймання, призначення чи обсяги виробництва.
Що підтверджує наявне товарне свідоцтво
| Пункт | Підтверджено для цієї сторінки продукту | Досі контролюється RFQ |
|---|---|---|
| Обсяг продукту | Індивідуальні алюмінієві компоненти, виготовлені штампуванням і формуванням | Назва деталі, функція зборки та кінцеве застосування |
| Матеріал | Алюмінієвий сплав 6061 | Тип термообробки, стандарт матеріалу та вимоги до документації |
| Товщина | 1,5 мм | Допуски на товщину та межі локального зменшення товщини |
| Маршрут виробництва | Прогресивна штампувальна оснастка зі штампуванням і формуванням | Послідовність станцій, інтерфейс преса, розміщення стрічки та відповідальність за оснастку |
| Стан поверхні | Лише очищення; електролітичне покриття не застосовується | Специфікація очищення, граничний рівень залишків, косметичні зони та вимоги до обробки |
| Інспекція | двовимірна оптична розмірна інспекція | Контрольовані характеристики, налаштування, частота перевірок, формат звіту та граничні значення прийнятності |
| Введення цитати | Креслення або фізичний зразок | Повноваження щодо ревізії, кількість, допуски та підтвердження схвалення |
Це розрізнення має важливе значення під час закупівель. Зразок може демонструвати геометрію й слугувати орієнтиром для розрахунку вартості, але він не замінює контрольованого креслення, коли критичні розміри, допуски, бази чи статус ревізії визначають прийняття продукції у виробництві.
Перевірка прогресивної штампувальної матриці для зображеної геометрії
Прогресивне штампування за допомогою матриці передбачає переміщення стрічки матеріалу через послідовність станцій. На одній із станцій може бути створено отвір, обрізано край, сформовано елемент або підготовлено деталь до наступної операції. Відповідна послідовність залежить від затвердженої геометрії й не може бути надійно відтворена лише на основі фотографії готової деталі.
Для компонентів із кількома отворами та сформованими краями компанія Zhengna Technology аналізує, як ці елементи пов’язані з системою баз і з поступальним рухом стрічки. Під час перевірки креслення або зразка слід визначити:
- які отвори й зовнішні краї функціонально пов’язані;
- які поверхні або елементи встановлюють вимірювальні бази;
- чи сформований край, ворітця або рельєфна зона мають контрольовану висоту або профіль;
- де напрямок заусінця та стан краю мають значення для збирання або обробки;
- чи формування змінює положення або форму раніше пробитої характеристики;
- чи косметичні зони потребують захисту під час інструментальної обробки, очищення та упаковки; і
- як орієнтація деталі та її вивільнення з стрічки впливають на кінцевий стан перевірки.
Це — пункти інженерного огляду, а не опубліковані гарантії щодо допусків. Кількість станцій у штампі, розміщення матриць, вибір преса та контрольні заходи під час виробництва встановлюються лише після того, як відомі повноваження щодо деталі, стан матеріалу, кількість та план приймання.
Використання алюмінію 6061 у штампованій деталі
Підтвердженим сімейством матеріалу є алюміній 6061. Точний стан відпалу не наданий, тому оброблюваність, поведінка при згинанні та пружне відновлення мають бути перевірені стосовно вказаного стану матеріалу, а не припущеними лише за назвою сплаву. У комерційній пропозиції слід вказати відповідне позначення сплаву, стан відпалу, допуск на товщину та будь-які затверджені альтернативні матеріали.
На фотографії геометрії показано вирізані отвори та штамповані елементи. Їх виробничість залежить від таких параметрів, як відстань від краю, радіуси кутів, напрямок штампування та послідовність пробивання й штампування. Якщо критичний отвір має зберігати своє положення після штампування в сусідній зоні, креслення має чітко вказувати цей взаємозв’язок і визначати стан, у якому проводиться контроль.
Підтверджена товщина становить 1,5 мм для цього запису про продукт. Це не універсальний діапазон можливостей і не означає, що кожна характеристика зберігає номінальну товщину після формування. Будь-яке локальне зменшення товщини, вимоги до площинності, профілю або висоти після формування мають бути визначені для конкретного компонента.
Очищення без електролізного покриття
Підтверджена інструкція щодо постобробки — лише очищення, без електролізного покриття. Це запобігає непідтримуваному твердженню щодо покриття й забезпечує, що цитата стосується лише фактичного стану поверхні. У запиті на цитату все одно слід пояснити, що означає «чистий» стан для цього проекту.
Корисні вимоги можуть включати видимі межі олії або залишків, очікування щодо водяних слідів, захищені косметичні зони, обробку після очищення, упаковочні матеріали та стан, у якому проводиться інспекція. Якщо покупець вимагає певної хімії для очищення, тесту на чистоту або методу захисту від корозії, це має бути чітко вказано й окремо узгоджено. Ця сторінка не стосується анодування, конверсійного покриття, металізації чи будь-якого конкретного результату щодо чистоти.
Що може та чого не може встановити двовимірна оптична інспекція
Підтвердженим методом інспекції є двовимірна оптична вимірювальна система. Вона може бути придатною для доступних профілів, зовнішніх кромок, розташування отворів, форм пазів та інших проекційних розмірів за умови відповідної орієнтації деталі, чіткого визначення кромок та правильно складеної вимірювальної програми.
Цей метод не встановлює автоматично ідентичність матеріалу, сформовану висоту, тривимірний профіль, площинність, стан заусінців, чистоту поверхні чи всі геометричні взаємозв’язки. Для сформованого компонента може знадобитися домовлена приставка або інший метод вимірювання щодо характеристик, які не можна надійно відобразити на двовимірному зображенні.
Перед наданням цитати покупець повинен визначити:
- розміри та допуски, критичні для функціонування;
- базову відмітку для кожної контрольованої характеристики;
- чи розміри застосовуються до чи після формування та очищення;
- які елементи вимагають записаних числових результатів;
- очікування щодо перевірки першого зразка, поточного контролю та остаточної інспекції;
- вимоги до вибіркового чи повного інспектування, якщо такі є; та
- формат звіту й уповноважену особу на прийняття.
Тоді Zhengna Technology може підтвердити, які характеристики відповідають оголошеному двовимірному оптичному методу, а які потребують іншого домовленого підходу. Тут не стверджується жоден результат інспекції, індекс здатності чи прийняття партії.
Шлях запиту ціни на основі креслення або фізичного зразка
Компанія Zhengna Technology може розпочати перевірку пропозиції ціни на основі креслення або фізичного зразка. Креслення безпосередньо надає інформацію про ревізію, розміри, допуски та матеріал. Фізичний зразок може сприяти розпізнаванню геометрії та обговоренню зворотного інженерінгу, але для формування пропозиції ціни все одно потрібне узгоджене визначення контрольованого виходу.
Надішліть наступну інформацію, якщо вона доступна:
- контрольоване 2D-креслення й 3D-модель або чітко ідентифікований фізичний зразок;
- сплав 6061 і необхідний стан термообробки;
- номінальна товщина 1,5 мм і її допуск;
- критичні розміри, бази, висоти формування та вимоги до профілю;
- напрямок заусінців, скруглення кромок та естетичні вимоги;
- вимоги до очищення, залишків, обробки та упаковки;
- кількість прототипів, серійних випусків та очікувана річна кількість;
- вимоги до 2D-оптичних вимірювань і звітів;
- володіння інструментами, очікування щодо їхньої валідації та технічного обслуговування; а також
- інформація про з’єднання або функціональні характеристики, необхідна для розуміння критичних параметрів.
Якщо цитування починається зі зразка, сторони мають домовитися про те, як будуть встановлені розміри, допуски, стан матеріалу та контроль ревізій до запуску виробництва.
Докази та межі можливостей
Ця сторінка продукту поєднує точне фотографічне зображення з підтвердженими даними щодо матеріалу, товщини, технологічного процесу, очищення, контролю якості та цитування. Вона не вказує на автомобільне чи інше кінцеве застосування, а також не стверджує універсальні значення допусків, номінальної потужності преса, терміну служби інструменту, швидкості виробництва, частоти контролю якості чи строків поставки.
Для ширшого маршруту закупівель ознайомтеся з унікальні штамповані деталі покупці, які оцінюють відповідальність за інструменти, заусінці, покриття та передачу виробництва, також можуть скористатися керівництво з аудиту постійних штампувальних постачальників .
Перегляд запиту на цитату
Надішліть керований креслярський документ або фізичний зразок, сплав і стан термообробки, кількість, критичні розміри, стан поверхні та вимоги до контролю якості. Zhengna Technology проаналізує обсяг виробництва та цитування на основі фактичного компонента.
Зв’язатися з компанією Zhengna Technology
Поширені запитання
Який матеріал і товщина підтверджені для цих компонентів?
Підтверджений запис про продукт — алюмінієвий сплав 6061 з товщиною 1,5 мм. Твердість, допуск на товщину та вимоги до документації мають бути визначені в запиті пропозицій.
Чи покриті електролітичним покриттям зображені деталі?
Електролітичне покриття не вказано. Підтверджений стан після обробки — лише очищення. Будь-які докладні вимоги щодо чистоти, поверхні або упаковки залишаються специфічними для проекту.
Чи може двовимірна оптична інспекція виміряти всі характеристики?
Ні. Вона придатна лише для характеристик, які можна надійно представити й виміряти в затвердженій конфігурації. Висота формування, тривимірний профіль або інші характеристики можуть вимагати іншого узгодженого методу.
Чи може компанія Zhengna Technology надати цитату на основі фізичного зразка?
Так. Перегляд пропозиції може розпочатися на основі фізичного зразка або креслення. Для проекту на основі зразка все одно потрібно домовитися про матеріал, розміри, допуски, ревізію та визначення прийнятності до початку виробництва.