EN

Anpassade 6061-aluminiumkomponenter med progressiv stansning
Den här sidan dokumenterar faktiska aluminiumkomponenter som tillverkats av Zhengna Technology. Den bekräftade produktregistret är aluminiumlegering 6061 med en tjocklek på 1,5 mm, formad med progressiva stansverktyg och stansningsoperationer. Den specificerade efterbehandlingsförutsättningen är endast rengöring, utan elektroplätering. Dimensionell inspektion utförs med ett 2D-optiskt mätsystem. Offertgranskning kan påbörjas från en kontrollerad ritning eller ett fysiskt prov.
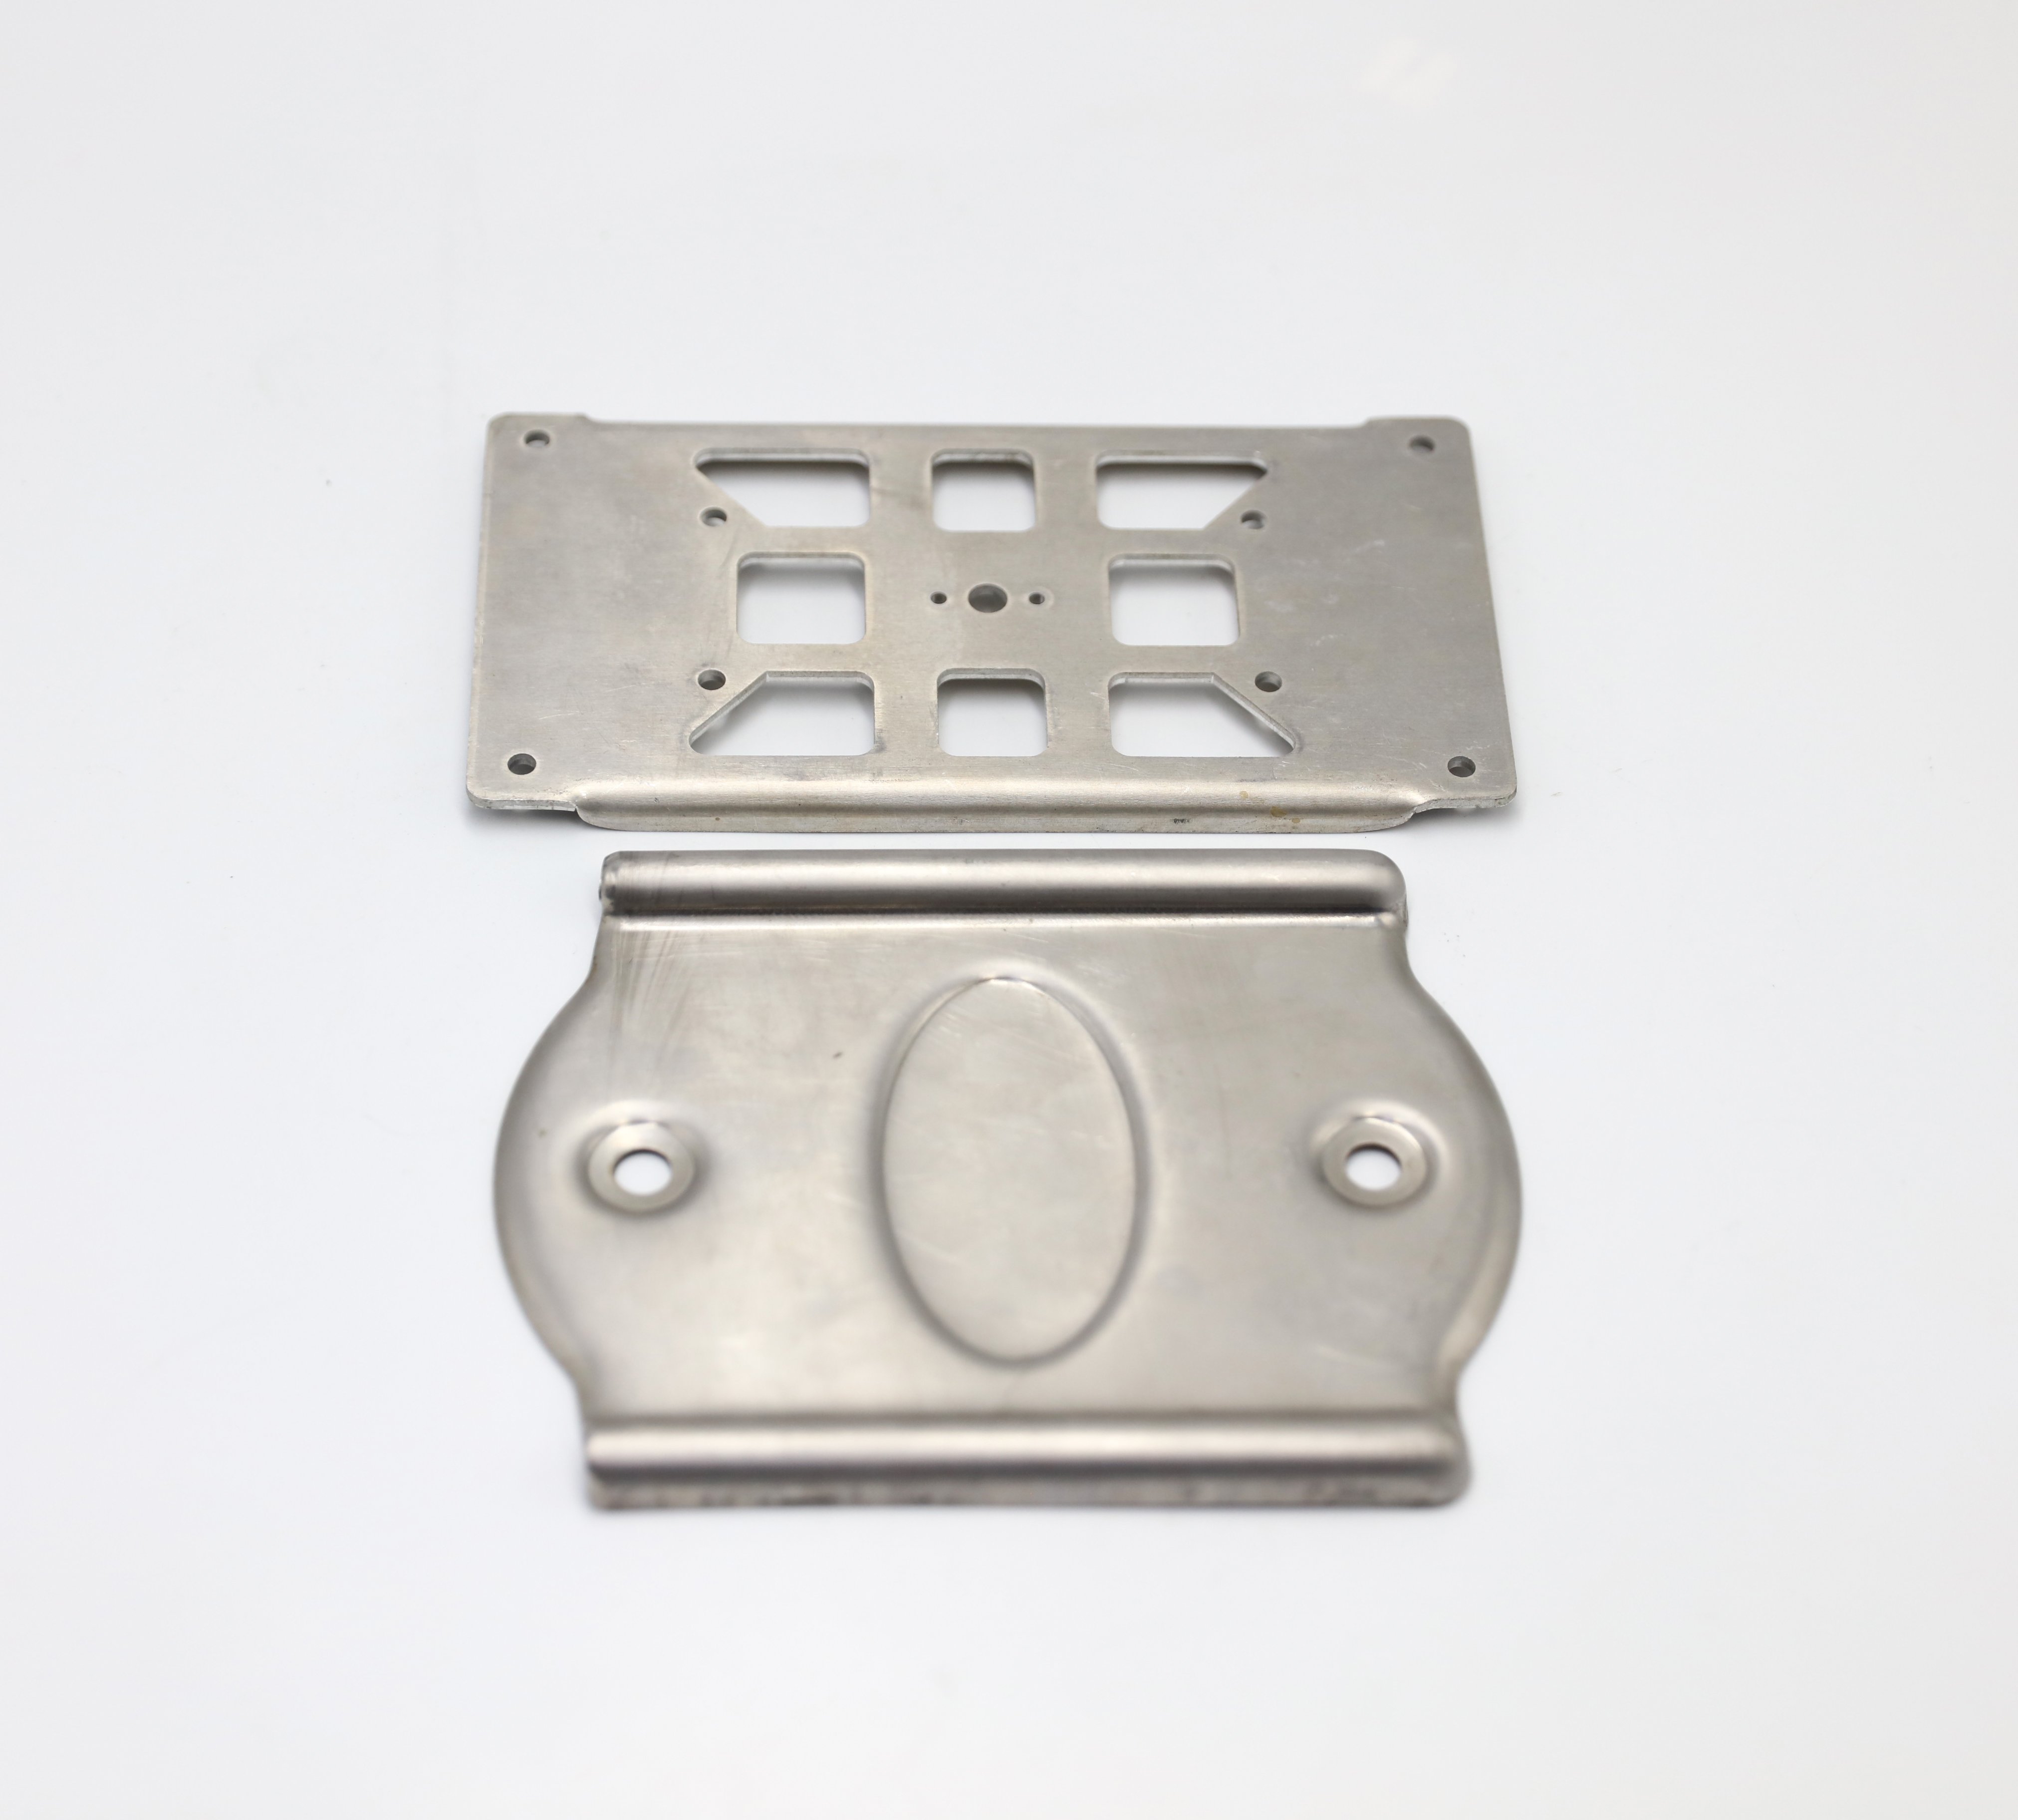
Fotografiet visar två stansade och formade komponenter. En har en rektangulär kontur, flera genomstansade öppningar och en formad kant. Den andra har runda hål, en central oval formad detalj och rullade eller formade kanter. Dessa synliga funktioner hjälper till att identifiera tillverkningsfamiljen, men fotografiet fastställer inte dimensioner, toleranser, materialhärdning, godkännanderesultat, användning eller produktionsvolym.
Vad den nuvarande produktbevisningen visar
| Objekt | Bekräftat för den här produktsidan | Fortsatt kontrollerad av RFQ |
|---|---|---|
| Produktområde | Anpassade aluminiumkomponenter som är stansade och formade | Delnamn, monteringsfunktion och ändamål |
| Material | Aluminiumlegering 6061 | Uthärdning, materialstandard och dokumentkrav |
| Tjocklek | 1,5 mm | Tolerans för tjocklek och gränser för lokal tunnning |
| Tillverkningsmetod | Progressiv stansverktyg för stansning och formning | Stationssekvens, pressgränssnitt, bandlayout och ansvar för verktyg |
| Ytstillstånd | Endast rengöring; ingen elektroplätering | Rengöringsspecifikation, restgränser, kosmetiska zoner och hanteringskrav |
| Inspektion | 2D-optisk dimensionskontroll | Kontrollerade egenskaper, inställning, frekvens, rapportformat och godtagbara gränsvärden |
| Citatindata | Ritning eller fysisk provbit | Revisionsansvar, kvantitet, toleranser och godkännandebevis |
Denna skillnad är viktig vid inköp. En provbit kan visa geometri och fungera som referens för offertförslag, men den ersätter inte en kontrollerad ritning när kritiska mått, toleranser, referenspunkter eller revisionsstatus styr produktionsgodkännandet.
Granskning av progressivt stansverktyg för den avbildade geometrin
Progressivt stansning förflyttar bandmaterial genom en sekvens av stationer. En station kan skapa en öppning, trimma en kant, forma en detalj eller förbereda delen för en senare operation. Den lämpliga sekvensen beror på den frigivna geometrin och kan inte pålitligt återställas endast från en färdig fotografi.
För komponenter med flera öppningar och formade kanter granskar Zhengna Technology hur detaljerna förhåller sig till referenspunktsystemet och till bandframdrivningen. Granskningen av ritning eller provbit bör identifiera:
- vilka öppningar och yttre kanter som är funktionellt relaterade;
- vilka ytor eller egenskaper som utgör mätreferensplanerna;
- om en formad kant, krage eller reliefyta har en kontrollerad höjd eller profil;
- där burrriktning och kantförhållande är viktiga för montering eller hantering;
- om formningen förändrar positionen eller formen på en tidigare punktad egenskap;
- om estetiska zoner kräver skydd under verktygsbearbetning, rengöring och förpackning; och
- hur delens orientering och lossning från bandet påverkar det slutliga inspektionsläget.
Detta är ingenjörsgranskingspunkter snarare än offentliggjorda toleransgarantier. Antalet verktygsstationer, stanslayout, pressval och processkontroller fastställs endast efter att delansvarig, materialtillstånd, kvantitet och godkännandeplan är kända.
Användning av 6061-aluminium i en stansad del
Den bekräftade materialfamiljen är aluminiumlegering 6061. Den exakta tempereringen har inte angetts, så bearbetningsbarhet, böjrespons och återböjning måste granskas mot den specificerade materialstatusen i stället för att antas enbart utifrån legeringsbeteckningen. Ett offertförslag ska ange den tillämpliga legeringsbeteckningen, tempereringen, tjockleksnoggrannheten och eventuella godkända alternativa material.
Den fotograferade geometrin inkluderar skurna öppningar och formade detaljer. Deras tillverkningsbarhet beror på förhållanden såsom kantavstånd, hörnradier, formriktning samt sekvensen mellan borrning och formning. Om en kritisk öppning måste behålla sin position efter en närliggande formningsoperation bör ritningen tydligt ange detta förhållande och definiera inspektionsläget.
Den bekräftade tjockleken är 1,5 mm för detta produktregister. Det är inte ett universellt kapacitetsområde eller ett uttalande om att varje egenskap behåller sin nominella tjocklek efter formning. Eventuell lokal tunnning, planhet, profil eller krav på formad höjd måste definieras för den faktiska komponenten.
Rening utan elektroplätering
Den bekräftade efterbehandlingsinstruktionen är endast rengöring, utan elektroplätering. Detta förhindrar ett icke-stödd påstående om beläggning och håller offertförfrågan fokuserad på den levererade ytytan. RFQ:n bör fortfarande förklara vad ”ren” betyder för projektet.
Användbara krav kan inkludera synliga gränser för olja eller rester, förväntningar på vattenmärken, skyddade kosmetiska områden, hantering efter rengöring, förpackningsmaterial samt villkoren vid inspektionen. Om en köpare kräver en särskild rengöringskemi, ett särskilt renhetsprov eller en särskild korrosionsskyddsmetod måste detta anges och granskas separat. Denna sida gör inga anspråk på anodisering, konverteringsbeläggning, beläggning eller ett specifikt renhetsresultat.
Vad 2D-optisk inspektion kan och inte kan fastställa
Den bekräftade inspektionsmetoden är ett 2D-optiskt mätsystem. Det kan vara lämpligt för tillgängliga profiler, yttre kanter, hållägenheter, spårritningar och andra projicerade mått när delens orientering, kantdefinition och mätprogram är lämpliga.
Metoden etablerar inte automatiskt materialidentitet, formad höjd, tredimensionell profil, planhet, burrstatus, ytrenlighet eller varje geometrisk relation. En formad komponent kan kräva en överenskommen fästning eller en annan mätmetod för egenskaper som inte kan presenteras tillförlitligt i en tvådimensionell vy.
Innan offertbegäran bör köparen identifiera:
- måtten och toleranserna som är kritiska för funktionen;
- referensdatumet för varje kontrollerad egenskap;
- om måtten gäller före eller efter formning och rengöring;
- vilka egenskaper som kräver registrerade numeriska resultat;
- förväntningarna avseende första-artikelkontroll, pågående-processkontroll och slutkontroll;
- kraven på stickprovskontroll eller fullständig kontroll, om sådana finns; samt
- rapportformatet och godkännandeansvaret.
Zhengna Technology kan sedan bekräfta vilka egenskaper som passar den angivna 2D-optiska metoden och vilka som kräver en annan, överenskommen metod. Inga kontrollresultat, kapabilitetsindex eller partikapacitet hävdas här.
RFQ-process för ritning eller fysisk provbit
Zhengna Technology kan påbörja offertgranskningen utifrån en ritning eller en fysisk provbit. En ritning ger direkt information om revision, mått, toleranser och materialspecifikation. En fysisk provbit kan stödja geometriidentifiering och diskussion kring omvänd teknik (reverse engineering), men offerten kräver ändå en överenskommen definition av den kontrollerade produkten.
Skicka följande information om den finns tillgänglig:
- kontrollerad 2D-ritning och 3D-modell, eller en tydligt identifierad fysisk provbit;
- legering 6061-specifikation och önskad temperaturbehandling;
- nominellt tjocklek på 1,5 mm och dess tolerans;
- kritiska mått, referensytor (datums), formade höjder och profilkrav;
- borrriktning, kantavrunning och estetiska krav;
- rengöringskrav, restmaterial, hanteringsinstruktioner och förpackningskrav;
- prototyp, godkännande och förväntade årliga volymer;
- 2D-optisk mätning och krav på rapportering;
- äganderätt till verktyg, validering och underhållsförväntningar; samt
- information om sammanfogning eller funktion som krävs för att tolka kritiska egenskaper.
Om offertförfrågan utgår från ett prov, bör parterna komma överens om hur mått, toleranser, materialtillstånd och versionskontroll ska fastställas innan produktionen påbörjas.
Bevis och kapacitetsgräns
Den här produktsidan kombinerar exakt fotografi med bekräftade fakta om material, tjocklek, process, rengöring, kontroll och offert. Den anger inte någon automobil- eller annan slutanvändning, och den gör inga anspråk på universella toleranser, presskraft, verktygslevnad, produktionshastighet, kontrollfrekvens eller leveranstid.
För den bredare inköpsvägen, granska anpassade stämpelade delar . Köpare som bedömer ansvar för verktyg, burr, plätering och överföring av produktion kan också använda handledningen för granskning av progressivt stansande leverantörer .
Begär en offertgranskning
Skicka den kontrollerade ritningen eller fysiska provet, legeringen och härdningen, kvantiteten, kritiska mått, yttillstånd och inspektionskrav. Zhengna Technology kommer att granska tillverknings- och offertomfånget mot den faktiska komponenten.
Vanliga frågor
Vilket material och vilken tjocklek är bekräftade för dessa komponenter?
Den bekräftade produktregistret är aluminiumlegering 6061 med en tjocklek på 1,5 mm. Härdning, tjocklektolerans och dokumentkrav måste definieras i RFQ:n.
Är de avbildade delarna belagda?
Ingen elektroplätering är specificerad. Det bekräftade efterbehandlingsytillståndet är endast rengöring. Eventuella detaljerade krav på renlighet, yta eller förpackning är fortfarande projekt-specifika.
Kan 2D-optisk inspektion mäta varje egenskap?
Nej. Den är lämplig för egenskaper som kan presenteras och mätas pålitligt i den godkända uppställningen. Formad höjd, tredimensionell profil eller andra egenskaper kan kräva en annan överenskommen metod.
Kan Zhengna Technology ge offert utifrån ett fysiskt prov?
Ja. Offertgranskning kan påbörjas från en fysisk provbit eller en ritning. Ett projekt baserat på en provbit kräver ändå en överenskommen materialspecifikation, mått, toleranser, revidering och acceptanskriterier innan produktionen kan godkännas.