EN

カスタム6061アルミニウム製プログレッシブスタンピング部品
このページでは、正納テクノロジー社が製造した実際のアルミニウム部品について記載しています。確認済みの製品仕様は、板厚1.5 mmのアルミニウム合金6061であり、連続ダイ(プログレッシブダイ)を用いたプレス成形で製造されています。後工程の処理は洗浄のみとし、電気めっきは行いません。寸法検査には2次元光学測定装置を用います。見積り審査は、管理された図面または実物サンプルから開始できます。
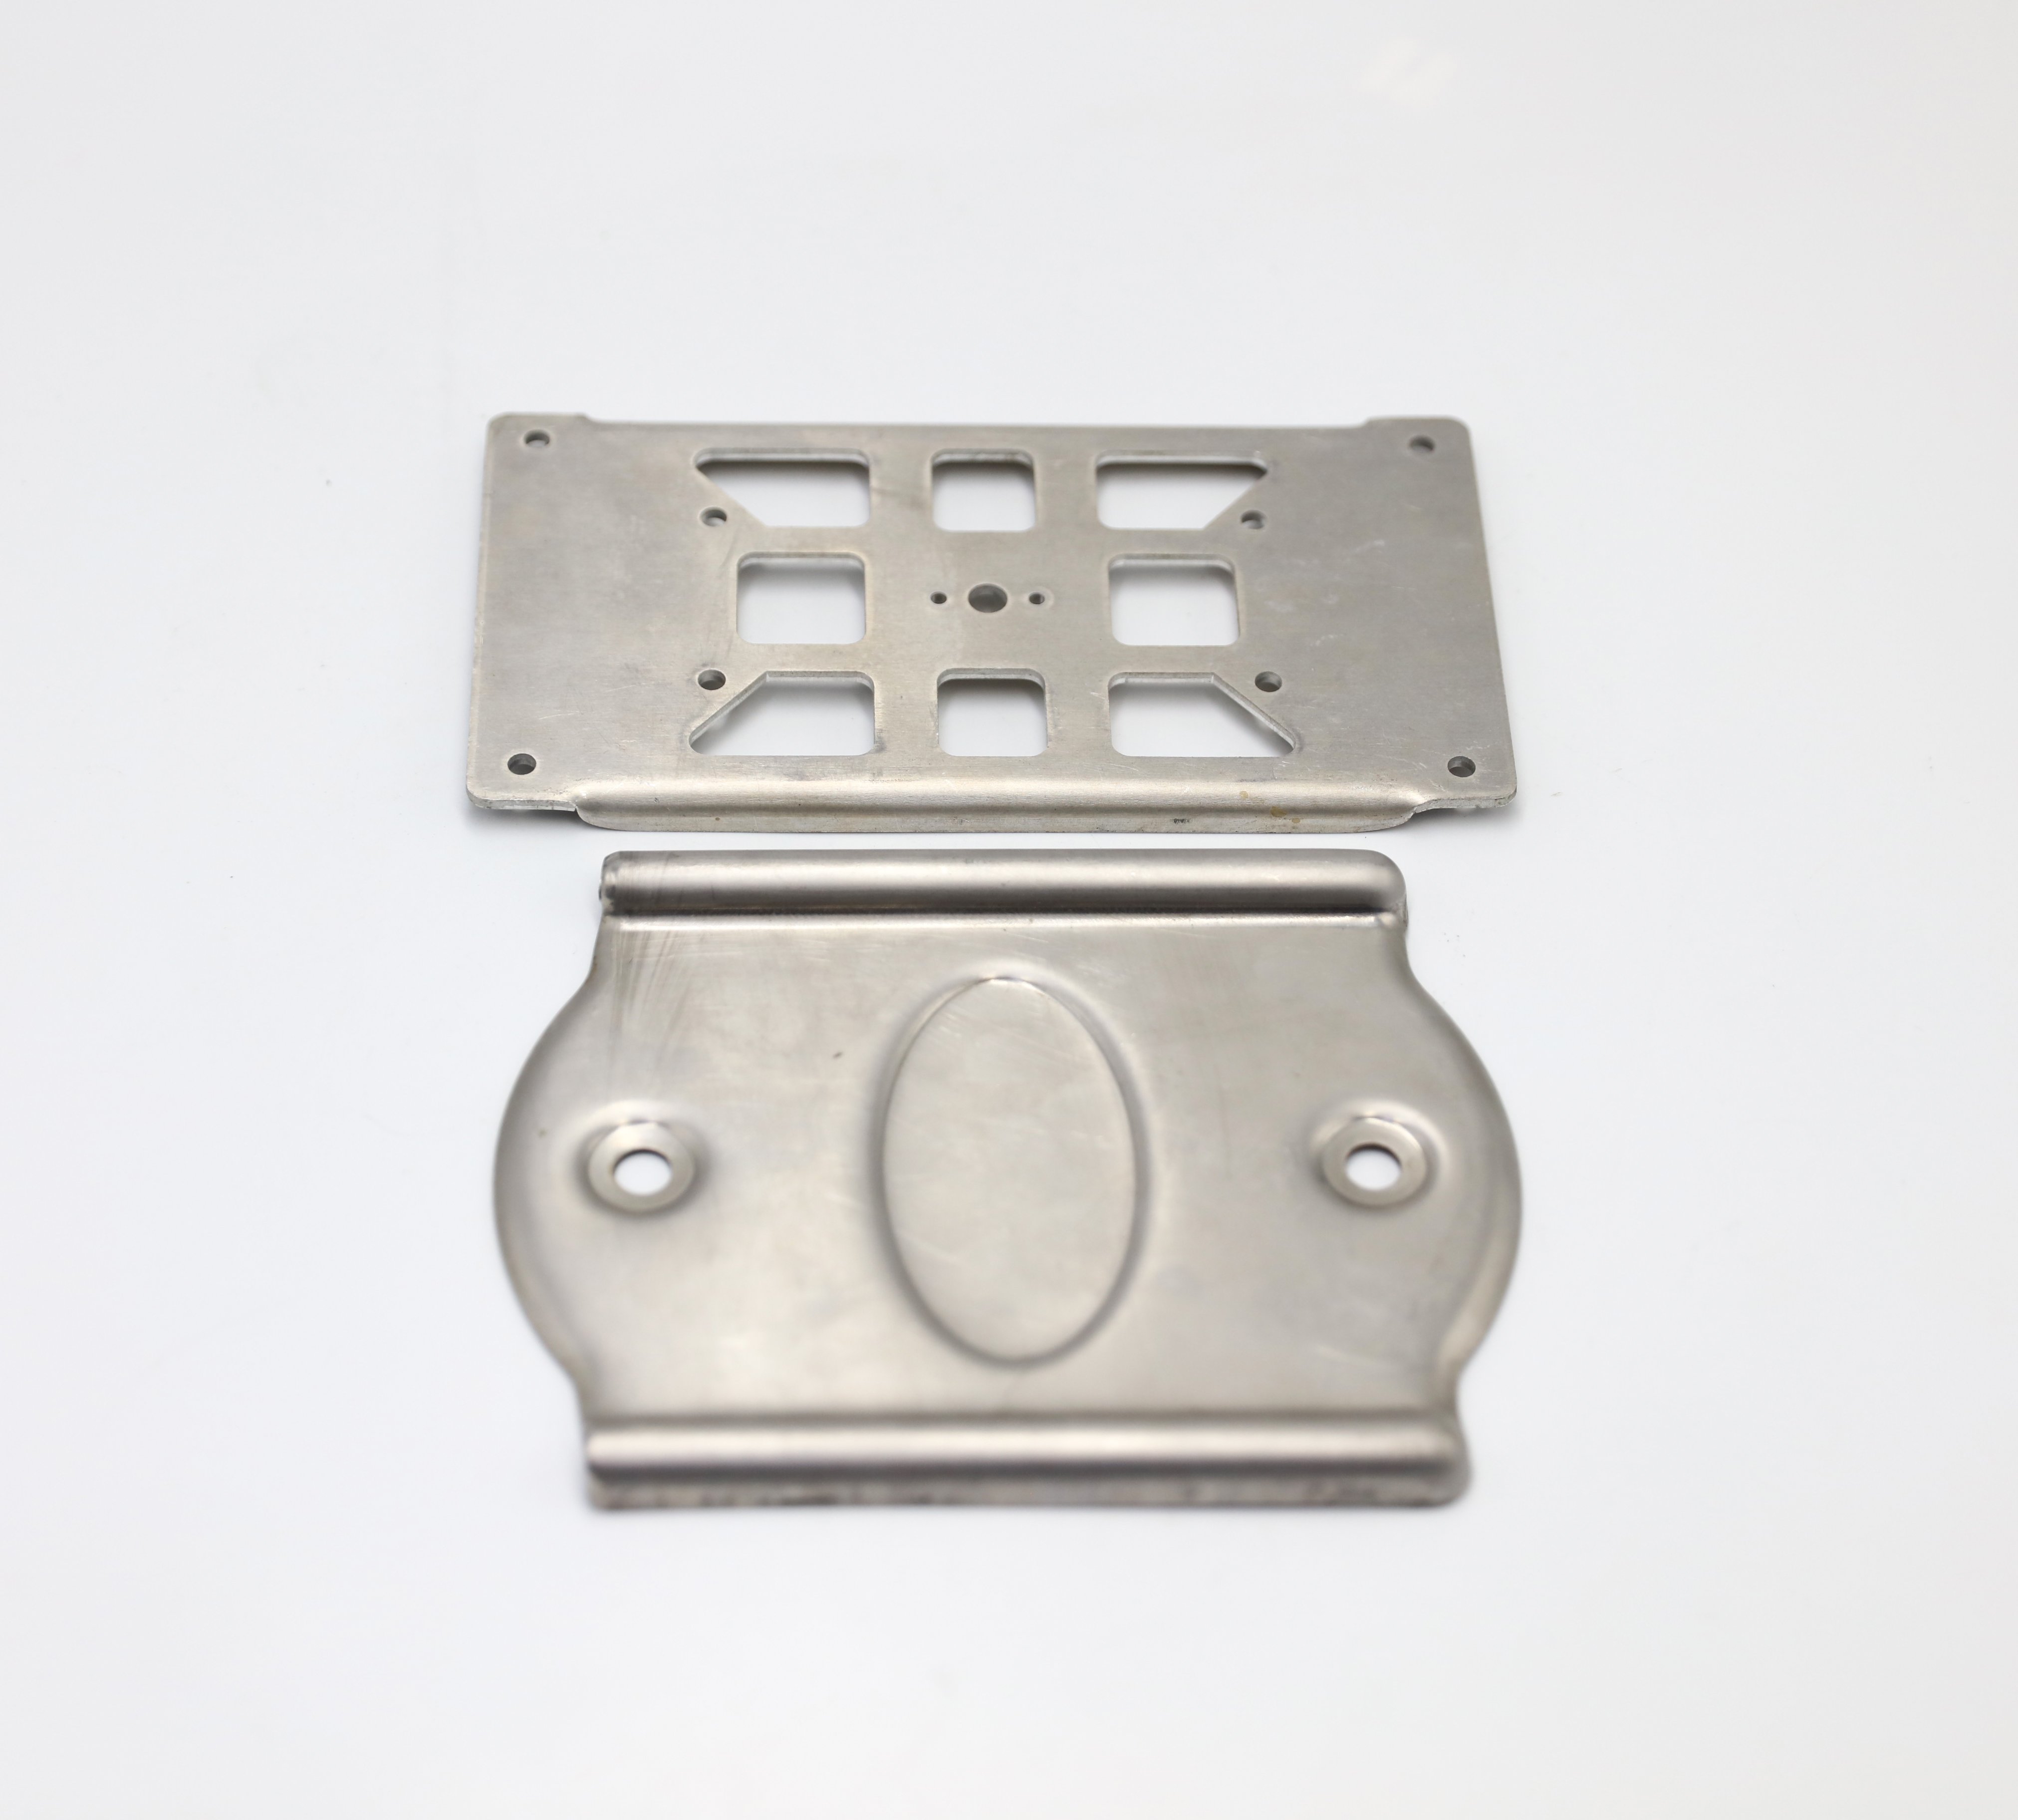
写真には、プレス成形された2つの部品が写っています。一方は長方形の外形を持ち、複数のパンチ穴と成形された縁があります。もう一方は円形の穴、中央に楕円形状の成形部、およびロール成形またはプレス成形された縁を備えています。これらの目視可能な特徴から製造方式の種別を特定することは可能ですが、写真だけでは寸法・公差・材質の状態(テンパー)、受入判定結果、用途、生産数量などの情報は確定しません。
現行製品の証拠から明らかになること
| 項目 | 本製品ページについては確認済み | RFQによる制御中 |
|---|---|---|
| 製品の範囲 | カスタムアルミニウム製スタンピング・フォーミング部品 | 部品名称、アセンブリ機能、最終用途 |
| 材質 | アルミニウム合金 6061 | 材質状態(テンパー)、材料規格、文書要件 |
| 厚さ | 1.5mm | 板厚公差および局所的な薄肉化限界 |
| 製造工程 | プログレッシブダイを用いたスタンピング・フォーミング工程 | 工程順序、プレス接続仕様、ストリップ配置、金型責任範囲 |
| 表面状態 | 洗浄のみ(電気めっきなし) | 洗浄仕様、残留物許容限界、外観品質要求ゾーン、取扱い要件 |
| 検査 | 2次元光学式寸法検査 | 管理対象特性、設定方法、検査頻度、報告書フォーマット、および許容限界 |
| 見積もり入力 | 図面または実物サンプル | 改訂責任者、数量、公差、および承認証拠 |
この区別は調達活動において重要です。サンプルは形状を確認し、見積りのための参照資料にはなり得ますが、重要な寸法、公差、基準要素(デイタム)、または改訂状態が製品受入判定を左右する場合には、管理された図面を代替することはできません。
写真に示された形状に対する連続ダイレビュー
連続ダイによるプレス成形では、ストリップ材を一連の工程ステーションに順次送り込みます。各ステーションでは、穴開け、エッジトリミング、形状成形、あるいは後続工程への準備など、特定の加工を行います。適切な工程順序は、承認済みの形状に基づいて決定され、完成品の写真のみから正確に再構築することはできません。
複数の穴や成形エッジを有する部品について、鄭那テクノロジーでは、これらの特徴が基準体系およびストリップの送り工程とどのように関係しているかを検討します。図面またはサンプルのレビューでは、以下の点を明確にする必要があります:
- 機能的に関連する開口部および外周エッジはどこか;
- 測定基準面または基準特徴となる表面・形状はどれか;
- 成形されたエッジ、コラーやエンボス領域の高さまたは輪郭が制御されているかどうか;
- バリの方向およびエッジ状態が組立や取扱いに影響を及ぼす箇所はどこか;
- 成形工程によって、既にパンチ加工済みの特徴の位置または形状が変化するかどうか;
- 外観品質が重視される領域において、金型加工・洗浄・包装の各工程で保護措置が必要かどうか;および
- 部品の向きおよびストリップからの脱離方法が最終検査時の状態にどう影響するか。
これらは、公表された公差保証ではなく、あくまで設計レビューにおける検討項目です。金型の工程数、ダイレイアウト、プレス機種の選定、および工程内管理手法は、部品の責任者、材料状態、生産数量、受入検査計画が明確になって初めて決定されます。
ステンプ部品への6061アルミニウム合金の使用
確認済みの材質は6061アルミニウム合金です。具体的な熱処理状態(テンパー)は提示されていないため、成形性、曲げ応答性およびスプリングバックは、単に合金名から推定するのではなく、指定された材質条件に基づいて検討する必要があります。見積書には、適用される合金記号、熱処理状態(テンパー)、板厚公差、および承認済みの代替材料を明記してください。
写真に示された形状には、切り抜き穴および成形加工による特徴形状が含まれています。これらの製造可能性は、エッジ距離、コーナー半径、成形方向、およびパンチングと成形の実施順序といった諸関係に依存します。特に、近接する成形工程後に位置精度が厳密に要求される切り抜き穴がある場合、図面にはその関係を明示し、検査時の状態(成形前/成形後など)を定義する必要があります。
この製品記録における確認済みの板厚は1.5 mmです。これは、すべての機能が成形後に公称板厚を維持することを保証する汎用的な能力範囲ではありません。局所的な板厚減少、平面度、輪郭形状、または成形高さに関する要件は、実際の部品ごとに明確に定義する必要があります。
電気めっきなしの洗浄
確認済みの後工程指示は、電気めっきを伴わない洗浄のみです。これにより、未対応のコーティングに関する主張を回避し、見積もりを納入時の表面状態に焦点を当てたものに保つことができます。ただし、RFQ(見積依頼書)には、「清掃済み」という表現が当該プロジェクトにおいて具体的に何を意味するかを明記する必要があります。
有用な要求事項には、可視の油分や残留物の限界値、水痕の許容範囲、外観上の保護領域、洗浄後の取扱い方法、包装材および検査実施時の部品状態などが含まれます。購入者が特定の洗浄薬品、清掃度試験、または防食処理方法を指定する場合は、それらを明記し、個別にレビューする必要があります。本ページでは、アルマイト処理、変成処理、電気めっき、あるいは特定の清掃度結果については一切保証しません。
2次元光学検査で確認できるものとできないもの
確認済みの検査方法は2次元光学測定システムです。部品の配置姿勢、エッジの明瞭さ、および測定プログラムが適切である場合、アクセス可能な外形、外周エッジ、穴位置、スロット形状など、投影された寸法の測定に適しています。
この方法では、材質の同一性、成形高さ、三次元プロファイル、平面度、バリ状態、表面清浄度、およびすべての幾何学的関係を自動的に確認することはできません。二次元画像では信頼性のある表示が困難な特性については、合意された治具または他の測定方法が必要となる場合があります。
見積り依頼前に、購入者は以下の事項を明確にしてください。
- 機能上重要な寸法および公差;
- 各管理対象特性に対する基準面(デイタム);
- 寸法適用が成形・洗浄前か、それら後か;
- 数値結果の記録が必要な特徴部;
- 初品検査、工程中検査、最終検査の実施範囲と期待水準;
- サンプリング検査または全数検査の要否(該当する場合);および
- 報告書の形式と承認権限者。
これに基づき、正那テクノロジーは、提示された2D光学測定法で評価可能な特性と、別途合意した他の手法を要する特性を確認いたします。本件において、いかなる検査結果、能力指数、またはロット合格判定も保証・表明するものではありません。
図面または実物サンプルによる見積依頼(RFQ)の手順
正那テクノロジーでは、図面または実物サンプルをもとに見積審査を開始できます。図面には改訂番号、寸法、公差、材質仕様が明記されており、そのまま仕様の根拠となります。一方、実物サンプルは形状認識や逆解析に関する検討を支援しますが、最終的な見積には、納品される製品の仕様(制御対象項目)について双方で合意された定義が必要です。
該当する場合は、以下の情報をご提供ください:
- 管理対象の2D図面および3Dモデル、または明確に識別可能な実物サンプル;
- 合金6061の材質規格および必要な熱処理状態(テンパー);
- 公称板厚1.5 mmおよびその許容差;
- 重要寸法、基準面(デイタム)、成形高さ、輪郭形状に関する要求事項;
- バリの方向、エッジブレイク(角取り)および外観上の要求事項;
- 洗浄方法、残留物の有無、取扱い方法および包装仕様;
- 試作数量、量産開始時期、および年間見込需要量;
- 2次元光学測定およびレポートに関する要件
- 金型の所有権、検証および保守に関する期待事項
- 重要特性を解釈するために必要な嵌合または機能に関する情報
見積りが試作品から開始される場合、量産投入前に寸法、公差、材質条件および改訂管理の方法について、双方で合意する必要があります。
証拠と能力の範囲
本製品ページには、実際の写真に加え、確認済みの材質、板厚、加工工程、洗浄方法、検査方法および見積り情報が正確に記載されています。ただし、自動車用その他の最終用途を特定するものではなく、また、汎用的な公差、プレス機械のトン数、金型寿命、生産速度、検査頻度、納期などを保証するものではありません。
より広範な調達ルートについては、「 カスタムスタンピング部品 」をご参照ください。金型、バリ、めっき、および生産移管に関する責任分界を評価するバイヤー様も、「 漸進的なスタンプ供給業者の監査ガイド .
お見積りレビューの依頼
制御図面または実物サンプル、合金種別および熱処理状態、数量、重要寸法、表面状態、検査要件を提出してください。鄭那科技(Zhengna Technology)は、実際の部品に基づき、製造範囲および見積もり範囲を確認します。
よくあるご質問
これらの部品について、材質および板厚はどのようになっていますか?
確定した製品仕様は、アルミニウム合金6061、板厚1.5 mmです。熱処理状態、板厚公差、および文書要件は、RFQ(見積依頼書)に明記する必要があります。
写真の部品は電気めっきされていますか?
電気めっきは指定されていません。確定した後工程は洗浄のみです。詳細な清掃度、表面仕上げ、包装に関する要件は、プロジェクトごとに個別に定義されます。
2次元光学検査で、すべての特徴を測定できますか?
いいえ。承認済みの検査設定で確実に表示・測定可能な特徴に限られます。成形高さ、三次元プロファイル、その他の特性については、別途合意した検査方法が必要となる場合があります。
鄭那科技(Zhengna Technology)は、実物サンプルから見積もりを提示できますか?
はい。見積りの検討は、実物サンプルまたは図面から開始できます。サンプルをもとにしたプロジェクトでも、量産開始前に、材料、寸法、公差、改訂番号、および受入基準について合意する必要があります。