EN

Niestandardowe elementy tłoczone stopu aluminium 6061 o stopniowym kształtowaniu
Ta strona dokumentuje rzeczywiste elementy aluminiowe wyprodukowane przez Zhengna Technology. Potwierdzony zapis produktu dotyczy stopu aluminium 6061 o grubości 1,5 mm, wykonanego za pomocą narzędzi do tłoczenia progresywnego oraz operacji tłoczenia. Określonym warunkiem pooperacyjnym jest jedynie czyszczenie, bez elektroplaterii. Kontrola wymiarowa odbywa się przy użyciu dwuwymiarowego systemu pomiaru optycznego. Przegląd oferty cenowej może rozpocząć się na podstawie kontrolowanego rysunku lub fizycznego wzorca.
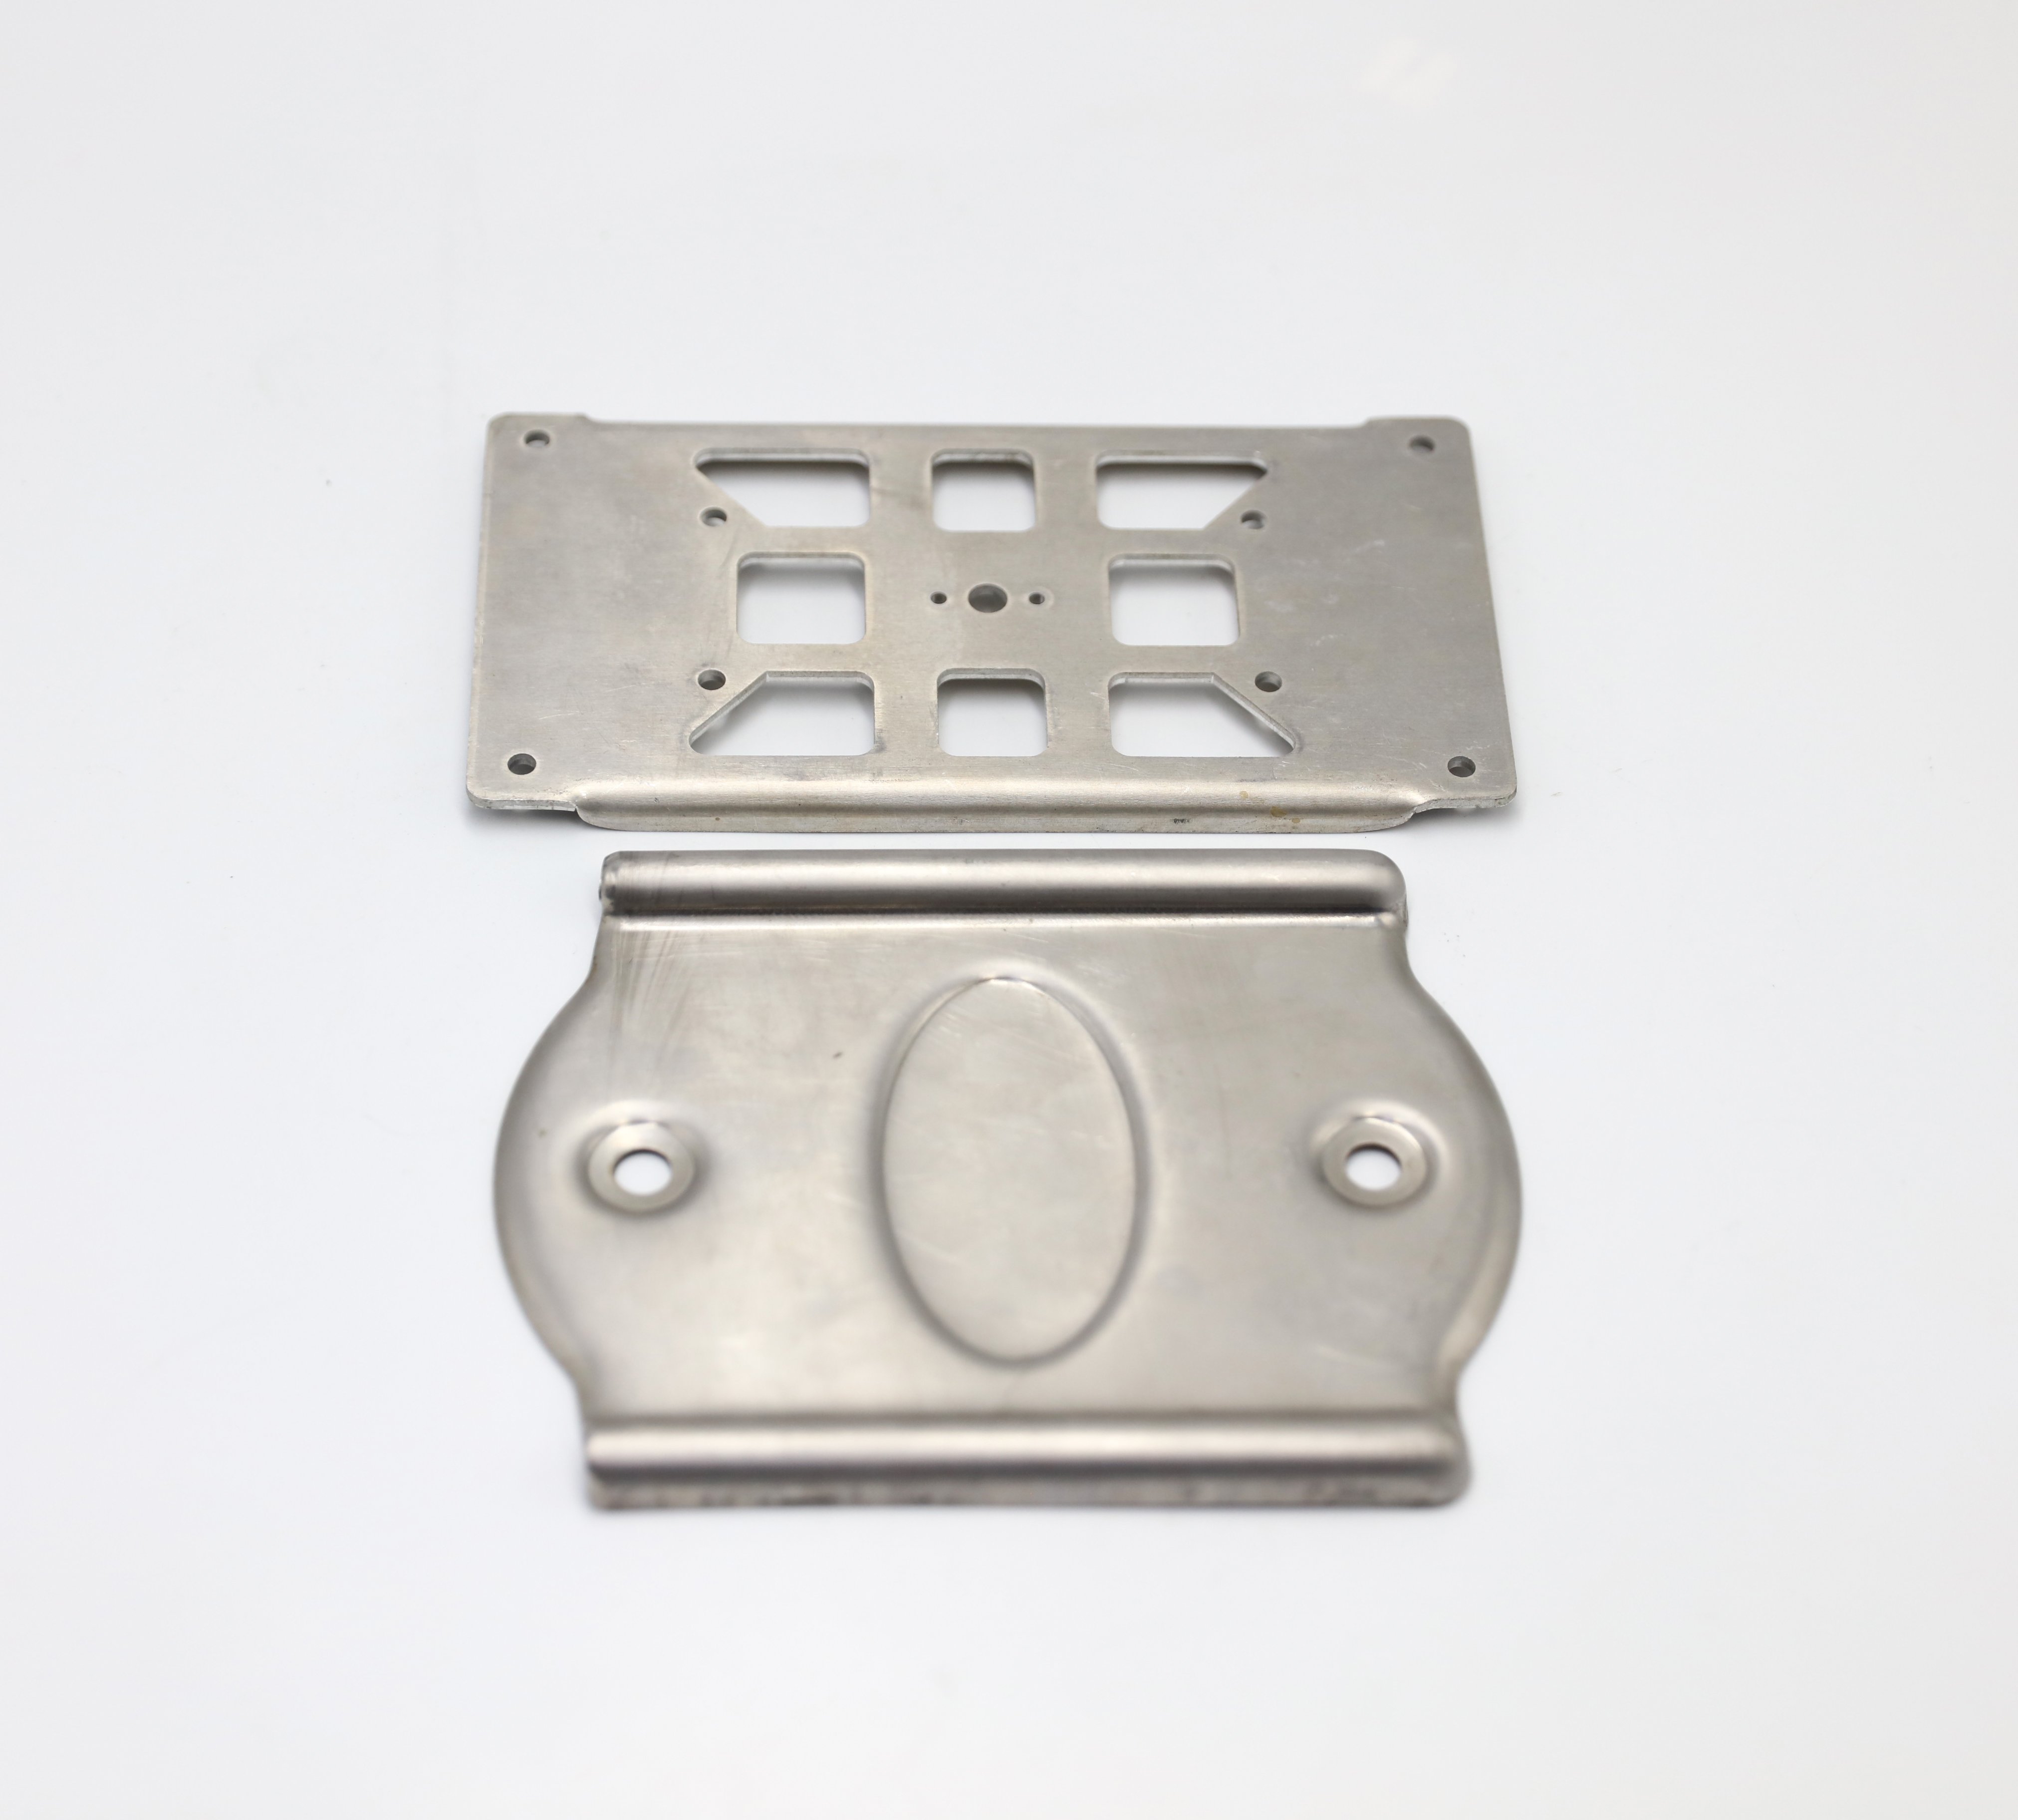
Zdjęcie przedstawia dwa tłoczone i kształtowane elementy. Jeden z nich ma prostokątny kontur, wiele przebitych otworów oraz kształtowany brzeg. Drugi zawiera okrągłe otwory, centralny owalny kształtowany element oraz zwinięte lub kształtowane brzegi. Widoczne cechy pomagają zidentyfikować rodzinę technologii wytwarzania, jednak zdjęcie nie określa wymiarów, tolerancji, stanu wyjściowego materiału, wyników akceptacji, zastosowania ani objętości produkcji.
Co obecne dowody dotyczące produktu potwierdzają
| Element | Potwierdzono dla tej strony produktu | Nadal kontrolowane przez żądanie oferty (RFQ) |
|---|---|---|
| Zakres produkcyjny | Niestandardowe komponenty z aluminium wykonane metodą tłoczenia i gięcia | Nazwa części, funkcja zespołu i zastosowanie końcowe |
| Materiał | Stop aluminium 6061 | Stan wytrzymałości, norma materiału i wymagania dokumentacyjne |
| Grubość | 1.5 mm | Dopuszczalne odchylenia grubości oraz ograniczenia lokalnego cienienia |
| Sposób Produkcji | Tłocznia postępująca z tłoczeniem i gięciem | Kolejność stacji, interfejs prasy, układ taśmy i odpowiedzialność za narzędzia |
| Stan powierzchni | Tylko czyszczenie; bez elektroplaterii | Specyfikacja czyszczenia, limit pozostałości, strefy estetyczne i wymagania dotyczące obsługi |
| Kontrolę jakości | 2D optyczna kontrola wymiarowa | Kontrolowane cechy, ustawienia, częstotliwość, format raportu oraz granice akceptacji |
| Dane wejściowe do oferty | Rysunek lub próba fizyczna | Uprawnienia do wprowadzania zmian, ilość, допuszczalne odchylenia oraz dowody zatwierdzenia |
To rozróżnienie ma kluczowe znaczenie w procesie pozyskiwania dostawców. Próba może pokazać geometrię i stanowić odniesienie przy przygotowywaniu oferty, ale nie zastępuje kontrolowanego rysunku, gdy krytyczne wymiary, dopuszczalne odchylenia, elementy odniesienia lub status wersji decydują o akceptacji produkcji.
Przegląd matrycy postępującej dla przedstawionej geometrii
W tłoczeniu za pomocą matrycy postępującej materiał taśmy przesuwany jest przez sekwencję stacji. Każda stacja może tworzyć otwór, obcinać krawędź, kształtować cechę lub przygotowywać detal do kolejnej operacji. Odpowiednia sekwencja zależy od zatwierdzonej geometrii i nie może być wiarygodnie odtworzona wyłącznie na podstawie zdjęcia gotowego wyrobu.
W przypadku komponentów z wieloma otworami oraz kształtowanymi krawędziami Zhengna Technology analizuje, jak te cechy odnoszą się do układu elementów odniesienia oraz do postępu taśmy. Przegląd rysunku lub próbki powinien określić:
- które otwarcia i zewnętrzne krawędzie są funkcjonalnie powiązane;
- które powierzchnie lub cechy wyznaczają punkty odniesienia pomiarowe;
- czy uformowana krawędź, kołnierz lub wypukła powierzchnia ma kontrolowaną wysokość lub profil;
- gdzie kierunek wypraski i stan krawędzi mają znaczenie dla montażu lub obsługi;
- czy proces uformowania zmienia położenie lub kształt wcześniej przebitych elementów;
- czy strefy estetyczne wymagają ochrony podczas obróbki narzędziowej, czyszczenia i pakowania; oraz
- jak orientacja części i jej uwolnienie ze taśmy wpływają na stan końcowej inspekcji.
Są to punkty przeglądu inżynierskiego, a nie opublikowane obietnice tolerancji. Liczbę stacji narzędziowych, układ matrycy, wybór prasy oraz kontrole w trakcie procesu ustala się dopiero po określeniu uprawnienia do części, stanu materiału, ilości i planu akceptacji.
Zastosowanie aluminium 6061 w elemencie tłocznym
Potwierdzoną rodziną materiału jest aluminium stopu 6061. Dokładny stan wytrzymałosciowy nie został podany, dlatego kuteczność, zachowanie przy gięciu oraz odbicie sprężynowe należy sprawdzić w odniesieniu do określonego stanu materiału, a nie zakładać wyłącznie na podstawie nazwy stopu. Oferta powinna zawierać oznaczenie stosowanego stopu, stan wytrzymałosciowy, tolerancję grubości oraz wszelkie zatwierdzone alternatywne materiały.
Zdjęta geometria obejmuje otwory cięte i cechy kształtowane. Ich wykonalność zależy od takich zależności jak odległość krawędzi, promienie narożników, kierunek kształtowania oraz kolejność operacji przebijania i kształtowania. Jeśli kluczowy otwór musi zachować swoje położenie po operacji kształtowania w pobliżu, rysunek powinien jednoznacznie określić tę zależność oraz zdefiniować stan, w którym ma być przeprowadzona kontrola.
Potwierdzona grubość wynosi 1,5 mm dla tego rekordu produktu. Nie jest to uniwersalny zakres możliwości ani stwierdzenie, że każda cecha zachowuje nominalną grubość po kształtowaniu. Każde lokalne cienienie, wymaganie płaskości, profilu lub wysokości po kształtowaniu musi zostać zdefiniowane dla rzeczywistego komponentu.
Czyszczenie bez elektroplaterii
Potwierdzona instrukcja poobróbki to wyłącznie czyszczenie, bez elektroplaterii. Zapobiega to nieuzasadnionemu stwierdzeniu dotyczącemu powłoki i zapewnia, że wycena koncentruje się na rzeczywistym stanie powierzchni dostarczonego elementu. Zapytanie ofertowe powinno nadal wyjaśniać, co oznacza „czysty” w kontekście danego projektu.
Przydatne wymagania mogą obejmować widoczne limity oleju lub pozostałości, oczekiwania dotyczące śladów wody, chronione obszary estetyczne, sposób obsługi po czyszczeniu, materiał opakowaniowy oraz warunki, w jakich przeprowadzana jest inspekcja. Jeśli nabywca wymaga określonego środka chemicznego do czyszczenia, testu czystości lub metody ochrony przed korozją, musi to być wyraźnie określone i przeanalizowane oddzielnie. Ta strona nie dotyczy anodowania, powłok konwersyjnych, pokrywania metalami ani konkretnych wyników czystości.
Co inspekcja optyczna 2D może i nie może ustalić
Potwierdzoną metodą inspekcji jest 2D system pomiarowy optyczny. Może on być odpowiedni do sprawdzania dostępnych profili, zewnętrznych krawędzi, położenia otworów, kształtów wpadek oraz innych wymiarów rzutowanych, pod warunkiem odpowiedniej orientacji części, wyraźnej definicji krawędzi oraz odpowiedniego programu pomiarowego.
Metoda ta nie ustala automatycznie tożsamości materiału, wysokości kształtu, trójwymiarowego profilu, płaskości, stanu wykańczania krawędzi ani czystości powierzchni oraz wszystkich związków geometrycznych. Skomplikowany element może wymagać umownej oprawki lub innej metody pomiaru dla cech, których nie można wiarygodnie przedstawić w dwuwymiarowym widoku.
Przed przygotowaniem oferty kupujący powinien określić:
- wymiary i tolerancje kluczowe dla funkcjonalności;
- odniesienie odniesienia (datum) dla każdej kontrolowanej cechy;
- czy wymiary mają być stosowane przed czy po kształtowaniu i czyszczeniu;
- które cechy wymagają zapisanych wyników liczbowych;
- oczekiwania dotyczące kontroli pierwszego egzemplarza, kontroli podczas procesu oraz końcowej kontroli;
- wymagania dotyczące próbkowania lub pełnej kontroli, o ile takie istnieją; oraz
- format raportu i uprawnienia do akceptacji.
Zhengna Technology może wówczas potwierdzić, które cechy nadają się do zastosowania opisanej metody dwuwymiarowej kontroli optycznej, a które wymagają innej, wcześniej uzgodnionej metody. Żadne wyniki kontroli, wskaźniki zdolności ani akceptacja partii nie są w tym miejscu deklarowane.
Ścieżka zapytania ofertowego (RFQ) oparta na rysunku lub próbie fizycznej
Zhengna Technology może rozpocząć analizę oferty na podstawie rysunku lub próbki fizycznej. Rysunek zawiera bezpośrednio informacje o wersji, wymiarach, tolerancjach oraz specyfikacji materiału. Próbka fizyczna może wspierać rozpoznawanie geometrii i dyskusję dotyczącą inżynierii odwrotnej, jednak oferta nadal wymaga uzgodnionej definicji kontrolowanego wyrobu końcowego.
Prześlij poniższe informacje, jeśli są dostępne:
- kontrolowany rysunek 2D i model 3D lub jednoznacznie zidentyfikowana próbka fizyczna;
- specyfikację stopu 6061 oraz wymagany stan wytrzymałosciowy (temper);
- nominalną grubość 1,5 mm oraz jej tolerancję;
- wymiarów krytycznych, punktów odniesienia (datums), wysokości kształtownika oraz wymagań profilowych;
- kierunku zadziory, zaokrąglenia krawędzi (edge-break) oraz wymagań estetycznych;
- oczekiwania dotyczące czyszczenia, pozostałości, obsługi oraz pakowania;
- ilości prototypów, ilości do wprowadzenia do produkcji oraz oczekiwanej rocznej wielkości zamówienia;
- wymagania dotyczące dwuwymiarowych pomiarów optycznych i raportów;
- właścicielstwo narzędzi, oczekiwania dotyczące walidacji i konserwacji; oraz
- informacje dotyczące współpracy lub funkcjonalności niezbędne do zinterpretowania kluczowych cech.
Jeśli wycena rozpoczyna się od próbki, strony powinny uzgodnić, w jaki sposób zostaną ustalone wymiary, tolerancje, stan materiału oraz kontrola rewizji przed wydaniem produktu do produkcji.
Dowody i granice możliwości
Ta strona produktu łączy dokładne zdjęcie z potwierdzonymi danymi dotyczącymi materiału, grubości, procesu, czyszczenia, kontroli jakości oraz wyceny. Nie identyfikuje ona zastosowania motocyklowego ani innego zastosowania końcowego, a także nie stawia roszczeń dotyczących uniwersalnej tolerancji, nośności prasy, trwałości narzędzi, prędkości produkcji, częstotliwości kontroli ani czasu dostawy.
Aby zapoznać się z szerszą ścieżką pozyskiwania, przejrzyj niestandardowe elementy tłoczone . Kupujący oceniający odpowiedzialność za narzędzia, wyburzanie, pokrycia galwaniczne oraz transfer produkcji mogą również korzystać z przewodnik do badania dostawców pieczętowania progresywnego .
Zażądaj przeglądu wyceny
Wyślij kontrolowany rysunek lub próbkę fizyczną, stop i stan wykończenia, ilość, krytyczne wymiary, stan powierzchni oraz wymagania dotyczące kontroli. Zhengna Technology przeanalizuje zakres produkcji i wyceny na podstawie rzeczywistego elementu.
Skontaktuj się z firmą Zhengna Technology
Najczęściej zadawane pytania
Jaki materiał i jaka grubość zostały potwierdzone dla tych elementów?
Potwierdzony zapis produktu to stop aluminium 6061 o grubości 1,5 mm. Stan wykończenia, dopuszczalne odchylenia grubości oraz wymagania dokumentacyjne muszą zostać określone w zapytaniu ofertowym (RFQ).
Czy widoczne na zdjęciach części są pokrywane warstwą metaliczną?
Nie określono elektroplaterii. Potwierdzonym stanem po obróbce jest wyłącznie czyszczenie. Szczegółowe wymagania dotyczące czystości, stanu powierzchni lub opakowania pozostają specyficzne dla danego projektu.
Czy dwuwymiarowa inspekcja optyczna może zmierzyć każdy cechę?
Nie. Jest ona odpowiednia tylko do cech, które można jednoznacznie przedstawić i zmierzyć w zatwierdzonej konfiguracji. Wysokość kształtowania, trójwymiarowy profil lub inne cechy mogą wymagać innej, wcześniej uzgodnionej metody pomiaru.
Czy Zhengna Technology może przygotować ofertę na podstawie próbki fizycznej?
Tak. Przegląd oferty może rozpocząć się od fizycznego wzorca lub rysunku. Projekt oparty na wzorcu wymaga jednak wcześniejszej umowy co do materiału, wymiarów, tolerancji, wersji oraz definicji akceptacji przed wydaniem do produkcji.