EN

कस्टम 6061 एल्युमीनियम प्रोग्रेसिव स्टैम्प्ड घटक
यह पृष्ठ ज़्हेंगना टेक्नोलॉजी द्वारा निर्मित वास्तविक एल्युमीनियम घटकों के बारे में दस्तावेज़ीकरण करता है। पुष्टि किए गए उत्पाद रेकॉर्ड के अनुसार, यह एल्युमीनियम मिश्र धातु 6061 है, जिसकी मोटाई 1.5 मिमी है, और इसे प्रगतिशील डाई उपकरण तथा स्टैम्पिंग संचालन के साथ आकार दिया गया है। निर्दिष्ट उत्तर-प्रसंस्करण स्थिति केवल सफाई है, जिसमें कोई इलेक्ट्रोप्लेटिंग नहीं है। आयामी निरीक्षण के लिए 2डी ऑप्टिकल माप प्रणाली का उपयोग किया जाता है। कोटेशन समीक्षा एक नियंत्रित ड्रॉइंग या भौतिक नमूने से शुरू की जा सकती है।
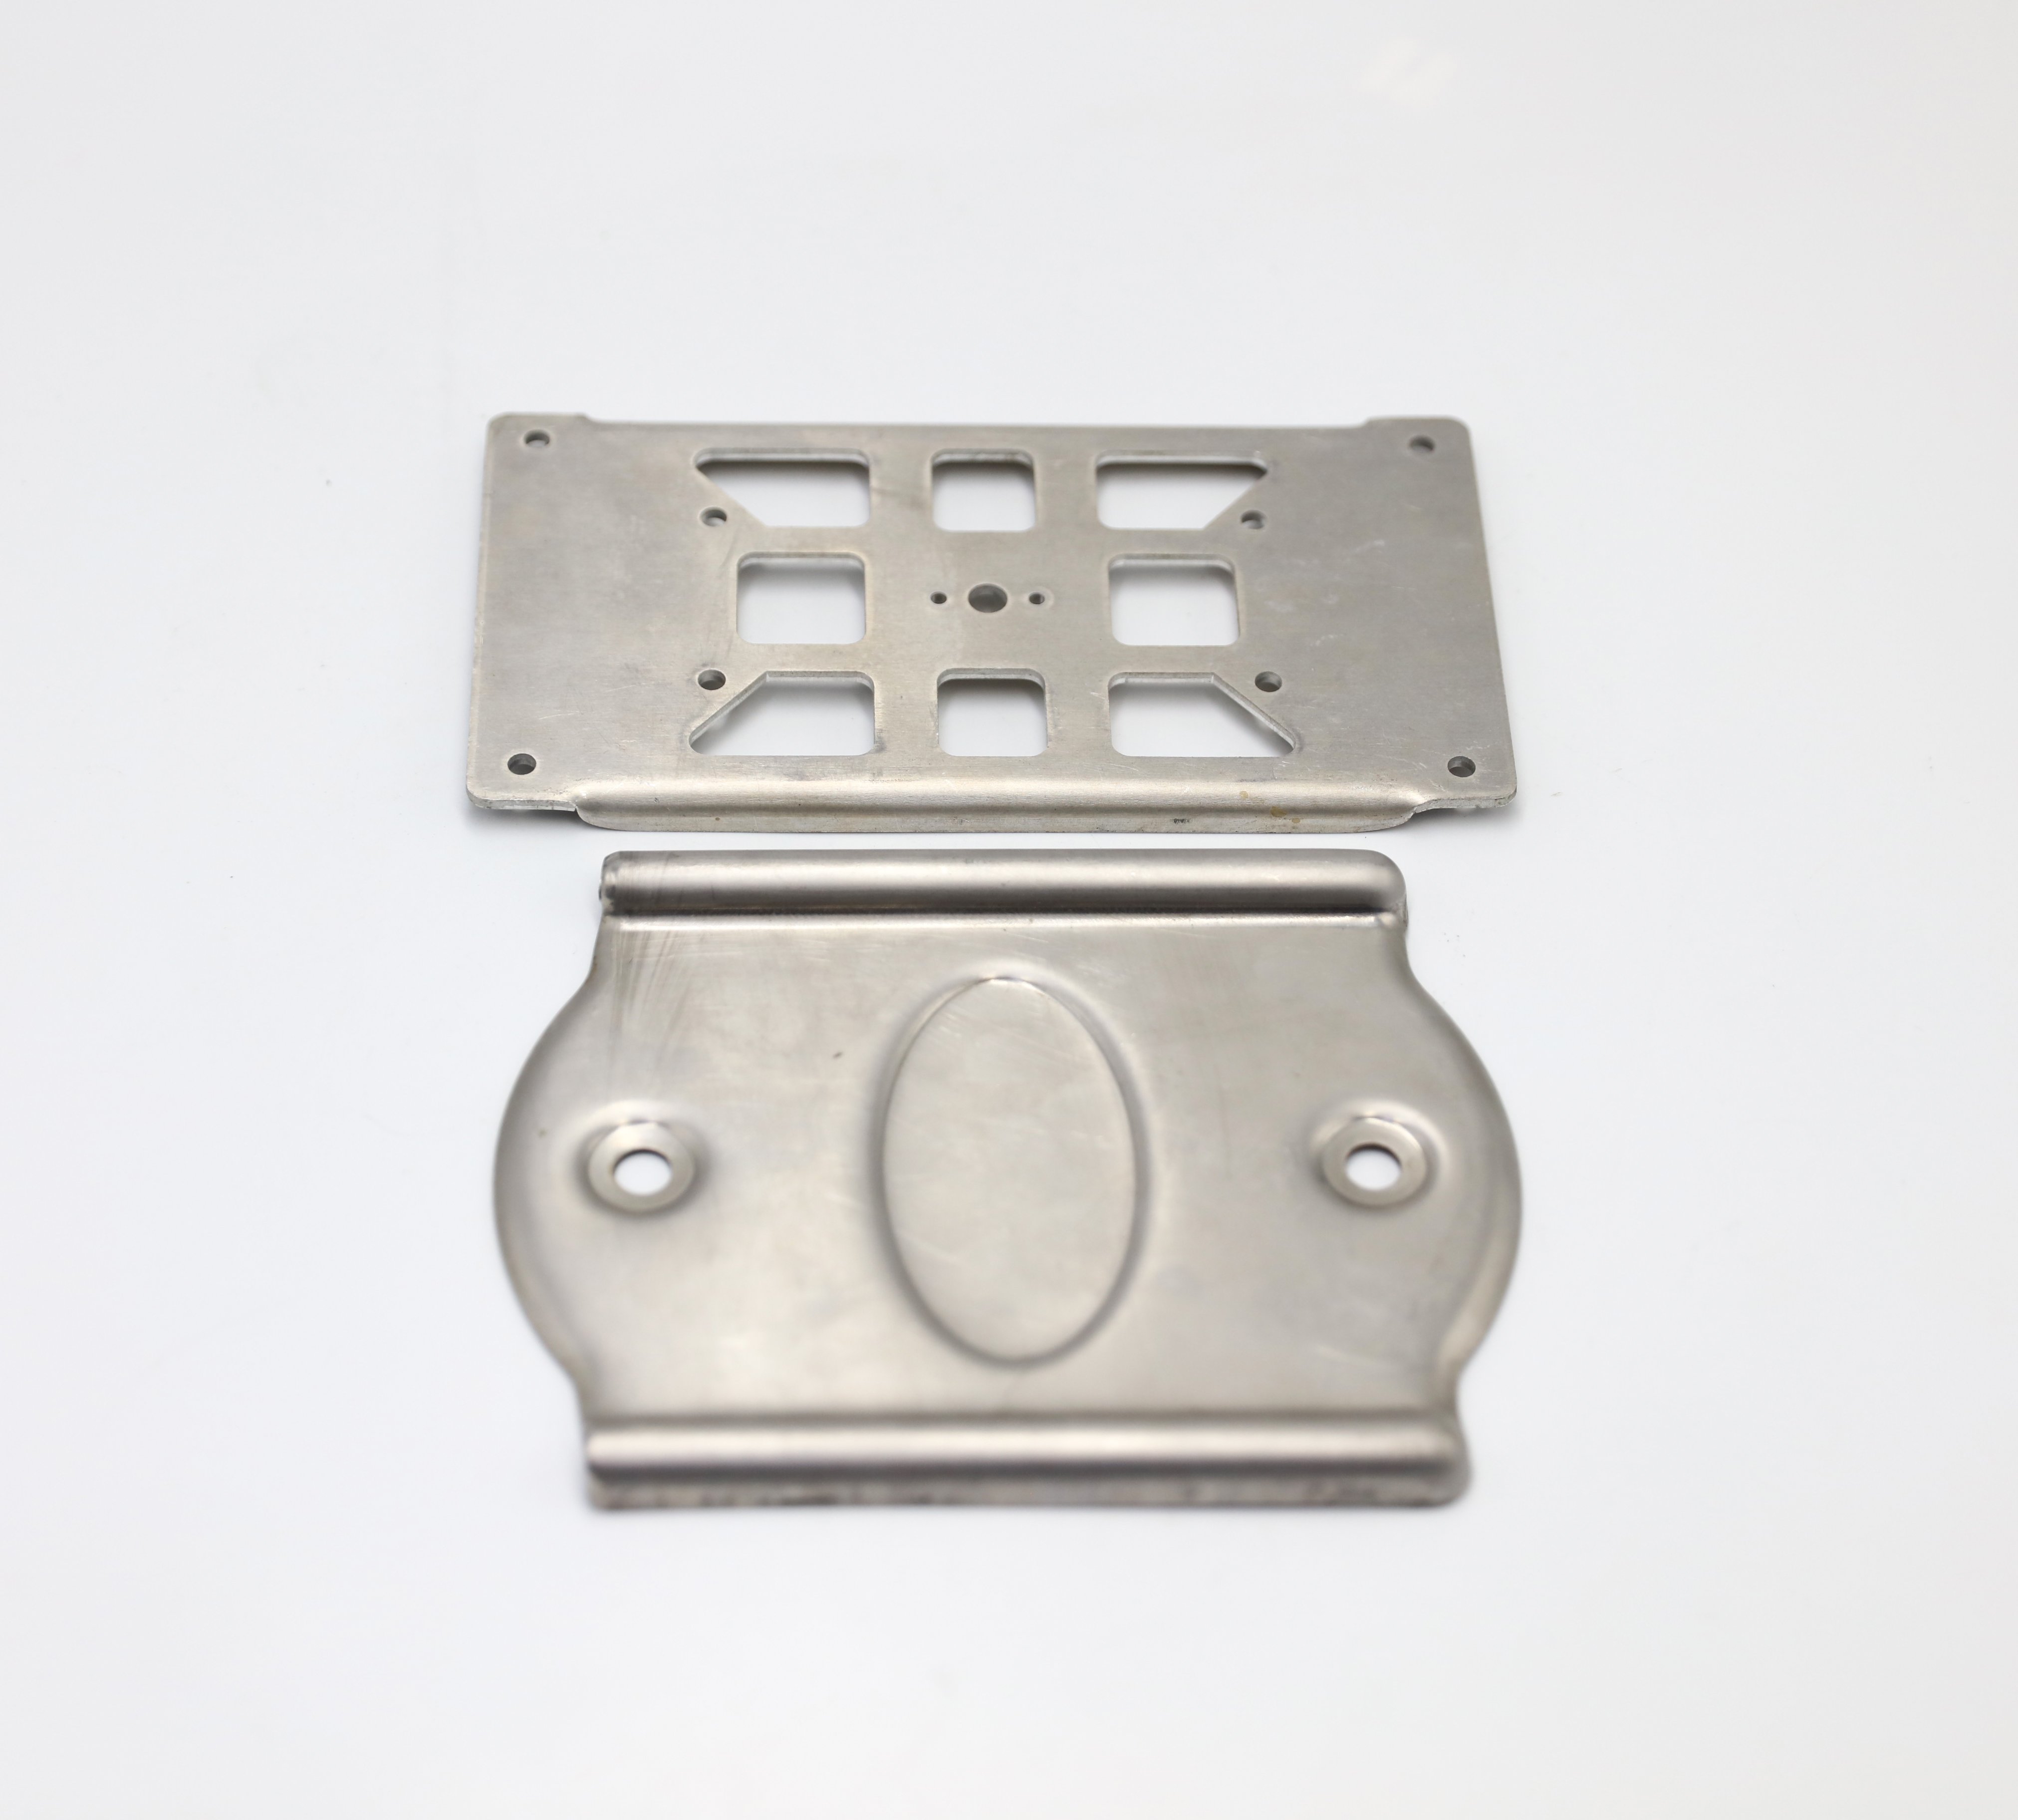
फोटोग्राफ में दो स्टैम्प किए गए और आकारित घटक दिखाए गए हैं। एक का आयताकार आउटलाइन है, जिसमें कई पंच किए गए छेद और एक आकारित किनारा है। दूसरे में गोल छेद, एक केंद्रीय अंडाकार आकारित विशेषता और रोल्ड या आकारित किनारे हैं। ये दृश्यमान विशेषताएँ निर्माण परिवार की पहचान करने में सहायता करती हैं, लेकिन फोटोग्राफ आयामों, सहनशीलताओं, सामग्री के टेम्पर, स्वीकृति परिणामों, अनुप्रयोग या उत्पादन मात्रा को स्थापित नहीं करता है।
वर्तमान उत्पाद प्रमाण क्या स्थापित करता है
| वस्तु | इस उत्पाद पृष्ठ के लिए पुष्टि की गई | अभी भी आरएफक्यू द्वारा नियंत्रित |
|---|---|---|
| उत्पाद का विस्तार | कस्टम एल्युमीनियम स्टैम्प्ड और फॉर्म्ड घटक | भाग का नाम, असेंबली का कार्य और अंतिम उपयोग |
| सामग्री | अल्यूमिनियम एलोइयल 6061 | टेम्पर, सामग्री मानक और दस्तावेज़ आवश्यकताएँ |
| मोटाई | 1.5 मिमी | मोटाई सहिष्णुता और स्थानीय पतलापन की सीमाएँ |
| निर्माण प्रक्रिया | प्रोग्रेसिव डाई टूलिंग के साथ स्टैम्पिंग और फॉर्मिंग | स्टेशन क्रम, प्रेस इंटरफ़ेस, स्ट्रिप लेआउट और टूलिंग ज़िम्मेदारी |
| सतह स्थिति | केवल सफाई; इलेक्ट्रोप्लेटिंग नहीं | सफाई विनिर्देश, अवशेष सीमा, कॉस्मेटिक क्षेत्र और हैंडलिंग आवश्यकताएँ |
| निरीक्षण | 2डी ऑप्टिकल आयामी निरीक्षण | नियंत्रित विशेषताएँ, सेटअप, आवृत्ति, रिपोर्ट प्रारूप और स्वीकृति सीमाएँ |
| उद्धरण इनपुट | ड्रॉइंग या भौतिक नमूना | संशोधन अधिकार, मात्रा, सहनशीलता और मंजूरी के प्रमाण |
यह अंतर स्रोत निर्धारण के दौरान महत्वपूर्ण है। एक नमूना ज्यामिति दिखा सकता है और उद्धरण के लिए एक संदर्भ प्रदान कर सकता है, लेकिन यह उन महत्वपूर्ण आयामों, सहनशीलताओं, डेटम या संशोधन स्थिति के आधार पर उत्पादन स्वीकृति के लिए नियंत्रित ड्रॉइंग की जगह नहीं ले सकता है।
चित्रित ज्यामिति के लिए प्रोग्रेसिव डाई समीक्षा
प्रोग्रेसिव डाई स्टैम्पिंग में स्ट्रिप सामग्री को क्रमबद्ध स्टेशनों के माध्यम से ले जाया जाता है। एक स्टेशन एक खुलने का निर्माण कर सकता है, किनारे को काट सकता है, कोई विशेषता बना सकता है या भाग को भविष्य के किसी संचालन के लिए तैयार कर सकता है। उचित क्रम जारी की गई ज्यामिति पर निर्भर करता है और इसे केवल एक पूर्ण फोटो से विश्वसनीय रूप से पुनर्निर्मित नहीं किया जा सकता है।
कई खुलने और आकार दिए गए किनारों वाले घटकों के लिए, ज़हेंगना टेक्नोलॉजी समीक्षा करती है कि विशेषताएँ डेटम योजना और स्ट्रिप प्रगति से कैसे संबंधित हैं। ड्रॉइंग या नमूना समीक्षा में निम्नलिखित की पहचान करनी चाहिए:
- जो खुले स्थान और बाहरी किनारे कार्यात्मक रूप से संबंधित हैं;
- जो सतहें या विशेषताएँ मापन डेटम स्थापित करती हैं;
- क्या एक आकारित किनारा, कॉलर या उभारदार क्षेत्र की ऊँचाई या प्रोफ़ाइल नियंत्रित है;
- जहाँ बर्र की दिशा और किनारे की स्थिति असेंबली या हैंडलिंग के लिए महत्वपूर्ण है;
- क्या आकार देने की प्रक्रिया पहले से पंच किए गए किसी विशेषता की स्थिति या आकृति को बदलती है;
- क्या सौंदर्य संबंधी क्षेत्रों की साधनों, सफ़ाई और पैकेजिंग के दौरान सुरक्षा की आवश्यकता होती है; और
- भाग का अभिविन्यास और स्ट्रिप से मुक्त होने का तरीका अंतिम निरीक्षण की स्थिति को कैसे प्रभावित करता है।
ये इंजीनियरिंग समीक्षा बिंदु हैं, प्रकाशित सहिष्णुता के वादों के बजाय। टूल स्टेशन की संख्या, डाई लेआउट, प्रेस का चयन और प्रक्रिया के दौरान नियंत्रण केवल तभी निर्धारित किए जाते हैं जब भाग के अधिकार, सामग्री की स्थिति, मात्रा और स्वीकृति योजना ज्ञात हो जाएँ।
स्टैम्प्ड भाग में 6061 एल्युमीनियम का उपयोग
पुष्टि की गई सामग्री परिवार 6061 एल्यूमीनियम है। सटीक टेम्पर के बारे में कोई जानकारी नहीं दी गई है, इसलिए विरूपण क्षमता, मोड़ प्रतिक्रिया और स्प्रिंगबैक का मूल्यांकन निर्दिष्ट सामग्री स्थिति के आधार पर किया जाना चाहिए, न कि केवल मिश्र धातु के नाम के आधार पर अनुमानित किया जाना चाहिए। कोई उद्धरण लागू मिश्र धातु नामांकन, टेम्पर, मोटाई सहिष्णुता और कोई अनुमोदित वैकल्पिक सामग्री को पहचानना चाहिए।
फोटोग्राफ़ की गई ज्यामिति में कट खुले स्थान और आकृति-प्राप्त विशेषताएँ शामिल हैं। उनकी निर्माणीयता किनारे की दूरी, कोने की त्रिज्या, आकृति-निर्माण की दिशा और पंचिंग तथा आकृति-निर्माण के बीच के क्रम जैसे संबंधों पर निर्भर करती है। यदि कोई महत्वपूर्ण खुला स्थान निकटवर्ती आकृति-निर्माण संचालन के बाद अपनी स्थिति बनाए रखना चाहता है, तो ड्रॉइंग में उस संबंध को स्पष्ट रूप से दर्शाना चाहिए और निरीक्षण की स्थिति को परिभाषित करना चाहिए।
इस उत्पाद रिकॉर्ड के लिए पुष्टि की गई मोटाई 1.5 मिमी है। यह कोई सार्वभौमिक क्षमता सीमा नहीं है, न ही यह एक घोषणा है कि प्रत्येक विशेषता आकार देने के बाद अपनी सामान्य मोटाई बनाए रखती है। किसी भी स्थानीय पतलापन, समतलता, प्रोफ़ाइल या आकारित ऊँचाई की आवश्यकता को वास्तविक घटक के लिए परिभाषित किया जाना चाहिए।
विद्युतलेपन के बिना सफाई
पुष्टि किया गया उत्तर-प्रक्रिया निर्देश केवल सफाई है, कोई विद्युतलेपन नहीं। इससे एक असमर्थित लेप दावे को रोका जाता है और उद्धरण वास्तविक वितरित सतह की स्थिति पर केंद्रित रहता है। RFQ में यह भी स्पष्ट करना चाहिए कि परियोजना के लिए 'साफ' का क्या अर्थ है।
उपयोगी आवश्यकताओं में दृश्यमान तेल या अवशेष सीमाएँ, जल-चिह्न की अपेक्षाएँ, सुरक्षित सौंदर्य प्रभाव क्षेत्र, सफ़ाई के बाद हैंडलिंग, पैकेजिंग सामग्री और निरीक्षण के समय भाग की स्थिति शामिल हो सकती हैं। यदि कोई खरीदार किसी नामित सफ़ाई रसायन, सफ़ाई परीक्षण या संक्षारण-रोधी विधि की आवश्यकता रखता है, तो उसे स्पष्ट रूप से बताना आवश्यक है और अलग से समीक्षा करनी चाहिए। यह पृष्ठ एनोडाइज़िंग, कन्वर्ज़न कोटिंग, प्लेटिंग या किसी विशिष्ट सफ़ाई परिणाम का दावा नहीं करता है।
2डी ऑप्टिकल निरीक्षण क्या स्थापित कर सकता है और क्या नहीं
पुष्टि की गई निरीक्षण विधि एक 2डी ऑप्टिकल मापन प्रणाली है। यह भाग के अभिविन्यास, किनारों की परिभाषा और मापन कार्यक्रम के उपयुक्त होने पर, सुलभ प्रोफ़ाइल, बाहरी किनारों, छिद्रों की स्थितियों, स्लॉट आकृतियों और अन्य प्रक्षेपित आयामों के लिए उपयुक्त हो सकती है।
यह विधि स्वतः सामग्री की पहचान, बनाए गए ऊँचाई, त्रि-आयामी प्रोफ़ाइल, समतलता, बर्र की स्थिति, सतह की सफ़ाई या प्रत्येक ज्यामितीय संबंध की स्थापना नहीं करती है। एक बनाए गए घटक के लिए, जिन विशेषताओं को दो-आयामी दृश्य में विश्वसनीय रूप से प्रस्तुत नहीं किया जा सकता है, उनके लिए एक सहमत फ़िक्सचर या कोई अन्य मापन विधि की आवश्यकता हो सकती है।
उद्धरण देने से पहले, खरीदार को निम्नलिखित की पहचान करनी चाहिए:
- वे आयाम और सहनशीलताएँ जो कार्य के लिए महत्वपूर्ण हैं;
- प्रत्येक नियंत्रित विशेषता के लिए मापदंड संदर्भ;
- क्या आयाम बनाने और सफ़ाई करने से पहले या बाद में लागू होते हैं;
- कौन-सी विशेषताओं के लिए अंकित संख्यात्मक परिणामों की आवश्यकता है;
- प्रथम-लेख, प्रक्रिया-मध्य और अंतिम-निरीक्षण की अपेक्षाएँ;
- यदि कोई हो, तो प्रतिदर्शन या पूर्ण-निरीक्षण की आवश्यकताएँ; और
- रिपोर्ट का प्रारूप और स्वीकृति अधिकारी।
इसके बाद झेंगना टेक्नोलॉजी पुष्टि कर सकती है कि कौन-सी विशेषताएँ घोषित दो-आयामी प्रकाशिक विधि के अनुरूप हैं और कौन-सी अन्य सहमत विधि की आवश्यकता है। यहाँ कोई निरीक्षण परिणाम, क्षमता सूचकांक या बैच स्वीकृति का दावा नहीं किया जाता है।
चित्र या भौतिक नमूना के आधार पर अनुरोध-के-लिए-उद्धरण (RFQ) पथ
ज़हेंगना टेक्नोलॉजी चित्र या भौतिक नमूने से उद्धरण समीक्षा शुरू कर सकती है। एक चित्र सीधे संशोधन, आयाम, सहिष्णुता और सामग्री की प्राधिकरण प्रदान करता है। एक भौतिक नमूना ज्यामिति पहचान और विपरीत-इंजीनियरिंग चर्चा का समर्थन कर सकता है, लेकिन उद्धरण के लिए नियंत्रित आउटपुट की सहमत परिभाषा की आवश्यकता होती है।
जब उपलब्ध हो, तो निम्नलिखित जानकारी भेजें:
- नियंत्रित 2डी चित्र और 3डी मॉडल, या स्पष्ट रूप से पहचाने गए भौतिक नमूने;
- मिश्र धातु 6061 की विशिष्टता और आवश्यक टेम्पर;
- सामान्य 1.5 मिमी मोटाई और उसकी सहिष्णुता;
- महत्वपूर्ण आयाम, डेटम, आकृति-निर्मित ऊँचाइयाँ और प्रोफ़ाइल आवश्यकताएँ;
- बर्र दिशा, किनारे-टूटना और दृश्य आवश्यकताएँ;
- सफ़ाई, अवशेष, हैंडलिंग और पैकेजिंग की अपेक्षाएँ;
- प्रोटोटाइप, रिलीज़ और अपेक्षित वार्षिक मात्रा;
- 2डी प्रकाशिक मापन और रिपोर्ट की आवश्यकताएँ;
- टूलिंग के स्वामित्व, मान्यता और रखरखाव की अपेक्षाएँ; और
- महत्वपूर्ण विशेषताओं की व्याख्या करने के लिए आवश्यक मिलान या कार्यात्मक जानकारी।
यदि उद्धरण किसी नमूने से शुरू होता है, तो पक्षों को उत्पादन रिलीज़ से पहले आयामों, सहिष्णुताओं, सामग्री की स्थिति और संशोधन नियंत्रण को कैसे स्थापित किया जाएगा, इस पर सहमत होना चाहिए।
प्रमाण और क्षमता सीमा
यह उत्पाद पृष्ठ सटीक फोटोग्राफ को पुष्टि की गई सामग्री, मोटाई, प्रक्रिया, सफाई, निरीक्षण और उद्धरण के तथ्यों के साथ जोड़ता है। यह किसी ऑटोमोटिव या अन्य अंतिम उपयोग की पहचान नहीं करता है, और यह सार्वभौमिक सहिष्णुता, प्रेस टनेज, टूल जीवन, उत्पादन गति, निरीक्षण आवृत्ति या डिलीवरी समय का दावा नहीं करता है।
व्यापक स्रोत निर्धारण मार्ग के लिए, समीक्षा करें स्वचालित मारकर बनाए गए भाग । टूलिंग, बर्र, प्लेटिंग और उत्पादन-स्थानांतरण दायित्वों का आकलन करने वाले खरीदार भी प्रगतिशील स्टैम्पिंग आपूर्तिकर्ता ऑडिट मार्गदर्शिका .
उद्धरण समीक्षा के लिए अनुरोध करें
नियंत्रित ड्रॉइंग या भौतिक नमूना, मिश्र धातु और टेम्पर, मात्रा, महत्वपूर्ण आयाम, सतह की स्थिति और निरीक्षण आवश्यकताएँ भेजें। झेंगना टेक्नोलॉजी वास्तविक घटक के आधार पर विनिर्माण और उद्धरण के क्षेत्र की समीक्षा करेगी।
ज़हेंगना प्रौद्योगिकी से संपर्क करें
अक्सर पूछे जाने वाले प्रश्न
इन घटकों के लिए कौन सी सामग्री और मोटाई की पुष्टि की गई है?
पुष्टित उत्पाद रिकॉर्ड 1.5 मिमी मोटाई पर एल्यूमीनियम मिश्र धातु 6061 है। टेम्पर, मोटाई सहिष्णुता और दस्तावेज़ आवश्यकताओं को आरएफक्यू में परिभाषित किया जाना चाहिए।
चित्रित भागों पर प्लेटिंग की गई है?
कोई इलेक्ट्रोप्लेटिंग निर्दिष्ट नहीं है। पुष्टित उत्तर-प्रक्रिया स्थिति केवल सफाई है। कोई भी विस्तृत सफाई, सतह या पैकेजिंग आवश्यकता परियोजना-विशिष्ट बनी रहती है।
2डी ऑप्टिकल निरीक्षण प्रत्येक विशेषता को माप सकता है?
नहीं। यह उन विशेषताओं के लिए उपयुक्त है जिन्हें अनुमोदित सेटअप में विश्वसनीय रूप से प्रस्तुत और मापा जा सकता है। आकृति ऊँचाई, त्रि-आयामी प्रोफ़ाइल या अन्य विशेषताओं के लिए कोई अन्य सहमत विधि की आवश्यकता हो सकती है।
क्या झेंगना टेक्नोलॉजी भौतिक नमूने से उद्धरण दे सकती है?
हाँ। कोटेशन समीक्षा एक भौतिक नमूने या एक ड्रॉइंग से शुरू की जा सकती है। नमूने-आधारित परियोजना के लिए उत्पादन जारी करने से पहले सहमत सामग्री, आयाम, सहनशीलता, संशोधन और स्वीकृति परिभाषा की आवश्यकता होती है।