
 EN

CNC-sensori korpuse RFQ-juhend: Kõõlus, puurimine, tihendusliides ja inspektsioon
Otsevastus: pakkumiseks valmis CNC-sensori korpuse pakend peaks määrama paigalduskeerme, augu ja sisemised astmed, referentsisuhed, tihendusliides, kruvikeeraja ligipääs, roostevabast terasest sort, pinnatingimused, inspektsioonitõendid, kogused ja joonise versiooni. Fotograafia või näidis aitab tuvastada osa perekonda, kuid see ei saa asendada reguleeritud liidese mõõtmeid ja vastuvõtmise kriteeriume.
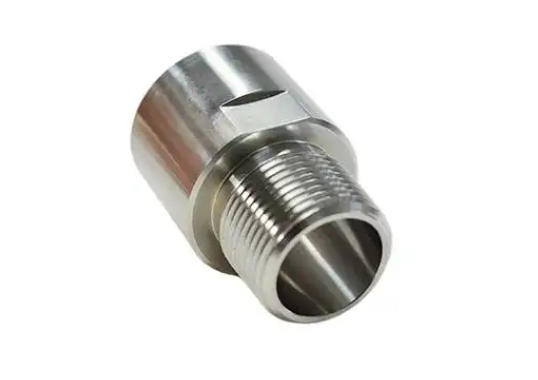
See juhend on mõeldud ostjatele, kes koostavad keeratud töödeldud sensori korpuse joonise põhjal RFQ-d. Selgitatakse, millised otsused vähendavad pakkumiste ebatäpsust. See ei määra surveklassi, tiheduse tulemust, tolerantsi ega keerme spetsifikatsiooni fotografeeritud Zhengna Technology’i osale.
Kujutage funktsionaalsed liidesed enne tolerantside lisamist
Alustage selle märkimisega, mida iga pind koosseisus teeb. Tsülinderkujuline korpus võib sisaldada kinnitustäppi, asukohamärgist diameetrit, sisemist sensoriistet, tihendusõlka, kruvikeeraja osa ning kaabli- või voolu poole poole liidest.
| Liides | Määratlege RFQ-s | Oht puudumise korral |
|---|---|---|
| Väline keere | Standard, suurus, samm, klass, pikkus ja sisengutingimus | Kõigepealt võib see täpp õigesti mõõdetult sobida, kuid siiski ebaõnnestuda soovitud viisil kokku sobimisel või asukoha määramisel |
| Telgeline augu | Diameeter, sügavus, sisemised astmed ja põhja olek | Sensorielement võib asuda valel sügavusel või kokku puutuda mõne ette nägemata pinnaga |
| Referentskeema | Peamine asukohamärgistav pind või diameeter ning tunnuste suhted | Üksikud mõõtmed võivad olla korras, kuid koosseisu teljed ei pruugi omavahel kokku sobida |
| Tihendusliides | Tihendi tüüp, soon või õla geomeetria ja pinnatingimused | Tarnija ei saa kavandada kriitilist pinda ega vastutust valideerimise eest |
| Keermestatava elemendi funktsioon | Pinnalaikus, ligipääsu piirkond ja lubatud tööriista kokkupuuteala | Paigaldusmomendiga võib kahjustada naaberpinna või see võib olla ligipääsmatu |
| Inspektsiooniväljastus | Kriitilised omadused, mõõteriistad, valimine ja aruande vorming | Saadetud tõendid ei pruugi vastata ostja aktsepteerimisprotsessile |
Keermeandmed peavad ulatuma nimimõõdust kaugemale
Täielik keermepäring määrab kindlaks reguleeriva standardi, nimimõõdu, sammu või keermekoguse tollis, klassi või sobivuse, keerme suuna, kasutatava pikkuse, sissejuhatuse ja väljumise lubatud väärtuse. Koosmõjuosa ja paigaldusviis peaksid olema ka ülvatamisel kättesaadavad.
Ärge eeldage, et iga nähtav sensori-korpuse keermestatud osa on meetrilise keermega, BSP, NPT või UNF. Ärge kasutage koonilise keermega nõuet siis, kui ühendus tegelikult tihendatakse õla, O-sõrmuse või pakendi abil. Joonisel tuleb eraldada mehaaniline fikseerimine, asukoha määramine ja tihendusfunktsioonid.
Kui passiivimine või muu järeltöötlus mõjutab keermestatud osa, täpsustage, kas vastavusnõuded kehtivad enne või pärast seda toimingut. Keermegaugi tulemus tõestab ainult määratud mõõtmistingimusi; see ei tõesta iseämselt tihtsuse omadusi ega lõpliku paigalduse sobivust.
Määratlege Bore funktsionaalse tunnusena
Teljeavause võib juhtida sonde, asetada sisestust, tagada vabasid, sisaldada sisemist astet või moodustada osa vedeliku teekonnast. RFQ-s tuleb näidata augu läbimõõtu, sügavust, üleminekuid, sisemisi raadiuseid, põhja geomeetriat ja mistahes seost välimise keeruga.
Kui funktsioon sõltub joondumisest, tuleb kasutada selget referentskeemat tsentrisuse, koaksiaalsuse, käigu või asukoha määramiseks, mitte liita omavahel seotud pluss- või miinusmõõtmeid. Geomeetrilist kontrolli tuleb rakendada ainult siis, kui see kaitseb kokkupaneku nõuet. Liialdatud või ebaselge kontroll suurendab inspektsioonikulusid ilma sobivuse parandamiseta.
Eralda tihendusgeomeetria rõhu- või lekkekontrollist
Määratle, kas tihendus toimub keerul, pinnal, õlgadel, O-rõngasgroovis, pakendi alusel või muul elemendil. Määra vastavad mõõtmed, pinnatingimus, servade üleminekud ja lubatud puudused. Kui korpusega kokku puutub keskkond, tuleb märkida materjalide ühilduvus ja puhastusnõuded.
Rõhu-, õhukauguse ja vooluhulga valideerimine on eraldi ulatuses olevad punktid. Päringus tuleb nimetada testkeskkond, rõhk või vaakumitase, kestus, temperatuur, lubatud kaotus, kinnitustara vastutus, proovisuurus ja säilitatavad andmed. Kuni nende punktide suhtes ei ole kokku lepitud, ei tohi väita testi lõpetamist ega õhukauguse tulemusi.
Selle teema juures kasutatud tegelik Zhengna Technology'i foto näitab sise- ja väliskeeruga roostevabast terasest sensorikorpust, kuid see ei tõesta konkreetset tihendusviisi ega funktsionaalset testitulemust.
Kavanda kruvikeeraja kasutamise ja paigaldusjuurdepääsu
Kruvikeerajaga kasutamiseks mõeldud tasased pinnad on kasulikud ainult siis, kui paigaldus tagab piisava tööriista juurdepääsu. Määra tasase pinna laius, asukoht ja suhe lähedal asuvate õlgadega. Märgi, kas kosmeetilised märgid on lubatud tööriista puutepinnal ja kas korpus paigaldatakse enne või pärast naaberkomponente.
Kui paigaldusmomendil on tähtsus, täpsusta, kes valideerib momendi ja ühenduspiirkonna. Üksnes tasase pinna mõõt ei määra lubatud pingutusmomendit.
Määrake kindlaks roostevabast terasest materjal ja pinnaolek
Materjali täpsustus peab määrama roostevaba terase sorti, oleku, standardi ja nõutavad dokumentatsioonimaterjalid. Sorti valik võib sõltuda keskkonnast, korrosioonikahjustuse ohust, temperatuurist, magnetilisest reageerimisest, tugevusest, töödeldavusest või puhastusprotsessist. Sõna 'roostevaba' üksi ei piisa ostutellimuse andmiseks.
Kui vajalik, lisage passiivumine, puhastus, jälgitavus, piiratud aine sisaldus, karedus, visuaalne kvaliteet või märgistusnõuded. Visuaalse identifitseerimise, materjali sertifikaadi ja korrosioonikindluse tõendite hoidmine peab toimuma eraldi registrites.
Ühendage iga kriitiline omadus inspektsioonitõenditega
Inspektsiooniplaan on kasulik siis, kui selles nimetatakse omadust, meetodit, sagedust ja väljastamise registrit. Ostja võib nõuda:
- kehtiva täpsustusele vastavaid keerme mõõtmisriistu;
- diameetrite, pikkuste, õlgade ja augude mõõtmisi;
- keerme-augu ja augu asukoha diameetri suhte kontrollimist;
- pinnase mõõtmine ainult joonisel määratletud funktsionaalsetes tsooni;
- esimese artikli tõend uue või muudetud konfiguratsiooni kohta;
- protsessi käigus tehtavad kontrollid omaduste kohta, mida mõjutab tööriista kulutus või seadistuse liikumine; ja
- lõplik funktsionaalne testimine ainult siis, kui meetod ja vastuvõtmise piir on kokku lepitud.
Ärge kopeerige valimikava teisest korpusest ilma riski, mahuga ja liidese funktsiooniga tutvumata. Ärge peage üldist inspektsioonilauseid tõendiks selle kohta, et konkreetne partii läbis.
Lõpetamata RFQ vs pakkumise andmiseks valmis RFQ
| Lõpetamata sisend | Pakkumise andmiseks valmis sisend |
|---|---|
| Rostivaba sensorikorpus | Täpselt klass, seisund ja materjali standard |
| Kohandatud keerutus | Standardne, suurus, samm, klass, pikkus ja ühilduvuse andmed |
| Tihedas ava | Nimimõõtmete geomeetria, tolerants, referentspind ja funktsionaalne põhjus |
| Peab tihenduma | Tihenduskoht, geomeetria, pinnanõuded ja katse vastutusvaldkond |
| Hea pinnakvaliteet | Mõõdetav karedus, esteetiline tsoon või järgneva töötlemise nõue |
| Kontrollida kõiki mõõtmeid | Kriitiliste omaduste loend, meetod, sagedus ja aruandlusnõuded |
| Saada hind | Joonisversioon, kogused, sihtaja ja tarnekoht |
Pakkumise valmimise kontrollnimekiri
Enne RFQ saatmist veendu, et pakend sisaldab:
- kontrollitud 2D-joonis ja saadaval olev 3D-mudel;
- joonise number, versioon ja vastutavat heakskiitmist andnud allikat;
- sensori korpuse funktsiooni ja sellega kokku sobiva komponendi konteksti;
- roostevabast terasest sorti, olekut ja dokumentatsiooni nõudeid;
- kõõrutuse, augu, õla, referentspindade ja võtmega keeratavate detailide andmeid;
- tihendusgeomeetriat ja eraldi määratletud funktsionaalset testitsemise ulatust;
- kriitilisi tolerantsi-, pinnapiirkonna-, serva- ja puhtusenõudeid;
- prototüübi kogus, tootmismaht ja oodatav aastaslik nõudlus;
- esimene artikkel, mõõtmine, proovivõtmine ja aruandlusootused; ning
- pakendamise, jälgitavuse ja tarnimisnõuded.
Tegeliku kaubandusliku tootepere puhul vaadelda kohandatud roostevabast terasest CNC-sensori korpust . Laiema tootmisteega seoses vaadelda kohandatud CNC töötlemine osadega . Joonistuse ülevaatuse taotlemiseks võtke ühendust Zhengna Technology'ga .
Tavaliselt esinevad küsimused
Kas tarnija saab pakkuda sensori korpust fotolt?
Foto võib toetada esialgset arutelu, kuid usaldusväärse tootmispuhangu andmiseks on siiski vajalikud kontrollitud mõõtmed, materjal, liideseid, kogused ja vastuvõtu nõuded.
Kas keerme tähistus määrab tihenduse?
Ei alati. Paigaldus võib tihenduda keerme, õla, pinnaga, O-rõngaga või pakendiga. Joonisel tuleb täpsustada tegelik tihendusliides.
Kas rõhu- või lekkekatsetust tuleb eeldada?
Ei. Katsemeetod, tingimused, kinnituse vastutus, valimine ja vastuvõtmise piirnorm peavad olema kokku lepitud eraldi ulatuses.
Millised mõõtmed vajavad tavaliselt selgeimat referentsiühendust?
Kõverkäik, telgkujuline augu, asukohamärgistusdiameeter, õlg ja sulgemispiirkond sageli omavahel interakteeruvad, kuid väljastatud joonis peaks valima juhtimised tegeliku paigaldusfunktsiooni põhjal.
Mis on kiireim viis pakkumismääramise ebakindluse vähendamiseks?
Saada esimese RFQ-ga kaasaoleva joonise praegune versioon, ühenduspiirkonna andmed, täpne materjal, kogused ja lühike loetelu olulistest vastuvõtmise nõuetest.