
 EN

Посібник з запиту комерційної пропозиції на виготовлення корпусів датчиків методом ЧПК: різьба, отвір, ущільнювальний інтерфейс та інспекція
Пряма відповідь: пакет для ЧПУ-корпуса датчика, готовий до отримання цитати, має визначати монтажну різьбу, отвір та внутрішні ступені, взаємозв’язки базових елементів, ущільнювальний інтерфейс, доступ для гайкового ключа, марку нержавіючої сталі, вимоги до поверхні, документальні підтвердження інспекції, кількість одиниць та ревізію креслення. Фотографія або зразок можуть допомогти визначити сімейство деталей, але не можуть замінити контрольовані розміри інтерфейсу та критерії прийнятності.
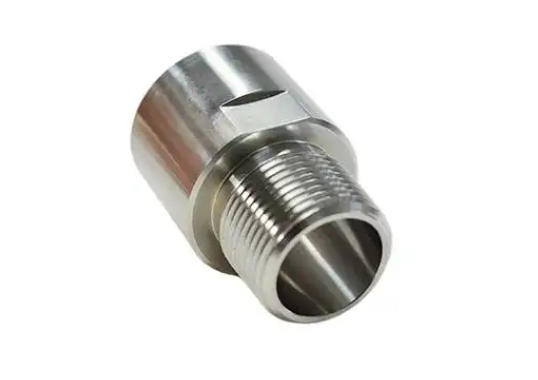
Це керівництво призначене для покупців, які готують запит цитати на основі креслення для різьбового обробленого корпуса датчика. У ньому пояснюється, які рішення зменшують неоднозначність у цитатах. Воно не встановлює робочий тиск, результат щодо герметичності, допуски чи специфікацію різьби для сфотографованого виробу компанії Zhengna Technology.
Спочатку відобразіть функціональні інтерфейси, перш ніж додавати допуски
Почніть із позначення функції кожної поверхні в зборці. Циліндричний корпус може мати різьбовий кріпильний елемент, локаційний діаметр, внутрішнє посадкове місце для сенсора, ущільнювальне плече, ділянку для ключа та інтерфейс з боку кабелю або потоку. Ці функції не слід визначати лише за формою.
| Інтерфейс | Визначте в запиті пропозиції щодо ціни | Ризик у разі відсутності |
|---|---|---|
| Зовнішня різьба | Стандарт, розмір, крок, клас, довжина та умова входження | Різьба може відповідати контрольному калібру, але не забезпечувати потрібного з’єднання чи локації |
| Осьовий отвір | Діаметр, глибина, внутрішні ступені та стан дна | Елемент сенсора може розташуватися на неправильній глибині або контактувати з непередбаченою поверхнею |
| Система відліку | Основна локаційна поверхня або діаметр та взаємозв’язок особливостей | Окремі розміри можуть відповідати вимогам, тоді як осі зборки — ні |
| Ущільнювальний інтерфейс | Тип ущільнення, геометрія паза або плеча та вимоги до поверхні | Постачальник не може планувати критичну поверхню або відповідальність за її перевірку |
| Елемент для затягування гайковим ключем | Ширина площини, зона доступу та дозволений контакт інструменту | Крутильний момент при встановленні може пошкодити сусідню поверхню або ускладнити доступ до неї |
| Випуск на інспекцію | Критичні характеристики, калібри, відбір проб та формат звіту | Наданий при поставці матеріал для підтвердження може не відповідати процесу приймання покупцем |
Інформація про різьбу повинна включати більше, ніж лише номінальний діаметр
Повне позначення різьби вказує чинний стандарт, номінальний розмір, крок або кількість різьб на дюйм, клас або посадку, напрямок (права/ліва), робочу довжину, початковий уступ та допуск на вихід. Під час перевірки також мають бути доступними інформація про партію-партнер та метод збирання.
Не слід вважати, що будь-яка видима різьба на корпусі датчика є метричною, BSP, NPT або UNF. Не слід використовувати вимоги до конічної різьби, якщо герметизація в зборці фактично забезпечується упором, кільцем O-тип, або прокладкою. На кресленні слід окремо вказувати функції механічного утримання, центрування та герметизації.
Якщо пасивація або інший постпроцес впливає на різьбу, вкажіть, чи застосовується прийняття до чи після цієї операції. Результат вимірювання різьбоміром підтверджує лише вказану умову вимірювання; сам по собі він не підтверджує герметичності або кінцевої збіркової посадки.
Визначте отвір як функціональну ознаку.
Осьовий отвір може направляти зонд, фіксувати вставку, забезпечувати зазор, містити внутрішній уступ або утворювати частину шляху для рідини. У запиті на пропозицію мають бути вказані діаметр отвору, його глибина, переходи, внутрішні радіуси, геометрія дна та будь-які взаємозв’язки з зовнішньою різьбою.
Там, де функція залежить від вирівнювання, використовуйте чітку систему базових елементів для концентричності, співвісності, биття або положення замість накопичення неспіввіднесених розмірів із знаками «плюс-мінус». Застосовуйте геометричне керування лише тоді, коли воно захищає вимоги збірки. Надмірне або нечітке керування може збільшити вартість контролю без поліпшення посадки.
Розділіть геометрію ущільнення від перевірки тиску або герметичності.
Визначте, чи відбувається ущільнення за різьбою, на торцевій поверхні, на плечі, у пазі для кільця О-тип, на посадочному місці прокладки чи іншій конструктивній особливості. Вкажіть відповідні розміри, стан поверхні, фаски та допустимі дефекти. Якщо корпус контактує з робочим середовищем, вкажіть сумісність матеріалів та вимоги до очищення.
Перевірка на тиск, герметичність та витрату — це окремі пункти обсягу робіт. У запиті на цитату має бути вказано робоче середовище для випробування, рівень тиску або вакууму, тривалість, температуру, допустимі втрати, відповідальність за оснастку, кількість зразків та документи, що підлягають зберіганню. Доки ці параметри не узгоджено, ні завершення випробувань, ні показники герметичності не можна декларувати.
Справжнє фото компанії Zhengna Technology, використане в цьому матеріалі, зображує різьбовий корпус датчика з нержавіючої сталі, але воно не підтверджує конкретний спосіб ущільнення чи результати функціонального випробування.
Заплануйте доступ для затягування ключем та збирання
Плоскі грані ключа корисні лише тоді, коли збірка забезпечує достатній доступ інструменту. Визначте ширину, положення плоскої грані та її розташування щодо сусідніх буртиків. Уточніть, чи припустимі косметичні сліди в зоні контакту з інструментом, а також чи корпус встановлюють до чи після монтажу сусідніх компонентів.
Якщо важливе значення має момент затягування, укажіть, хто перевіряє цей момент і стик монтажних поверхонь. Сама за собою розмірна величина плоскої грані не визначає дозволений момент затягування.
Вкажіть нержавіючу сталь та стан поверхні
У специфікації матеріалу має бути вказано марку нержавіючої сталі, її стан, стандарт і необхідну документацію. Вибір марки може залежати від середовища, ступеня корозійного впливу, температури, магнітної сприйнятливості, міцності, оброблюваності або процесу очищення. Саме слово «нержавіюча» недостатньо для випуску замовлення на закупівлю.
За потреби додайте вимоги щодо пасивації, очищення, відстежуваності, обмежених речовин, шорсткості, косметичних характеристик або маркування. Зберігайте візуальну ідентифікацію, сертифікати матеріалів та дані про корозійну стійкість як окремі записи.
Зв’яжіть кожну критичну характеристику з даними перевірки
План перевірки є корисним, коли в ньому вказано характеристику, метод, частоту та запис про випуск. Покупець може вимагати:
- різьбоміри, що відповідають затвердженому позначенню;
- вимірювання розмірів діаметрів, довжин, плечей і отворів;
- перевірку співвідношення різьби до отвору або отвору до локалізуючого діаметра;
- вимірювання поверхні лише в функціональних зонах, визначених кресленням;
- дані про перевірку першого зразка для нової або оновленої конфігурації;
- проміжні перевірки характеристик, які можуть змінюватися через знос інструменту або зміщення налаштувань;
- остаточне функціональне тестування лише за умови узгодження методу та граничних значень прийнятності.
Не копіюйте план вибіркового контролю з іншого корпусу, не перевіривши ризик, обсяг та функцію інтерфейсу. Не вважайте загальне повідомлення про огляд підтвердженням того, що певна партія пройшла контроль.
Неповний запит цитати порівняно з запитом, готовим до цитування
| Неповний вхід | Вхід, готовий до цитування |
|---|---|
| Корпус датчика з нержавіючої сталі | Точний клас, стан і стандарт матеріалу |
| Індивідуальна різьба | Стандарт, розмір, крок, клас, довжина та інформація про спарювання |
| Тісний отвір | Номінальна геометрія, допуск, база та функціональна причина |
| Потрібно герметизувати | Місце герметизації, геометрія, вимоги до поверхні та відповідальність за випробування |
| Якісне оздоблення | Вимірювана шорсткість, косметична зона або вимоги до додаткової обробки |
| Перевірити всі розміри | Список критичних характеристик, метод, частота та очікування щодо звітності |
| Надіслати ціну | Ревізія креслення, кількість, планові терміни та місце поставки |
Чек-лист «Котирування готове»
Перед надсиланням запиту на котирування підтвердьте, що пакет містить:
- контрольоване двовимірне креслення та наявна тривимірна модель;
- номер креслення, ревізія та джерело відповідального затвердження;
- функція корпусу датчика та контекст взаємодії з суміжними компонентами;
- марка нержавіючої сталі, стан матеріалу та вимоги до документації;
- різьба, отвір, упор, базові елементи та деталі для затягування ключем;
- геометрія ущільнення та окремо визначений обсяг функціонального тестування;
- критичні допуски, зони поверхні, вимоги до кромок та чистоти;
- кількість прототипів, кількість для серійного виробництва та очікуваний річний попит;
- вимоги до першого зразка, калібрів, вибіркового контролю та звітності; та
- вимоги до упаковки, прослідковуваності та поставки.
Для фактичної комерційної сім’ї продуктів перевірте індивідуальний корпус датчика з нержавіючої сталі, виготовлений методом ЧПУ для більш широкого виробничого процесу перегляньте нестандартні частини обробки на cnc щоб запросити перегляд креслення, зв’язатися з компанією Zhengna Technology .
Поширені запитання
Чи може постачальник надати цінову пропозицію на корпус датчика за фотографією?
Фотографія може допомогти у попередній дискусії, але для надійної виробничої цінової пропозиції все ще потрібні контрольовані розміри, матеріал, інтерфейси, кількості та вимоги щодо прийняття.
Чи визначає позначення різьби умови герметизації?
Не завжди. З’єднання може герметизуватися за різьбою, за плечем, за торцевою поверхнею, за кільцем O-тип чи за прокладкою. На кресленні слід чітко вказати фактичний герметизуючий інтерфейс.
Чи слід передбачати випробування на тиск або витікання?
Ні. Метод випробування, умови, відповідальність за оснастку, вибірка та граничні значення прийнятності мають бути домовлені окремо як спеціальний обсяг робіт.
Які розміри зазвичай потребують найчіткіших відносин до базових елементів?
Різьба, осьовий отвір, центрувальний діаметр, плече та герметизуючий інтерфейс часто взаємодіють між собою, але на остаточному кресленні слід вибирати параметри контролю з урахуванням фактичного функціонування з’єднання.
Який найшвидший спосіб зменшити невизначеність у котируванні?
Надішліть поточну редакцію креслення, інформацію про стикуючі інтерфейси, точний матеріал, кількості та короткий перелік критичних вимог щодо прийняття разом із першим запитом пропозиції ціни.