
 EN

CNC-sensorhus RFQ-guide: Gänga, borrning, tätningsgränsyta och inspektion
Direkt svar: ett offertklart CNC-sensorhållarpaket bör definiera monteringsgängan, borrningen och de interna stegen, referensförhållandena, tätningsgränsytan, möjligheten att använda verktyg för åtdragning, rostfritt ståls kvalitet, ytkrav, bevis för inspektion, kvantiteter och ritningsrevision. En fotografier eller provbit kan hjälpa till att identifiera komponentfamiljen, men kan inte ersätta kontrollerade gränsytor och godkännandekriterier.
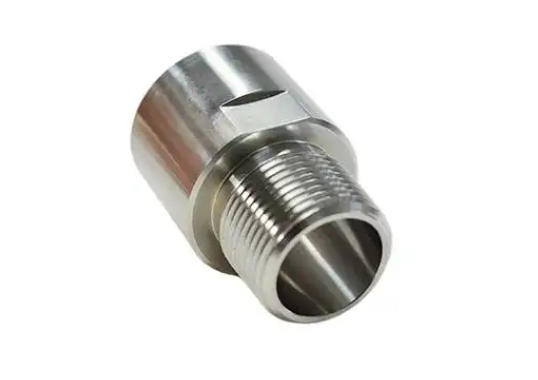
Denna guide riktar sig till köpare som förbereder en ritningsbaserad RFQ för en gängad, maskinerad sensorhållare. Den förklarar vilka beslut som minskar oklarheter i offerten. Den tilldelar inte någon tryckklass, läckresultat, tolerans eller gängspecifikation till den fotograferade sensorhållaren från Zhengna Technology.
Mappa de funktionella gränssnitten innan toleranser läggs till
Börja med att markera vad varje yta gör i monteringen. Ett cylindriskt hölje kan innehålla ett monteringstråd, en positionsbestämmande diameter, en intern sensorplats, en tätningsaxel, ett momentöverföringsavsnitt samt ett kabel- eller flödessida-gränssnitt. Dessa funktioner får inte härledas enbart från formen.
| Gränssnitt | Definiera i RFQ:n | Risk om det saknas |
|---|---|---|
| Yttre tråd | Standard, storlek, gång, klass, längd och införingsvillkor | En tråd kan godkännas vid mätning men ändå misslyckas vid sammanfogning eller positionering enligt avsedd funktion |
| Axial borrning | Diameter, djup, interna steg och bottenförhållande | Sensorelementet kan placeras på fel djup eller komma i kontakt med en icke-avsedd yta |
| Referenssystem | Primär positionsbestämmande yta eller diameter samt samband mellan funktionella egenskaper | Enskilda mått kan godkännas trots att monteringsaxlarna inte är justerade |
| Tätningsskikt | Tätningstyp, spår- eller axelkransgeometri samt ytkrav | Leverantören kan inte planera den kritiska ytan eller ansvarsområdet för validering |
| Verktygsfunktion för vridning | Platt bredd, tillträdesutrymme och tillåten verktygskontakt | Monteringstorkan kan skada en närliggande yta eller bli oåtkomlig |
| Inspektionsgodkännande | Kritiska egenskaper, mätverktyg, provtagning och rapportformat | Den levererade dokumentationen kan inte överensstämma med köparens godkännandeprocess |
Gänguppgifter måste gå utöver nominell diameter
En fullständig gängbeskrivning anger det tillämpade standardvärdet, nominella storleken, steglängden eller antalet gängor per tum, toleransklass eller passning, gängriktning, användbar längd samt tillåten införings- och avslutningslängd. Uppgifter om motdel och monteringsmetod bör också vara tillgängliga vid granskning.
Anta inte att varje synlig gängad sensorhållare är metrisk, BSP, NPT eller UNF. Använd inte ett krav på konisk gänga när monteringen faktiskt täts vid en axiell axel, O-ring eller packning. Ritningen bör separera funktionerna mekanisk fästning, positionering och tätning.
Om passivering eller en annan efterbehandling påverkar gängan ska det anges om godkännande gäller före eller efter denna åtgärd. Ett gängmåttresultat bevisar endast den angivna mätningen; det bevisar inte läckprestanda eller slutgiltig monteringspassform i sig.
Definiera borrningen som en funktionell egenskap
Den axiella öppningen kan leda en sond, positionera en insats, ge utrymme, innehålla ett internt steg eller utgöra en del av en vätskeväg. RFQ:n bör visa borrningsdiametern, djupet, övergångarna, de interna radieerna, bottengeometrin och eventuella relationer till den yttre gängan.
När funktionen beror på justering ska ett tydligt referensschema användas för koncentricitet, koaxialitet, runout eller position i stället för att stapla orelaterade plus-eller-minus-mått. Tillämpa endast en geometrisk kontroll när den skyddar ett monteringskrav. Överdrivna eller oklara kontroller kan öka inspektionskostnaderna utan att förbättra passformen.
Separera tätningsgeometri från tryck- eller läckagevalidering
Identifiera om tätning sker vid gängan, en yta, en axelsteg, en O-ringssänka, en packningsbädd eller en annan funktion. Definiera relevanta mått, ytkvalitet, kantavrunningar och tillåtna defekter. Om höljet är i kontakt med ett medium ska materialkompatibilitet och rengöringskrav anges.
Tryck-, läckage- och flödesvalidering är separata omfångsobjekt. RFQ:n ska ange testmedium, tryck- eller vakuumnivå, varaktighet, temperatur, tillåten förlust, ansvar för fixtur, provstorlek och bevarade register. Om dessa punkter inte är överenskomna får varken testslutförande eller läckageprestanda hävdas.
Den verkliga fotografin av Zhengna Technology som används i detta ämne visar ett gängat sensorhölje i rostfritt stål, men den bevisar inte någon särskild tätningsmetod eller funktionsprovresultat.
Planera för mutternyckelåtkomst och monteringsåtkomst
Mutternyckelflatytor är användbara endast om monteringen ger tillräcklig verktygsåtkomst. Ange bredden på flatytan, dess position och förhållande till närliggande axelskultar. Ange om kosmetiska märken är tillåtna i verktygskontaktzonen och om höljet monteras före eller efter angränsande komponenter.
Om monteringstorque är viktigt ska den ansvarige för validering av torque och motparad gränsyta identifieras. Enbart en flatmått anger inte den tillåtna åtdragningsmomentet.
Ange rostfritt stål och yttillstånd
Materialbeteckningen ska ange rostfritt ståls sortsbenämning, tillstånd, standard och krävd dokumentation. Sortval kan bero på mediet, korrosionspåverkan, temperatur, magnetisk respons, hållfasthet, bearbetbarhet eller rengöringsprocess. Ordet "rostfritt" ensamt räcker inte för beställningsfrigivning.
Om det krävs ska passivering, rengöring, spårbarhet, begränsade ämnen, ytjämnhet, estetiska krav eller märkningskrav läggas till. Visuell identifiering, materialcertifikat och bevis för korrosionsprestanda ska hållas som separata register.
Koppla varje kritisk funktion till inspektionsbevis
Ett inspektionsplan är användbart när det anger funktionen, metoden, frekvensen och frigivningsregistret. En köpare kan begära:
- gängmätare som matchar den frigivna beteckningen;
- dimensionella mätningar av diametrar, längder, axlar och borrningar;
- verifiering av förhållandet mellan gänga och borrning eller mellan borrning och lokaliseringsdiameter;
- ytmätning endast i de funktionella zonerna som anges på ritningen;
- första-artikelbevis för en ny eller reviderad konfiguration;
- kontroller under processen av egenskaper som påverkas av verktygsslitage eller inställningsrörelse; och
- slutlig funktionsprovning endast när metoden och godtagbarhetsgränsen är överenskomna.
Kopiera inte ett stickprovsplan från ett annat hölje utan att kontrollera risk, volym och gränssnittsfunktion. Behandla inte en generisk inspektionsbeskrivning som bevis för att en viss parti har godkänts.
Ofullständig RFQ jämfört med RFQ redo för offert
| Ofullständig indata | Indata redo för offert |
|---|---|
| Rostfritt sensorhölje | Exakt kvalitet, tillstånd och materialstandard |
| Anpassad gänga | Standard, storlek, steglängd, klass, längd och kopplingsinformation |
| Tät borrning | Nominalgeometri, tolerans, referensyta och funktionell anledning |
| Måste täta | Tätningsplats, geometri, ytkrav och ansvar för provning |
| God ytyta | Mätbar råhet, kosmetisk zon eller krav på efterbehandling |
| Kontrollera alla mått | Lista över kritiska funktioner, metod, frekvens och förväntningar på rapportering |
| Skicka pris | Ritningsrevision, kvantiteter, måltidpunkt och leveransdestination |
Offer-klar-kontrolllista
Innan RFQ skickas, bekräfta att paketet inkluderar:
- kontrollerad tvådimensionell ritning och tillgänglig tredimensionell modell;
- ritningsnummer, revision och ansvarsfull godkännandekälla;
- sensorhållarens funktion och sammanfogningskomponentens sammanhang;
- rostfritt stål, tillstånd och dokumentationskrav;
- gänga, borrning, axelaxel, referensyta och momentanordning;
- tätgeometri och separat definierad omfattning för funktionstest;
- kritiska toleranser, ytzoner, kant- och renhetskrav;
- prototypkvantitet, produktionskvantitet och förväntad årlig efterfrågan;
- första artikel, mätverktyg, provtagning och rapportkrav; och
- förpacknings-, spårbarhets- och leveranskrav.
För den faktiska kommersiella produktfamiljen, granska anpassad rostfri stål-CNC-sensorhållare . För den bredare tillverkningsvägen, granska special cnc bearbetade delar . För att begära en ritningsgranskning, kontakta Zhengna Technology .
Vanliga frågor
Kan en leverantör offra en sensorhållare baserat på en fotografi?
En fotografi kan stödja en inledande diskussion, men ett pålitligt tillverkningsoffer kräver fortfarande kontrollerade mått, material, gränssnitt, kvantiteter och godkännandekrav.
Definierar en gängangivning tätningen?
Inte alltid. Samlingen kan täta på gängan, en axel, en yta, en O-ring eller en packning. Ritningen bör identifiera det faktiska tätningsgränssnittet.
Bör tryck- eller läcktest antas?
Nej. Testmetoden, testvillkoren, ansvarsområdet för fästning, provtagning och acceptansgränser måste överenskommassom en separat omfattning.
Vilka dimensioner förtjänar vanligtvis tydligast referensförhållanden?
Gängan, axiella borrning, centreringsskiva, axiala axelaxel och tätningsyta interagerar ofta, men den släppta ritningen bör välja toleranskontroller baserat på den faktiska monteringsfunktionen.
Vad är det snabbaste sättet att minska osäkerheten i offertförslaget?
Skicka den aktuella ritningsrevisionen, information om sammanmonteringsgränssnittet, exakt material, kvantiteter och en kort lista över kritiska acceptanskriterier tillsammans med det första RFQ:t.