
 EN

Guía de solicitude de orzamento para carcasa de sensor CNC: rosca, furo, interface de estanqueidade e inspección
Resposta directa: un paquete de carcasa de sensor CNC listo para orzamento debe definir a rosca de montaxe, o furo e os escalóns internos, as relacións de referencia (datums), a interface de estanqueidade, o acceso para ferramentas de apriete, o grao de acero inoxidable, os requisitos superficiais, as probas de inspección, as cantidades e a revisión do debuxo. Unha fotografía ou mostra pode axudar a identificar a familia de pezas, pero non pode substituír as dimensións controladas da interface nin os criterios de aceptación.
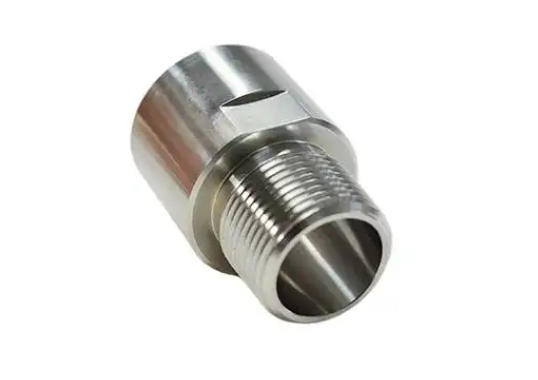
Esta guía destínase a compradores que preparan unha solicitude de orzamento baseada en debuxo para unha carcasa de sensor mecanizada e roscada. Explica qué decisións reducen a ambigüidade nos orzamentos. Non asigna unha presión nominal, un resultado de fuga, unha tolerancia nin unha especificación de rosca á carcasa fotografiada de Zhengna Technology.
Mapear as interfaces funcionais antes de engadir tolerancias
Comezar marcando que fai cada superficie no conxunto. Unha carcasa cilíndrica pode incluír un filete de montaxe, un diámetro de localización, un asento interno para o sensor, un ombro de estanquidade, unha sección para a ferramenta e unha interface para o cable ou o fluxo. Esas funcións non deben inferirse só a partir da forma.
| Interfaz | Definir na solicitude de cotización | Risco cando falta |
|---|---|---|
| Rosa externa | Norma, tamaño, paso, clase, lonxitude e condición de entrada | Un filete pode pasar a comprobación pero fallar ao acoplarse ou localizarse como se pretendía |
| Taladro axial | Diámetro, profundidade, escalóns internos e condición do fondo | O elemento sensor pode colocarse a unha profundidade incorrecta ou contactar cunha superficie non prevista |
| Esquema de referencia | Cara ou diámetro de localización principal e relacións entre características | As dimensións individuais poden ser correctas mentres que os eixes do conxunto non están aliñados |
| Interface de sellado | Tipo de selo, xeometría da ranura ou do reborde e requisitos de superficie | O fornecedor non pode planificar a superficie crítica nin a responsabilidade de validación |
| Característica para apretar con chave | Ancho plano, envolvente de acceso e contacto permitido coa ferramenta | O par de apriete pode danar unha superficie adxacente ou resultar inaccesible |
| Liberación para inspección | Características críticas, calibradores, mostraxe e formato de informe | A evidencia enviada pode non coincidir co proceso de aceptación do comprador |
A información sobre as roscas debe ir máis aló do diámetro nominal
Unha chamada completa de filete identifica a norma reitora, o tamaño nominal, o paso ou os filetes por polgada, a clase ou axuste, a man, a lonxitude útil, e a tolerancia de entrada e saída.
Non asuma que cada filete visible do aloxamento do sensor é métrico, BSP, NPT ou UNF. Non empregue un requisito de filete cónico cando a unión se estanque realmente nun rebordo, un anel O ou unha xunta. O debuxo debe separar as funcións de retención mecánica, localización e estanquidade.
Se a pasivación ou outro proceso posterior afecta ao filete, indique se a aceptación aplícase antes ou despois dese proceso. O resultado dun calibrador de filetes demostra só a condición de calibraxe especificada; non demostra por si mesmo o rendemento estanque ou o axuste final da montaxe.
Defina o orificio como unha característica funcional
A abertura axial pode guiar unha sonda, localizar unha inserción, proporcionar folga, conter un paso interno ou formar parte dun percorrido de fluído. A RFQ debe amosar o diámetro do furo, a profundidade, as transicións, os raios internos, a xeometría da base e calquera relación co filete externo.
Cando a función dependa do aliñamento, empregue un esquema de referencia claro para a concentricidade, coaxialidade, desviación radial ou posición, en vez de acumular dimensións non relacionadas con tolerancias de ±. Aplique un control xeométrico só cando protexa un requisito de montaxe. Os controles excesivos ou pouco claros poden aumentar o custo de inspección sen mellorar o axuste.
Separe a xeometría de estanqueidade da validación da presión ou da fuga
Identifique se a estanqueidade ocorre no filete, nunha cara, nun ombro, nun ranura para xunta tórica, nun asento para xunta ou noutro elemento. Defina as dimensións relevantes, o estado superficial, os chanfros nas arestas e os defectos permitidos. Se a carcasa entra en contacto cun medio, indique a compatibilidade de materiais e os requisitos de limpeza.
A validación da presión, das fugas e do caudal son elementos de ámbito separados. A solicitude de cotización debe indicar o medio de ensaio, o nivel de presión ou baleiro, a duración, a temperatura, a perda admisible, a responsabilidade pola ferramenta, o tamaño da mostra e os rexistros conservados. A menos que se acorden estes puntos, non se debe afirmar nin a finalización do ensaio nin o rendemento en relación coas fugas.
A fotografía real da tecnoloxía Zhengna utilizada neste tema amosa unha carcasa do sensor de aceiro inoxidábel con rosca, pero non demostra ningún método específico de estanquidade nin ningún resultado funcional do ensaio.
Planificar o acceso para o apriete e a montaxe
As superficies planas para a chave só son útiles cando a montaxe ofrece suficiente acceso á ferramenta. Defina a anchura da superficie plana, a súa posición e a súa relación cos ombreiros próximos. Indique se se aceptan marcas estéticas na zona de contacto coa ferramenta e se a carcasa se instala antes ou despois dos compoñentes adxacentes.
Se o par de apriete é relevante, identifique quen valida o par e a interface de acoplamento. Unha dimensión plana por si soa non establece o par de apriete permitido.
Especificar o acero inoxidábel e o estado da superficie
A designación do material debe identificar a calidade do acero inoxidábel, o estado, a norma e a documentación requirida. A selección da calidade pode depender do medio, da exposición á corrosión, da temperatura, da resposta magnética, da resistencia, da usabilidade ou do proceso de limpeza. A simple mención de «acero inoxidábel» non é suficiente para a emisión da encomenda.
Se é necesario, engadir os requisitos de pasivación, limpeza, trazabilidade, substancias restrinxidas, rugosidade, aspecto ou marcas. Manter a identificación visual, a certificación do material e as probas do comportamento fronte á corrosión como rexistros separados.
Conectar cada característica crítica coa evidencia de inspección
Un plan de inspección é útil cando nomea a característica, o método, a frecuencia e o rexistro de emisión. Un comprador pode solicitar:
- calibres de filete coincidentes coa designación emitida;
- medición dimensional de diámetros, lonxitudes, ombreiras e orificios;
- verificación da relación entre o filete e o orificio ou entre o orificio e o diámetro de localización;
- medición da superficie só nas zonas funcionais definidas no debuxo;
- evidencia do primeiro artigo para unha nova configuración ou unha revisión desta;
- comprobacións en proceso para características afectadas polo desgaste das ferramentas ou polos movementos de axuste; e
- proba funcional final só cando se acordou o método e o límite de aceptación.
Non copie un plan de mostraxe doutra carcasa sen comprobar o risco, o volume e a función de interface. Non considere unha declaración xeral de inspección como proba de que un lote concreto pasou.
RFQ incompleta fronte a RFQ preparada para cotización
| Entrada incompleta | Entrada preparada para cotización |
|---|---|
| Carcasa do sensor de aceiro inoxidable | Grao, estado e norma de material exactos |
| Filete personalizado | Información estándar: tamaño, paso, clase, lonxitude e emparellamento |
| Orificio estreito | Xeometría nominal, tolerancia, datum e razón funcional |
| Debe selar | Localización do selo, xeometría, requisitos de superficie e responsabilidade das probas |
| Acabado bo | Rugosidade medible, zona cosmética ou requisito de posprocesado |
| Inspeccionar todas as dimensións | Lista de características críticas, método, frecuencia e expectativas de informe |
| Enviar prezo | Revisión do debuxo, cantidades, cronograma obxectivo e destino de entrega |
Lista de comprobación para cotización
Antes de enviar a solicitude de cotización, confirme que o paquete inclúe:
- debuxo bidimensional controlado e modelo tridimensional dispoñible;
- número do debuxo, revisión e fonte responsable da aprobación;
- función do aloxamento do sensor e contexto dos compoñentes con acoplamento;
- calidade do aceiro inoxidable, estado e requisitos documentais;
- rosca, furo, ombreira, referencia e detalles de apriete;
- xeometría de estanquidade e alcance definido por separado da proba funcional;
- tolerancias críticas, zonas superficiais, requisitos de bordos e limpeza;
- cantidade de prototipos, cantidade de produción e demanda anual prevista;
- expectativas sobre o primeiro artigo, a verificación, a mostraxe e o informe; e
- requisitos de empaquetado, trazabilidade e entrega.
Para a familia de produtos comerciais reais, revise a carcasa personalizada do sensor CNC en acero inoxidable . Para a ruta de fabricación máis ampla, revise pezas de mecanizado cnc personalizadas . Para solicitar unha revisión do debuxo, contactar con Zhengna Technology .
Preguntas frecuentes
Pode un fornecedor ofrecer unha carcasa de sensor a partir dunha fotografía?
Unha fotografía pode apoiar unha discusión inicial, pero unha oferta de fabricación fiable require aínda dimensións controladas, material, interfaces, cantidades e requisitos de aceptación.
Unha indicación de rosca define o estanqueidade?
Non sempre. O conxunto pode ser estanque na rosca, nun ombro, nunha cara, nun anel O ou nunha junta. O debuxo debe identificar a interface de estanqueidade real.
Debería asumirse a proba de presión ou fuga?
Non. O método de proba, as condicións, a responsabilidade do dispositivo de suxección, a mostraxe e o límite de aceptación deben acordarse como un ámbito separado.
Que dimensións adoitan requiren as relacións de referencia máis claras?
A rosca, o furo axial, o diámetro de localización, o rebordo e a interface de estanquidade interaccionan con frecuencia, pero o debuxo publicado debe seleccionar os controles en función da función real de montaxe.
Cal é a forma máis rápida de reducir a incerteza na cotización?
Envíe a revisión actual do debuxo, a información sobre as interfaces de acoplamento, o material exacto, as cantidades e unha lista breve dos requisitos críticos de aceptación coa primeira solicitude de cotización.