
 EN

Guide de demande de devis pour le boîtier de capteur usiné CNC : filetage, alésage, interface d’étanchéité et inspection
Réponse directe : un dossier prêt à être soumis pour devis CNC de boîtier de capteur doit définir le filetage de fixation, l’alésage et les épaulements internes, les relations entre références, l’interface d’étanchéité, l’accès pour serrage à la clé, la nuance d’acier inoxydable, les exigences de surface, les preuves d’inspection, les quantités et la révision du dessin. Une photographie ou un échantillon peuvent aider à identifier la famille de pièces, mais ne sauraient remplacer les dimensions contrôlées des interfaces ni les critères d’acceptation.
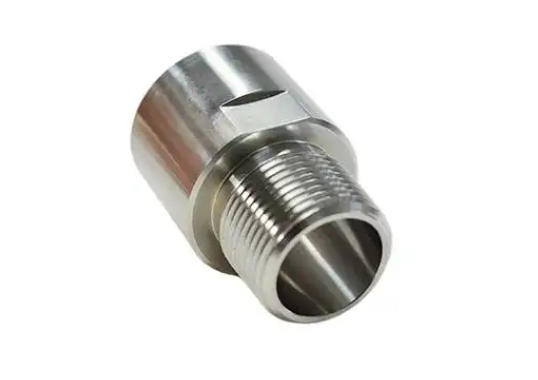
Ce guide s’adresse aux acheteurs préparant une demande de devis fondée sur un dessin pour un boîtier de capteur usiné fileté. Il explique quelles décisions permettent de réduire les ambiguïtés dans les devis. Il ne confère aucune classe de pression, aucun résultat d’étanchéité, aucune tolérance ni spécification de filetage au boîtier de capteur de Zhengna Technology figurant sur la photographie.
Cartographier les interfaces fonctionnelles avant d’ajouter les tolérances
Commencez par indiquer la fonction de chaque surface dans l’assemblage. Un boîtier cylindrique peut comporter un filetage de fixation, un diamètre de positionnement, un logement interne pour capteur, une épaulement d’étanchéité, une zone de serrage et une interface côté câble ou côté écoulement. Ces fonctions ne doivent pas être déduites uniquement à partir de la forme.
| Interface | Définir dans la demande de devis (RFQ) | Risque en cas d’absence |
|---|---|---|
| Filetage extérieur | Norme, dimension, pas, classe, longueur et état d’entrée | Un filetage peut s’avérer conforme au calibre tout en échouant à s’accoupler ou à se positionner comme prévu |
| Alésage axial | Diamètre, profondeur, épaulements internes et état du fond | L’élément capteur peut se trouver à une profondeur incorrecte ou entrer en contact avec une surface non prévue |
| Système de référence | Face ou diamètre de positionnement principal et relations entre caractéristiques | Des cotes individuelles peuvent être conformes tandis que les axes de l’assemblage ne sont pas alignés |
| Interface d’étanchéité | Type de joint, géométrie de la rainure ou de l’épaulement et exigences relatives à la surface | Le fournisseur ne peut pas planifier la surface critique ni la responsabilité de validation |
| Caractéristique de serrage | Largeur plane, enveloppe d’accès et contact autorisé de l’outil | Le couple de montage risque d’endommager une surface adjacente ou de devenir inaccessible |
| Libération de l’inspection | Caractéristiques critiques, jauges, échantillonnage et format de rapport | Les éléments fournis en tant que preuve peuvent ne pas correspondre au processus d’acceptation de l’acheteur |
Les informations sur le filetage doivent aller au-delà du diamètre nominal
Une désignation complète du filetage précise la norme applicable, la dimension nominale, le pas ou le nombre de filets par pouce, la classe ou l’ajustement, le sens, la longueur utile, ainsi que les tolérances d’entrée et de sortie. La pièce appariée et la méthode d’assemblage doivent également être disponibles lors de l’examen.
Ne supposez pas que chaque filet visible d’un logement de capteur est métrique, BSP, NPT ou UNF. N’appliquez pas une exigence de filet conique lorsque l’assemblage assure en réalité l’étanchéité au niveau d’une butée, d’un joint torique ou d’un joint d’étanchéité. Le plan doit distinguer clairement les fonctions de retenue mécanique, de positionnement et d’étanchéité.
Si la passivation ou un autre traitement postérieur affecte le filet, précisez si l’acceptation s’applique avant ou après cette opération. Le résultat d’un contrôle par calibre fileté atteste uniquement de la condition de contrôle spécifiée ; il ne garantit pas à lui seul l’étanchéité ni l’ajustement final de l’assemblage.
Définissez l’alésage comme une caractéristique fonctionnelle
L’ouverture axiale peut guider une sonde, positionner un insert, assurer un dégagement, contenir une épaulement interne ou constituer une partie du circuit fluide. La demande de devis (RFQ) doit indiquer le diamètre de l’alésage, sa profondeur, ses transitions, ses rayons internes, sa géométrie de fond ainsi que toute relation avec le filet externe.
Lorsque la fonction dépend de l’alignement, utiliser un schéma de référence clair pour la concentricité, la coaxialité, la battement ou la position, plutôt que d’empiler des cotes indépendantes avec tolérances ±. N’appliquer un contrôle géométrique que lorsqu’il garantit une exigence d’assemblage. Des contrôles excessifs ou peu clairs peuvent augmenter le coût des inspections sans améliorer l’ajustement.
Séparer la géométrie d’étanchéité de la validation sous pression ou de la détection de fuites
Préciser si l’étanchéité s’effectue au niveau du filetage, d’une face, d’un épaulement, d’une gorge pour joint torique, d’un siège de joint plat ou d’une autre caractéristique. Définir les dimensions pertinentes, l’état de surface, les chanfreins ou arrondis des bords ainsi que les défauts admissibles. Si le boîtier est en contact avec un fluide, préciser la compatibilité des matériaux et les exigences de nettoyage.
La validation sous pression, la détection de fuites et la vérification du débit constituent des domaines d’application distincts. La demande de devis (RFQ) doit indiquer le fluide d’essai, le niveau de pression ou de vide, la durée, la température, la perte admissible, la responsabilité concernant les équipements d’essai, la taille de l’échantillon et les documents à conserver. À moins que ces éléments ne soient convenus, aucune affirmation relative à l’achèvement des essais ni à la performance étanchéité ne doit être formulée.
La photographie réelle de Zhengna Technology utilisée dans ce sujet montre un boîtier de capteur en acier inoxydable fileté, mais elle ne prouve ni une méthode d’étanchéité particulière ni un résultat de test fonctionnel.
Prévoir le serrage à l’aide d’une clé et l’accès pour l’assemblage
Les surfaces plates pour clé ne sont utiles que si l’assemblage permet un accès suffisant à l’outil. Préciser la largeur des surfaces plates, leur position et leur relation avec les épaulements voisins. Indiquer si des marques esthétiques sont acceptables dans la zone de contact avec l’outil et si le boîtier est installé avant ou après les composants adjacents.
Si le couple de serrage est critique, identifier la personne ou l’entité chargée de valider ce couple ainsi que l’interface d’accouplement. Une simple cote de surface plate ne définit pas le couple de serrage autorisé.
Préciser l’acier inoxydable et l’état de surface
La désignation du matériau doit préciser la nuance d’acier inoxydable, l’état, la norme et les documents requis. Le choix de la nuance peut dépendre du milieu, de l’exposition à la corrosion, de la température, de la réponse magnétique, de la résistance mécanique, de l’usinabilité ou du procédé de nettoyage. Le simple terme « inoxydable » ne suffit pas pour une libération d’achat.
Si nécessaire, ajoutez les exigences relatives à la passivation, au nettoyage, à la traçabilité, aux substances restreintes, à la rugosité, à l’aspect esthétique ou au marquage. Conservez l’identification visuelle, la certification du matériau et les preuves de performance en corrosion sous forme d’enregistrements distincts.
Relier chaque caractéristique critique aux éléments de preuve d’inspection
Un plan d’inspection est utile lorsqu’il précise la caractéristique, la méthode, la fréquence et le document de libération. Un acheteur peut exiger :
- des jauges de filetage conformes à la désignation libérée ;
- des mesures dimensionnelles des diamètres, longueurs, épaulements et alésages ;
- la vérification de la relation entre filetage et alésage, ou entre alésage et diamètre de positionnement ;
- des mesures de surface uniquement sur les zones fonctionnelles définies par le dessin ;
- première preuve documentaire relative à une nouvelle configuration ou à une configuration révisée ;
- contrôles en cours de fabrication pour les caractéristiques affectées par l’usure des outils ou les déplacements de réglage ; et
- essais fonctionnels finaux uniquement lorsque la méthode et la limite d’acceptation ont été convenues.
Ne pas reprendre un plan d’échantillonnage issu d’un autre boîtier sans évaluer les risques, le volume et la fonction d’interface. Ne pas considérer une déclaration d’inspection générique comme une preuve du passage réussi d’un lot particulier.
Demande de devis incomplète par rapport à une demande de devis prête à être chiffrée
| Données d’entrée incomplètes | Données d’entrée prêtes pour devis |
|---|---|
| Boîtier capteur en acier inoxydable | Grade, état et norme matérielle exacts |
| Filetage sur mesure | Norme, dimension, pas, classe, longueur et informations relatives à l’accouplement |
| Alésage étroit | Géométrie nominale, tolérance, référence et motif fonctionnel |
| Doit être étanche | Emplacement du joint, géométrie, exigences de surface et responsabilité des essais |
| Finition soignée | Rugosité mesurable, zone esthétique ou exigence de post-traitement |
| Vérifier toutes les dimensions | Liste des caractéristiques critiques, méthode, fréquence et attentes en matière de rapport |
| Envoyer le prix | Révision du plan, quantités, calendrier cible et lieu de livraison |
Liste de contrôle prêt à soumissionner
Avant d’envoyer la demande de devis, confirmez que le dossier comprend :
- plan 2D maîtrisé et modèle 3D disponible ;
- le numéro de plan, la révision et la source responsable de l’approbation ;
- la fonction du boîtier du capteur et le contexte des composants associés ;
- la nuance d’acier inoxydable, l’état et les exigences en matière de documentation ;
- les détails relatifs au filetage, à l’alésage, à l’épaulement, aux références et au serrage ;
- la géométrie d’étanchéité et la portée spécifique des essais fonctionnels définis séparément ;
- les tolérances critiques, les zones de surface, les exigences relatives aux bords et à la propreté ;
- quantité de prototypes, quantité de production et demande annuelle prévue ;
- les attentes concernant les premiers articles, les calibres, les échantillonnages et les rapports ; et
- les exigences relatives à l’emballage, à la traçabilité et à la livraison.
Pour la famille de produits commerciaux réelle, passez en revue les boîtier de capteur CNC en acier inoxydable sur mesure . Pour l’ensemble du processus de fabrication, consulter pièces de fraisage CNC sur mesure . Pour demander un examen de plan contactez Zhengna Technology .
Questions fréquemment posées
Un fournisseur peut-il établir un devis pour un boîtier de capteur à partir d’une photographie ?
Une photographie peut appuyer une discussion initiale, mais un devis fiable pour la fabrication exige tout de même des dimensions contrôlées, un matériau spécifié, des interfaces définies, des quantités précises et des exigences d’acceptation.
Une désignation de filetage définit-elle automatiquement l’étanchéité ?
Pas toujours. L’étanchéité peut être assurée par le filetage lui-même, une épaulement, une face, un joint torique ou un joint plat. Le plan doit identifier clairement l’interface réelle d’étanchéité.
Faut-il supposer la réalisation d’un essai de pression ou d’étanchéité ?
Non. La méthode d’essai, les conditions d’essai, la responsabilité concernant les équipements, la stratégie d’échantillonnage et la limite d’acceptation doivent faire l’objet d’un accord séparé.
Quelles dimensions nécessitent généralement les relations de référence les plus claires ?
Le filetage, le trou axial, le diamètre de centrage, l’épaulement et l’interface d’étanchéité interagissent souvent, mais le dessin diffusé doit sélectionner les tolérances en fonction de la fonction réelle d’assemblage.
Quelle est la méthode la plus rapide pour réduire l’incertitude liée au devis ?
Envoyez dès la première demande de devis (RFQ) la version actuelle du dessin, les informations relatives à l’interface d’assemblage, le matériau exact, les quantités et une courte liste des exigences critiques d’acceptation.