
 EN

CNCセンサハウジングのRFQガイド:ねじ部、内径加工部、シールインターフェース、検査項目
直接的な回答: 見積もり対応可能なCNCセンサハウジングパッケージには、取付用ねじ、ボアおよび内部段差、基準面の関係性、シール部形状、レンチによる締め付け作業空間、ステンレス鋼の材質等級、表面仕上げ要件、検査証拠資料、数量および図面改訂番号を明記する必要があります。写真や実物サンプルは、部品のシリーズを特定するうえで有用ですが、制御されたインターフェース寸法および受入基準を代替することはできません。
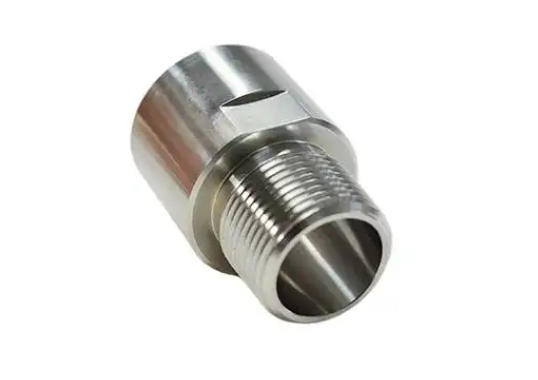
本ガイドは、ねじ付き機械加工センサハウジングについて図面に基づくRFQ(見積もり依頼)を作成する購買担当者向けに作成されています。見積り時の曖昧さを低減するための判断事項を説明しています。なお、掲載されている正那テクノロジー製ハウジングの写真から、耐圧性能、漏れ試験結果、公差、またはねじ仕様を導き出すことはありません。
公差を追加する前に、機能面を明確に定義する
まず、アセンブリにおける各面の機能を明記します。円筒形ハウジングには、取付用ねじ部、位置決め用外径、内部センサ座面、シール用肩部、工具締め付け部、およびケーブル/流体側インターフェースなどが含まれる場合があります。これらの機能は、形状のみから推定してはいけません。
| インタフェース | RFQ(見積依頼書)で明示する | 未記載の場合のリスク |
|---|---|---|
| 外部糸 | 規格、サイズ、ピッチ、公差等級、長さ、導入条件 | ねじはゲージ検査では合格しても、実際の組立や位置決めが正しく行えない場合がある |
| 軸方向ボア | 直径、深さ、内面段差、底部の状態 | センサ素子が所定の深さに収まらず、あるいは意図しない面と接触してしまう可能性がある |
| 基準体系 | 主な位置決め面または位置決め外径、および関連する特徴間の関係 | 個々の寸法は合格しても、アセンブリ全体の軸が整合しない場合がある |
| シーリングインターフェース | シールの種類、溝または肩部の形状、および表面仕上げ要件 | サプライヤーが重要表面や検証責任を計画できない |
| レンチ用突起(ワレンチング・フィーチャー) | 平幅、工具のアクセス可能範囲、および許容される工具接触面 | 締付けトルクにより隣接部品の表面が損傷する、あるいは工具がアクセスできなくなる可能性がある |
| 検査による承認(リリース) | 重要特性、測定治具、サンプリング方法、および報告書の形式 | 出荷時に提出される証拠資料が、購入者側の受入手順と一致しない可能性がある |
ねじ情報は公称径にとどまらず、より詳細な記載が必要である
完全なねじ指示には、適用規格、公称サイズ、ピッチ(またはインチ当たりの山数)、公差クラス(または適合クラス)、ねじ方向、有効長さ、導入部および逃がし部の許容値が明記されている必要がある。また、相手側部品および組立方法についても、レビュー時に入手可能であることが望ましい。
可視のセンサーハウジングのねじ山がすべてメトリック、BSP、NPT、またはUNFであると想定しないでください。実際には肩部、Oリング、またはガスケットで密閉される構造の場合、テーパーねじによる密閉を要求しないでください。図面では、機械的保持、位置決め、密閉という各機能を明確に分離して記載する必要があります。
パスベーション処理やその他の後工程がねじ部に影響を及ぼす場合、受入基準はその処理前か処理後かを明記してください。ねじゲージによる測定結果は、指定されたゲージ条件を満たしていることのみを証明するものであり、それ単体では漏れ性能や最終組立時の適合性を保証するものではありません。
内径(ボア)を機能的特徴として定義してください
軸方向の開口部は、プローブの案内、インサートの位置決め、クリアランス確保、内部段差の収容、あるいは流体通路の一部を形成する用途があります。RFQ(調達依頼書)には、ボアの直径、深さ、形状変化部(トランジション)、内面のR角、底部の形状、および外側のねじとの関係性を明示してください。
機能が位置合わせに依存する場合は、関連のない±公差を重ねるのではなく、同心度、同軸度、ランアウト、または位置度に対して明確な基準面方式を用いること。幾何公差は、組立要件を保護する場合にのみ適用すること。過剰または曖昧な公差は、適合性を向上させることなく検査コストを増加させる可能性がある。
シール構造と圧力・漏れ検証を分離すること
シールがねじ部、端面、肩部、Oリング溝、ガスケット座面、またはその他の特徴部で発生するかを特定すること。関連する寸法、表面状態、エッジブレーク、および許容欠陥を定義すること。ハウジングが流体に接触する場合は、材料の適合性および洗浄要件を明記すること。
圧力試験、漏れ試験、流量試験はそれぞれ独立した検証項目である。RFQには、試験流体、圧力または真空度、試験時間、温度、許容漏れ量、治具の責任範囲、試験サンプル数、および保存する記録の種類を明記すること。これらの項目が合意されていない限り、試験の完了も、漏れ性能の達成も主張してはならない。
本トピックで使用されている正真テクノロジー社の実際の写真には、ねじ付きステンレス鋼製センサハウジングが写っていますが、これは特定のシール方法や機能試験結果を証明するものではありません。
レンチ作業および組立時のアクセス性の検討
レンチ面は、組立時に工具のアクセスが十分に確保される場合にのみ有効です。フラット部の幅、位置、および周辺の肩部との関係を明記してください。また、工具接触部に外観上の痕跡( cosmetic marks )が許容されるかどうか、およびハウジングが隣接部品の取り付け前か後かを明示してください。
取り付けトルクが重要な場合は、そのトルクおよび相手側インターフェースの検証担当者を明記してください。単にフラット部の寸法を指定しただけでは、許容される締め付けトルクは定義されません。
ステンレス鋼材および表面状態を明記してください
材質の明記には、ステンレス鋼のグレード、状態(熱処理状態など)、規格および必要な証明書類を明示する必要があります。グレードの選定は、取り扱う媒体、腐食環境、使用温度、磁気応答性、強度、切削加工性、または洗浄プロセスなどに応じて決定される場合があります。「ステンレス」という単語のみでは、調達発注には不十分です。
必要に応じて、パッシベーション処理、清掃要件、トレーサビリティ、特定化学物質制限、表面粗さ、外観品質、刻印などの追加要件を明記してください。視覚的識別情報、材質証明書、耐食性試験結果などの記録は、それぞれ独立した文書として管理してください。
各重要寸法・特性を検査証拠と結びつける
検査計画は、対象となる特性、検査方法、実施頻度、承認記録を明記している場合に有効です。購入者は以下を要求することがあります:
- 公称値仕様に合致したねじゲージ;
- 直径、全長、肩部、内径(ボア)などの寸法測定;
- ねじ部とボアとの位置関係、またはボアと基準径との位置関係の確認;
- 表面粗さ測定は、図面で機能的に定義された領域に限定して実施すること;
- 新規または変更された構成に関する初回部品の証拠;
- 工具摩耗やセットアップのズレによって影響を受ける特性に対する工程内検査;および
- 検査方法と合格基準が合意された場合にのみ実施する最終機能試験。
リスク、生産数量、インターフェース機能を確認せずに、他のハウジングで使用されている抜取検査計画をそのまま流用しないでください。また、一般的な検査記述を、特定ロットが合格した根拠として扱わないでください。
未完了のRFQ(見積依頼書) vs 見積可能状態のRFQ
| 不完全な入力 | 見積もり作成可能な情報 |
|---|---|
| ステンレス製センサーハウジング | 正確な鋼種、材質状態および材料規格 |
| カスタムねじ | 規格、サイズ、ピッチ、公差級、長さおよび対応相手部品に関する情報 |
| 狭小径 | 公称形状、許容差、基準面および機能上の理由 |
| 確実に密封すること | 密封部の位置、形状、表面要件および試験責任者 |
| 良好な仕上げ | 測定可能な粗さ、外観品質ゾーン、または後工程要件 |
| すべての寸法を検査すること | 重要特性の一覧、検査方法、頻度および報告要件 |
| 価格を提示すること | 図面改訂番号、数量、目標納期および納入先 |
見積もり対応可能チェックリスト
RFQを送付する前に、以下の内容がパッケージに含まれていることを確認してください。
- 管理された2D図面および利用可能な3Dモデル;
- 図面番号、改訂番号、および責任ある承認元;
- センサハウジングの機能および対向部品との組立関係;
- ステンレス鋼の材質・状態および文書化要件;
- ねじ、内径穴、肩部、基準面、および工具による締め付けに関する詳細;
- シール構造および別途定義された機能試験の範囲;
- 重要公差、表面領域、エッジ形状および清浄度要件;
- 試作数量、量産数量および年間見込需要量。
- 初品検査、検査用治具、サンプリング方法および報告書の提出要件;および
- 包装、トレーサビリティおよび納期要件。
実際の商用製品ファミリーについては、 カスタムステンレス鋼CNCセンサーハウジング より広範な製造工程については、ご確認ください 定番 cnc加工部品 図面レビューをご依頼になるには、 鄭那テクノロジーへお問い合わせください .
よくあるご質問
写真からセンサーハウジングの見積もりをサプライヤーに依頼できますか?
写真は初期の検討を補助するものにはなりますが、信頼性のある製造見積もりを得るには、公差付き寸法、材質、接続部形状、数量、受入基準などの明確な仕様情報が必要です。
ねじの呼び出し記号で密封が定義されますか?
必ずしもそうではありません。密封はねじ部、肩部、端面、Oリング、またはガスケットのいずれかで実現される場合があります。図面には、実際に密封を担う界面を明示する必要があります。
耐圧試験または漏れ試験は当然含まれるものと見なしてよいですか?
いいえ。試験方法、試験条件、治具の責任分界、サンプリング方法、および受入限界値については、別途範囲を明確に合意する必要があります。
通常、どの寸法が最も明確な基準関係を必要としますか?
ねじ山、軸方向の穴径、位置決め用直径、ショルダー、シール面はしばしば相互に影響し合いますが、発行する図面では、実際の組立機能に基づいて公差を設定する必要があります。
見積もりの不確実性を最も迅速に低減する方法は何ですか?
最初の見積依頼(RFQ)には、現行の図面改訂版、対向部品との接合面に関する情報、正確な材質、数量、および主要な受入要件を簡潔にまとめたリストを添付してください。