
 EN

CNC-sensorhus RFQ-veiledning: Gjenger, boring, tettningsgrensesnitt og inspeksjon
Direkte svar: et tilbudsklart CNC-følerhus-pakke bør definere monteringsgjengen, borhullet og interne trinn, referanseforhold, tettningsgrensesnitt, tilgang for nøkkel, rustfritt ståltype, overflatekrav, dokumentasjon for inspeksjon, mengder og tegningsrevisjon. Et bilde eller et eksempel kan hjelpe med å identifisere delens familie, men kan ikke erstatte kontrollerte grensesnittmål og akseptkriterier.
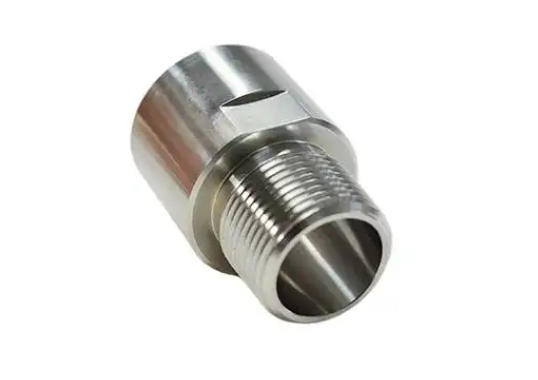
Denne veiledningen er beregnet på kjøpere som forbereder en tegningsbasert RFQ for et trådet, maskinert følerhus. Den forklarer hvilke beslutninger som reduserer uklarhet i tilbudet. Den gir ikke trykkklasse, lekkasjeressultat, toleranse eller gjengespesifikasjon for det fotograferte følerhuset fra Zhengna Technology.
Kartlegg funksjonelle grensesnitt før toleranser legges til
Start med å merke hva hver overflate gjør i monteringen. Et sylindrisk kabinett kan inneholde et monteringstråd, en plasseringsdiameter, en intern sensorplass, en tettningskant, et verktøyområde og et kabell- eller strømnings-sidegrensesnitt. Disse funksjonene bør ikke avledes utelukkende fra formen.
| Grensesnitt | Definer i RFQ | Risiko ved manglende opplysninger |
|---|---|---|
| Ekstern tråd | Standard, størrelse, stigning, klasse, lengde og innføringstilstand | En tråd kan måles riktig, men likevel ikke passe eller plasseres som tenkt |
| Aksial boring | Diameter, dybde, interne trinn og bunnforhold | Sensor-elementet kan sitte på feil dybde eller komme i kontakt med en uønsket overflate |
| Referansesystem | Primær plasseringsflate eller diameter og egenskapsrelasjoner | Enkeltdimensjoner kan være innenfor toleranse, mens monteringsaksene ikke er justert |
| Tettningsgrensesnitt | Tetningstype, spor- eller skuldergeometri og overflatekrav | Leverandøren kan ikke planlegge den kritiske overflaten eller validansansvaret |
| Verktøyfeste | Flatbredde, tilgangsrom og tillatt verktøykontakt | Monteringstorsjon kan skade en nærliggende overflate eller bli utilgjengelig |
| Inspeksjonsfrigivelse | Kritiske egenskaper, måleutstyr, utvalgsprosedyre og rapportformat | Leverte dokumenter kan avvike fra kjøperens akseptprosess |
Gjenngåinformasjon må gå utover nominell diameter
En fullstendig gjengangangivelse identifiserer den gjeldende standarden, nominell størrelse, stigning eller antall gjenger per tomme, klasse eller passform, hånd, brukslengde, innføring og avslutningsfradrag. Det bør også være tilgjengelig informasjon om det tilsvarende delen og monteringsmetoden under gjennomgangen.
Ikke anta at hver synlig gjeng i en sensorhousing er metrisk, BSP, NPT eller UNF. Ikke bruk krav om konisk gjeng når sammenstillingen faktisk tettes mot en skulder, O-ring eller pakning. Tegningen bør skille mellom mekanisk fastholdning, plassering og tettningsfunksjoner.
Hvis passivering eller en annen etterbehandlingsprosess påvirker gjengen, angi om godkjenning gjelder før eller etter denne operasjonen. Et resultat fra en gjengemåler beviser kun den angitte målebetingelsen; det beviser ikke lekkasjetetthet eller endelig monteringspassform i seg selv.
Definer bohringen som en funksjonell egenskap
Den aksiale åpningen kan veilede en sonde, plassere en innsats, gi frirom, inneholde et internt trinn eller danne del av en væskebane. RFQ-en skal vise bor diameter, dybde, overganger, interne radier, bunngeometri og eventuelle forhold til det ytre gjengen.
Hvor funksjonen avhenger av justering, bruk et tydelig referansesystem for sentering, koaksialitet, runout eller posisjon i stedet for å stable urelaterte pluss-eller-minus-mål. Bruk kun en geometrisk kontroll når den beskytter et monteringskrav. Overflødige eller uklare kontroller kan øke inspeksjonskostnadene uten å forbedre passformen.
Separer tettningsgeometri fra trykk- eller lekkasjeverifisering
Identifiser om tetting skjer ved gjengen, en flate, en skulder, en O-ring-fure, en pakningssete eller et annet trekk. Definer de relevante målene, overflatekvaliteten, kantavruninger og tillatte feil. Hvis huset kommer i kontakt med et medium, angi materiellkompatibiliteten og rengjøringskravene.
Trykk-, lekkasj- og strømningsvalidering er separate omfangsobjekter. RFQ-en skal navngi testmediumet, trykk- eller vakuumnivået, varigheten, temperaturen, tillatt tap, ansvar for festutstyret, prøvestørrelsen og hvilke dokumenter som skal oppbevares.
Den virkelige fotografiet av Zhengna Technology som brukes i denne sammenhengen viser et gjert rustfritt stål-sensorhus, men det beviser ikke en spesifikk tettningsmetode eller funksjonell testresultat.
Planlegging av verktøytilgang og montering
Festeflater er nyttige bare dersom monteringen gir tilstrekkelig verktøytilgang. Definer bredden på flaten, plasseringen og forholdet til nærliggende skuldre. Angi om kosmetiske merker er akseptable i området der verktøyet kontakter overflaten, og om huset monteres før eller etter nabokomponentene.
Dersom monteringstorsjon er viktig, identifiser hvem som validerer torsjonen og den tilkoblede grensesnittet. En flatemåling alene fastsetter ikke den tillatte strammingstorsjonen.
Angi rustfritt stål og overflatekvalitet
Materialeangivelsen skal identifisere rustfritt ståls kvalitet, tilstand, standard og nødvendig dokumentasjon. Valg av kvalitet kan avhenge av mediet, korrosjonsutsatt miljø, temperatur, magnetisk respons, styrke, bearbeidbarhet eller rengjøringsprosess. Uttrykket «rustfritt» alene er ikke tilstrekkelig for innkjøpsfrigivelse.
Hvis nødvendig, legg til krav til passivering, rengjøring, sporbarehet, begrensede stoffer, ruhet, estetikk eller merking. Behold visuell identifisering, materialegodkjenning og bevis på korrosjonsytelse som separate registreringer.
Koble hver kritisk egenskap til inspeksjonsbevis
En inspeksjonsplan er nyttig når den angir egenskapen, metoden, frekvensen og frigivelsesdokumentasjonen. En kjøper kan kreve:
- gjenger måleutstyr som samsvarer med frigitt angivelse;
- dimensjonelle målinger av diameter, lengder, skuldre og boringer;
- bekreftelse av forholdet mellom gjengen og boringen eller mellom boringen og plasseringsdiameteren;
- overflatemåling bare på funksjonelle soner definert på tegning;
- første-utvalgsbevis for en ny eller revidert konfigurasjon;
- underveiskontroller av egenskaper som påvirkes av verktøyslitasje eller justeringsendringer; og
- sluttfunksjonstesting bare når metoden og akseptgrensen er enige.
Ikke kopier et utvalgsplan fra et annet hus uten å sjekke risiko, volum og grensesnittfunksjon. Ikke behandle en generisk inspeksjonsbeskrivelse som bevis på at en bestemt parti har bestått.
Ufullstendig RFQ versus ferdig til tilbud-RFQ
| Ufullstendig inndata | Ferdig til tilbud-inndata |
|---|---|
| Rustfritt sensorhus | Nøyaktig kvalitet, tilstand og materialestandard |
| Tilpasset gjeng | Standard, størrelse, gjengstigning, klasse, lengde og informasjon om sammenkobling |
| Tett boring | Nominell geometri, toleranse, referanseflate og funksjonell begrunnelse |
| Må tette | Tetningsplassering, geometri, krav til overflate og ansvar for testing |
| God overflatebehandling | Målbart ruhet, kosmetisk område eller krav til etterbehandling |
| Insperer alle mål | Liste over kritiske egenskaper, metode, frekvens og forventninger til rapportering |
| Send pris | Tegningsrevisjon, mengder, målrettet tidspunkt og leveringsdestinasjon |
Sjekkliste for tilbudsklarhet
Før du sender RFQ-en, bekreft at pakken inkluderer:
- kontrollert 2D-tegning og tilgjengelig 3D-modell;
- tegningsnummer, revisjon og ansvarlig godkjenningskilde;
- funksjon for sensorhousing og kontekst for sammenkoblede komponenter;
- rustfritt ståltype, tilstand og dokumentasjonskrav;
- gjenngang, bor, skulder, referanseflater og monteringsdetaljer;
- tettningsgeometri og separat definert omfang for funksjonstester;
- kritiske toleranser, overflateområder, kant- og renhetskrav;
- antall prototyper, antall serietilfeller og forventet årlig etterspørsel;
- forventninger til første artikkel, måling, prøvetaking og rapportering; og
- krav til emballasje, sporbarehet og levering.
For den faktiske kommersielle produktfamilien, gjennomgå tilpasset rustfritt stål CNC-sensorhylster . For den bredere fremstillingsrutinen, gjennomgå tilpassede cnc maskinering deler . For å be om en tegningsgjennomgang, ta kontakt med Zhengna Technology .
Ofte stilte spørsmål
Kan en leverandør gi et tilbud på et sensorhylster basert på et fotografi?
Et fotografi kan støtte en innledende diskusjon, men et pålitelig fremstillings-tilbud krever fortsatt kontrollerte mål, materiale, grensesnitt, mengder og akseptkrav.
Definerer en gjengespesifikasjon tettheten?
Ikke alltid. Monteringa kan være tetthet på gjengen, en skulder, en flate, en O-ring eller en pakning. Tegningen bør identifisere det faktiske tetthetsgrensesnittet.
Skal trykk- eller lekkasjetesting antas?
Nei. Testmetoden, forholdene, ansvarsfordelingen for festutstyret, utvalget og akseptgrensen må avtales som en separat omfangsbeskrivelse.
Hvilke mål har vanligvis klarest referanseforhold?
Gjenngangen, aksialboringen, plasseringsdiameteren, skulderen og tettningsgrensesnittet interagerer ofte, men den utgitt tegningen skal velge kontroller basert på den faktiske monteringsfunksjonen.
Hva er den raskeste måten å redusere usikkerheten i tilbudet på?
Send gjeldende tegningsrevisjon, informasjon om samvirken mellom grensesnitt, nøyaktig materiale, mengder og en kort liste over kritiske akseptkrav sammen med første RFQ.