EN

Індивідуальний корпус датчика з нержавіючої сталі, виготовлений методом ЧПУ
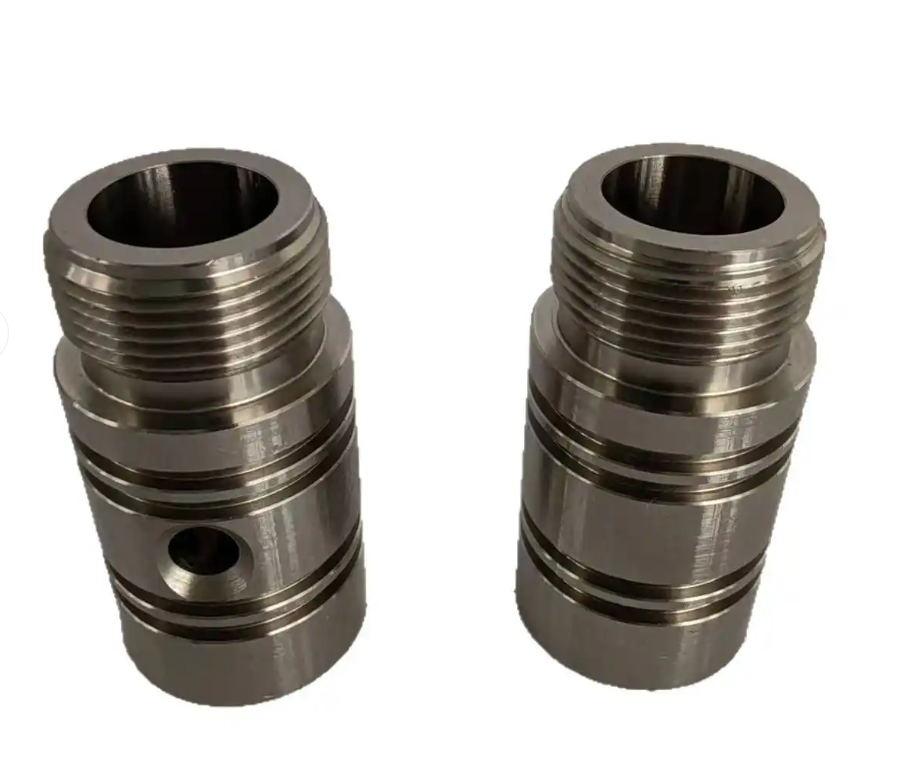
Zhengna Technology постачає корпуси датчиків із нержавіючої сталі, виготовлені методом ЧПК за кресленням замовника, для вузлів, що потребують різьбового механічного з’єднання та внутрішнього отвору. Фактичний виріб, показаний тут, має циліндричне тіло, зовнішню чоловічу різьбу, осьовий отвір і грані для ключа. Марка нержавіючої сталі, специфікація різьби, розміри, допуски, вимоги до ущільнення та план перевірок визначаються кресленням замовника й вимогами застосування.
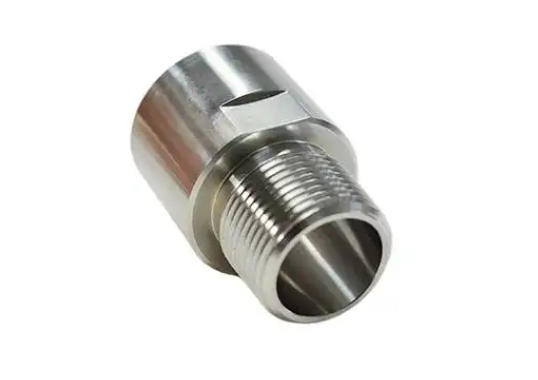
Це розділення є важливим під час пошуку постачальників. Фотографія виробу може встановити сім’ю виробів та видимі характеристики інтерфейсу, але не може встановити стандарт різьби, клас тиску, результат герметичності, стан поверхні, клас корозійності чи схвалення для кінцевого застосування.
Що підтверджує наявне товарне свідоцтво
| Пункт | Підтверджено для цього виробу | Має бути визначено в запиті на пропозицію та кресленні |
|---|---|---|
| Ідентифікацію товару | Корпус датчика з нержавіючої сталі | Тип датчика, вимірюваний середовище та функція збирання |
| Видима геометрія | Циліндричне тіло, зовнішня різьба зовнішнього типу, осьовий отвір та площини для ключа | Діаметри, довжини, товщина стінок, розмір різьби та розміри інтерфейсу |
| Сім’я виробництва | Індивідуальне машинне оброблення CNC | Точне токарне, фрезерне, свердлильне оброблення, зачистка заусінців та послідовність вторинних операцій |
| Матеріал | Нержавіюча сталь | Клас, стан, стандарт матеріалу та вимоги до сертифікату |
| Прийнятності | Технічний огляд на основі креслення | Допуски, калібри, відбір зразків, звіти та функціональні випробування |
Видима геометрія робить цей виріб відмінним від узагальненого відкритого циліндричного корпусу. Різьбове з’єднання, внутрішній прохід та зона для ключа мають бути перевірені спільно, оскільки кожна характеристика може впливати на доступ до збирання, вибір базової поверхні та планування інспекції.
Огляд креслення для різьбового датчикового інтерфейсу
У запиті на цитату (RFQ) слід вказати стандарт різьби, номінальний розмір, крок, клас або посадку, довжину різьби, зону биття та будь-який необхідний фасочний вхід. Покупець також має визначити, яка грань або діаметр встановлює монтажну базову поверхню й як різьба пов’язана з внутрішнім отвором.
На фотографії не визначено, чи є різьба метричною, BSP, NPT, UNF чи іншого типу. Також на фотографії не визначено, чи забезпечується ущільнення на різьбі, упорі, кільці O-форми, прокладці чи іншому елементі. Ці деталі мають бути взяті з контрольованого креслення та вимог до спряжуваного компонента.
Якщо корпус підключається до зборки, що містить тиск або контактну з рідиною, у пакеті цитат має бути вказано середовище, робочі та випробувальні умови, концепцію ущільнення, вимоги до чистоти та необхідну валідацію. Zhengna Technology не призначає клас тиску чи клас герметичності лише на основі фотографії.
Планування процесу ЧПУ для цієї геометрії
Деталь з такою видимою формою може виготовлятися методом токарної обробки на ЧПУ для створення циліндричних поверхонь, осьового отвору та підготовки різьби. Площини для гайкового ключа, ймовірно, потребуватимуть фрезерної або токарно-фрезерної обробки — залежно від креслення, обсягу партії, плану кріплення заготовки та доступу інструменту. Це посилання для планування виробництва, а не твердження щодо точної послідовності операцій, застосованої до сфотографованої деталі.
Під час перевірки технологічного процесу слід пов’язати зовнішню різьбу, отвір та ділянку для гайкового ключа з єдиним, узгодженим набором базових поверхонь.
- яка поверхня визначає положення деталі в остаточному складі сенсора;
- чи є отвір прохідним, ступінчастим чи закінчується внутрішнім буртом;
- чи потрібно забезпечити концентричність між різьбою та отвором;
- скільки вільного простору доступне для гайкового ключа під час монтажу;
- які кромки потребують фаски або обмеження заусінців, визначених у кресленні;
- чи призводить марка нержавіючої сталі до особливих вимог щодо контролю стружки або утворення робочого упрочнення;
- чи застосовується пасивація, очищення чи інші вимоги до поверхні після механічної обробки.
Схвалений виробничий маршрут може бути підтверджений лише після перевірки креслення, кількості, марки матеріалу та вимог щодо прийняття.
Планування інспекції до надання комерційної пропозиції
План інспекції має відповідати функціональним інтерфейсам, а не копіюватися з іншого корпусу. Типові пункти перевірки для різьбового корпусу датчика включають:
- зовнішній діаметр, загальну довжину та положення плечика;
- діаметр отвору, глибину та будь-який внутрішній уступ;
- форму різьби, крок, розмір, клас та робочу довжину;
- взаємозв’язок між різьбою, отвором та центрувальним діаметром;
- ширину та положення граней для ключа;
- фаски входу, стан кромок та обмеження заусіниць;
- шорсткість поверхні лише там, де це визначено кресленням; і
- герметизаційні або функціональні випробування лише за умови, що їх вимагає узгоджена специфікація продукту.
Можливі методи вимірювання можуть включати різьбомір, підібраний відповідно до затвердженої специфікації різьби, вимірювальні інструменти, придатні для зазначеної допускової точності, та задокументований план перевірки першого зразка або вибіркової перевірки. Жоден конкретний калібр, частота інспекції, результат допуску чи результат функціонального випробування не гарантується для цього продукту до підтвердження їх обсягу замовлення.
Матеріальні та поверхневі вимоги до нержавіючої сталі
«Нержавіюча сталь» — це родина матеріалів, а не повна специфікація закупівлі. У запиті на пропозицію має бути вказано точний клас, стандарт матеріалу та його стан. Якщо застосування вимагає пасивації, очищення, відстежуваності, сертифікації матеріалу, обмежених речовин або визначеної косметичної поверхні, ці вимоги також мають бути вказані на кресленні або в специфікації закупівлі.
На фотографії показано металеву оброблену поверхню, але вона не підтверджує марку сталі, стан пасивації, значення шорсткості, корозійну стійкість або результат приймання. Ці параметри мають бути окремими від візуальної ідентифікації продукту.
Інформація для запиту пропозиції, необхідна для надійного огляду
Для отримання корисної цитати надішліть:
- контрольований двовимірний креслення та наявна тривимірна модель;
- ревізія креслення та функція корпусу датчика;
- точна марка нержавіючої сталі, стандарт та стан матеріалу;
- стандарт різьби, її розмір, крок, клас та інформація про спряжений елемент;
- розміри отвору, плечика, ущільнення та поверхні для затягування ключем;
- критичні допуски, бази та геометричні контролі;
- вимоги до шорсткості поверхні, кромок, пасивації та чистоти;
- кількість прототипів, замовлення та очікуваний річний попит;
- очікування щодо інспекції, перевірки першого зразка, калібрування та звітності;
- вимоги до випробувань на тиск, герметичність або функціональність, якщо застосовно; і
- вимоги до упаковки, обробки та відстежуваності.
Якщо специфікація ще не визначена, позначте її як відкриту під час перевірки запиту на цитату (RFQ), замість того, щоб дозволити постачальникові припускати стандарт, який може не відповідати збірці.
Докази та межі можливостей
Ця сторінка містить реальне фотографію продукту компанії Zhengna Technology та підтверджену ідентичність корпусу сенсора з нержавіючої сталі. Вона не стверджує універсальну марку матеріалу, допуски, стандарт різьби, стан поверхні, робочий тиск, швидкість витоку, частоту інспекції чи застосування сенсора. Документи, що підтверджують виробництво та прийняття для конкретного проекту, мають відповідати затвердженому кресленню та домовленому обсягу замовлення.
Для загального маршруту механічної обробки перегляньте нестандартні частини обробки на cnc . Для планування вимірювань використовуйте Керівництво з розмірного контролю ЧПУ та RFQ .
Для різьби, отвору, ущільнювального інтерфейсу та інформації щодо прийняття, необхідної до складання комерційної пропозиції, скористайтеся Посібником з запиту комерційної пропозиції для корпусів датчиків з ЧПК .
Замовити перевірку креслення
Надішліть креслення, марку нержавіючої сталі, специфікацію різьби, кількість та вимоги до інспекції компанії Zhengna Technology. Інженерний огляд тоді зможе підтвердити, чи відповідає геометрія доступному маршруту ЧПУ, виявити відсутню інформацію про інтерфейс або прийняття та підготувати обсяг цитати.
Зв’язатися з компанією Zhengna Technology
Поширені запитання
Що підтверджено щодо зображеного виробу?
Це справжній корпус датчика з нержавіючої сталі. На фотографії чітко видно циліндричне тіло, зовнішній різьбовий кінець, осьовий отвір і грані для ключа.
Який клас нержавіючої сталі використовується?
Наразі наявні дані підтверджують лише належність до сімейства матеріалів «нержавіюча сталь». Точний клас, стан матеріалу та вимоги до документації мають бути вказані на кресленні або в запиті на цитату (RFQ).
Чи можна визначити стандарт різьби за фотографією?
Ні. Стандарт різьби, номінальний розмір, крок, клас точності, довжина різьби та вимоги щодо ущільнення потребують контрольованого креслення або затвердженого специфікаційного документа на сумісні деталі.
Чи стверджує ця сторінка показники тиску або герметичності?
Ні. Вимоги та результати щодо тиску, герметичності, витрати рідини або функціональних випробувань є специфічними для кожного проекту й мають бути чітко визначені та підтверджені в рамках узгодженого плану інспекції або валідації.
Що має надіслати покупець для отримання цитування?
Надішліть контрольоване креслення, клас матеріалу, вимоги до різьби та отвору, критичні допуски, вимоги до поверхні та ущільнення, кількість одиниць, очікування щодо інспекції, а також будь-які необхідні випробування на тиск або герметичність.