
ねじゲージは金属製のねじ山を確認するものであり、ネジを締めた際にインサートが被加工部品に確実に固定されるかどうかを示すものではありません。タップインサートの組立を承認する前に、以下の3つの要素を明確に分けて検討してください:(1)インサート自体の状態、(2)インサートを収容する穴の仕様、(3)インサートの取り付け工程。見積依頼書(RFQ)でインサートの型式のみを指定した場合、上記のうち2つのインターフェースが未定義のままとなります。
これは、鄭那科技(Zhengna Technology)による図面および受入検査に関するレビューであり、写真の部品に対する試験報告書や取付仕様書ではありません。
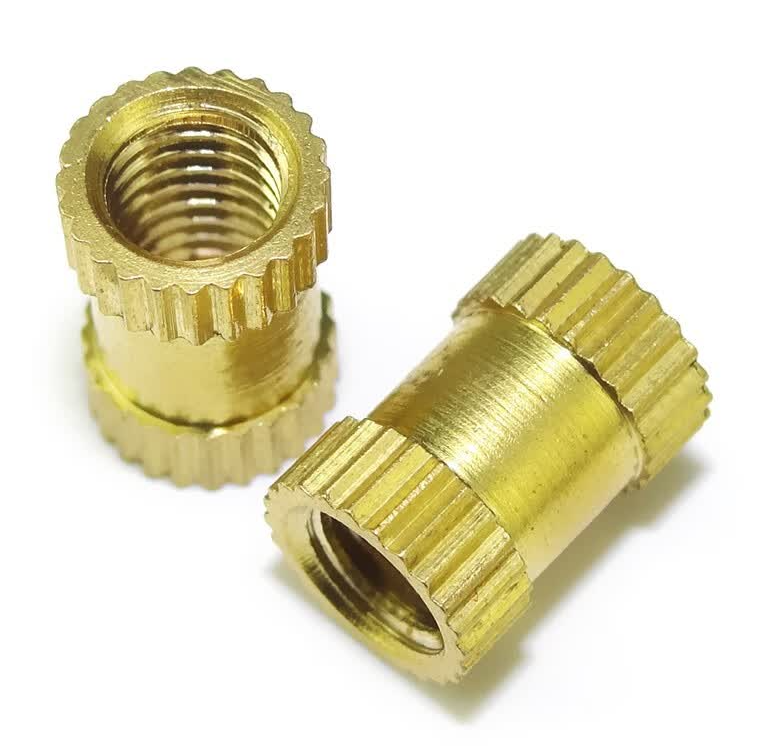
これらは実際の 黄銅製タップインサートの事例です ——定義が必要なインターフェースを示しています。具体的な合金組成、取付方法、被加工材質および強度はまだ確定していません。ナール(圧紋)の外観だけで取付方法を選定しないでください。
インサート図面、ホスト部品図面、および組立手順書を並べて配置してください。それぞれに改訂番号と承認責任者を明記する必要があります。あるサプライヤーが金属部品のみを納入し、別のサプライヤーがそれを取り付ける場合、作業開始前に寸法の不一致を誰が解決するかを引渡し文書に明記しなければなりません。
プラスチック製ホストの場合、SPIROL社では複数の取付方式ファミリーを定めており、インサート設計、プラスチックの組成、穴の形状、および取付方法を相互に関連付けた変数として扱っています。同社の ねじ付きインサートに関するガイドライン は、レビュー手順を選定する際の参考にはなりますが、未認定のカスタム試作サンプルに対して取付方法を割り当てたり、性能評価を行ったりするためのものではありません。
プラスチックへの熱嵌めまたは超音波嵌めを採用する場合、受入穴のサイズは該当するインサートおよび材料に適合していなければなりません。SPIROL社は、穴径が大きすぎると保持力が低下し、小さすぎると応力や亀裂が生じる可能性があると警告しています。また、ねじの底部接触(ボトミング)および対向部品とのクリアランスにも注意が必要です。同社の 熱/超音波用インサート向け穴設計ガイドラインを参照してください その範囲内でご使用ください。カタログに記載された穴径を、異なるインサート・ポリマー・加工方法に無理に流用しないでください。
組立検討においては、ねじの停止位置および最初に接触すべき面を明示してください。ねじの締結位置は、ねじ山の噛み合い長さとは独立して記録してください。ねじが内部のストップ面に到達したとしても、それが意図した接合面が確実にクランプされている証拠にはなりません。
部品の個別記録では、対象部品とその改訂番号、ねじ部の仕様、実測された外形寸法、および納入時の表面状態を明記する必要があります。合格と判定される記録とは、納入されたインサートがこれらの要件を満たしているかどうかを明確に示すものです。
組立記録では、異なる観点からの確認を行います。ホスト部品の改訂番号および材質、取付手順、試験サンプルの識別情報、座り位置の確認、および定められた機能試験の有無を記録します。トルク抜き試験または軸方向引抜き試験を実施する場合は、試験開始前に負荷方法、治具、合格基準、および責任者によるレビューについて合意を得てください。『高強度である』という曖昧な主張で、この合意を代替してはなりません。
緩みのあるインサートが図面仕様を満たしていても、装着後のジョイントが不合格となった場合は、金属部品をすべての用途において合格と見なすのではなく、両方の記録(図面適合記録および装着後不合格記録)をそれぞれ保存してください。受入部品および装着証拠を、インサートとともに総合的に評価してください。逆に、単一の組立が成功したからといって、発注されたインサートの特性確認や量産受入計画の策定が不要になるわけではありません。
見積もり依頼の際は、以下のものをご送付ください。 高精度インサート部品 の仕様書を提出し、依頼内容が金属部品のみを対象とするのか、あるいは追加加工を含むのかを明記してください。また、以下の CNC加工の商用範囲に関する文書 であれば 鄭那テクノロジーへお問い合わせください も併せてご確認ください。該文書には、管理された改訂履歴、数量、および未解決の責任関係に関する質問が記載されています。本ガイドには、組立試験の実施、装着能力の保証、納期の約束などは一切含まれません。

 EN