
เครื่องวัดเกลียวใช้ตรวจสอบเกลียวโลหะเท่านั้น แต่ไม่สามารถบ่งชี้ได้ว่าตัวยึดเกลียวจะยังคงอยู่ในชิ้นส่วนที่รองรับเมื่อขันสกรูแน่น ดังนั้น ก่อนอนุมัติการประกอบตัวยึดเกลียว จำเป็นต้องแยกความรับผิดชอบออกเป็นสามส่วน ได้แก่ ตัวยึดเกลียวที่ยังไม่ถูกติดตั้ง รูที่รับตัวยึด และกระบวนการติดตั้ง คำขอเสนอราคา (RFQ) ที่ระบุเฉพาะตัวยึดเกลียวเพียงอย่างเดียว จะทำให้สองส่วนของขอบเขตการเชื่อมต่อข้างต้นยังไม่ได้กำหนดไว้
นี่คือเอกสารตรวจสอบแบบแปลนและการยอมรับจากบริษัทเจิ้งหนา เทคโนโลยี ไม่ใช่รายงานผลการทดสอบ หรือข้อกำหนดการติดตั้งสำหรับชิ้นส่วนที่แสดงในภาพ
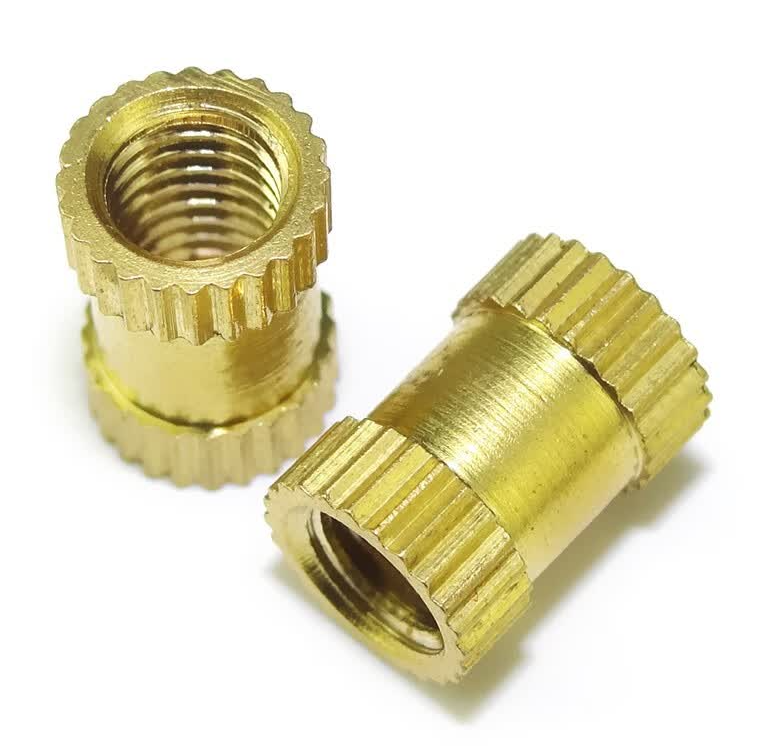
สิ่งเหล่านี้คือตัวอย่างจริง ตัวยึดเกลียวแบบเกลียวภายในที่ทำจากทองเหลือง ซึ่งแสดงพื้นผิวการเชื่อมต่อที่จำเป็นต้องกำหนดให้ชัดเจน ทั้งองค์ประกอบโลหะผสมที่แน่นอน วิธีการติดตั้ง วัสดุของชิ้นส่วนที่รองรับ และความแข็งแรง ยังไม่มีการระบุไว้ ห้ามเลือกวิธีการติดตั้งโดยอาศัยเพียงลักษณะภายนอกของส่วนที่มีรอยหยัก (knurl)
วางแบบร่างของชิ้นส่วนแทรก แบบร่างของชิ้นส่วนหลัก และคำแนะนำการประกอบไว้ข้างกัน แต่ละเอกสารต้องระบุฉบับแก้ไข (revision) และผู้รับรอง (approval owner) อย่างชัดเจน หากซัพพลายเออร์รายหนึ่งเสนอราคาเฉพาะส่วนโลหะ ในขณะที่อีกรายหนึ่งเป็นผู้ติดตั้ง ข้อตกลงการส่งมอบ (handover) ต้องระบุให้ชัดว่าใครเป็นผู้รับผิดชอบในการแก้ไขความไม่สอดคล้องกันก่อนที่จะเริ่มดำเนินการใด ๆ ทั้งสองขั้นตอน
สำหรับชิ้นส่วนหลักที่ทำจากพลาสติก SPIROL ได้จัดกลุ่มวิธีการติดตั้งออกเป็นหลายครอบครัว และพิจารณาการออกแบบชิ้นส่วนแทรก องค์ประกอบของพลาสติก รูปทรงของรู และวิธีการติดตั้งเป็นตัวแปรที่สัมพันธ์กัน แนวทางการเลือกชิ้นส่วนแทรกแบบมีเกลียว (threaded-insert guidance) มีประโยชน์สำหรับการเลือกเส้นทางการทบทวน (review route) เท่านั้น ไม่ใช่เพื่อกำหนดกระบวนการหรือให้ระดับคุณภาพกับตัวอย่างพิเศษที่ยังไม่ผ่านการรับรอง
หากเลือกวิธีติดตั้งแบบให้ความร้อนหรืออัลตราโซนิกในพลาสติก รูที่ใช้รับตัวยึดต้องเหมาะสมกับตัวยึดนั้นและวัสดุที่ใช้ SPIROL แจ้งเตือนว่ารูที่ใหญ่เกินไปอาจลดความสามารถในการยึดเกาะ ขณะที่รูที่เล็กเกินไปอาจก่อให้เกิดแรงเครียดหรือรอยแตกร้าว นอกจากนี้ยังต้องพิจารณาเรื่องการสัมผัสปลายสกรูที่ก้นรู (screw bottoming) และระยะว่างระหว่างชิ้นส่วนที่ต้องเข้าคู่กัน (mating-part clearance) ด้วย โปรดปรึกษาเอกสาร คำแนะนำการออกแบบรูสำหรับตัวยึดแบบให้ความร้อน/อัลตราโซนิก ภายในขอบเขตที่ระบุไว้ข้างต้น ห้ามนำขนาดรูจากแคตตาล็อกไปใช้กับตัวยึด โพลิเมอร์ หรือกระบวนการอื่นที่ต่างออกไป
ในการทบทวนการประกอบ ให้แสดงตำแหน่งที่สกรูควรหยุดลง และระบุว่าพื้นผิวใดควรสัมผัสกันก่อน บันทึกตำแหน่งหลังการติดตั้งแยกต่างหากจากช่วงที่เกลียวสัมผัสกัน สกรูที่สัมผัสกับจุดหยุดภายในไม่ได้เป็นหลักฐานว่าพื้นผิวของข้อต่อที่ตั้งใจไว้ได้รับการยึดแน่นเข้าด้วยกันแล้ว
บันทึกชิ้นส่วนที่ไม่ติดตั้งแน่นควรระบุชิ้นส่วนและรุ่นที่ใช้ ข้อกำหนดเกี่ยวกับเกลียว คุณลักษณะภายนอกที่วัดได้ และสภาพพื้นผิวที่จัดส่งมา บันทึกที่ผ่านเกณฑ์จะตอบคำถามว่าไส้แทรกที่จัดส่งมานั้นสอดคล้องกับข้อกำหนดเหล่านั้นหรือไม่
บันทึกการประกอบตั้งคำถามที่ต่างออกไป ให้ระบุรุ่นและวัสดุของชิ้นส่วนหลัก คำแนะนำในการติดตั้ง รหัสประจำตัวตัวอย่าง การตรวจสอบตำแหน่งที่ติดตั้งเรียบร้อยแล้ว และการทดสอบเชิงหน้าที่เฉพาะที่กำหนดไว้ หากจำเป็นต้องทดสอบแรงบิดขณะถอดออก หรือแรงดึงตามแนวแกนขณะถอดออก ให้ตกลงร่วมกันล่วงหน้าเกี่ยวกับวิธีการโหลด อุปกรณ์ยึดจับ เกณฑ์การยอมรับ และผู้ตรวจสอบที่รับผิดชอบ ก่อนเริ่มการทดสอบ ห้ามแทนที่ข้อตกลงนั้นด้วยการอ้างอิงแบบไม่ระบุรายละเอียดว่ามีความแข็งแรงสูง
เมื่อชิ้นส่วนแทรกที่หลวมผ่านการตรวจสอบตามแบบแปลน แต่ข้อต่อที่ติดตั้งแล้วล้มเหลว ให้เก็บบันทึกทั้งสองรายการไว้ แทนที่จะถือว่าชิ้นส่วนโลหะนั้นผ่านเกณฑ์ทุกประการ ให้ทบทวนชิ้นส่วนที่รับเข้ามาและหลักฐานการติดตั้งร่วมกับชิ้นส่วนแทรกด้วย ในทางกลับกัน การประกอบที่ประสบความสำเร็จเพียงครั้งเดียวไม่สามารถทดแทนการตรวจสอบคุณลักษณะของชิ้นส่วนแทรกที่สั่งซื้อ หรือการจัดทำแผนการรับรองสำหรับการผลิตได้
สำหรับการเสนอราคา โปรดส่ง ชิ้นส่วนแทรกความแม่นยำสูง คำนิยาม และระบุว่าคำขอครอบคลุมเฉพาะชิ้นส่วนโลหะ หรือรวมถึงกระบวนการเพิ่มเติมที่ต้องตรวจสอบด้วย โปรดดูที่ ขอบเขตเชิงพาณิชย์ของการกลึงด้วยเครื่อง CNC แล้ว ติดต่อเทคโนโลยีเจิ้งหนา ซึ่งมีการควบคุมฉบับแก้ไข ปริมาณ และคำถามเกี่ยวกับความรับผิดชอบที่ยังเปิดอยู่ คู่มือนี้ไม่ได้หมายถึงการทดสอบการประกอบ ความสามารถในการติดตั้ง หรือการรับประกันการจัดส่งแต่อย่างใด

 EN