
Alat ukur ulir memeriksa ulir logam. Alat ini tidak menunjukkan apakah sisipan akan tetap berada di komponen induknya ketika sekrup dikencangkan. Sebelum menyetujui perakitan sisipan berulir, pisahkan tiga tanggung jawab secara terpisah: sisipan yang longgar, lubang penerima, dan proses pemasangan. Permintaan penawaran harga (RFQ) yang hanya menyebutkan sisipan meninggalkan dua antarmuka tersebut tak terdefinisikan.
Ini adalah tinjauan gambar dan penerimaan dari Zhengna Technology, bukan laporan uji coba atau spesifikasi pemasangan untuk komponen yang ditampilkan.
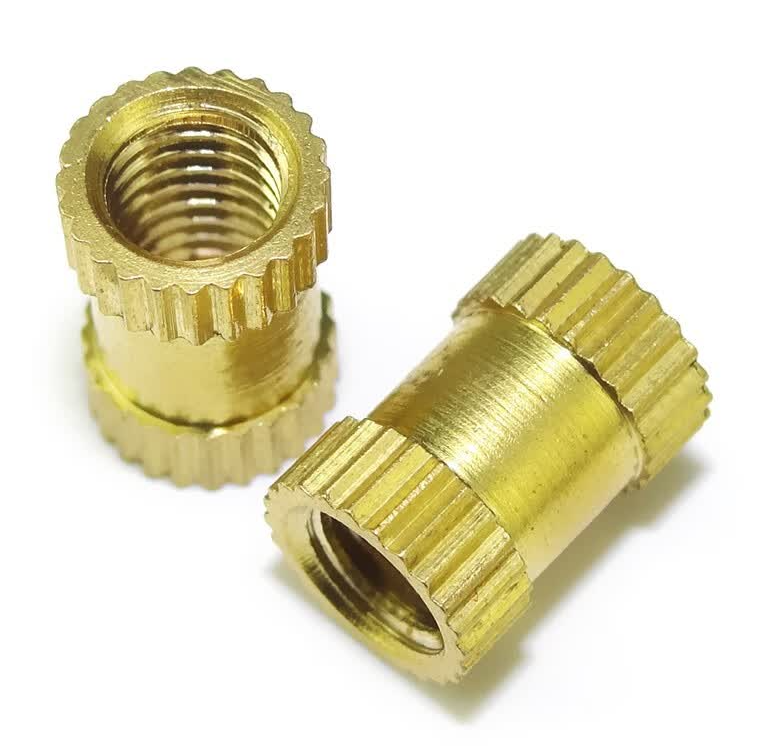
Ini adalah contoh nyata sisipan berulir kuningan yang menunjukkan antarmuka yang perlu didefinisikan. Paduan tepatnya, metode pemasangan, bahan induk, dan kekuatannya belum ditetapkan. Jangan memilih proses pemasangan hanya berdasarkan penampakan alur knurl.
Letakkan gambar sisipan, gambar komponen induk, dan instruksi perakitan berdampingan. Masing-masing harus mencantumkan revisi dan pemilik persetujuan. Jika satu pemasok hanya mengutip bagian logam dan pemasok lainnya memasangnya, serah terima harus menyatakan pihak yang bertanggung jawab menyelesaikan ketidaksesuaian sebelum operasi mana pun dilepas.
Untuk komponen induk plastik, SPIROL mengidentifikasi beberapa keluarga pemasangan dan memperlakukan desain sisipan, komposisi plastik, geometri lubang, serta pemasangan sebagai variabel terkait. Panduan threaded-insert sPIROL berguna untuk memilih jalur tinjauan, bukan untuk menetapkan proses atau penilaian terhadap sampel khusus yang belum lolos kualifikasi.
Jika pemasangan panas atau ultrasonik pada plastik dipilih, lubang penerima harus sesuai dengan insert dan bahan tersebut. SPIROL memberi peringatan bahwa lubang yang terlalu besar dapat mengurangi daya cengkeram, sedangkan lubang yang terlalu kecil dapat menimbulkan tegangan atau retak; kedalaman dudukan sekrup (screw bottoming) dan jarak bebas antar-komponen (mating-part clearance) juga perlu diperhatikan. Konsultasikan panduan desain lubang untuk insert pemanasan/ultrasonik dalam ruang lingkup yang dinyatakan tersebut. Jangan menerapkan dimensi lubang dari katalog ke insert, polimer, atau proses yang berbeda.
Dalam tinjauan perakitan, tunjukkan di mana sekrup dirancang berhenti dan permukaan mana yang harus bersentuhan lebih dulu. Catat posisi terpasang secara independen dari keterlibatan ulir. Sekrup yang mencapai batas dalam (internal stop) bukan bukti bahwa permukaan sambungan yang dimaksud telah terjepit bersama.
Catatan suku cadang lepas harus mengidentifikasi suku cadang dan revisinya, persyaratan ulir, fitur eksternal yang diukur, serta kondisi permukaan yang dikirimkan. Catatan yang memenuhi syarat menjawab apakah insert yang disuplai memenuhi persyaratan tersebut.
Catatan perakitan mengajukan pertanyaan yang berbeda. Identifikasi revisi dan bahan komponen induk, instruksi pemasangan, identitas sampel, pemeriksaan posisi duduk, serta uji fungsional tertentu yang ditetapkan. Jika diperlukan uji tarikan torsi atau tarikan aksial, sepakati terlebih dahulu metode pembebanan, perlengkapan uji, kriteria penerimaan, dan peninjau yang bertanggung jawab sebelum pengujian dilakukan. Jangan mengganti kesepakatan tersebut dengan klaim tak spesifik mengenai kekuatan tinggi.
Ketika suatu sisipan longgar lulus pemeriksaan gambar tetapi sambungan yang terpasang gagal, simpan kedua catatan tersebut—bukan menyatakan komponen logam diterima untuk semua tujuan. Tinjau komponen penerima dan bukti pemasangan bersama-sama dengan sisipan tersebut. Sebaliknya, satu kali perakitan yang berhasil bukan pengganti pemeriksaan karakteristik sisipan yang dipesan atau penetapan rencana penerimaan produksi.
Untuk kutipan harga, kirimkan komponen sisipan presisi dan jelaskan apakah permintaan tersebut mencakup komponen logam saja atau operasi tambahan yang perlu ditinjau. Lihat Ruang lingkup komersial pemesinan CNC , maka hubungi Zhengna Technology dengan revisi terkendali, kuantitas, serta pertanyaan mengenai tanggung jawab terbuka. Panduan ini tidak mengimplikasikan uji perakitan, kemampuan pemasangan, maupun komitmen pengiriman.

 EN