
एक थ्रेड गेज धातु के थ्रेड की जाँच करता है। यह नहीं दिखाता कि जब स्क्रू को कसा जाए, तो इंसर्ट अपने होस्ट घटक में स्थिर रहेगा या नहीं। थ्रेडेड इंसर्ट असेंबली को मंजूरी देने से पहले तीन ज़िम्मेदारियों को अलग करें: ढीला इंसर्ट, प्राप्त करने वाला छेद और स्थापना प्रक्रिया। एक आरएफक्यू जो केवल इंसर्ट का नाम लेता है, उनमें से दो इंटरफ़ेस को अपरिभाषित छोड़ देता है।
यह झेंगना टेक्नोलॉजी की एक ड्रॉइंग और स्वीकृति समीक्षा है, चित्रित भाग के लिए कोई परीक्षण रिपोर्ट या स्थापना विनिर्देश नहीं है।
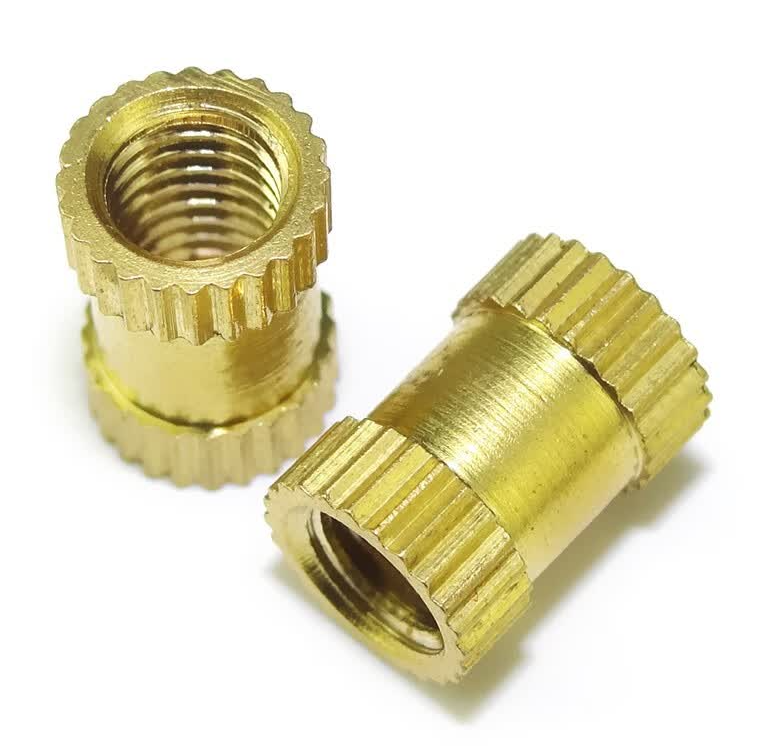
ये वास्तविक पीतल के थ्रेडेड इंसर्ट के उदाहरण उस इंटरफ़ेस को दिखाते हैं जिसकी परिभाषा की आवश्यकता है। उनकी सटीक मिश्र धातु, स्थापना विधि, होस्ट सामग्री और शक्ति को अभी तक स्थापित नहीं किया गया है। कनर्ल के बाहरी रूप से स्थापना प्रक्रिया का चयन न करें।
इन्सर्ट के ड्रॉइंग, होस्ट-कॉम्पोनेंट की ड्रॉइंग और असेंबली निर्देश को एक-दूसरे के बगल में रखें। प्रत्येक में संशोधन (रिवीज़न) और अनुमोदन करने वाले व्यक्ति की पहचान करनी चाहिए। यदि एक आपूर्तिकर्ता केवल धातु भाग के लिए कोटेशन देता है और कोई अन्य इसे स्थापित करता है, तो हैंडओवर में यह स्पष्ट होना चाहिए कि कौन सा पक्ष किसी असंगति को हल करेगा, जिससे कि कोई भी ऑपरेशन जारी किया जा सके।
प्लास्टिक होस्ट के लिए, SPIROL कई स्थापना परिवारों की पहचान करता है और इन्सर्ट डिज़ाइन, प्लास्टिक संरचना, छेद की ज्यामिति और स्थापना को संबंधित चर मानता है। इसका थ्रेडेड-इन्सर्ट मार्गदर्शन एक समीक्षा मार्ग का चयन करने के लिए उपयोगी है, लेकिन किसी अयोग्य कस्टम नमूने के लिए कोई प्रक्रिया निर्धारित करने या रेटिंग देने के लिए नहीं।
यदि प्लास्टिक में ऊष्मा या अल्ट्रासोनिक स्थापना का चयन किया गया है, तो प्राप्त करने वाला छेद उस इंसर्ट और सामग्री के अनुकूल होना चाहिए। SPIROL चेतावनी देता है कि बहुत बड़े छेद धारण क्षमता को कम कर सकते हैं, जबकि बहुत छोटे छेद तनाव या दरार ला सकते हैं; स्क्रू के आंतरिक स्टॉप तक पहुँचने और मिलान वाले भाग के बीच की खाली जगह पर भी ध्यान देने की आवश्यकता होती है। इसके ऊष्मा/अल्ट्रासोनिक इंसर्ट्स के लिए छेद-डिज़ाइन दिशानिर्देशों के उस घोषित क्षेत्र के भीतर। किसी कैटलॉग छेद आयाम को किसी अन्य इंसर्ट, पॉलिमर या प्रक्रिया पर स्थानांतरित न करें।
असेंबली समीक्षा में, दिखाएँ कि स्क्रू कहाँ रुकने के लिए निर्धारित है और कौन से फलक पहले सीट होने चाहिए। स्थापित स्थिति को थ्रेड एंगेजमेंट से स्वतंत्र रूप से रिकॉर्ड करें। कोई स्क्रू जो आंतरिक स्टॉप तक पहुँचता है, यह साबित करने का प्रमाण नहीं है कि निर्धारित जॉइंट फलक एक साथ क्लैम्प हो गए हैं।
ढीले हिस्से के रेकॉर्ड में हिस्से और संशोधन, धागे की आवश्यकता, मापे गए बाहरी विशेषताएँ और दी गई सतह की स्थिति की पहचान करनी चाहिए। एक सफल रेकॉर्ड यह बताता है कि आपूर्ति किया गया इंसर्ट उन आवश्यकताओं को पूरा करता है या नहीं।
असेंबली रेकॉर्ड एक अलग प्रश्न पूछता है। होस्ट संशोधन और सामग्री, स्थापना निर्देश, नमूने की पहचान, बैठी स्थिति की जाँच और कोई भी निर्दिष्ट कार्यात्मक परीक्षण पहचानें। यदि टॉर्क-आउट या अक्षीय पुल-आउट आवश्यक है, तो परीक्षण से पहले लोडिंग विधि, फिक्सचर, स्वीकृति मानदंड और ज़िम्मेदार समीक्षक पर सहमति बना लें। उच्च शक्ति के अनिर्दिष्ट दावे से उस सहमति को प्रतिस्थापित न करें।
जब कोई ढीला इन्सर्ट अपने ड्रॉइंग को पास कर देता है, लेकिन स्थापित जॉइंट विफल हो जाता है, तो धातु भाग को प्रत्येक उद्देश्य के लिए स्वीकृत मानने के बजाय दोनों रिकॉर्ड्स को संरक्षित रखें। इन्सर्ट के साथ-साथ प्राप्त किए गए घटक और स्थापना के सबूतों की समीक्षा करें। इसके विपरीत, एक सफल असेंबली, आदेशित इन्सर्ट की विशेषताओं की जाँच या उत्पादन स्वीकृति योजना की स्थापना के लिए प्रतिस्थापन नहीं है।
उद्धरण के लिए, भेजें प्रिसिज़न इन्सर्ट भाग की परिभाषा और यह वर्णन करें कि क्या अनुरोध केवल धातु भागों को शामिल करता है या कोई अतिरिक्त कार्य जिसकी समीक्षा की जानी है। देखें सीएनसी मशीनिंग वाणिज्यिक सीमा , तो ज़हेंगना प्रौद्योगिकी से संपर्क करें नियंत्रित संशोधनों, मात्रा और खुले दायित्व के प्रश्नों के साथ। इस दिशानिर्देश द्वारा कोई असेंबली परीक्षण, स्थापना क्षमता या डिलीवरी प्रतिबद्धता का आशय नहीं है।

 EN