
Ett gängmått kontrollerar metallgängan. Det visar inte om en insats kommer att förbli på plats i sin värdkomponent när skruven åtdrags. Innan en gängad insatsmontering godkänns måste tre ansvarsområden separeras: den lösa insatsen, det mottagande hålet och installationsprocessen. En RFQ som endast anger insatsen lämnar två av dessa gränssnitt odefinierade.
Detta är en ritnings- och godkännandegranskning från Zhengna Technology, inte en provrapport eller en installationsbeskrivning för den avbildade komponenten.
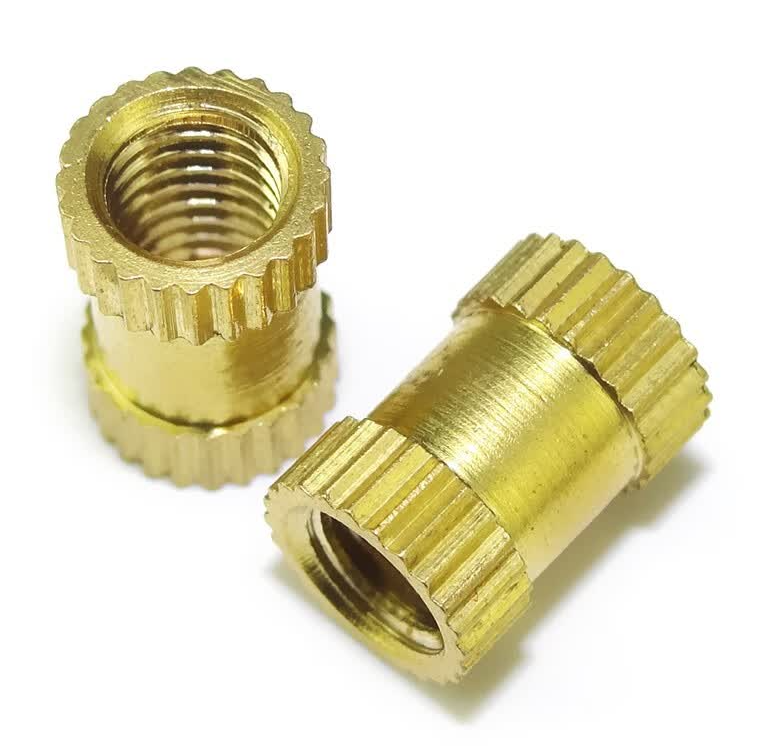
Dessa verkliga exempel på mässinggängade insatsdelar visar det gränssnitt som behöver definieras. Deras exakta legering, installationsmetod, värdmaterial och hållfasthet har inte fastställts. Välj inte en installationsmetod utifrån utseendet på kaneleringen.
Placera infogningens ritning, värdkomponentens ritning och monteringsanvisningen bredvid varandra. Var och en ska ange en revidering och en ansvarig för godkännande. Om en leverantör offrar endast den metalliska delen och en annan installerar den, måste överlämnandet ange vem som löser en mismatch innan någon av operationerna frigörs.
För plastvärdar identifierar SPIROL flera installationsfamiljer och behandlar infogningens design, plastens sammansättning, hålgeometrin och installationen som relaterade variabler. Dess vägledning för gängade infogningar är användbar för att välja en granskningsväg, inte för att tilldela en process eller klassificera ett icke-qualificerat anpassat prov.
Om värme- eller ultraljudsmontering i plast är vald måste mottagarhålet passa den aktuella insatsen och materialet. SPIROL varnar för att för stora hål kan minska hållfastheten, medan för små hål kan orsaka spänning eller sprickor; skruvens bottenstopp och avståndet till motdelens yta kräver också uppmärksamhet. Kontakta dess vägledning för hålkonstruktion vid värme-/ultraljudsinsatser inom det angivna omfånget. Överför inte en kataloghåldimension till en annan insats, polymer eller process.
I monteringsgranskningen ska anges var skruven avses att stanna och vilka ytor som ska sitta ihop först. Registrera den installerade positionen oberoende av gängengreppet. En skruv som når ett internt stopp utgör inte bevis för att de avsedda fogytorna har klämts samman.
Protokollet för lösa delar ska identifiera delen och dess revision, gängkravet, de mätta yttre egenskaperna samt den levererade ytans tillstånd. Ett godkänt protokoll besvarar frågan om den levererade insatsen uppfyller dessa krav.
Montageprotokollet ställer en annan fråga. Identifiera värdrevisionen och materialet, installationsanvisningarna, provets identitet, kontrollen av den sittande positionen samt eventuella specificerade funktionstester. Om utvridningsmoment eller axiell draghållfasthet krävs, måste belastningsmetoden, fixtur, godtagandekriteriet och ansvarig granskare överenskommes om innan provningen. Ersätt inte denna överenskommelse med en okänd påstående om hög hållfasthet.
När en lös insats klarar sin ritning men en monterad fog misslyckas, behåll båda protokollen istället för att betrakta metallkomponenten som godkänd för alla ändamål. Granska den mottagna komponenten och monteringsbevisen tillsammans med insatsen. Omvänt är en lyckad montering inte ett substitut för att kontrollera de beställda insatsens egenskaper eller för att etablera en produktionsgodkännandeplan.
För offert skicka precisioninsatsdelens definition och beskriv om förfrågan avser endast metallkomponenter eller en ytterligare operation som ska granskas. Se CNC-bearbetningens kommersiella omfattning , då kontakta Zhengna Technology med de kontrollerade revideringarna, kvantiteten och de öppna ansvarsfrågorna. Ingen monteringstest, installationsförmåga eller leveransförpliktelse avses med denna vägledning.

 EN