
Một thước đo ren kiểm tra ren kim loại. Nó không cho biết liệu một bu lông chìm ren có giữ vững vị trí trong chi tiết nền khi bu lông được siết chặt hay không. Trước khi phê duyệt một bộ lắp ráp bu lông chìm ren, cần tách biệt ba yếu tố chịu trách nhiệm riêng biệt: bu lông chìm ren rời, lỗ tiếp nhận và quy trình lắp đặt. Một yêu cầu báo giá (RFQ) chỉ nêu tên bu lông chìm ren sẽ để ngỏ hai giao diện còn lại.
Đây là bản vẽ và đánh giá chấp nhận từ Zhengna Technology, chứ không phải báo cáo thử nghiệm hay đặc tả lắp đặt dành cho chi tiết được minh họa.
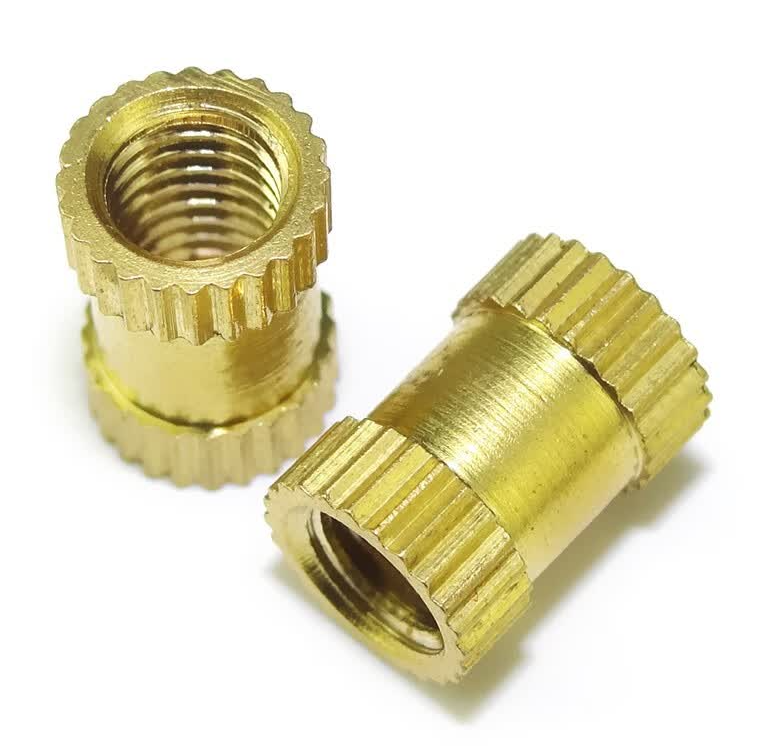
Đây là những ví dụ thực tế về bu lông chìm ren bằng đồng thau minh họa giao diện cần được xác định rõ. Hợp kim chính xác, phương pháp lắp đặt, vật liệu nền và độ bền của chúng chưa được xác lập. Không chọn phương pháp lắp đặt dựa trên hình dáng phần răng cưa (knurl).
Đặt bản vẽ chi tiết chèn, bản vẽ linh kiện chủ và hướng dẫn lắp ráp cạnh nhau. Mỗi bản vẽ phải ghi rõ phiên bản sửa đổi và người phụ trách phê duyệt. Nếu một nhà cung cấp chỉ báo giá phần kim loại còn nhà cung cấp khác thực hiện lắp đặt, thì tài liệu bàn giao phải nêu rõ bên nào chịu trách nhiệm giải quyết sự không khớp trước khi tiến hành bất kỳ thao tác nào.
Đối với linh kiện chủ bằng nhựa, SPIROL xác định nhiều họ lắp đặt khác nhau và coi thiết kế chi tiết chèn, thành phần nhựa, hình học lỗ và phương pháp lắp đặt là các biến liên quan mật thiết. hướng dẫn về chi tiết chèn có ren có ích để lựa chọn lộ trình đánh giá, chứ không dùng để gán quy trình hoặc xếp hạng mẫu tùy chỉnh chưa được chứng nhận.
Nếu chọn phương pháp lắp đặt bằng nhiệt hoặc siêu âm vào nhựa, lỗ nhận phải phù hợp với chốt cắm và vật liệu tương ứng. SPIROL cảnh báo rằng lỗ quá lớn có thể làm giảm khả năng giữ chặt, trong khi lỗ quá nhỏ có thể gây ứng suất hoặc nứt; việc vít chạm đáy và khoảng hở giữa chi tiết ghép cũng cần được xem xét kỹ. Tham khảo hướng dẫn thiết kế lỗ dành cho chốt cắm lắp bằng nhiệt/siêu âm trong phạm vi đã nêu. Không được áp dụng trực tiếp kích thước lỗ từ danh mục sang chốt cắm, polymer hoặc quy trình khác.
Trong quá trình rà soát lắp ráp, cần chỉ rõ vị trí dự kiến vít dừng lại và các mặt nào nên tiếp xúc trước tiên. Ghi lại vị trí đã lắp đặt một cách độc lập với mức độ ăn ren. Việc vít chạm vào điểm dừng bên trong không chứng minh rằng các mặt nối khớp dự kiến đã được kẹp chặt với nhau.
Bản ghi các chi tiết rời phải xác định chi tiết và phiên bản, yêu cầu ren, các đặc điểm bên ngoài đã đo và tình trạng bề mặt được giao. Một bản ghi đạt yêu cầu trả lời câu hỏi liệu chi tiết chèn được cung cấp có đáp ứng các yêu cầu đó hay không.
Bản ghi lắp ráp đặt ra một câu hỏi khác. Cần xác định phiên bản và vật liệu của bộ phận chủ (host), hướng dẫn lắp đặt, mã nhận diện mẫu, kiểm tra vị trí ngồi đúng (seated-position check) và bất kỳ bài kiểm tra chức năng nào được quy định. Nếu yêu cầu kiểm tra lực xoay ra (torque-out) hoặc lực kéo trục (axial pull-out), phải thống nhất trước khi kiểm tra về phương pháp tải, đồ gá, tiêu chí chấp nhận và người xem xét chịu trách nhiệm. Không thay thế thỏa thuận đó bằng tuyên bố mơ hồ về độ bền cao.
Khi một chi tiết chèn lỏng lẻo đạt yêu cầu về bản vẽ nhưng mối nối đã lắp đặt lại thất bại, cần lưu giữ cả hai hồ sơ thay vì coi chi tiết kim loại là đạt yêu cầu cho mọi mục đích. Đánh giá thành phần được nhận và bằng chứng lắp đặt cùng với chi tiết chèn. Ngược lại, một lần lắp ráp thành công không thể thay thế việc kiểm tra các đặc tính của chi tiết chèn được đặt hàng hoặc thiết lập kế hoạch chấp nhận sản xuất.
Để báo giá, vui lòng gửi chi tiết chèn độ chính xác cao và mô tả rõ yêu cầu này chỉ bao gồm các chi tiết kim loại hay còn bao gồm thêm một công đoạn gia công khác cần được xem xét. Xem phần Phạm vi thương mại gia công CNC , thì liên hệ Công nghệ Zhengna cùng các phiên bản được kiểm soát, số lượng và các câu hỏi về trách nhiệm chưa được làm rõ. Tài liệu hướng dẫn này không ngụ ý bất kỳ cam kết nào về thử nghiệm lắp ráp, khả năng lắp đặt hay giao hàng.

 EN