 EN

S420MC自動車用センターコンソールマウントブラケット
直接的な回答: 当ページに掲載の自動車内装用センターコンソール取付ブラケットは、正納テクノロジーが2.0 mm厚のS420MC鋼板から製造しています。製造範囲には、プログレッシブダイによるスタンピング、パンチング、溶接ナット取り付け、および電着塗装が含まれます。寸法検査および組立確認には、2次元光学測定装置、専用検査治具、および実装適合性チェックを用います。お見積りは、管理図面または実物サンプルから開始できます。
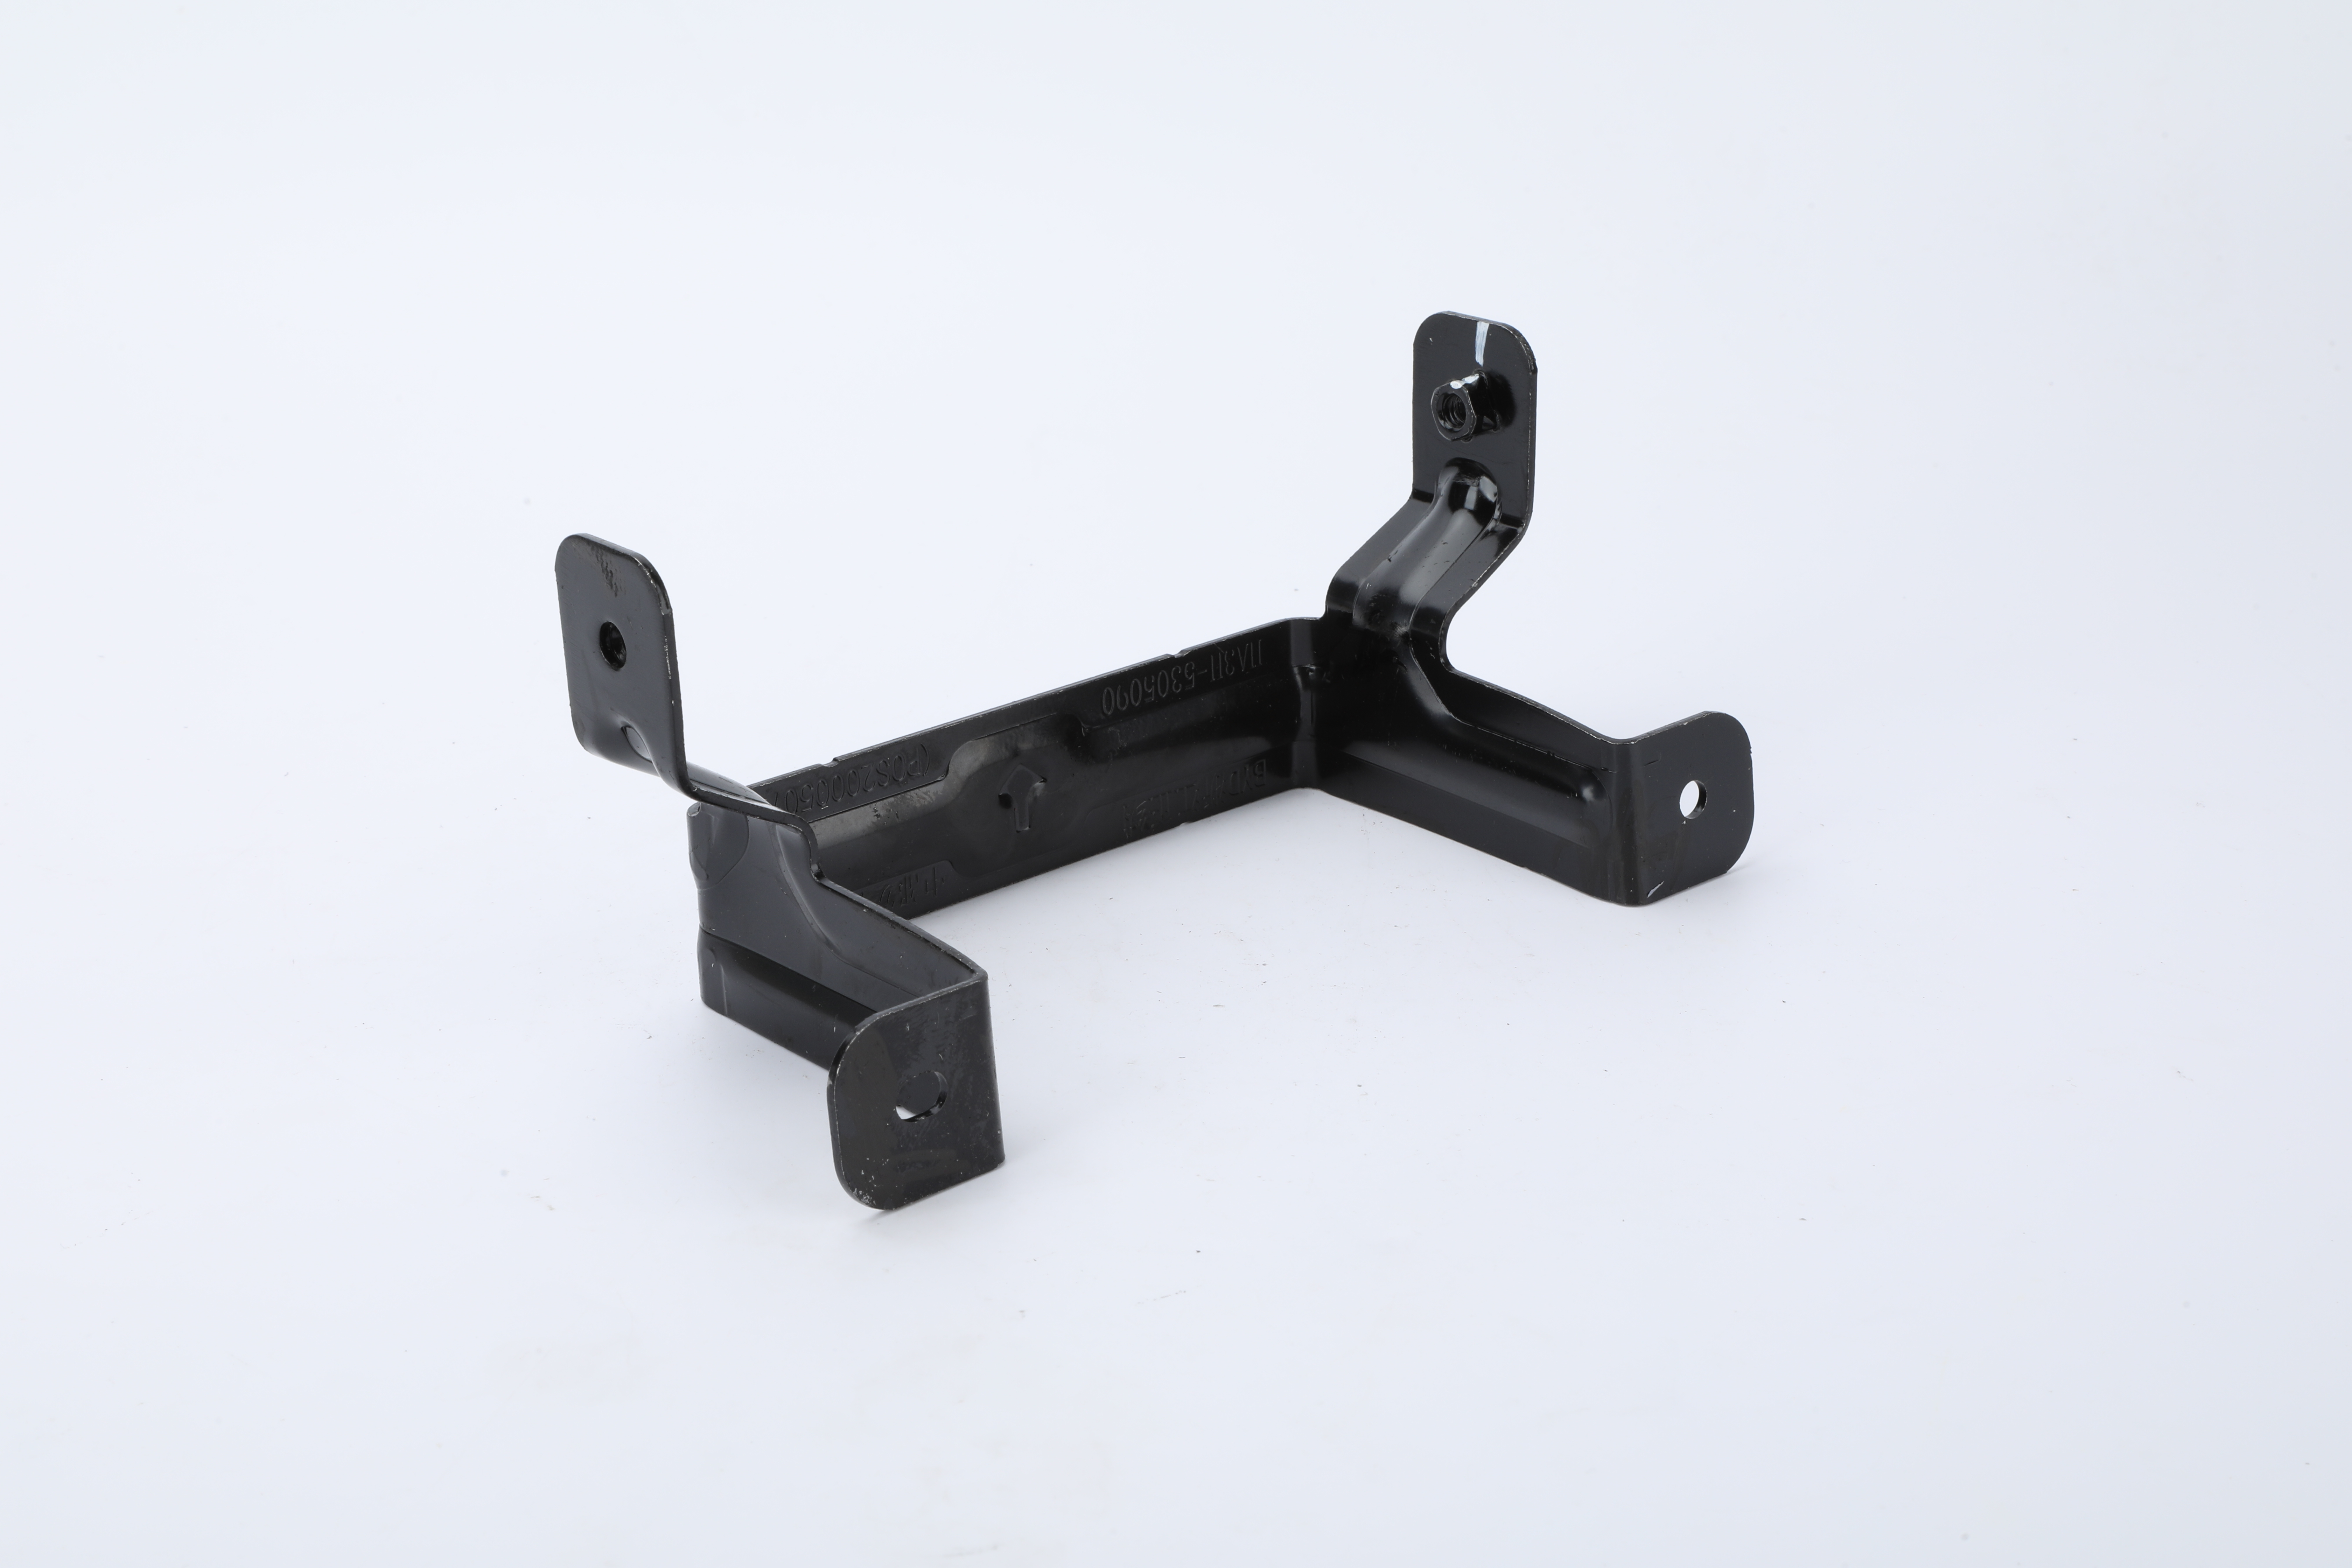
写真には、黒色塗装済みの成形ブラケットアセンブリが写っており、複数の曲げ加工された取付タブ、パンチ穴、成形リブ(または段差)、および取り付けられたネジ付きナットが確認できます。これらの目視可能な特徴により、購入者は当該製品ファミリーおよび図面による制御が必要となるインターフェースを識別できます。ただし、この写真からは、顧客名、車種、部品番号、寸法結果、荷重性能、溶接強度、塗膜厚さ、または車両レベルでの検証情報は一切得られません。
製造実績確認済み
| 項目 | 本写真に写るブラケットの確認済み適用範囲 | 図面で定義される項目(写真では不明な事項) |
|---|---|---|
| 製品 | 自動車内装用センターコンソール取付ブラケット | 正確な車両インターフェース、対向部品、および改訂版 |
| 材質 | S420MC鋼板、板厚2.0 mm | 材料公差、納入状態、および承認済み代替材料 |
| 成形方法 | プログレッシブダイによるスタンピングおよびパンチング | 工程配置計画、基準設定方針、バリ方向、および各特徴の公差 |
| 二次機能 | 溶接ナット | ナットの仕様、ねじ山形状、配置位置、溶接要件および受入方法 |
| 表面 | 電着塗装 | 塗装仕様、膜厚、外観ゾーン、マスキング要件および性能基準 |
| 検査 | 2次元光学測定、検査治具および組み付け確認 | 特性一覧、抜取検査計画、記録方法および受入限界値 |
| 見積根拠 | 管理対象図面または実物見本 | 改訂権限、数量、金型責任者およびリリース段階 |
本ページが既存の1名のプロダクトオーナーを採用する理由
本URLは自動車内装用スタンピング・ブラケットの調達担当者業務を担っています。S420MC製センターコンソールブラケットは、ほぼ同一の目的で別ページに分割するのではなく、第一者製造の具体例としてここで紹介しています。より広範な カスタムスタンピング部品 本ページは、材料、金型、成形、仕上げおよびプログラムレベルのRFQに関する商業上の根幹ページのままです。
サプライヤー評価のための 漸進的なスタンプ供給業者の監査ガイド 当該ページでは、金型の所有権、バリ方向、コーティングの引渡し、検査証拠をカバーしています。これらの一般的な管理項目は、単一の撮影されたブラケットをあらゆる自動車用プレス成形能力の証拠と見なすことはせず、本製品ページを支えています。
連続プレスおよびパンチ加工部品
確認済みの製造工程では連続金型を用い、パンチ加工を含んでいます。見積りに際しては、図面において外形および穴の要件を成形インターフェースから分離して明記してください。穴の位置、エッジ状態、曲げ部の移行、定位面、ナット取付位置などは、部品が金型内でどのように制御され、その後治具でどのように検査されるかに影響を及ぼします。鄭那科技(Zhengna Technology)では、製造工程の確定前に実際の図面またはサンプルを確認いたします。本ページでは、汎用的な公差や工程配置計画を定めることはありません。
購入者は、図面の改訂版、基準面、重要な取付部品、および成形後または塗装後の適用寸法を特定する必要があります。実物サンプルを出発点とする場合は、既知の材料、必要なインタフェース、および部品の再現または変更を許可する権限を併記する必要があります。サンプルは有用な証拠となり得ますが、管理された仕様書に代わるものではありません。
溶接ナットを管理対象の組立要素として扱う
写真に示されたブラケットには、供給範囲内と確認済みの溶接ナットが含まれています。RFQ(調達依頼書)には、必要なナットの種類およびねじ山、位置基準、向き、アクセス制約、および図面で定義された溶接受入基準を明記する必要があります。ねじ山検査、治具検査、目視検査、またはその他の検証工程の実施要否は、管理された要求事項に基づいて決定しなければなりません。目視で確認できるナットの存在は、締付けトルク値、抜き出し強度、溶接浸透深さ、または検査頻度を保証するものではありません。
ナットの位置が組立に影響を与える場合、購入者は相手側部品との適合条件および適合を規定する特徴を特定する必要があります。これにより、見積もりではプレス成形形状、二次接合、最終的な適合確認を、単一の未定義要件として扱うのではなく、それぞれ明確に区別できます。
電着塗装境界
電着塗装はこの部品について確認済みです。ただし、「 eコーティング 」という語句だけでは、調達仕様としては不十分です。見積もり提出前に、必要な塗装システム、外観管理対象領域、マスキング範囲、仕上げ後の適用寸法、包装時の保護方法、および試験・文書化に関するすべての要求事項を明確に定義してください。正那テクノロジーでは、撮影された黒色の外観画像から塗膜厚さ、耐食性持続時間、塗料組成、光沢度、または顧客承認を推定することはありません。
RFQには、コーティングと寸法管理を連携させる必要があります。コーティングの堆積に敏感な部位(溶接部、ねじ部、定位面など)については、明確な要求事項を定義する必要があります。これにより、プレス部品図面、仕上げ要件、最終検査計画の間で曖昧さが解消されます。
本ブラケットの検査方法が確定しました
検査方法は以下の3つが確定しています:2次元光学測定、検査治具による確認、および装着確認です。それぞれ異なる検証項目に対応しています。2次元光学測定装置は、当該手法に適した図面で定義された平面寸法や特徴間関係の評価が可能です。検査治具は、治具の設計およびマスターコンディションが管理されている場合に、選択された特定位置や部品姿勢の再現性のある検査を実施できます。装着確認は、対応する基準部品および受入基準が明確に定義されている場合に、指定された嵌合状態を評価できます。
これらの方法は、個々の図面特性がすべて測定されたこと、すべての部品が検査されたこと、または生産ロットが合格したことを、それ自体で証明するものではありません。RFQ(調達依頼書)には、重要特性、測定方法の担当部署、サンプリング方法または検査頻度、必要な記録事項、および不適合結果に対する対応措置を明記する必要があります。
再作業を防ぐためのRFQ入力項目
- 部品の責任範囲: 2次元図面、利用可能な場合は3次元モデル、改訂番号、基準点(ダトゥム)、および重要な取付インターフェース
- 素材: S420MC鋼板、板厚2.0mm、および制御対象となる材質条件または代替ルール
- 成形・パンチ加工による特徴: プロファイル、穴、曲げ、リブ、エッジ状態、バリ方向、成形後の寸法
- 溶接ナット: ナットおよびねじ仕様、位置、向き、図面で定義された溶接部の受入基準
- 仕上げ: 電着塗装仕様、マスキングまたは制御対象領域、外観、および塗装後の寸法
- 検査: 特性一覧、2次元光学顕微鏡検査、治具または適合確認用基準、記録事項、および受入判断の責任部署
- 商用的背景: 試作または量産段階、試作数量、リリース数量、需要予測、金型所有権、包装要件。
よくあるご質問
これは実際に鄭那科技(Zhengna Technology)が製造した自動車用ブラケットですか?
はい。ユーザーが、撮影された自動車内装用センターコンソール取付ブラケットが鄭那科技(Zhengna Technology)によって製造されたものであり、当該写真を公開用途で使用してもよいと確認しました。
確認済みの材料および板厚は何ですか?
確認済みの材料は、板厚2.0 mmのS420MC鋼板です。本ページでは、その他の材料条件、公差、代替材種については一切明記されていません。
どの製造工程および仕上げ工程が確認されていますか?
確認済みの範囲には、プログレッシブダイによるスタンピング、パンチング、溶接ナット取り付け、電着塗装が含まれます。詳細な工程配置計画、溶接の受入基準、および塗装仕様は、図面または承認済みプロジェクト記録に従う必要があります。
ブラケットはどのように検査されますか?
確認済みの検査方法は、2次元光学測定、専用検査治具による検査、および組立適合性チェックです。特性項目、検査頻度、記録方法、および受入限界値は、引き続き図面またはプロジェクトで定義された通りとします。
正納テクノロジーは、サンプルから見積もりを提示できますか?
はい。管理された図面または実物サンプルがあれば、レビューを開始できます。サンプルに基づく問い合わせの場合でも、材料、インターフェース、表面処理、数量、検査要件を明記する必要があります。これにより、見積もり提出前に不足している仕様を特定・解決できます。