 EN

S420MC-bilens mittkonsolmonteringsbrygga
Direkt svar: Zhengna Technology tillverkar den inre bilmonteringsbäraren för mittkonsolen som visas på denna sida av 2,0 mm tjock S420MC-plåt. Den bekräftade tillverkningsomfattningen inkluderar progressiv stansning, borrning, svetsade muttrar och elektroforetisk beläggning. Mått- och monteringskontroller utförs med ett 2D-optiskt mätsystem, en kontrollanordning och en passningskontroll. Ett citat kan utgå från en kontrollerad ritning eller ett fysiskt prov.
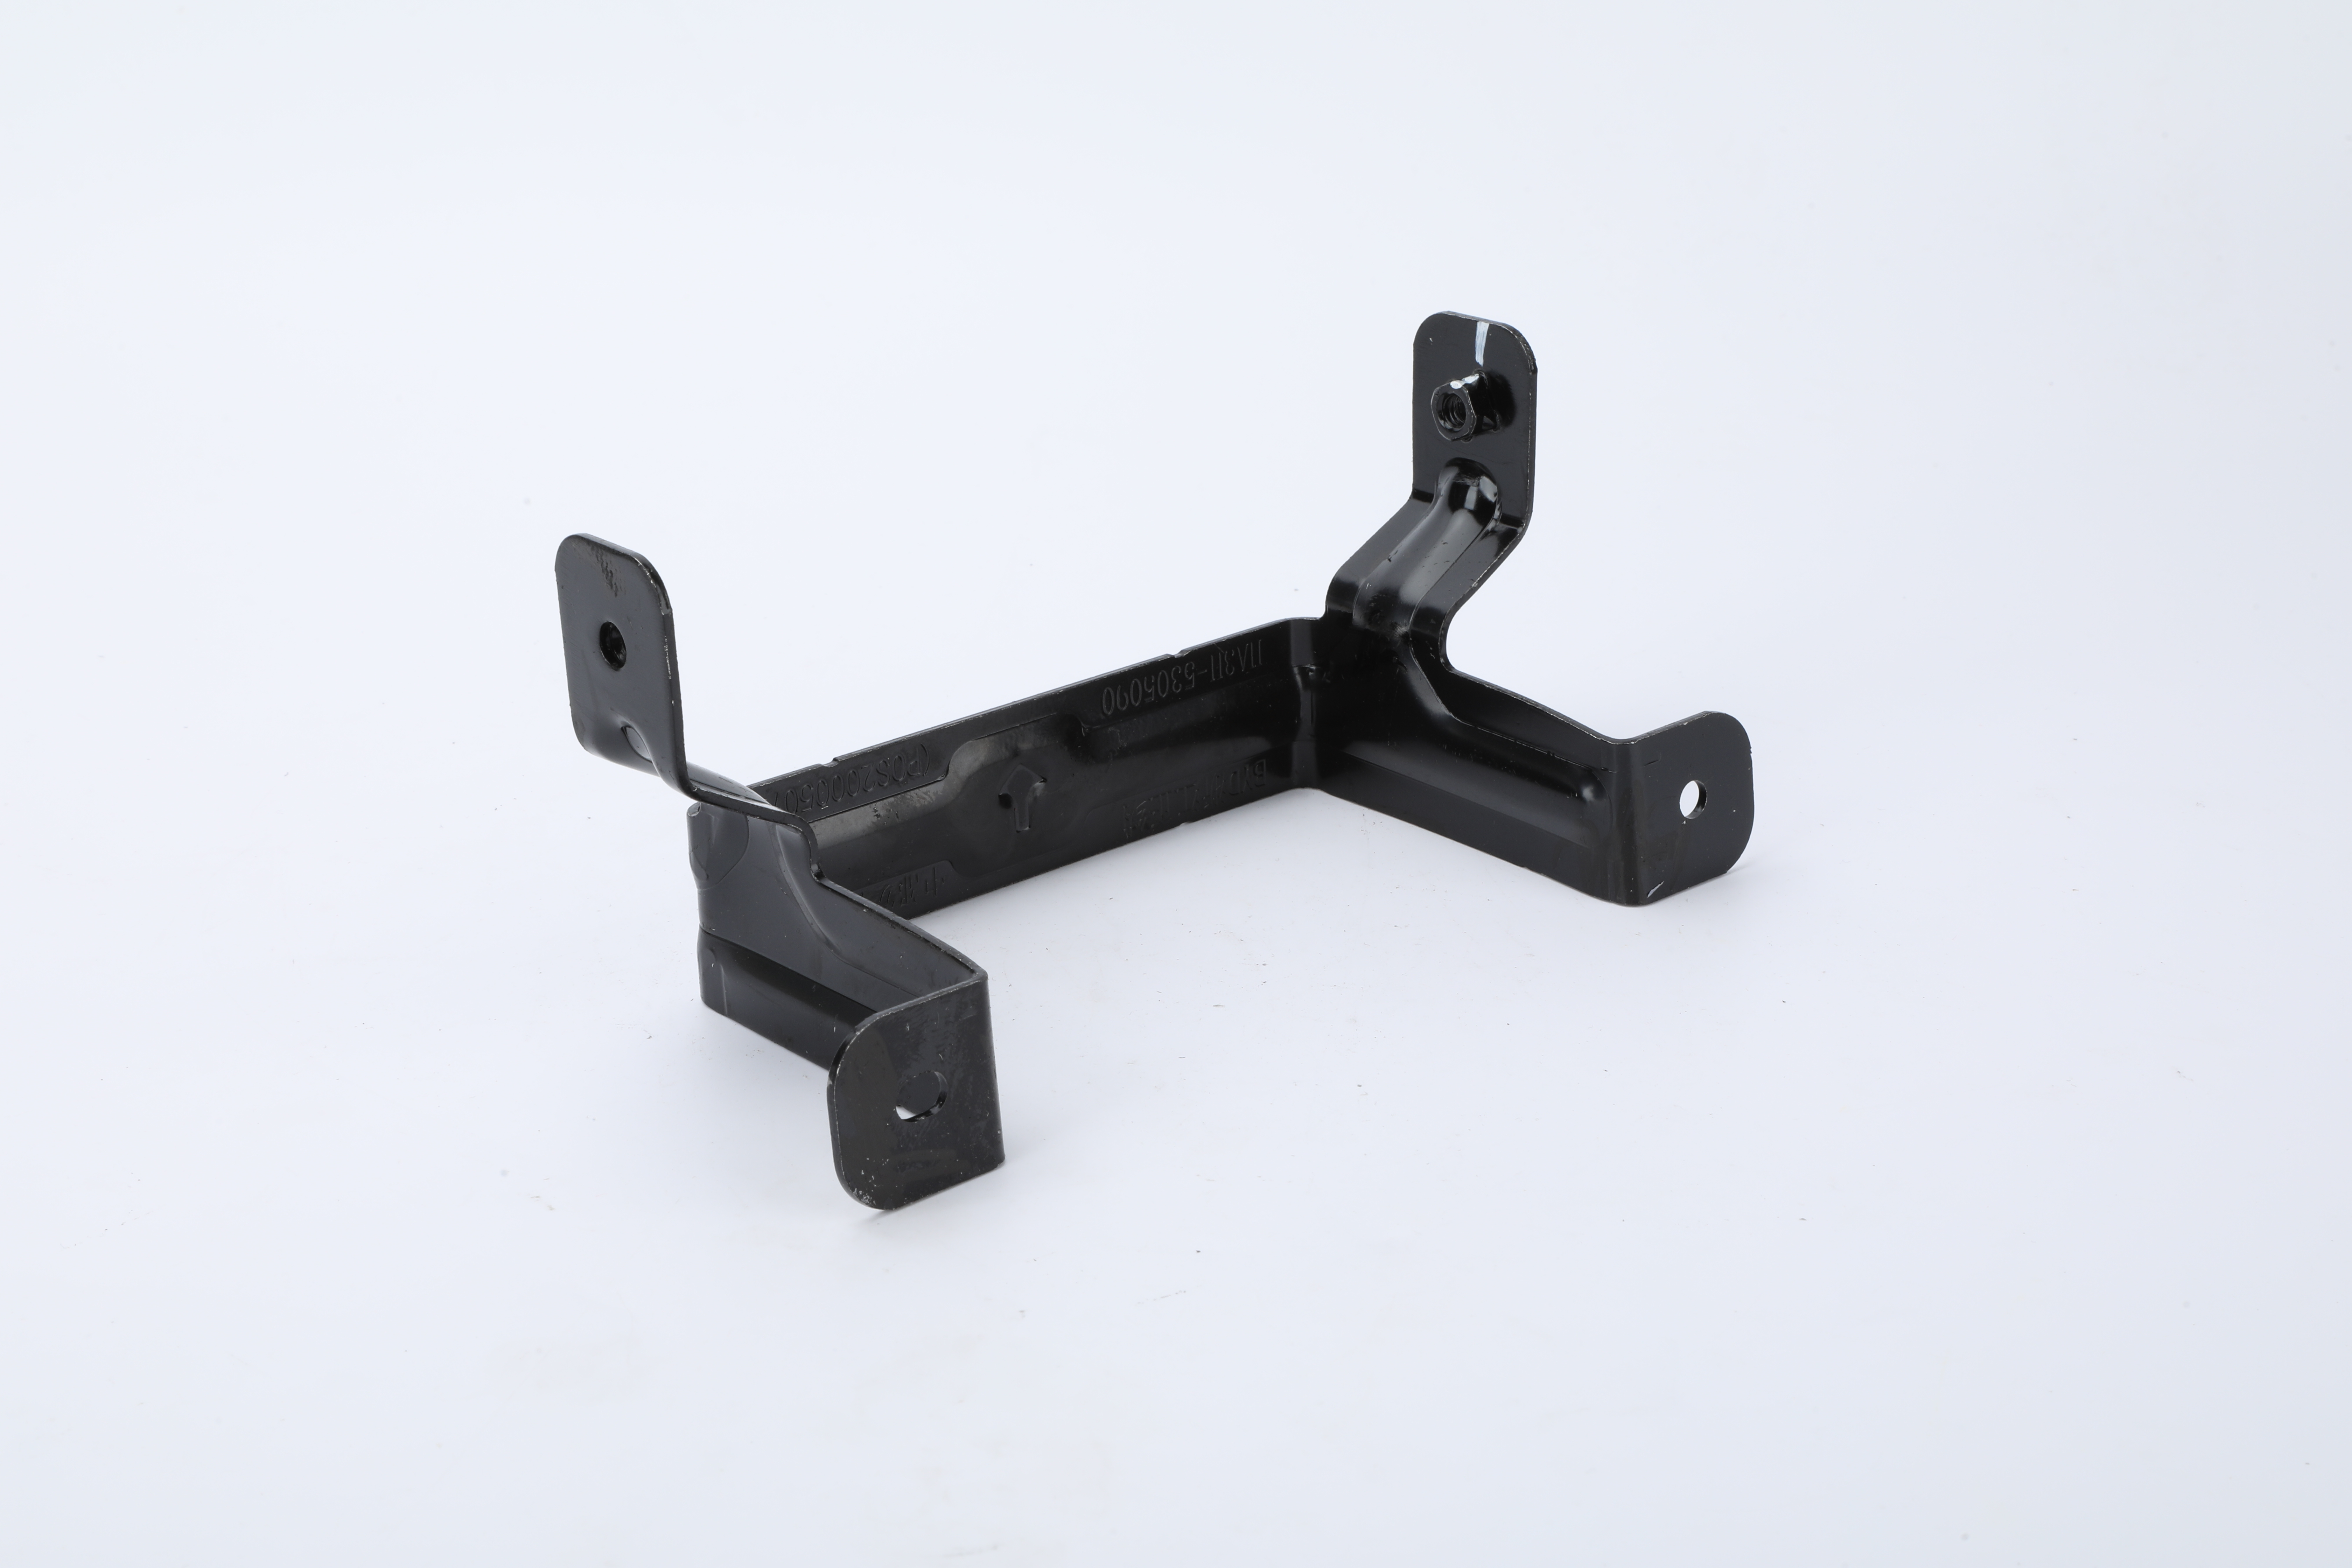
Fotografien visar en svartlackerad formad fästbygeln med flera böjda monteringsflikar, borrade hål, formade ribbor eller steg samt en monterad gängad mutter. Dessa synliga funktioner hjälper köpare att identifiera produktfamiljen och de gränssnitt som kan kräva ritningskontroll. Fotografien fastställer inte någon kund, fordonmodell, artikelnummer, måttresultat, lastklassning, svetshållfasthet, beläggningstjocklek eller fordonnivåvalidering.
Bekräftad tillverkningsdokumentation
| Objekt | Bekräftad omfattning för denna fotograferade fästbygel | Vad som återstår att definiera i ritningen |
|---|---|---|
| Produkt | Bilinteriör centrumkonsol fästbygel | Exakt fordongränssnitt, sammanfogade delar och revision |
| Material | S420MC plåt, 2,0 mm tjocklek | Materialtolerans, leveransstatus och godkända alternativ |
| Utformning av väg | Progressiv stansning och borrning | Stationsplan, referensstrategi, skärvriktning och funktionstoleranser |
| Sekundär funktion | Svetsade muttrar | Mutter-specifikation, gänga, position, svetkrav och godkännandemetod |
| Yta | Elektroforetisk beläggning | Belägningsspecifikation, tjocklek, utseendezoner, maskering och prestandakriterier |
| Inspektion | 2D-optisk mätning, kontrollfikturen och passningskontroll | Egenskapslista, provtagningsplan, protokoll och godkännandegränser |
| Upphandlingens underlag | Kontrollerad ritning eller fysiskt prov | Revisionsansvar, kvantitet, verktygsansvar och frigivningsstadium |
Varför denna sida använder en befintlig produktägare
Denna URL äger bilens inredningsstansade-bracketinköpsuppgift. S420MC-centralkonsolbracketet presenteras här som ett exempel på tillverkning av första part, snarare än att delas upp på en andra sida med nästan samma syfte. Den bredare anpassade stämpelade delar sidan förblir den kommersiella roten för material-, verktygs-, formnings-, ytbehandlings- och programnivåns RFQ-frågor.
För leverantörsbedömning omfattar handledningen för granskning av progressivt stansande leverantörer verktygsäganderätt, burrriktning, beläggningsöverlämning och inspektionsbevis. Dessa allmänna kontroller stödjer denna produktsida utan att en fotograferad hållare ska utgöra bevis för varje möjlig bilstansningskapacitet.
Progressiv stansning och punkterade funktioner
Den bekräftade tillverkningsvägen använder en progressiv stans och inkluderar punktering. För offertförfrågan bör ritningen separera profil- och hålkrav från formade gränssnitt. Hålposition, kantvillkor, böjövergångar, positionsytor och mutplacering kan påverka hur delen styrs genom verktyget och senare kontrolleras i en fästutrustning. Zhengna Technology granskar den faktiska ritningen eller provet innan tillverkningsvägen bekräftas; denna sida tilldelar inte en universell tolerans eller stationplan.
Köpare bör identifiera ritningsrevisionen, referenspunkterna, kritiska monteringsfunktioner och eventuella mått som gäller efter formning eller efter beläggning. Om ett fysiskt prov är utgångspunkten bör det åtföljas av känt material, krävda gränssnitt och myndighet för att återskapa eller ändra komponenten. Ett prov är ett användbart bevis, men ersätter inte en kontrollerad specifikation.
Svetsade muttrar som kontrollerade monteringsfunktioner
Den fotograferade bärplattan inkluderar svetsade muttrar i den bekräftade leveransomfattningen. En RFQ bör ange den krävda mutttypen och gängan, positionsreferenserna, orienteringen, tillvägagångssättsbegränsningarna och eventuell ritningsdefinierad godkännandekriterier för svetsning. Behovet av ett gängkontroll, fästkontroll, visuell kontroll eller annan valideringsåtgärd måste härledas från den kontrollerade kravspecifikationen. Den synliga muttern bevisar inte något vridmoment, draghållfasthetsresultat, svetsgenomträngningsresultat eller inspektionsfrekvens.
När mutterns position påverkar monteringen bör köparen identifiera sammanpassningsförhållandet och den funktion som styr passformen. Detta gör det möjligt för offerten att skilja mellan stansad geometri, sekundär fogning och slutlig passformskontroll istället för att behandla dem som en obestämd kravspecifikation.
Gräns för elektroforetisk beläggning
Elektroforetisk beläggning är bekräftad för denna del. Ordet e-beläggning självt utgör inte en fullständig inköpsspecifikation. Innan offertbegäran definieras det krävda beläggningssystemet, de kontrollerade ytområdena, maskeringen, de mått som gäller efter färdigställning, förpackningsskyddet samt eventuella krav på provning eller dokumentation. Zhengna Technology använder inte den fotograferade svarta ytan för att dra slutsatser om beläggningstjocklek, korrosionsbeständighet, kemisk sammansättning, glans eller kundgodkännande.
Beläggning och dimensionskontroll bör kopplas samman i RFQ:n. Funktioner som är känsliga för beläggningsackumulering, svetsområden, gängor och positionsytor kräver explicita krav. Detta minskar tvetydigheten mellan ritningen för den stansade delen, kraven på ytbehandling och den slutliga kontrollplanen.
Kontrollmetoder bekräftade för denna hållare
Tre metoder är bekräftade: 2D-optisk mätning, en kontrollfixture och en passningskontroll. De besvarar olika frågor. Ett 2D-optiskt system kan stödja plana mått och funktionsrelationer som definieras i ritningen och som är lämpliga för den metoden. En fixture kan stödja återkommande kontroller av valda platser eller delens läge när fixturens konstruktion och masterförhållandet är kontrollerade. En passningskontroll kan utvärdera den specificerade sammanpassningsförutsättningen när sammanpassningsreferensen och godkännanderegeln finns tillgängliga.
Dessa metoder bevisar i sig inte att varje ritningskarakteristik mäts, att varje del inspekteras eller att en produktionsparti godkänts. RFQ:n bör identifiera kritiska karakteristiker, ansvarsområden för metod, provtagningsfrekvens eller -frekvens, krävda dokument och åtgärder vid icke överensstämmande resultat.
RFQ-indata som förhindrar omarbete
- Delansvar: 2D-ritning, 3D-modell om tillgänglig, revision, referensytor och kritiska monteringsgränssnitt.
- Material:S420MC, 2,0 mm tjocklek samt eventuella kontrollerade materialbetingelser eller ersättningsregler.
- Formade och borrade funktioner: profiler, hål, böjningar, ribbor, kantförhållanden, spånriktning och dimensioner efter formning.
- Svetsade muttrar: mutter- och gängspecifikation, position, orientering och svetsgodkännande enligt ritning.
- Finish: elektroforetisk beläggnings-specifikation, maskerade eller kontrollerade zoner, ytkvalitet och dimensioner efter beläggning.
- Inspektion: karakteristiklista, 2D-optisk undersökning, fäst- eller passningsreferens, dokument och ansvar för godkännande.
- Kommerciellt sammanhang: prototyp- eller produktionsstadium, provkvantitet, lanseringskvantitet, prognos, verktygsäganderätt och förpackningskrav.
Vanliga frågor
Är detta en verklig Zhengna Technology-bilfäste?
Ja. Användaren bekräftade att den fotograferade bilens inredningscentralpanelens monteringsfäste tillverkades av Zhengna Technology och att exakt samma foto får användas offentligt.
Vilket material och vilken tjocklek är bekräftade?
Det bekräftade materialet är plåt av typ S420MC med en tjocklek på 2,0 mm. Ingen ytterligare materialspecifikation, tolerans eller ersättningsklass anges på denna sida.
Vilka tillverknings- och avslutningssteg är bekräftade?
Den bekräftade omfattningen inkluderar progressiv stansning, borrning, svetsade muttrar och elektroforetisk beläggning. Den detaljerade stationsschemat, kraven för svetsgodkännande och specifikationen för beläggning måste följa ritningen eller det godkända projektregistret.
Hur kontrolleras bromsen?
De bekräftade metoderna är tvådimensionell optisk mätning, en kontrollfixture och en passningskontroll. Karakteristiklistan, kontrollfrekvensen, protokollen och godtagbarhetsgränserna definieras fortfarande av ritningen eller projektet.
Kan Zhengna Technology lämna ett citat baserat på ett prov?
Ja. En kontrollerad ritning eller ett fysiskt prov kan inleda granskningen. En förfrågan baserad på ett prov bör ändå ange material, gränssnitt, ytbearbetning, kvantitet och krav på kontroll, så att eventuellt saknade specifikationer kan lösas innan citatet lämnas.