 EN

एस420एमसी ऑटोमोटिव केंद्र कंसोल माउंटिंग ब्रैकेट
सीधा उत्तर: ज़ेंगना टेक्नोलॉजी इस पृष्ठ पर दिखाए गए ऑटोमोटिव आंतरिक केंद्र-कंसोल माउंटिंग ब्रैकेट का निर्माण 2.0 मिमी एस420एमसी शीट से करती है। पुष्टि किए गए निर्माण कार्यक्षेत्र में प्रोग्रेसिव डाई स्टैम्पिंग, पंचिंग, वेल्डेड नट्स और इलेक्ट्रोफोरेटिक कोटिंग शामिल हैं। आयामी और असेंबली जाँच के लिए 2डी ऑप्टिकल मापन प्रणाली, निरीक्षण फिक्सचर और फिट जाँच का उपयोग किया जाता है। कोटेशन एक नियंत्रित ड्रॉइंग या भौतिक नमूने से शुरू किया जा सकता है।
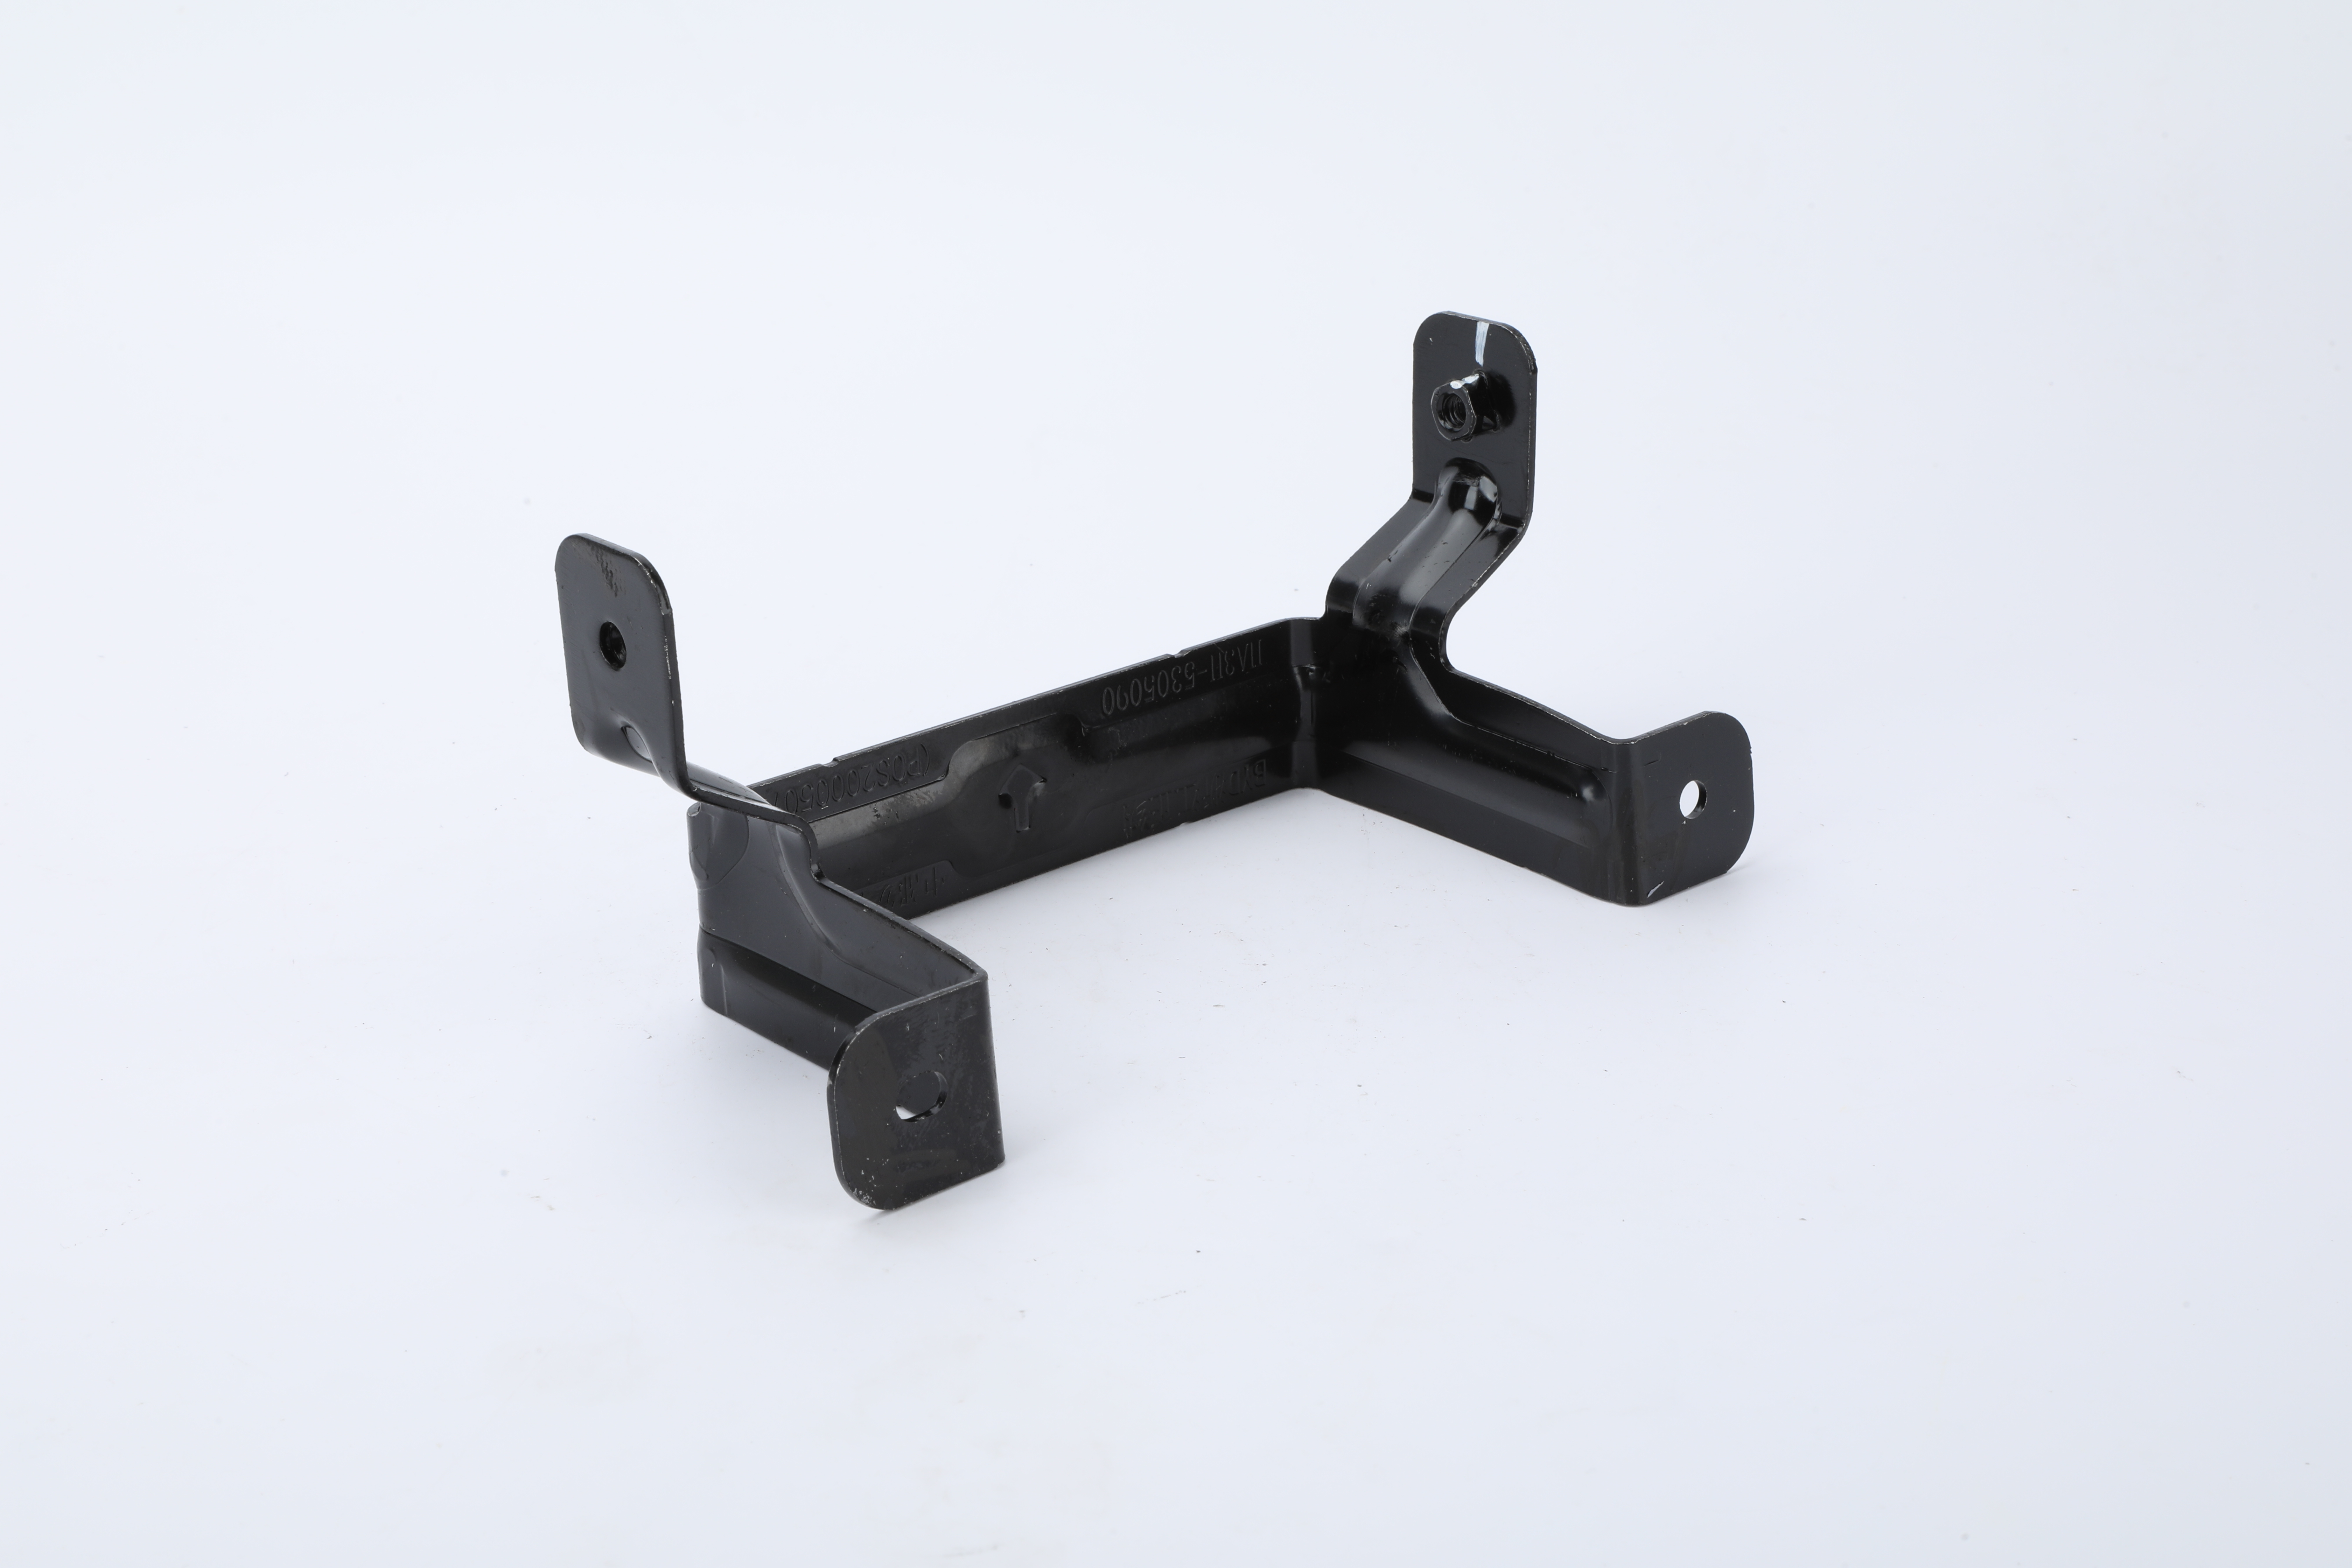
यह फोटोग्राफ एक काले कोटिंग वाली फॉर्म्ड ब्रैकेट असेंबली को दिखाता है, जिसमें कई मोड़े हुए माउंटिंग टैब, पंच किए गए छेद, फॉर्म्ड रिब्स या स्टेप्स और एक लगाया हुआ थ्रेडेड नट शामिल हैं। ये दृश्य विशेषताएँ खरीदारों को उत्पाद परिवार और उन इंटरफ़ेस को पहचानने में सहायता करती हैं जिनके लिए ड्रॉइंग नियंत्रण की आवश्यकता हो सकती है। यह फोटोग्राफ किसी ग्राहक, वाहन मॉडल, भाग संख्या, आयामी परिणाम, लोड रेटिंग, वेल्ड शक्ति, कोटिंग मोटाई या वाहन-स्तरीय मान्यता को स्थापित नहीं करता है।
पुष्टि की गई निर्माण रिकॉर्ड
| वस्तु | इस फोटोग्राफ की गई ब्रैकेट के लिए पुष्टि किया गया कार्यक्षेत्र | जो कुछ ड्रॉइंग-परिभाषित बना हुआ है |
|---|---|---|
| उत्पाद | ऑटोमोटिव आंतरिक केंद्र-कंसोल माउंटिंग ब्रैकेट | सटीक वाहन इंटरफ़ेस, मैटिंग भाग और संशोधन |
| सामग्री | एस420एमसी शीट, 2.0 मिमी मोटाई | सामग्री सहिष्णुता, डिलीवरी स्थिति और मंजूर विकल्प |
| आकार देने का मार्ग | प्रगतिशील डाई स्टैम्पिंग और पंचिंग | स्टेशन योजना, डेटम रणनीति, बर्र दिशा और विशेषता सहिष्णुताएँ |
| द्वितीयक विशेषता | वेल्डेड नट्स | नट विनिर्देश, थ्रेड, स्थिति, वेल्डिंग आवश्यकता और स्वीकृति विधि |
| सतह | इलेक्ट्रोफोरेटिक कोटिंग | कोटिंग विनिर्देश, मोटाई, उपस्थिति क्षेत्र, मास्किंग और प्रदर्शन मानदंड |
| निरीक्षण | 2डी ऑप्टिकल मापन, निरीक्षण फिक्सचर और फिट जाँच | विशेषता सूची, नमूना योजना, अभिलेख और स्वीकृति सीमाएँ |
| उद्धरण आधार | नियंत्रित ड्रॉइंग या भौतिक नमूना | संशोधन अधिकार, मात्रा, टूलिंग ज़िम्मेदारी और रिलीज़ चरण |
इस पृष्ठ द्वारा एक मौजूदा उत्पाद मालिक का उपयोग क्यों किया जाता है
यह URL ऑटोमोटिव इंटीरियर स्टैम्पिंग-ब्रैकेट खरीदार के कार्य का स्वामित्व रखता है। S420MC सेंटर-कंसोल ब्रैकेट को यहाँ प्रथम-पक्ष विनिर्माण उदाहरण के रूप में प्रस्तुत किया गया है, न कि लगभग समान उद्देश्य के साथ दूसरे पृष्ठ में विभाजित किया गया हो। व्यापक स्वचालित मारकर बनाए गए भाग पृष्ठ सामग्री, टूलिंग, फॉर्मिंग, फिनिशिंग और कार्यक्रम-स्तरीय RFQ प्रश्नों के लिए वाणिज्यिक मूल बना हुआ है।
आपूर्तिकर्ता मूल्यांकन के लिए, प्रगतिशील स्टैम्पिंग आपूर्तिकर्ता ऑडिट मार्गदर्शिका इसमें टूलिंग का स्वामित्व, बर की दिशा, कोटिंग हैंडऑफ और निरीक्षण के सबूत शामिल हैं। ये सामान्य नियंत्रण इस उत्पाद पृष्ठ का समर्थन करते हैं, बिना किसी एक फोटोग्राफ़ किए गए ब्रैकेट को प्रत्येक ऑटोमोटिव स्टैम्पिंग क्षमता का प्रमाण बनाए बिना।
प्रगतिशील स्टैम्पिंग और पंच किए गए विशेषताएँ
पुष्टि किया गया मार्ग एक प्रगतिशील डाई का उपयोग करता है और पंचिंग को शामिल करता है। उद्धरण के लिए, ड्रॉइंग में प्रोफ़ाइल और छेद की आवश्यकताओं को गठित इंटरफ़ेस से अलग करना चाहिए। छेद की स्थिति, किनारे की स्थिति, बेंड ट्रांज़िशन, स्थान निर्धारित करने वाली सतहें और नट की स्थितियाँ यह प्रभावित कर सकती हैं कि भाग को टूल के माध्यम से कैसे नियंत्रित किया जाता है और बाद में फ़िक्सचर में कैसे जाँचा जाता है। ज़ेंगना टेक्नोलॉजी वास्तविक ड्रॉइंग या नमूने की समीक्षा करती है, जिससे पहले निर्माण मार्ग की पुष्टि की जाती है; यह पृष्ठ कोई सार्वभौमिक सहिष्णुता या स्टेशन योजना नहीं निर्दिष्ट करता है।
खरीदारों को ड्रॉइंग संशोधन, डेटम संदर्भ, महत्वपूर्ण माउंटिंग विशेषताएँ और कोई भी आयाम जो फॉर्मिंग के बाद या कोटिंग के बाद लागू होते हैं, की पहचान करनी चाहिए। यदि कोई भौतिक नमूना शुरुआत का आधार है, तो उसके साथ ज्ञात सामग्री, आवश्यक इंटरफ़ेस और भाग को पुनः निर्मित करने या परिवर्तित करने के अधिकार का उल्लेख होना चाहिए। एक नमूना उपयोगी साक्ष्य है, लेकिन यह नियंत्रित विनिर्देश की जगह नहीं ले सकता है।
नियंत्रित असेंबली विशेषताओं के रूप में वेल्डेड नट्स
फोटोग्राफ़ किए गए ब्रैकेट में पुष्टि किए गए आपूर्ति क्षेत्र में वेल्डेड नट्स शामिल हैं। आरएफक्यू में आवश्यक नट के प्रकार और थ्रेड, स्थिति संदर्भ, अभिविन्यास, पहुँच बाधाएँ और कोई भी ड्रॉइंग-परिभाषित वेल्ड स्वीकृति का उल्लेख करना चाहिए। थ्रेड जाँच, फिक्सचर जाँच, दृश्य जाँच या कोई अन्य मान्यीकरण चरण की आवश्यकता नियंत्रित आवश्यकता से उत्पन्न होनी चाहिए। दृश्यमान नट किसी टॉर्क मान, पुल-आउट परिणाम, वेल्ड पेनिट्रेशन परिणाम या निरीक्षण आवृत्ति को सिद्ध नहीं करता है।
जब नट की स्थिति असेंबली को प्रभावित करती है, तो खरीदार को मिलान की स्थिति और फिट को नियंत्रित करने वाली विशेषता की पहचान करनी चाहिए। इससे कोटेशन में स्टैम्प्ड ज्यामिति, द्वितीयक जोड़ने और अंतिम फिट सत्यापन के बीच अंतर स्पष्ट किया जा सकता है, बजाय उन्हें एक अपरिभाषित आवश्यकता के रूप में माने जाने के।
इलेक्ट्रोफोरेटिक कोटिंग सीमा
इलेक्ट्रोफोरेटिक कोटिंग इस भाग के लिए पुष्टि की गई है। शब्द ई-कोटिंग अकेला एक पूर्ण खरीद विनिर्देश नहीं है। कोटेशन से पहले, आवश्यक कोटिंग प्रणाली, नियंत्रित उपस्थिति क्षेत्र, मास्किंग, फिनिशिंग के बाद लागू होने वाले आयाम, पैकेजिंग सुरक्षा तथा कोई भी परीक्षण या दस्तावेज़ीकरण आवश्यकता को परिभाषित करें। ज़ेंगना टेक्नोलॉजी फोटोग्राफ़ की काली उपस्थिति का उपयोग कोटिंग मोटाई, संक्षारण अवधि, रसायन विज्ञान, चमक या ग्राहक की स्वीकृति का अनुमान लगाने के लिए नहीं करती है।
कोटिंग और आयामी नियंत्रण को आरएफक्यू में जोड़ा जाना चाहिए। कोटिंग के जमा होने के प्रति संवेदनशील विशेषताओं, वेल्डेड क्षेत्रों, थ्रेड्स और स्थान निर्धारण सतहों के लिए स्पष्ट आवश्यकताएँ दी जानी चाहिए। इससे स्टैम्प्ड-पार्ट ड्रॉइंग, फिनिशिंग आवश्यकता और अंतिम निरीक्षण योजना के बीच अस्पष्टता कम हो जाती है।
इस ब्रैकेट के लिए पुष्टि किए गए निरीक्षण विधियाँ
तीन विधियाँ पुष्टि की गई हैं: 2डी ऑप्टिकल मापन, एक निरीक्षण फिक्स्चर और एक फिट जाँच। ये विभिन्न प्रश्नों के उत्तर देती हैं। एक 2डी ऑप्टिकल प्रणाली ड्रॉइंग-परिभाषित समतल आयामों और विशेषता संबंधों का समर्थन कर सकती है जो उस विधि के लिए उपयुक्त हों। एक फिक्स्चर चुने गए स्थानों या पार्ट की स्थिति की दोहराव योग्य जाँच का समर्थन कर सकता है, जब फिक्स्चर के डिज़ाइन और मास्टर स्थिति को नियंत्रित किया जाए। एक फिट जाँच तब मान्यता प्राप्त मिलान संदर्भ और स्वीकृति नियम उपलब्ध होने पर निर्दिष्ट मिलान स्थिति का मूल्यांकन कर सकती है।
ये विधियाँ स्वयं इस बात का प्रमाण नहीं देती हैं कि प्रत्येक आरेखन विशेषता को मापा गया है, प्रत्येक भाग का निरीक्षण किया गया है, या कोई उत्पादन बैच पास हुआ है। आरएफक्यू में महत्वपूर्ण विशेषताओं, विधि के लिए ज़िम्मेदार पक्ष, नमूना या आवृत्ति, आवश्यक अभिलेख और अनुपयुक्त परिणाम के प्रति प्रतिक्रिया को निर्दिष्ट करना चाहिए।
पुनर्कार्य को रोकने वाले आरएफक्यू इनपुट
- भाग के अधिकार का निर्धारण: 2डी आरेख, उपलब्ध होने पर 3डी मॉडल, संशोधन, डेटम और महत्वपूर्ण माउंटिंग इंटरफ़ेस।
- सामग्री: एस420एमसी, 2.0 मिमी मोटाई और कोई भी नियंत्रित सामग्री स्थिति या प्रतिस्थापन नियम।
- आकृति प्राप्त और छिद्रित विशेषताएँ: प्रोफ़ाइल, छिद्र, मोड़, उभार, किनारे की स्थिति, किनारे का दिशा और आकृति प्राप्त करने के बाद के आयाम।
- वेल्डेड नट: नट और धागे का विनिर्देश, स्थिति, अभिविन्यास और आरेख द्वारा परिभाषित वेल्ड स्वीकृति।
- Finish: इलेक्ट्रोफोरेटिक-कोटिंग विनिर्देश, मास्क किए गए या नियंत्रित क्षेत्र, दिखावट और कोटिंग के बाद के आयाम।
- जांच: विशेषता सूची, 2डी ऑप्टिकल स्कोप, फिक्सचर या फिट संदर्भ, अभिलेख और स्वीकृति के लिए ज़िम्मेदारी।
- वाणिज्यिक संदर्भ: प्रोटोटाइप या उत्पादन चरण, परीक्षण मात्रा, जारी मात्रा, पूर्वानुमान, टूलिंग का स्वामित्व और पैकेजिंग की आवश्यकताएँ।
अक्सर पूछे जाने वाले प्रश्न
क्या यह वास्तव में झेंगना टेक्नोलॉजी का ऑटोमोटिव ब्रैकेट है?
हाँ। उपयोगकर्ता ने पुष्टि की कि फोटोग्राफ किया गया ऑटोमोटिव आंतरिक केंद्र-कंसोल माउंटिंग ब्रैकेट झेंगना टेक्नोलॉजी द्वारा निर्मित था और कि सटीक फोटो का सार्वजनिक रूप से उपयोग किया जा सकता है।
कौन सी सामग्री और मोटाई पुष्टि की गई है?
पुष्टि किया गया सामग्री S420MC शीट है, जिसकी मोटाई 2.0 मिमी है। इस पृष्ठ पर कोई अतिरिक्त सामग्री की स्थिति, सहनशीलता या वैकल्पिक ग्रेड का दावा नहीं किया गया है।
कौन-से निर्माण और समाप्ति चरण पुष्टि किए गए हैं?
पुष्टि किया गया कार्यक्षेत्र प्रगतिशील डाई स्टैम्पिंग, पंचिंग, वेल्डेड नट्स और इलेक्ट्रोफोरेटिक कोटिंग को शामिल करता है। विस्तृत स्टेशन योजना, वेल्ड स्वीकृति और कोटिंग विनिर्देशन को आरेख या स्वीकृत परियोजना रिकॉर्ड के अनुसार अनुसरण करना चाहिए।
ब्रैकेट का निरीक्षण कैसे किया जाता है?
पुष्टि किए गए तरीके 2D ऑप्टिकल माप, निरीक्षण फिक्स्चर और फिट जाँच हैं। विशेषता सूची, आवृत्ति, अभिलेख और स्वीकृति सीमाएँ आरेख या परियोजना द्वारा परिभाषित बनी रहती हैं।
क्या ज़ेंगना टेक्नोलॉजी नमूने से कोटेशन दे सकती है?
हाँ। एक नियंत्रित आरेख या एक भौतिक नमूना समीक्षा शुरू कर सकता है। नमूने-आधारित पूछताछ में भी सामग्री, इंटरफ़ेस, फ़िनिश, मात्रा और निरीक्षण आवश्यकताओं की पहचान करनी चाहिए, ताकि कोटेशन से पहले लुप्त विनिर्देशों को हल किया जा सके।