 EN

ตัวยึดแผงคอนโซลกลางสำหรับรถยนต์ รุ่น S420MC
คำตอบโดยตรง: บริษัทเจิ้งหน่า เทคโนโลยี ผลิตแบร็กเก็ตยึดคอนโซลกลางภายในรถยนต์ ซึ่งแสดงอยู่บนหน้านี้ จากแผ่นโลหะเกรด S420MC ความหนา 2.0 มม. ขอบเขตการผลิตที่ยืนยันแล้ว ได้แก่ การขึ้นรูปโลหะด้วยแม่พิมพ์แบบค่อยเป็นค่อยไป การเจาะรู การเชื่อมนัต และการเคลือบแบบอีเล็กโทรฟอเรซิส (e-coating) การตรวจสอบมิติและการประกอบใช้ระบบวัดด้วยแสงสองมิติ (2D optical measuring system), อุปกรณ์ตรวจสอบเฉพาะทาง (inspection fixture) และการตรวจสอบการเข้ากันได้ (fit check) สามารถเริ่มจัดทำใบเสนอราคาได้จากแบบแปลนที่ควบคุมไว้ หรือตัวอย่างจริง
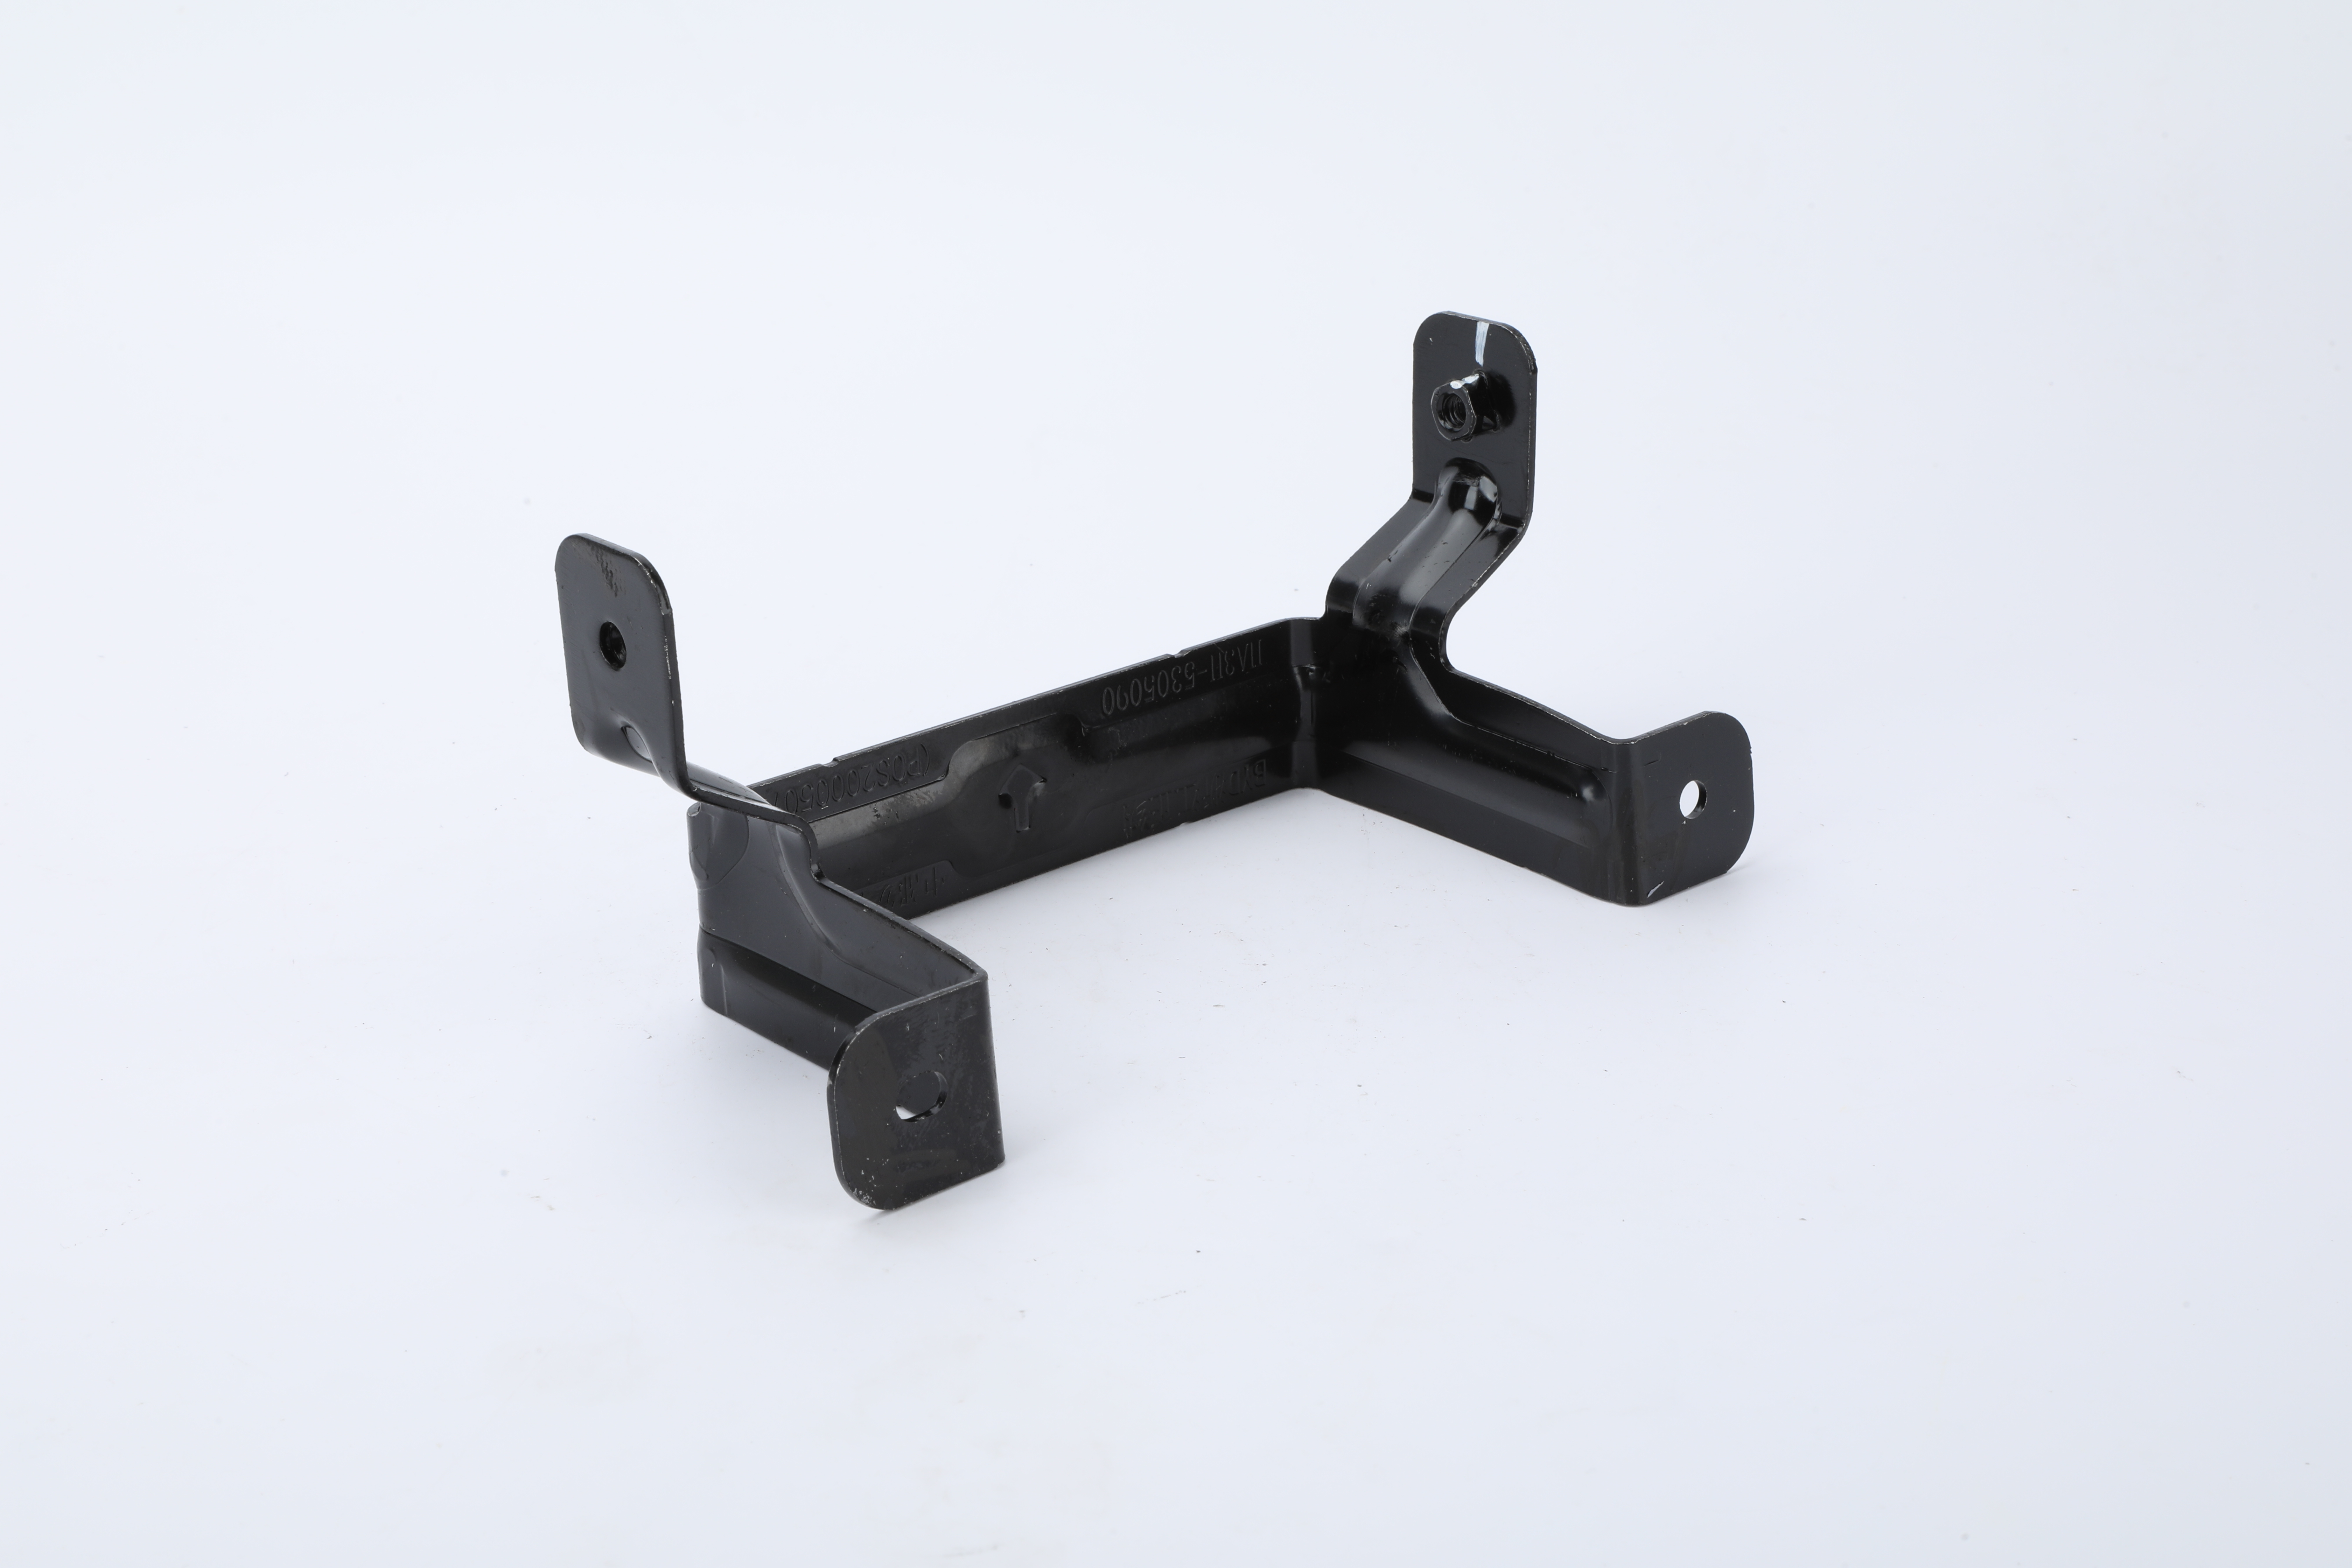
ภาพถ่ายแสดงชิ้นส่วนโครงยึดที่ขึ้นรูปแล้วซึ่งเคลือบสีดำ มีแผ่นยึดที่โค้งหลายแผ่น รูที่เจาะไว้ แนวร่องหรือขั้นบันไดที่ขึ้นรูป และน็อตเกลียวที่ติดตั้งมาพร้อมกัน ลักษณะเด่นที่มองเห็นได้เหล่านี้ช่วยให้ผู้ซื้อระบุกลุ่มผลิตภัณฑ์และจุดเชื่อมต่อที่อาจต้องควบคุมผ่านแบบแปลนได้ อย่างไรก็ตาม ภาพถ่ายไม่สามารถระบุลูกค้า รุ่นยานพาหนะ เลขที่ชิ้นส่วน ขนาดที่ได้จริง ค่าความสามารถในการรับน้ำหนัก ความแข็งแรงของการเชื่อม ความหนาของชั้นเคลือบ หรือการรับรองในระดับยานพาหนะได้
บันทึกการผลิตที่ยืนยันแล้ว
| รายการ | ขอบเขตที่ยืนยันแล้วสำหรับโครงยึดนี้ซึ่งปรากฏในภาพถ่าย | สิ่งที่ยังคงกำหนดไว้ในแบบแปลน |
|---|---|---|
| ผลิตภัณฑ์ | โครงยึดสำหรับติดตั้งคอนโซลกลางภายในรถยนต์ | จุดเชื่อมต่อกับยานพาหนะที่แน่นอน ชิ้นส่วนที่ประกอบเข้าด้วยกัน และรุ่นแบบแปลน |
| วัสดุ | แผ่นโลหะเกรด S420MC ความหนา 2.0 มิลลิเมตร | ความคลาดเคลื่อนของวัสดุ สภาพการจัดส่ง และทางเลือกอื่นที่ได้รับการรับรอง |
| เส้นทางการขึ้นรูป | การขึ้นรูปและเจาะด้วยแม่พิมพ์แบบค่อยเป็นค่อยไป | แผนผังสถานี การกำหนดจุดอ้างอิง ทิศทางของเศษโลหะที่เกิดจากการตัด และความคลาดเคลื่อนของลักษณะต่าง ๆ |
| คุณลักษณะรอง | นัตที่เชื่อม | ข้อกำหนดของนัต ลักษณะเกลียว ตำแหน่ง ข้อกำหนดการเชื่อม และวิธีการรับรอง |
| พื้นผิว | เคลือบอิเล็กโทรโฟเรซิส | ข้อกำหนดของการเคลือบ ความหนา โซนลักษณะผิว การปิดบังพื้นที่ และเกณฑ์ด้านประสิทธิภาพ |
| การตรวจสอบ | การวัดด้วยแสงแบบสองมิติ เครื่องมือตรวจสอบ และการตรวจสอบการเข้ากันได้ | รายการคุณลักษณะ แผนการสุ่มตัวอย่าง บันทึกข้อมูล และขอบเขตการยอมรับ |
| พื้นฐานในการเสนอราคา | แบบวาดที่ควบคุม หรือตัวอย่างจริง | ผู้มีอำนาจปรับปรุงเอกสาร จำนวนชิ้น ความรับผิดชอบด้านแม่พิมพ์ และระยะการอนุมัติปล่อยใช้งาน |
เหตุใดหน้านี้จึงใช้ผู้ควบคุมผลิตภัณฑ์รายเดิมเพียงรายเดียว
URL นี้เป็นเจ้าของตำแหน่งงานผู้ซื้อชิ้นส่วนตกแต่งภายในรถยนต์แบบดัดขึ้นรูป—โครงยึด โดยโครงยึดคอนโซลกลางรุ่น S420MC ถูกนำเสนอที่นี่เป็นตัวอย่างการผลิตโดยฝ่ายแรก แทนที่จะแยกไปเป็นหน้าที่สองซึ่งมีวัตถุประสงค์ใกล้เคียงกันมาก ทั้งนี้ ชิ้นส่วนประทับแบบกำหนดเอง หน้ายังคงเป็นแหล่งเชิงพาณิชย์หลักสำหรับคำถามเกี่ยวกับวัสดุ แม่พิมพ์ การขึ้นรูป การตกแต่งผิว และการขอใบเสนอราคาในระดับโครงการ
สำหรับการประเมินผู้จัดจำหน่าย หน้านี้ คู่มือตรวจสอบผู้จําหน่ายเครื่องฉีดแบบเร่งรัด ครอบคลุมการเป็นเจ้าของแม่พิมพ์ ทิศทางของเศษโลหะ (burr) การส่งมอบงานเคลือบผิว และหลักฐานการตรวจสอบ ข้อควบคุมทั่วไปเหล่านี้สนับสนุนหน้าผลิตภัณฑ์นี้ โดยไม่ได้แปลงรูปถ่ายของตัวยึดเพียงชิ้นเดียวให้กลายเป็นหลักฐานยืนยันความสามารถทั้งหมดในการขึ้นรูปชิ้นส่วนรถยนต์ด้วยวิธีการตีขึ้นรูป (stamping)
การตีขึ้นรูปแบบก้าวหน้าและการเจาะรู
เส้นทางการผลิตที่ยืนยันแล้วใช้แม่พิมพ์แบบก้าวหน้า (progressive die) และรวมขั้นตอนการเจาะรูด้วย สำหรับการเสนอราคา แบบวาดควรถูกแบ่งแยกความต้องการเกี่ยวกับรูปร่างโดยรวมและรูเจาะ ออกจากพื้นผิวที่ผ่านการขึ้นรูปแล้ว ตำแหน่งของรู สภาพขอบชิ้นงาน การเปลี่ยนผ่านบริเวณรอยพับ พื้นผิวที่ใช้ในการจัดตำแหน่ง และตำแหน่งของน็อต ล้วนมีผลต่อวิธีการควบคุมชิ้นงานผ่านแม่พิมพ์ และวิธีการตรวจสอบภายหลังในอุปกรณ์จับยึด (fixture) เทคโนโลยีเจิ้งหน่าจะตรวจสอบแบบวาดจริงหรือตัวอย่างจริงก่อนยืนยันเส้นทางการผลิต หน้านี้ไม่ได้กำหนดค่าความคลาดเคลื่อนทั่วไป (universal tolerance) หรือแผนการจัดสถานี (station plan) แต่อย่างใด
ผู้ซื้อควรระบุฉบับแก้ไขของแบบแปลน อ้างอิงจุดอ้างอิง (datum) ลักษณะการติดตั้งที่สำคัญ และมิติใดๆ ที่ใช้บังคับหลังขึ้นรูปหรือหลังเคลือบผิว หากต้นแบบจริงเป็นจุดเริ่มต้น ต้องแนบเอกสารระบุวัสดุที่ทราบแล้ว อินเทอร์เฟซที่จำเป็น และหน่วยงานที่มีอำนาจในการสร้างชิ้นส่วนใหม่หรือปรับเปลี่ยนชิ้นส่วนนั้น ต้นแบบถือเป็นหลักฐานที่มีประโยชน์ แต่ไม่สามารถแทนข้อกำหนดที่ควบคุมได้
นัตเชื่อมเป็นองค์ประกอบของการประกอบที่ควบคุม
แบร็กเก็ตที่ถ่ายภาพมาพร้อมกับนัตเชื่อมซึ่งอยู่ในขอบเขตการจัดหาที่ยืนยันแล้ว คำขอเสนอราคา (RFQ) ควรระบุชนิดและเกลียวของนัตที่ต้องการ การอ้างอิงตำแหน่ง แนวการวาง ข้อจำกัดด้านการเข้าถึง และเกณฑ์การยอมรับการเชื่อมตามที่ระบุไว้ในแบบแปลน ความจำเป็นในการตรวจสอบเกลียว การตรวจสอบด้วยฟิกซ์เจอร์ การตรวจสอบด้วยตา หรือขั้นตอนการตรวจสอบอื่นๆ ต้องมาจากข้อกำหนดที่ควบคุมอย่างชัดเจน การมองเห็นนัตด้วยตาเปล่าไม่สามารถพิสูจน์ค่าแรงบิด ผลการดึงออก ผลการแทรกซึมของการเชื่อม หรือความถี่ในการตรวจสอบได้
เมื่อตำแหน่งของนัตส่งผลต่อการประกอบ ผู้ซื้อควรระบุเงื่อนไขการจับคู่และลักษณะเฉพาะที่ควบคุมการพอดี ซึ่งจะทำให้สามารถแยกแยะระหว่างเรขาคณิตที่ได้จากการขึ้นรูปด้วยแม่พิมพ์ การเชื่อมต่อเพิ่มเติม และการตรวจสอบการพอดีขั้นสุดท้าย แทนที่จะถือว่าเป็นข้อกำหนดเดียวที่ไม่ระบุรายละเอียด
ขอบเขตของการเคลือบด้วยกระแสไฟฟ้า
การเคลือบด้วยกระแสไฟฟ้าได้รับการยืนยันสำหรับชิ้นส่วนนี้ คำว่า การเคลือบ E เพียงอย่างเดียวไม่ใช่ข้อกำหนดการจัดซื้อที่สมบูรณ์ก่อนเสนอราคา จำเป็นต้องระบุระบบการเคลือบที่ต้องการ พื้นที่ที่ควบคุมลักษณะปรากฏ การปิดบัง (masking) มิติที่ใช้ได้หลังการตกแต่ง การป้องกันบรรจุภัณฑ์ และข้อกำหนดใด ๆ ที่เกี่ยวข้องกับการทดสอบหรือเอกสารประกอบ เทคโนโลยีเจิ้งหน่าไม่ใช้ลักษณะปรากฏสีดำจากภาพถ่ายในการสรุปความหนาของการเคลือบ ระยะเวลาทนการกัดกร่อน องค์ประกอบทางเคมี ความมันวาว หรือการรับรองจากลูกค้า
การเคลือบผิวและการควบคุมมิติควรเชื่อมโยงกันในเอกสาร RFQ โดยต้องระบุข้อกำหนดอย่างชัดเจนสำหรับลักษณะเฉพาะที่ไวต่อการสะสมของชั้นเคลือบ เช่น บริเวณที่เชื่อม ด้ายเกลียว และพื้นผิวที่ใช้ในการจัดตำแหน่ง สิ่งนี้จะช่วยลดความคลุมเครือระหว่างแบบแปลนชิ้นส่วนที่ขึ้นรูปด้วยแรงดัน ข้อกำหนดด้านการตกแต่งผิว และแผนการตรวจสอบสุดท้าย
ยืนยันวิธีการตรวจสอบสำหรับแบร็กเก็ตนี้แล้ว
ยืนยันวิธีการตรวจสอบสามแบบ ได้แก่ การวัดด้วยระบบออปติคัลสองมิติ อุปกรณ์ตรวจสอบเฉพาะทาง และการตรวจสอบการเข้ากันได้ (fit check) ซึ่งแต่ละวิธีตอบคำถามคนละประเภทกัน ระบบวัดออปติคัลสองมิติสามารถใช้ตรวจสอบมิติในระนาบและระยะสัมพันธ์ของลักษณะเฉพาะตามที่ระบุไว้ในแบบแปลน ซึ่งเหมาะสมกับวิธีการนี้ อุปกรณ์ตรวจสอบเฉพาะทางสามารถใช้ตรวจสอบตำแหน่งที่เลือกหรือท่าทางของชิ้นงานซ้ำๆ ได้ เมื่อออกแบบอุปกรณ์และควบคุมสภาพแม่แบบอย่างถูกต้อง ส่วนการตรวจสอบการเข้ากันได้สามารถประเมินเงื่อนไขการประกอบกันตามที่ระบุไว้ ภายใต้เงื่อนไขอ้างอิงของการประกอบกันและกฎเกณฑ์การยอมรับที่มีอยู่
วิธีการเหล่านี้ไม่สามารถพิสูจน์ด้วยตัวเองได้ว่ามีการวัดลักษณะทุกประการของแบบวาด ตรวจสอบชิ้นส่วนทุกชิ้น หรือผ่านการรับรองของล็อตการผลิต คำขอเสนอราคา (RFQ) ควรระบุลักษณะสำคัญ ความรับผิดชอบในการดำเนินการ ขนาดตัวอย่างหรือความถี่ในการตรวจสอบ บันทึกที่จำเป็น และขั้นตอนปฏิบัติเมื่อพบผลที่ไม่สอดคล้องตามข้อกำหนด
ข้อมูลนำเข้าสำหรับ RFQ ที่ช่วยป้องกันการปรับปรุงงานซ้ำ
- ผู้มีอำนาจเกี่ยวกับชิ้นส่วน: แบบวาด 2 มิติ แบบจำลอง 3 มิติ (ถ้ามี) ฉบับแก้ไข จุดอ้างอิง (datums) และพื้นผิวเชื่อมต่อที่สำคัญ
- วัสดุ: เหล็กกล้าเกรด S420MC ความหนา 2.0 มิลลิเมตร และเงื่อนไขวัสดุที่ควบคุมหรือกฎการแทนที่ใด ๆ
- ลักษณะที่ขึ้นรูปและเจาะ: รูปทรงโดยรวม รู เส้นโค้ง โครงเสริม สภาพขอบชิ้นงาน ทิศทางของเศษโลหะ (burr) และมิติหลังขึ้นรูป
- นัตที่เชื่อม: ข้อกำหนดของนัตและเกลียว ตำแหน่ง การวางแนว และเกณฑ์การยอมรับการเชื่อมตามที่ระบุในแบบวาด
- พื้นผิว: ข้อกำหนดของการเคลือบด้วยไฟฟ้า (electrophoretic-coating) พื้นที่ที่ต้องปิดบังหรือควบคุม ลักษณะปรากฏ และมิติหลังการเคลือบ
- การตรวจสอบ: รายการลักษณะที่ต้องตรวจสอบ กล้องจุลทรรศน์แบบ 2 มิติ แท่นยึดหรืออ้างอิงการประกอบ บันทึกที่เก็บไว้ และความรับผิดชอบในการยอมรับ
- บริบทเชิงพาณิชย์: ขั้นตอนต้นแบบหรือขั้นตอนการผลิตจริง ปริมาณทดลอง ปริมาณที่ปล่อยออก คาดการณ์ กรรมสิทธิ์ในการทำแม่พิมพ์ และความต้องการบรรจุภัณฑ์
คำถามที่พบบ่อย
ชิ้นส่วนยึดติดภายในรถยนต์นี้เป็นของบริษัทเจิ้งหน่า เทคโนโลยี ใช่หรือไม่
ใช่ ผู้ใช้งานยืนยันว่าชิ้นส่วนยึดติดแผงคอนโซลกลางภายในรถยนต์ที่ถ่ายภาพนี้ผลิตโดยบริษัทเจิ้งหน่า เทคโนโลยี และภาพถ่ายนี้สามารถเผยแพร่ต่อสาธารณชนได้ตามที่เป็นจริง
วัสดุและหนาแน่นที่ยืนยันแล้วคืออะไร
วัสดุที่ยืนยันแล้วคือแผ่นเหล็กกล้าเกรด S420MC ความหนา 2.0 มิลลิเมตร ไม่มีเงื่อนไขวัสดุเพิ่มเติม ความคลาดเคลื่อน หรือเกรดสำรองใดๆ ระบุไว้ในหน้านี้
ขั้นตอนการผลิตและการตกแต่งใดบ้างที่ยืนยันแล้ว
ขอบเขตที่ยืนยันแล้วรวมถึงการตีขึ้นรูปแบบก้าวหน้า (progressive die stamping) การเจาะรู (punching) การเชื่อมนัต (welded nuts) และการเคลือบด้วยระบบอิเล็กโทรฟอเรซิส (electrophoretic coating) แผนผังสถานีโดยละเอียด เกณฑ์การยอมรับรอยเชื่อม และข้อกำหนดการเคลือบต้องสอดคล้องกับแบบแปลนหรือบันทึกโครงการที่ได้รับการอนุมัติ
การตรวจสอบแบร็กเก็ตดำเนินการอย่างไร
วิธีการที่ยืนยันแล้วคือการวัดด้วยเครื่องวัดแสงสองมิติ (2D optical measurement) การใช้จิกซ์เจอร์ตรวจสอบ (inspection fixture) และการตรวจสอบการพอดี (fit check) รายการคุณลักษณะ ความถี่ในการตรวจสอบ บันทึกผล และเกณฑ์การยอมรับยังคงกำหนดตามแบบแปลนหรือโครงการ
บริษัทเจิ้งหน่า เทคโนโลยีสามารถเสนอราคาจากตัวอย่างได้หรือไม่
ได้ ทั้งแบบแปลนที่ควบคุมอย่างเป็นทางการหรือตัวอย่างจริงสามารถเริ่มกระบวนการทบทวนได้ อย่างไรก็ตาม คำขอเสนอราคาที่อิงจากตัวอย่างยังต้องระบุวัสดุ จุดเชื่อมต่อ (interfaces) พื้นผิวสำเร็จรูป ปริมาณ และข้อกำหนดการตรวจสอบ เพื่อให้สามารถแก้ไขข้อกำหนดที่ขาดหายไปก่อนเสนอราคา