 EN

Support de fixation pour console centrale automobile S420MC
Réponse directe : Zhengna Technology fabrique le support de fixation intérieur pour console centrale présenté sur cette page à partir d’une tôle en S420MC de 2,0 mm d’épaisseur. Le périmètre de fabrication confirmé comprend l’estampage en série progressive, la perforation, le soudage d’écrous et le revêtement électrophorétique. Les contrôles dimensionnels et d’assemblage sont effectués à l’aide d’un système de mesure optique 2D, d’un dispositif de contrôle et d’un essai d’ajustement. Un devis peut être établi à partir d’un plan maîtrisé ou d’un échantillon physique.
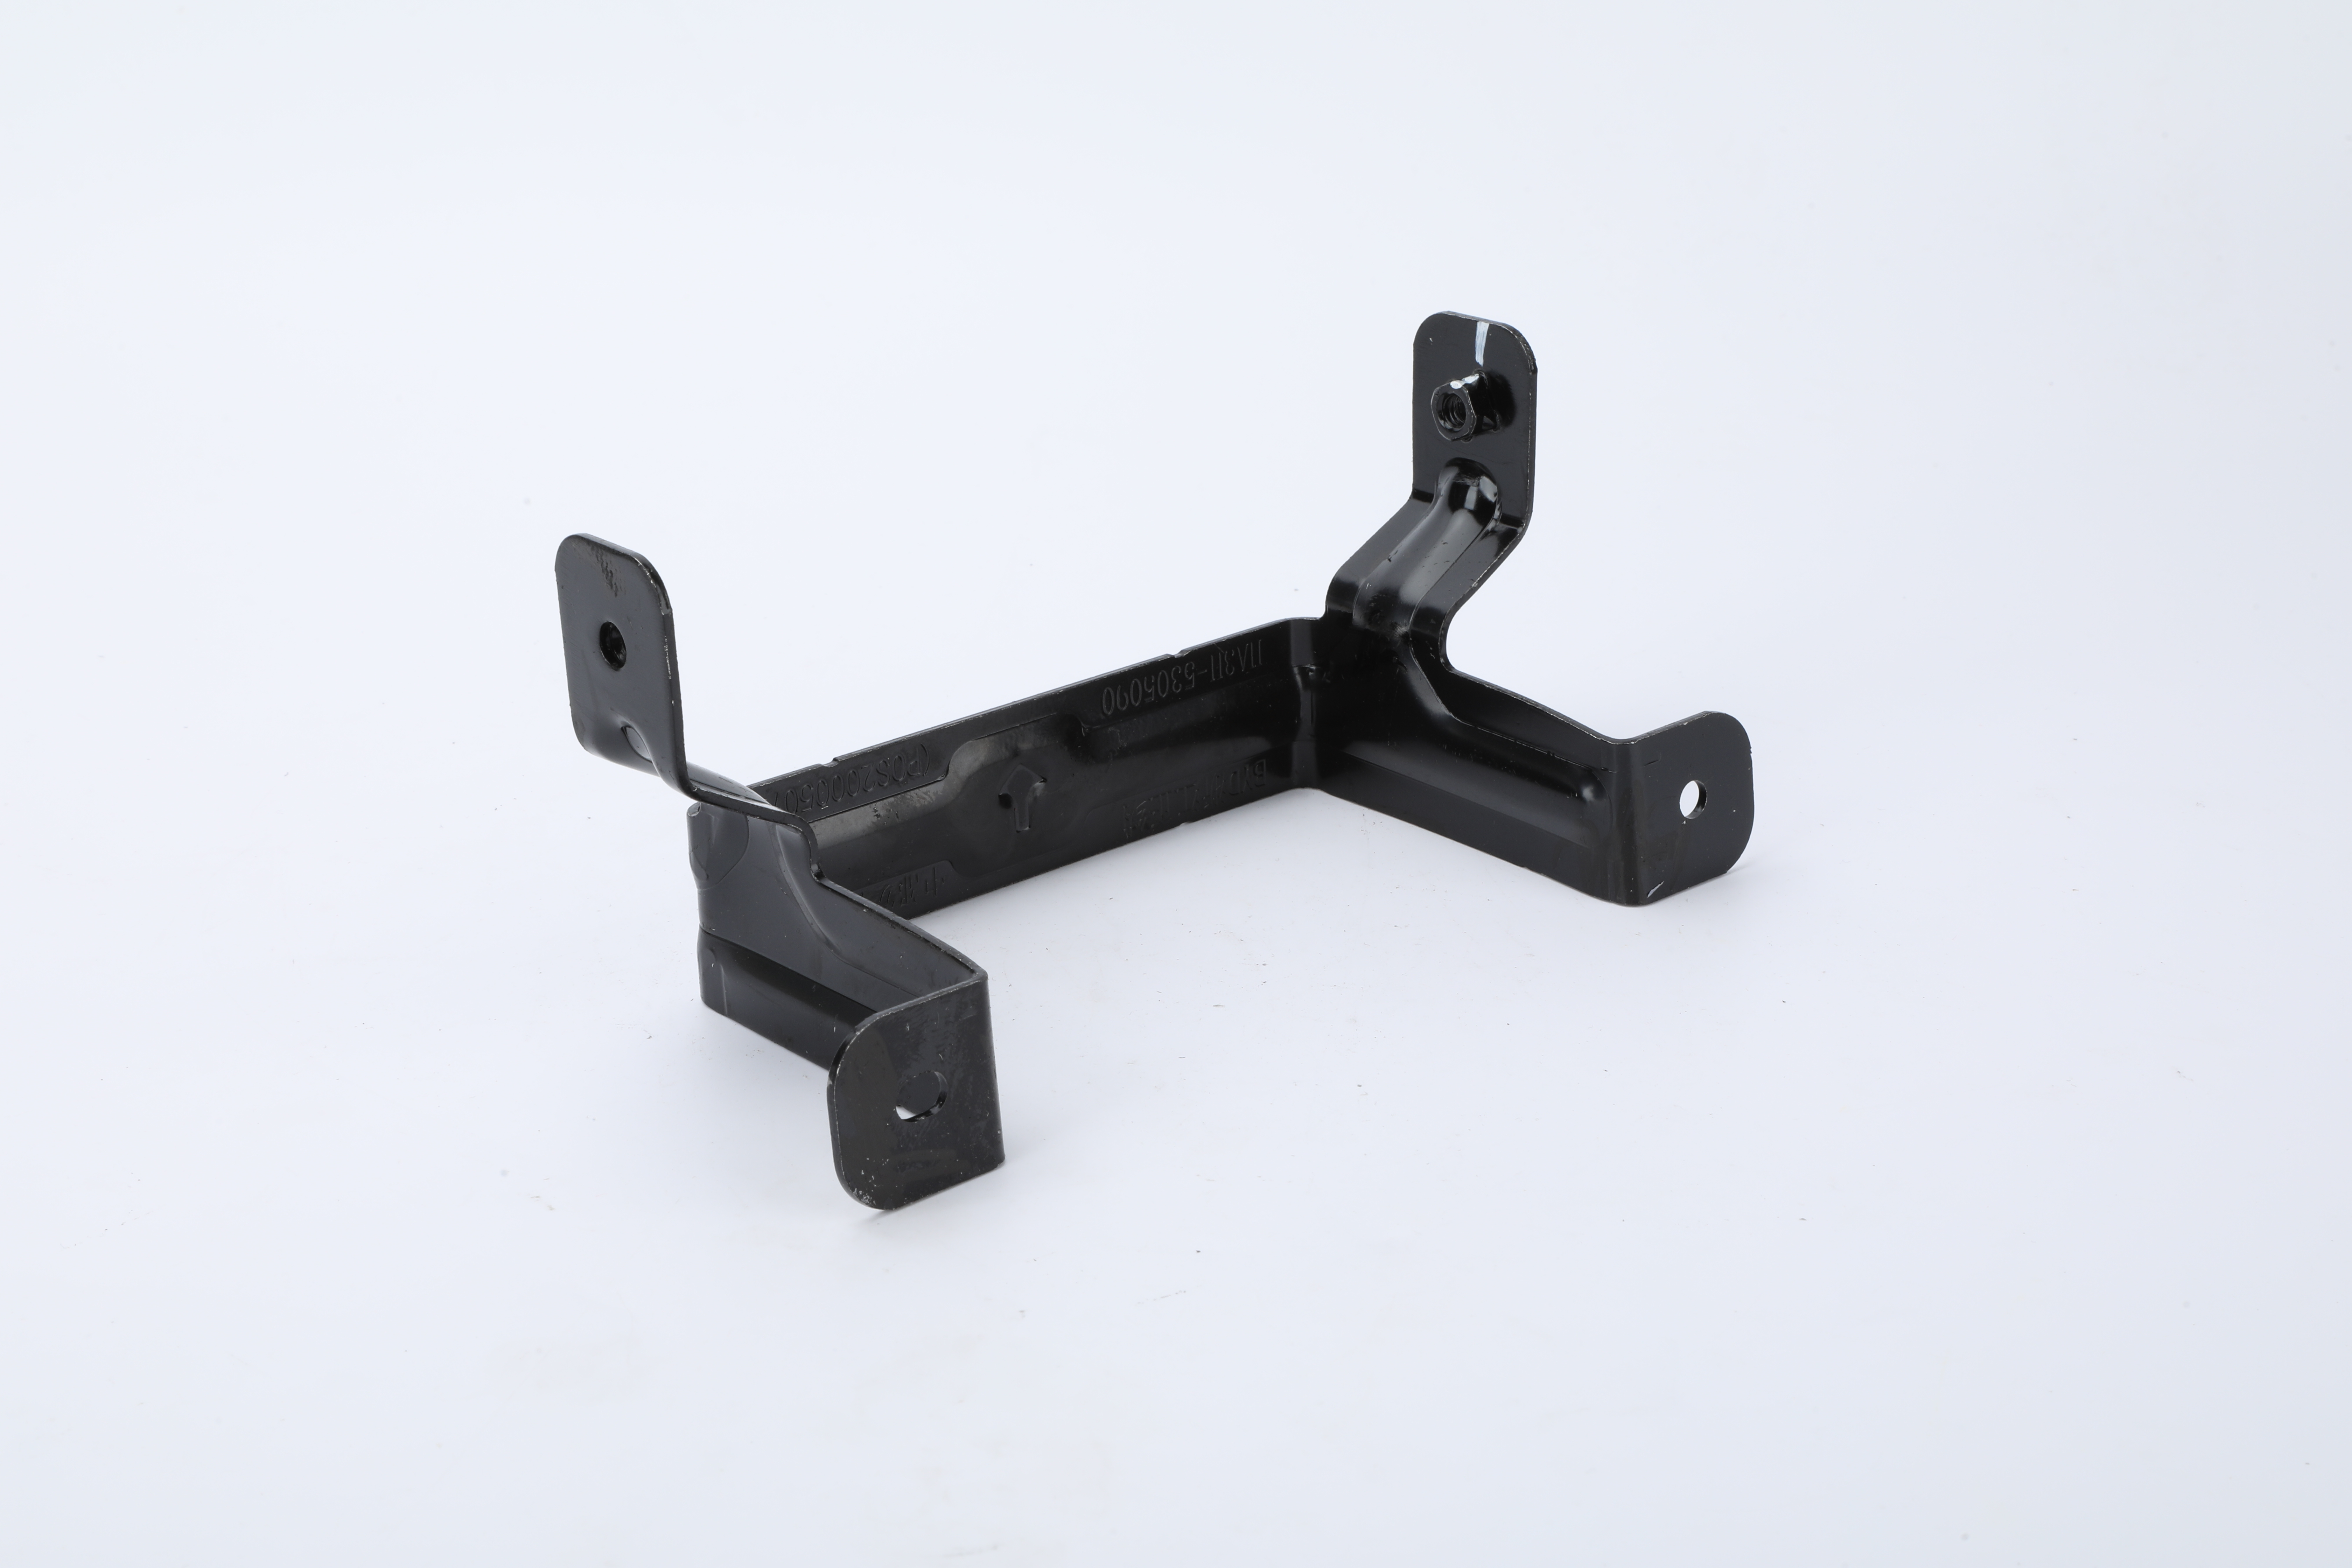
La photographie montre un ensemble de support embouti revêtu de noir, comportant plusieurs languettes de fixation cintrées, des trous perforés, des nervures ou des paliers emboutis, ainsi qu’un écrou fileté fixé. Ces caractéristiques visibles aident les acheteurs à identifier la famille de produits et les interfaces pouvant nécessiter un contrôle sur le dessin. La photographie ne définit ni le client, ni le modèle de véhicule, ni le numéro de pièce, ni les résultats dimensionnels, ni la capacité de charge, ni la résistance des soudures, ni l’épaisseur du revêtement, ni la validation au niveau du véhicule.
Dossier de fabrication confirmé
| Élément | Périmètre confirmé pour ce support photographié | Ce qui reste défini par le dessin |
|---|---|---|
| Produit | Support de fixation intérieur automobile pour console centrale | Interface véhicule exacte, pièces d’assemblage et révision |
| Matériau | Tôle S420MC, épaisseur de 2,0 mm | Tolérance sur le matériau, état de livraison et alternatives approuvées |
| Procédé de mise en forme | Estampage et perforation à l’aide d’un poinçon progressif | Plan des stations, stratégie des références, sens des bavures et tolérances des caractéristiques |
| Fonction secondaire | Écrous soudés | Spécification des écrous, filetage, position, exigences de soudage et méthode d’acceptation |
| Surface | Revêtement électrophorétique | Spécification du revêtement, épaisseur, zones d’apparence, masquage et critères de performance |
| L’inspection | mesure optique 2D, dispositif de contrôle et vérification d’ajustement | Liste des caractéristiques, plan d’échantillonnage, enregistrements et limites d’acceptation |
| Base du devis | Plan contrôlé ou échantillon physique | Autorité de révision, quantité, responsabilité concernant les outillages et stade de mise à disposition |
Pourquoi cette page utilise-t-elle un seul propriétaire produit existant
Cette URL est responsable du poste acheteur de supports emboutis pour l’intérieur automobile. Le support de console centrale en S420MC est présenté ici comme exemple de fabrication interne (première partie), plutôt que d’être détaillé sur une deuxième page ayant quasiment la même finalité. L’ensemble pièces de frappe personnalisées de la page demeure la racine commerciale pour les questions relatives aux matériaux, aux outillages, à la formage, aux finitions et aux demandes de prix au niveau du programme.
Pour l’évaluation des fournisseurs, le guide de vérification des fournisseurs de tamponnage progressif couvre la propriété des outillages, la direction des bavures, la transmission du revêtement et les preuves d’inspection. Ces contrôles généraux soutiennent cette page produit sans transformer un simple support photographié en preuve de toutes les capacités de découpage automobile.
Découpage progressif et caractéristiques perforées
Le procédé confirmé utilise une matrice progressive et inclut la perforation. Pour la soumission d’un devis, le dessin doit séparer les exigences relatives au profil et aux trous de celles relatives aux interfaces embouties. La position des trous, l’état des bords, les transitions de pliage, les surfaces de positionnement et l’emplacement des écrous peuvent influencer la façon dont la pièce est guidée dans l’outillage et vérifiée ultérieurement dans un dispositif de contrôle. Zhengna Technology examine le dessin réel ou l’échantillon avant de confirmer le procédé de fabrication ; cette page n’attribue ni tolérance universelle ni plan de stations.
Les acheteurs doivent identifier la révision du dessin, les références de datums, les caractéristiques critiques de montage et toutes les cotes applicables après formage ou après revêtement. Si un échantillon physique constitue le point de départ, il doit être accompagné des informations connues sur le matériau, des interfaces requises et de l’autorité habilitée à recréer ou modifier la pièce. Un échantillon constitue une preuve utile, mais ne remplace pas une spécification contrôlée.
Écrous soudés en tant que caractéristiques d’assemblage contrôlées
Le support photographié comprend des écrous soudés figurant dans le périmètre d’approvisionnement confirmé. Une demande de devis (RFQ) doit préciser le type et le filetage des écrous requis, leurs références de position, leur orientation, les contraintes d’accès ainsi que tout critère d’acceptation des soudures défini sur le dessin. La nécessité d’un contrôle de filetage, d’un contrôle avec gabarit, d’un contrôle visuel ou d’une autre étape de validation doit découler d’une exigence contrôlée. L’écrou visible ne prouve ni une valeur de couple, ni un résultat d’arrachement, ni un résultat de pénétration de soudure, ni la fréquence d’inspection.
Lorsque la position de l’écrou affecte le montage, l’acheteur doit identifier la condition d’assemblage et la caractéristique qui régit l’ajustement. Cela permet à l’offre de distinguer la géométrie emboutie, l’assemblage secondaire et la vérification finale de l’ajustement, plutôt que de les traiter comme une seule exigence non spécifiée.
Limite du revêtement électrophorétique
Le revêtement électrophorétique est confirmé pour cette pièce. Le mot e-coating seul ne constitue pas une spécification d’achat complète. Avant de formuler une offre, définissez le système de revêtement requis, les zones d’apparence contrôlées, le masquage, les cotes applicables après finition, la protection d’emballage ainsi que toute exigence d’essai ou de documentation. Zhengna Technology n’utilise pas l’apparence noire photographiée pour déduire l’épaisseur du revêtement, la durée de résistance à la corrosion, la composition chimique, le brillant ni l’approbation client.
Le revêtement et le contrôle dimensionnel doivent être liés dans la demande de devis. Des exigences explicites sont nécessaires pour les caractéristiques sensibles à l’accumulation de revêtement, les zones soudées, les filetages et les surfaces de positionnement. Cela réduit les ambiguïtés entre le dessin de la pièce emboutie, les exigences de finition et le plan final d’inspection.
Méthodes d’inspection confirmées pour cette bride
Trois méthodes sont confirmées : la mesure optique 2D, un dispositif de contrôle et un contrôle d’ajustement. Chacune répond à des questions différentes. Un système optique 2D permet de vérifier les dimensions planes et les relations entre caractéristiques définies sur le dessin, pour autant que ces éléments soient adaptés à cette méthode. Un dispositif de contrôle permet d’effectuer des vérifications répétables à des emplacements sélectionnés ou de contrôler la posture de la pièce, à condition que la conception du dispositif et son état de référence soient maîtrisés. Un contrôle d’ajustement permet d’évaluer la condition d’assemblage spécifiée, dès lors que la référence d’assemblage et la règle d’acceptation sont disponibles.
Ces méthodes ne prouvent pas, en elles-mêmes, que chaque caractéristique de dessin est mesurée, que chaque pièce est inspectée ou qu’un lot de production a été approuvé. La demande de devis (RFQ) doit identifier les caractéristiques critiques, la responsabilité de la méthode, l’échantillonnage ou la fréquence, les documents requis et la réaction à un résultat non conforme.
Données d’entrée de la RFQ permettant d’éviter les retouches
- Autorité sur la pièce : dessin 2D, modèle 3D si disponible, révision, repères et interfaces critiques de montage.
- Matériau : S420MC, épaisseur de 2,0 mm et toute condition contrôlée du matériau ou règle de substitution.
- Caractéristiques embouties et perforées : profils, trous, pliages, nervures, état des bords, sens des bavures et dimensions après emboutissage.
- Écrous soudés : spécification de l’écrou et de la filetage, position, orientation et acceptation de la soudure telle que définie sur le dessin.
- Finish : spécification de revêtement électrophorétique, zones masquées ou contrôlées, aspect visuel et dimensions après revêtement.
- Inspection : liste des caractéristiques, inspection optique 2D, gabarit ou référence d’ajustement, documents et responsabilité de l’acceptation.
- Contexte commercial : phase prototype ou production, quantité d’essai, quantité de lancement, prévision, propriété des outillages et besoins en emballage.
Questions fréquemment posées
S’agit-il d’un véritable support automobile Zhengna Technology ?
Oui. L’utilisateur a confirmé que le support de fixation intérieur pour console centrale automobile, visible sur la photo, avait été fabriqué par Zhengna Technology et que cette photo précise pouvait être utilisée publiquement.
Quel matériau et quelle épaisseur sont confirmés ?
Le matériau confirmé est la tôle S420MC d’une épaisseur de 2,0 mm. Aucune condition supplémentaire relative au matériau, aucune tolérance ni aucun grade de substitution ne sont indiquées sur cette page.
Quelles étapes de fabrication et de finition sont confirmées ?
La portée confirmée comprend l’emboutissage à l’aide d’un poinçon progressif, le perçage, les écrous soudés et le revêtement électrophorétique. Le plan détaillé des stations, les critères d’acceptation des soudures et les spécifications du revêtement doivent suivre le dessin ou l’enregistrement de projet approuvé.
Comment la fixation est-elle inspectée ?
Les méthodes confirmées sont la mesure optique 2D, un dispositif de contrôle et un contrôle d’ajustement. La liste des caractéristiques, la fréquence des contrôles, les enregistrements et les limites d’acceptation restent définis par le dessin ou par le projet.
Zhengna Technology peut-elle établir un devis à partir d’un échantillon ?
Oui. Un dessin contrôlé ou un échantillon physique peut initier l’examen. Une demande de devis fondée sur un échantillon doit toutefois préciser le matériau, les interfaces, la finition, la quantité et les exigences d’inspection afin que les spécifications manquantes puissent être clarifiées avant l’établissement du devis.