EN

Індивідуальна штампована монтажна пластина з оцинкованої сталі товщиною 1,5 мм
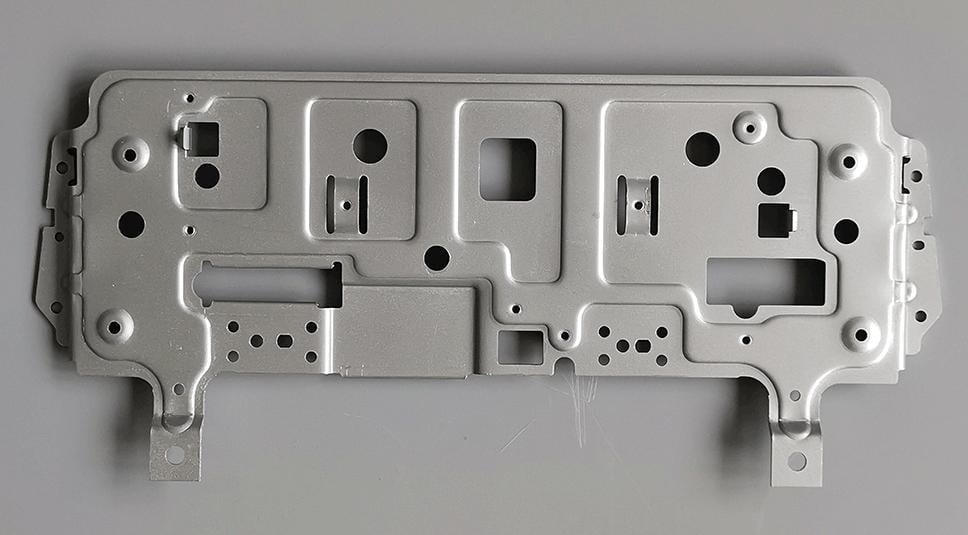
Пряма відповідь: Zhengna Technology виробляє або постачає зображений кріпильний лист із оцинкованої сталі товщиною 1,5 мм для шафи керування або панелі шафи керування. Підтверджений обсяг виробництва включає штампування й формування, пробивання отворів, обрізку та локальне згинання. У комерційній пропозиції мають бути визначені затверджена геометрія, розташування отворів і пазів, допуски, вимоги до матеріалу, вимоги до поверхні, кількість та термін поставки.
Це справжнє фотографічне зображення продукції або поставки компанії Zhengna Technology. У підтвердженому реєстрі продукції ця деталь ідентифікована як штампована металева кріпильна основа для електричної шафи. На фотографії показано широкий сформований лист із кількома отворами, локальними піднятими елементами та кріпильними ніжками, однак саме зовнішній вигляд не встановлює точних розмірів, деталей різьби, внутрішніх інтерфейсів, числових допусків чи функціональних характеристик.
Підтверджений обсяг продукту та вимоги, керовані кресленням
| Пункт | Підтверджено для зображеної пластини | Потреба у додаткових даних від покупця |
|---|---|---|
| Застосування | Монтажна основа або панель для шафи керування / коробки керування | Положення зборки, спрямовані компоненти, зазори для кабелів або кріплення та умови експлуатації |
| Матеріал | оцинкований стальний лист товщиною 1,5 мм | Точний клас матеріалу, позначення покриття, допуски на товщину та вимоги до сертифікатів |
| Видима структура | Квадратні й прямокутні отвори, круглі отвори, масиви малих отворів, видовжені отвори, монтажні ніжки та локальні формовані елементи | Номінальні розміри, базові поверхні, положення отворів / пазів, відстані від країв, деталі загинів та допуски взаємодії |
| Процес | Штампування / формування, пробивання, обрізка та локальне загинання | Відповідальність за інструменти, етап випробувань, повноваження щодо ревізій та будь-які вторинні операції |
| Інспекція | Розміри, діаметр отворів, площинність та зовнішній вигляд | Критичні характеристики, метод, частота, розмір вибірки, реєстраційні дані та критерії випуску |
| Комерційні умови | Початкова кількість — одна штука, вказаний термін виготовлення — 10 днів, упаковка на палетах | Остаточна кількість, етап проекту, випуск креслення, призначення та необхідна дата поставки |
Чому розташування отворів і прорізів має бути визначено на кресленні
Монтажна плита одночасно координує кілька інтерфейсів. Круглі отвори можуть фіксувати кріпильні елементи або опори, більші вирізи забезпечують зручність збирання, а видовжені або прямокутні отвори можуть задовольняти потреби компонентів, кабелів або регулювання. Їх функцію неможливо визначити за фотографією. Контрольоване креслення має вказувати, які отвори є функціональними, які розміри спільно відносяться до базової площини, а також які краї чи поверхні визначають положення плити всередині корпусу.
Перед затвердженням інструментів або запуском виробництва замовники мають визначити:
- основні базові площини та вимоги до плоскості монтажної поверхні;
- позиційну та розмірну точність для критичних отворів, прорізів і вирізів;
- співвідношення «отвір–край» та «елемент–згин»;
- напрямок і допустимий стан заусіниць та зрізаних кромок;
- локальні висоти згинів, утворені ребра жорсткості або підняті елементи, що впливають на збирання;
- зони, що контактуватимуть із електричними, механічними або захисними компонентами; та
- елементи, які мають залишатися захищеними під час обробки та транспортування на палетах.
Оцинковану сталь слід вказувати детально, а не загальною міткою.
Підтвердженим вихідним матеріалом є аркуш оцинкованої сталі товщиною 1,5 мм. Для цитування та затвердження у запиті на пропозицію (RFQ) слід зазначити марку матеріалу, позначення покриття (за потреби), допуск на товщину, стан поверхні та будь-які обмеження щодо зрізаних кромок або формованих ділянок. Загальний опис «оцинкована сталь» не визначає масу покриття, термін корозійностійкості, поведінку щодо електричного заземлення чи прийнятності зовнішнього вигляду.
Для цього запису про продукт окрема термічна обробка або додаткова обробка поверхні не підтверджена. Якщо для проекту потрібне фарбування, порошкове напилення, локальне маскування, провідні контактні зони або інший постпроцес, такі вимоги слід додати до креслення та пакета цитування, а не виводити їх на основі зображеного виробу.
Штампування, пробивання, обрізання та локальне згинання
Підтверджений маршрут виробництва включає штампування/формування, пробивання, обрізання та локальне згинання. Офіційно затверджена геометрія визначає, чи використовує деталь один інструмент чи ступінчастий маршрут, як розташовується лист між операціями та де потрібно контролювати деформацію або пружне відновлення. Ця сторінка не вказує конкретний тип матриці, номінальну потужність преса, швидкість преса, термін служби інструменту чи обсяг виробництва.
Для широкої монтажної пластини огляд процесу має зосереджуватися на накопиченій похибці положення в шаблоні отворів, спотворенні поблизу великих отворів, локальній деформації навколо піднятих елементів та площинності після формування. Це — інженерні пункти огляду; вони не є числовими заявами про придатність без затвердженого креслення та записів контролю.
План контролю для фактичних інтерфейсів покупця
Підтверджений обсяг контролю включає розміри, діаметр отворів, площинність та зовнішній вигляд. Покупець має визначити характеристики, що забезпечують збірку, й уточнити стан їхнього вимірювання. Діаметр отвору можна перевірити безпосередньо, тоді як для перевірки взаємного розташування потрібні узгоджені бази та відповідний метод вимірювання. Площинність має бути визначена для відповідної монтажної поверхні, а не припущена на основі загального візуального огляду.
Критерії зовнішнього вигляду мають вказувати, які подряпини, вмятини, сліди покриття, стан кромок або сліди обробки є прийнятними. Для цього виробу не підтверджено жодного функціонального тесту. Електрична, заземлювальна, вібраційна, екологічна, навантажувальна або корпусна валідація залишається специфічною для проекту й не може бути виведена з фотографії компонента.
Вхідні дані щодо прототипу, кількості та упаковки
Підтверджену початкову кількість встановлено на рівні одного виробу, вказано строк виконання — 10 днів, доступна палетна упаковка. Остаточний строк виконання все ще залежить від виходу креслень, наявності матеріалів, обсягу інструментального оснащення або підготовки, вимог до інспекції, кількості замовлення та кінцевого пункту призначення. У комерційній пропозиції має бути чітко вказано, чи замовлення стосується перевірки вимірювань, прототипу, пробного запуску інструментального оснащення, валідаційного виробництва чи повторного випуску.
Упаковка на палетах може підтримувати велику пластину, але план упаковки також має визначати орієнтацію штабелювання, розділювачі, захист кромок, захист поверхні та обмеження переміщення, коли критичними є площинність або зовнішній вигляд. Упаковка є частиною плану приймання, а не додатковою умовою.
Що надіслати для отримання розрахунку вартості
Надішліть контрольований креслення CAD із точними розмірами, розташуванням отворів та прорізів, допусками, маркою матеріалу та його товщиною, вимогами до поверхні, кількістю замовлення та термінами поставки. Включіть контекст з’єднання або збирання, якщо він впливає на кріплення, зазор або площинність. Якщо контрольоване креслення відсутнє, компанія Zhengna Technology може проаналізувати фізичний зразок для вимірювання, але номінальні розміри, припустимі відхилення, деталі інтерфейсу та повноваження щодо ревізій мають бути узгоджені до початку виробництва.
Для загального технологічного маршруту перегляньте унікальні штамповані деталі і керівництво з перевірки першого виробу для індивідуального штампування металу . Щоб замовити аналіз на основі креслення, зв’язатися з компанією Zhengna Technology .
Поширені запитання
Чи це той самий виріб, що й задня панель монітора комп’ютера?
Ні. Підтвердженим призначенням цієї зображеної деталі є монтажна пластина або панель для шафи керування/коробки керування. Окрема сторінка компанії Zhengna Technology стосується постачання задніх панелей для моніторів.
Який матеріал і яка товщина підтверджені?
Згідно з підтвердженим записом, використовується оцинкований стальний лист товщиною 1,5 мм. Покупець повинен уточнити точний клас сталі, позначення покриття та допуск на товщину.
Які технологічні процеси підтверджені?
Підтверджені процеси: штампування/формування, пробивання отворів, обрізка та локальне згинання. Точна послідовність операцій і тип оснастки визначаються за кресленням та на етапі виробництва.
Які види контролю підтверджені?
Підтверджені пункти перевірки: розміри, діаметр отворів, площинність та зовнішній вигляд. Числові допуски, частота перевірок, документування результатів та функціональні випробування не гарантовані, якщо вони не узгоджені окремо для конкретного проекту.