EN

Po meri izdelana montažna plošča za ohišje iz cinkanega jekla debeline 1.5 mm
Neposredni odgovor: Podjetje Zhengna Technology izdeluje ali dobavlja prikazano žigosano montažno ploščo za ohišje krmilnika ali ploščo za ohišje krmilnika iz cinkane jeklene pločevine debeline 1,5 mm. Potrjeno obsega proizvodnje vključuje žiganje in oblikovanje, izvrtavanje, obrezovanje ter lokalno upogibanje. Ponudba naj določa odobreno geometrijo, položaje lukenj in žlebov, natančnost, zahteve glede materiala, zahteve glede površine, količino in datum dobave.
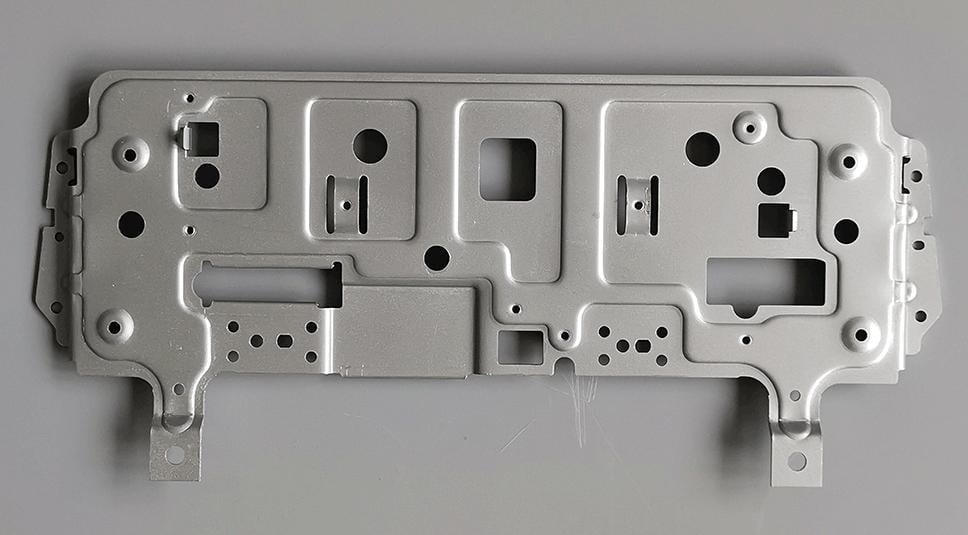
To je prava fotografija izdelka ali dobave podjetja Zhengna Technology. Potrjen zapis izdelka določa del kot izdelano osnovo iz ploščatih kovinskih listov za električno ohišje. Fotografija prikazuje široko oblikovano ploščo z več odprtinami, lokalnimi izboklinami in montažnimi nogami, vendar sama videz ne določa natančnih dimenzij, podrobnosti navojev, notranjih vmesnikov, številskih dopustnih odstopanj ali funkcionalne zmogljivosti.
Potrjen obseg izdelka in risbno nadzorovane zahteve
| Element | Potrjeno za prikazano ploščo | Še vedno je potrebna vnos kupca |
|---|---|---|
| Uporaba | Montažna osnova ali plošča za ohišje nadzornega sistema/nadzorni omarici | Položaj sestave, sklopni sestavni deli, prostor za kable ali opremo ter obratovalno okolje |
| Material | galvanizirani jekleni list debeline 1,5 mm | Natančna vrsta materiala, oznaka prevleke, dopustno odstopanje debeline in zahteve glede potrdil |
| Vidna struktura | Kvadratne in pravokotne odprtine, krožne luknje, mreže majhnih lukanj, podaljšane odprtine, montažne noge in lokalno oblikovane značilnosti | Nomenklature dimenzije, referenčne točke, položaji lukenj/žlebov, razdalje do roba, podrobnosti upogibanja in tolerančni intervali vmesnikov |
| Postopek | Izbijanje/oblikovanje, izrezovanje, obrezovanje in lokalno upogibanje | Odgovornost za orodja, preskusna faza, pooblastilo za spremembe in morebitne sekundarne operacije |
| Nadzor | Mere, premeri lukenj, ravnost in videz | Kritične značilnosti, metoda, pogostost, velikost vzorca, evidenca in merila za sprostitev |
| Komercialni pogoji | Začetna količina enega kosu, navedeno vodilno obdobje 10 dni in pakiranje na palete | Končna količina, faza projekta, izdaja risbe, ciljna lokacija in zahtevani datum dobave |
Zakaj mora biti postavitev lukenj in žlebov nadzorovana na risbi
Montažna plošča usklajuje več vmesnikov hkrati. Okrogli otvori lahko določajo sponke ali podporne elemente, večji izrezki omogočajo prostor za sestavo, podaljšani ali pravokotni odprti pa služijo komponentam, kabelskim priključkom ali nastavitvenim zahtevam. Njihovo funkcijo ni mogoče določiti iz fotografije. Nadzorovana risba mora natančno opredeliti, kateri odprtini sta funkcionalni, katere mere delijo skupno referenčno točko (datum) ter katere robovi ali površine določajo lego plošče znotraj ohišja.
Pred začetkom orodjarjenja ali sprostitvijo v proizvodnjo morajo kupci določiti:
- glavne referenčne točke (datume) in zahteve glede ravni montažne površine;
- položaj in dopustne odstopanje velikosti kritičnih lukenj, žlebov in izrezkov;
- razmerja med luknjami in robovi ter med značilnostmi in ukrivitvami;
- smer in dopustno stanje ostankov (burrov) in rezanih robov;
- lokalne višine ukrivitev, oblikovane rebra ali dvignjene značilnosti, ki vplivajo na sestavo;
- območja, ki se dotikajo električnih, mehanskih ali zaščitnih komponent; ter
- značilnosti, ki jih je treba med rokovanjem in prevozom na palete ohraniti nedotaknjene.
Ožljene jeklene plošče je treba natančno določiti, ne da bi se zadoščalo le splošni oznaki
Potrjeno izhodiščno materialno sredstvo so ožljene jeklene plošče debeline 1,5 mm. Za ponudbo in sprostitev mora zahteva za ponudbo (RFQ) še vedno navajati razred materiala, oznako prevleke (kjer je to potrebno), dopustno odstopanje debeline, stanje površine ter morebitne omejitve za rezane robove ali oblikovane dele. Splošen opis ožljene jeklene plošče ne določa mase prevleke, življenjske dobe proti koroziji, vedenja pri električnem ozemljitvi ali sprejemljivosti videza.
Za ta zapis izdelka ni potrjena nobena ločena toplotna obdelava ali dodatna površinska obdelava. Če projekt zahteva barvanje, pršenje s praškom, lokalno zaščito pred obdelavo, vodljive stične cone ali drugo nadaljnjo obdelavo, naj bodo ti zahtevki dodani na risbo in v paket za ponudbo, namesto da bi jih sklepali iz prikazanega dela.
Kovanje, prebijanje, obrezovanje in lokalno upogibanje
Potrjena proizvodna pot vključuje izdelavo z izvlekom/oblikovanjem, izvrtavanje, obrezovanje in lokalno upogibanje. Sproščena geometrija določa, ali del uporablja eno orodje ali stopnjevano pot, kako je plošča pozicionirana med posameznimi operacijami ter kje je treba nadzorovati deformacijo ali povratno upogibanje (springback). Ta stran ne navaja določene vrste orodja, zmogljivosti stiskalnice, hitrosti stiskalnice, življenjske dobe orodja ali proizvodne količine.
Pri široki montažni plošči naj se pregled procesa osredotoči na nakopičeno napako položaja po celotnem vzorcu lukenj, izkrivljanje ob velikih odprtinah, lokalno deformacijo okoli izstopajočih elementov ter ravnilnost po oblikovanju. To so točke inženirskega pregleda; niso številčne trditve o zmogljivosti brez sproščenega risba in evidenc o pregledih.
Načrt pregleda za dejanske vmesnike kupca
Potrjani obseg pregleda vključuje mere, premer lukenj, ravnost in videz. Nakupovalec mora določiti značilnosti, ki nadzorujejo sestavo, ter navede njihovo merilno stanje. Premer luknje se lahko neposredno preveri, medtem ko za preverjanje položajnega razmerja potrebujemo dogovorjene referenčne točke in ustrezno metodo merjenja. Ravnost je treba določiti na ustreznih montažnih površinah, ne pa jo sklepati iz splošnega vizualnega pregleda.
Kriteriji videza naj navedejo, katere reže, udrtine, sledi premaza, stanja robov ali sledi ravnanja so sprejemljive. Za ta izdelek ni potrjen noben funkcionalni test. Električna, ozemljitvena, vibracijska, okoljska, obremenitvena ali validacija na ravni ohišja ostane specifična za posamezen projekt in se ne sme sklepati iz fotografije komponente.
Vhodni podatki za prototip, količino in embalažo
Potrjena začetna količina je en kos, naveden čas izdelave pa 10 dni; na voljo je tudi paletno pakiranje. Končni roki še vedno зависijo od izdaje risb, razpoložljivosti materialov, obsega orodij ali priprave, zahtev glede pregleda, količine in končne destinacije. V ponudbi je treba natančno navedti, ali gre za naročilo za merilni pregled, prototip, preskus orodja, validacijsko izdelavo ali ponovno proizvodnjo.
Paletno pakiranje lahko podpira široko ploščo, vendar mora načrt pakiranja določati tudi smer nakladanja, ločilne plošče, zaščito robov, zaščito površin ter omejitve premikanja, kadar je ključnega pomena ravnost ali videz. Pakiranje je del načrta za sprejem, ne pa dodatne misli po zaključku izdelave.
Kaj poslati za ponudbo
Pošljite nadzorovan risbe CAD z natančnimi merami, lokacijami lukenj in žlebov, dopustnimi odstopanji, razredom materiala in debelino, zahtevami za površino, količino za nakup in zahtevanim časom izdelave. Vključite tudi sestavni kontekst (sosednje dele), kadar vpliva na pritrditev, prostor za premikanje ali ravnost. Če nadzorovane risbe ne obstaja, lahko Zhengna Technology pregleda fizični vzorec za meritve, vendar morajo biti pred začetkom proizvodnje dogovorjeni nominalni dimenzije, dovoljena variacija, podrobnosti vmesnika ter pooblastilo za spremembe.
Za širšo proizvodno pot preverite prilagojeni odtiskani deli in vodnik za pregled prvega izdelka pri izdelavi po meri z uporabo kovinskega stiskanja za zahtevek pregleda na podlagi risbe, kontaktirajte podjetje Zhengna Technology .
Pogosto zastavljena vprašanja
Ali gre za isti izdelek kot zadnja plošča računalniškega monitorja?
Ne. Potrjena uporaba prikazanega dela je montažna plošča ali panel za ohišje nadzornega sistema/nadzorne škatle. Ločena stran Zhengna Technology obravnava dobavo zadnjih plošč za monitore.
Kateri material in debelina sta potrjena?
Potrjen zapis navaja pocinkano jekleno ploščo debeline 1,5 mm. Nakupovalec mora še vedno natančno določiti razred, oznako prevleke in dopustno odstopanje debeline.
Kateri procesi so potrjeni?
Potrjeni so procesi izdelave (stiskanje/oblikovanje), izvrtavanje, obrezovanje in lokalno upogibanje. Načrt in stopnja proizvodnje določata natančno orodje in zaporedje operacij.
Kateri pregledi so potrjeni?
Za pregled so potrjeni naslednji elementi: dimenzije, premer lukenj, ravnost in videz. Številčne tolerance, pogostost pregledov, evidenca in funkcionalni testi niso vključeni, razen če so za določen projekt posebej dogovorjeni.