EN

कस्टम 1.5 मिमी जस्तीकृत इस्पात का स्टैम्प किया गया एनक्लोज़र माउंटिंग प्लेट
सीधा उत्तर: ज़ेंगना टेक्नोलॉजी चित्रित 1.5 मिमी ज़िंक-लेपित इस्पात स्टैम्प किए गए माउंटिंग प्लेट का निर्माण या आपूर्ति करती है, जिसका उपयोग नियंत्रण एनक्लोज़र या नियंत्रण-बॉक्स पैनल के लिए किया जाता है। पुष्टि किए गए उत्पादन क्षेत्र में स्टैम्पिंग और फॉर्मिंग, पंचिंग, ट्रिमिंग और स्थानीय बेंडिंग शामिल हैं। एक उद्धरण में जारी की गई ज्यामिति, छिद्रों और स्लॉटों की स्थिति, सहिष्णुता, द्रव्य आवश्यकता, सतह आवश्यकताएँ, मात्रा और डिलीवरी तिथि को परिभाषित करना चाहिए।
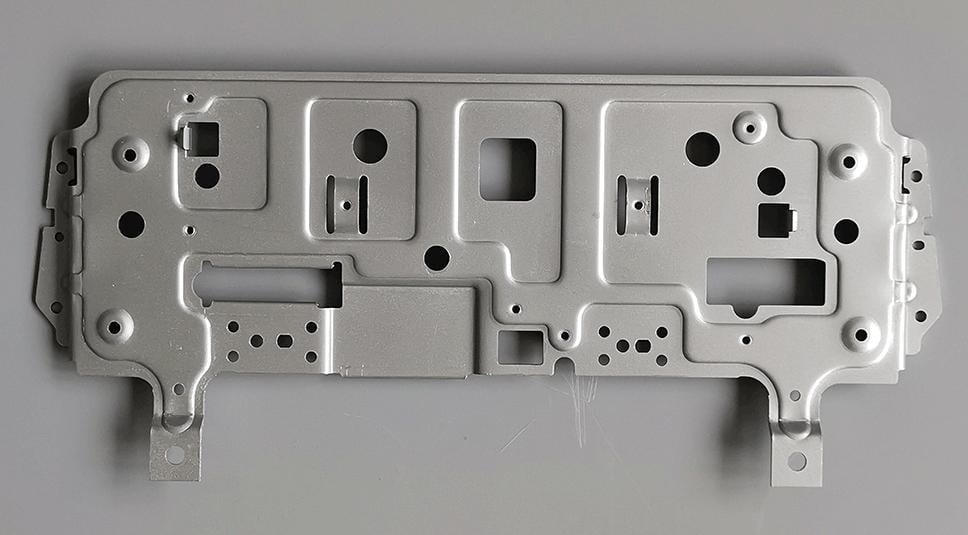
यह एक वास्तविक ज़ेंगना टेक्नोलॉजी उत्पादन या आपूर्ति का फ़ोटोग्राफ़ है। पुष्टिकृत उत्पाद रेकॉर्ड के अनुसार, यह भाग एक विद्युत एन्क्लोज़र के लिए स्टैम्प किए गए शीट-मेटल माउंटिंग बेस है। फ़ोटोग्राफ़ में एक चौड़ी फ़ॉर्म्ड प्लेट दिखाई देती है, जिसमें कई खुले स्थान, स्थानीय उठे हुए भाग और माउंटिंग फ़ीट हैं, लेकिन केवल बाह्य रूप से ठीक आकार-माप, धागे के विवरण, आंतरिक इंटरफ़ेस, संख्यात्मक सहिष्णुता या कार्यात्मक प्रदर्शन की पुष्टि नहीं की जा सकती है।
पुष्टिकृत उत्पाद क्षेत्र और ड्रॉइंग-नियंत्रित आवश्यकताएँ
| वस्तु | चित्रित प्लेट के लिए पुष्टि की गई | खरीदार का इनपुट अभी भी आवश्यक है |
|---|---|---|
| आवेदन | नियंत्रण एन्क्लोज़र/नियंत्रण बॉक्स के लिए माउंटिंग बेस या पैनल | असेंबली की स्थिति, जुड़ने वाले घटक, केबल या हार्डवेयर के लिए स्थान और सेवा वातावरण |
| सामग्री | 1.5 मिमी ज़िंक-लेपित इस्पात की शीट | ठीक सामग्री ग्रेड, कोटिंग नामांकन, मोटाई सहिष्णुता और प्रमाणपत्र आवश्यकताएँ |
| दृश्यमान संरचना | वर्गाकार और आयताकार खुले स्थान, गोल छेद, छोटे छेदों की श्रृंखला, लंबित खुले स्थान, माउंटिंग पैर और स्थानीय निर्मित विशेषताएँ | नाममात्र आयाम, डेटम, छेद/स्लॉट की स्थिति, किनारे की दूरी, बेंड के विवरण और इंटरफ़ेस सहिष्णुता |
| प्रक्रिया | स्टैम्पिंग/फॉर्मिंग, पंचिंग, ट्रिमिंग और स्थानीय बेंडिंग | टूलिंग ज़िम्मेदारी, परीक्षण चरण, संशोधन अधिकार और कोई द्वितीयक कार्य |
| निरीक्षण | आयाम, छिद्र व्यास, समतलता और उपस्थिति | महत्वपूर्ण विशेषताएँ, विधि, आवृत्ति, नमूना आकार, रिकॉर्ड और रिलीज़ मानदंड |
| वाणिज्यिक शर्तें | एक टुकड़े की प्रारंभिक मात्रा, 10 दिन का घोषित लीड टाइम और पैलेट पैकेजिंग | अंतिम मात्रा, प्रोजेक्ट चरण, ड्रॉइंग रिलीज़, गंतव्य और आवश्यक डिलीवरी तिथि |
क्यों छेद और स्लॉट लेआउट को ड्रॉइंग द्वारा नियंत्रित किया जाना चाहिए
एक माउंटिंग प्लेट एक साथ कई इंटरफ़ेस को समन्वित करती है। गोल छेद फ़ास्टनर या सपोर्ट की स्थिति निर्धारित कर सकते हैं, बड़े कट-आउट असेंबली के लिए क्लीयरेंस प्रदान कर सकते हैं, और लंबवत या आयताकार खुले हिस्से किसी घटक, केबल या समायोजन आवश्यकता के लिए उपयोगी हो सकते हैं। उनके कार्य को किसी फ़ोटोग्राफ़ से नहीं निर्धारित किया जा सकता। नियंत्रित ड्रॉइंग में यह दर्शाना चाहिए कि कौन-सा खुला हिस्सा कार्यात्मक है, कौन-से आयाम एक समान डेटम साझा करते हैं, और कौन-से किनारे या सतहें प्लेट को एन्क्लोज़र के अंदर स्थित करती हैं।
टूलिंग या उत्पादन रिलीज़ से पहले, खरीदारों को निम्नलिखित की पहचान करनी चाहिए:
- प्राथमिक डेटम और माउंटिंग-फ़ेस की समतलता आवश्यकता;
- महत्वपूर्ण छेदों, स्लॉट्स और कट-आउट्स के लिए स्थिति और आकार की सहिष्णुता;
- छेद से किनारे तक और विशेषता से बेंड तक के संबंध;
- बर्स और कट किनारों की दिशा तथा अनुमेय स्थिति;
- स्थानीय बेंड की ऊँचाई, निर्मित रिब्स या उठाए गए विशेषताएँ जो असेंबली को प्रभावित करती हैं;
- वे क्षेत्र जो विद्युत, यांत्रिक या सुरक्षात्मक घटकों के संपर्क में आते हैं; और
- वे विशेषताएँ जिन्हें हैंडलिंग और पैलेट शिपमेंट के दौरान सुरक्षित रखा जाना चाहिए।
जस्तीकृत इस्पात को सामान्य लेबल से परे विशिष्ट किया जाना चाहिए
पुष्टि किया गया प्रारंभिक सामग्री 1.5 मिमी मोटाई वाली जस्तीकृत इस्पात शीट है। उद्धरण और रिलीज़ के लिए, आरएफक्यू में अभी भी सामग्री ग्रेड, आवश्यकता होने पर कोटिंग नामांकन, मोटाई सहिष्णुता, सतह की स्थिति और कटे हुए किनारों या आकार दिए गए क्षेत्रों पर कोई प्रतिबंध शामिल होना चाहिए। एक सामान्य जस्तीकृत-इस्पात विवरण कोटिंग द्रव्यमान, संक्षारण आयु, विद्युत ग्राउंडिंग व्यवहार या दिखावट स्वीकृति को परिभाषित नहीं करता है।
इस उत्पाद रिकॉर्ड के लिए कोई अलग ऊष्मा उपचार या अतिरिक्त सतह उपचार पुष्टि नहीं किया गया है। यदि परियोजना में पेंटिंग, पाउडर कोटिंग, स्थानीय मास्किंग, चालक संपर्क क्षेत्र या कोई अन्य उत्तर-प्रक्रिया की आवश्यकता है, तो उन आवश्यकताओं को चित्र और उद्धरण पैकेज में जोड़ा जाना चाहिए, न कि चित्रित भाग से अनुमानित किया जाना चाहिए।
स्टैम्पिंग, पंचिंग, ट्रिमिंग और स्थानीय बेंडिंग
पुष्टि की गई विनिर्माण प्रक्रिया में स्टैम्पिंग/फॉर्मिंग, पंचिंग, ट्रिमिंग और स्थानीय बेंडिंग शामिल हैं। जारी की गई ज्यामिति निर्धारित करती है कि क्या भाग के लिए एक औज़ार या चरणबद्ध प्रक्रिया का उपयोग किया जाएगा, ऑपरेशन के बीच शीट को कैसे स्थित किया जाएगा, और कहाँ विकृति या स्प्रिंगबैक को नियंत्रित करने की आवश्यकता होगी। इस पृष्ठ पर किसी विशिष्ट डाई प्रकार, प्रेस टनेज, प्रेस गति, औज़ार जीवन या उत्पादन मात्रा का दावा नहीं किया गया है।
व्यापक माउंटिंग प्लेट के लिए, प्रक्रिया समीक्षा को छिद्र पैटर्न में संचित स्थिति त्रुटि, बड़े खुले हिस्सों के निकट विकृति, उठाए गए तत्वों के आसपास स्थानीय विकृति और फॉर्मिंग के बाद समतलता पर केंद्रित करना चाहिए। ये इंजीनियरिंग समीक्षा बिंदु हैं; ये बिना जारी किए गए ड्रॉइंग और निरीक्षण रिकॉर्ड के संख्यात्मक क्षमता दावे नहीं हैं।
वास्तविक खरीदार इंटरफ़ेस के लिए निरीक्षण योजना
पुष्टि किए गए निरीक्षण के क्षेत्र में आयाम, छिद्र का व्यास, समतलता और बाह्य रूप शामिल हैं। खरीदार को असेंबली को नियंत्रित करने वाले गुणों की पहचान करनी चाहिए और उनकी माप की स्थिति को निर्दिष्ट करना चाहिए। एक छिद्र के व्यास की जाँच सीधे की जा सकती है, जबकि स्थिति संबंध की जाँच के लिए सहमत डेटम और उपयुक्त माप विधि की आवश्यकता होती है। समतलता को प्रासंगिक माउंटिंग सतह पर परिभाषित किया जाना चाहिए, सामान्य दृश्य जाँच से इसका अनुमान नहीं लगाया जाना चाहिए।
बाह्य रूप के मानदंडों में यह बताना चाहिए कि कौन-से खरोंच, धंसाव, कोटिंग के निशान, किनारों की स्थिति या हैंडलिंग के निशान स्वीकार्य हैं। इस उत्पाद के लिए कोई कार्यात्मक परीक्षण पुष्टि नहीं किया गया है। विद्युत, ग्राउंडिंग, कंपन, पर्यावरणीय, भार या एन्क्लोज़र-स्तरीय मान्यता परियोजना-विशिष्ट रहती है और घटक के फोटो से इसका अनुमान नहीं लगाया जाना चाहिए।
प्रोटोटाइप, मात्रा और पैकेजिंग इनपुट
पुष्टि की गई प्रारंभिक मात्रा एक टुकड़ा है, घोषित नेतृत्व समय 10 दिन है, और पैलेट पैकेजिंग उपलब्ध है। अंतिम समय अभी भी ड्रॉइंग जारी करने, सामग्री की उपलब्धता, टूलिंग या सेटअप के दायरे, निरीक्षण आवश्यकताओं, मात्रा और गंतव्य पर निर्भर करता है। उद्धरण में यह बताना चाहिए कि ऑर्डर माप समीक्षा के लिए है, एक प्रोटोटाइप के लिए है, टूलिंग परीक्षण के लिए है, मान्यीकरण निर्माण के लिए है या दोहराव उत्पादन के लिए है।
पैलेट पैकेजिंग एक व्यापक प्लेट का समर्थन कर सकती है, लेकिन पैकेजिंग योजना में स्टैकिंग अभिविन्यास, अलगावकर्ता, किनारा सुरक्षा, सतह सुरक्षा और सपाटता या उपस्थिति महत्वपूर्ण होने पर गति सीमाओं को भी परिभाषित करना चाहिए। पैकेजिंग स्वीकृति योजना का हिस्सा है, न कि एक बाद का विचार।
उद्धरण के लिए क्या भेजना है
एक नियंत्रित CAD ड्रॉइंग भेजें जिसमें सटीक आयाम, छिद्रों और स्लॉट्स के स्थान, सहनशीलता, सामग्री का ग्रेड और मोटाई, सतह की आवश्यकताएँ, खरीद की मात्रा और आवश्यक समय सीमा शामिल हो। यदि माउंटिंग, क्लियरेंस या समतलता पर असर पड़ता हो, तो मिलान या असेंबली के संदर्भ को भी शामिल करें। यदि कोई नियंत्रित ड्रॉइंग मौजूद नहीं है, तो झेंगना टेक्नोलॉजी एक भौतिक नमूने का माप के लिए निरीक्षण कर सकती है, लेकिन उत्पादन से पहले सामान्य आयाम, अनुमेय विचरण, इंटरफ़ेस के विवरण और संशोधन अधिकार को सहमति दे देनी चाहिए।
व्यापक विनिर्माण मार्ग के लिए, समीक्षा करें स्वचालित मारकर बनाए गए भाग और कस्टम धातु स्टैम्पिंग प्रथम-लेख निरीक्षण मार्गदर्शिका एक ड्रॉइंग-आधारित समीक्षा के लिए अनुरोध करने के लिए, ज़हेंगना प्रौद्योगिकी से संपर्क करें .
अक्सर पूछे जाने वाले प्रश्न
क्या यह एक कंप्यूटर मॉनिटर के बैकप्लेट के समान उत्पाद है?
नहीं। इस चित्रित भाग के पुष्टि शुद्ध उपयोग एक नियंत्रण एन्क्लोज़र/नियंत्रण बॉक्स के लिए माउंटिंग प्लेट या पैनल है। मॉनिटर बैकप्लेट की आपूर्ति के लिए एक पृथक झेंगना टेक्नोलॉजी पृष्ठ उपलब्ध है।
कौन सी सामग्री और मोटाई पुष्टि की गई है?
पुष्टि किए गए अभिलेख में 1.5 मिमी जस्तीकृत इस्पात शीट का उल्लेख है। खरीदार को अभी भी सटीक ग्रेड, कोटिंग विनिर्देशन और मोटाई सहिष्णुता को निर्दिष्ट करना चाहिए।
कौन-सी प्रक्रियाएँ पुष्टि की गई हैं?
स्टैम्पिंग/फॉर्मिंग, पंचिंग, ट्रिमिंग और स्थानीय बेंडिंग पुष्टि की गई हैं। ड्रॉइंग और उत्पादन चरण ठीक टूलिंग और संचालन क्रम का निर्धारण करते हैं।
किस निरीक्षण की पुष्टि की गई है?
आयाम, छिद्र व्यास, समतलता और उपस्थिति पुष्टि किए गए निरीक्षण आइटम हैं। संख्यात्मक सहिष्णुताएँ, निरीक्षण आवृत्ति, अभिलेख और कार्यात्मक परीक्षण का दावा विशिष्ट परियोजना के लिए सहमति के बिना नहीं किया जाता है।