EN

ตัวเรือนที่ผลิตด้วยเครื่องจักรซีเอ็นซีจากสแตนเลสสตีลเกรด 316 แบบกำหนดเอง
หน้าผลิตภัณฑ์นี้ครอบคลุมที่อยู่อาศัยแบบพิเศษที่ทำจากสแตนเลสสตีลเกรด 316 โดยใช้เครื่องจักรซีเอ็นซี บันทึกผลิตภัณฑ์ระบุวิธีการควบคุมมิติสองแบบ ได้แก่ ระบบวัดด้วยแสงแบบสองมิติ และเกจวัดสำหรับตรวจสอบ ความสามารถในการผลิตขั้นสุดท้าย ค่าความคลาดเคลื่อนที่ยอมรับได้ ข้อกำหนดพื้นผิว และหลักฐานการรับรองยังคงขึ้นอยู่กับแบบแปลนที่เผยแพร่และข้อกำหนดการสั่งซื้อ
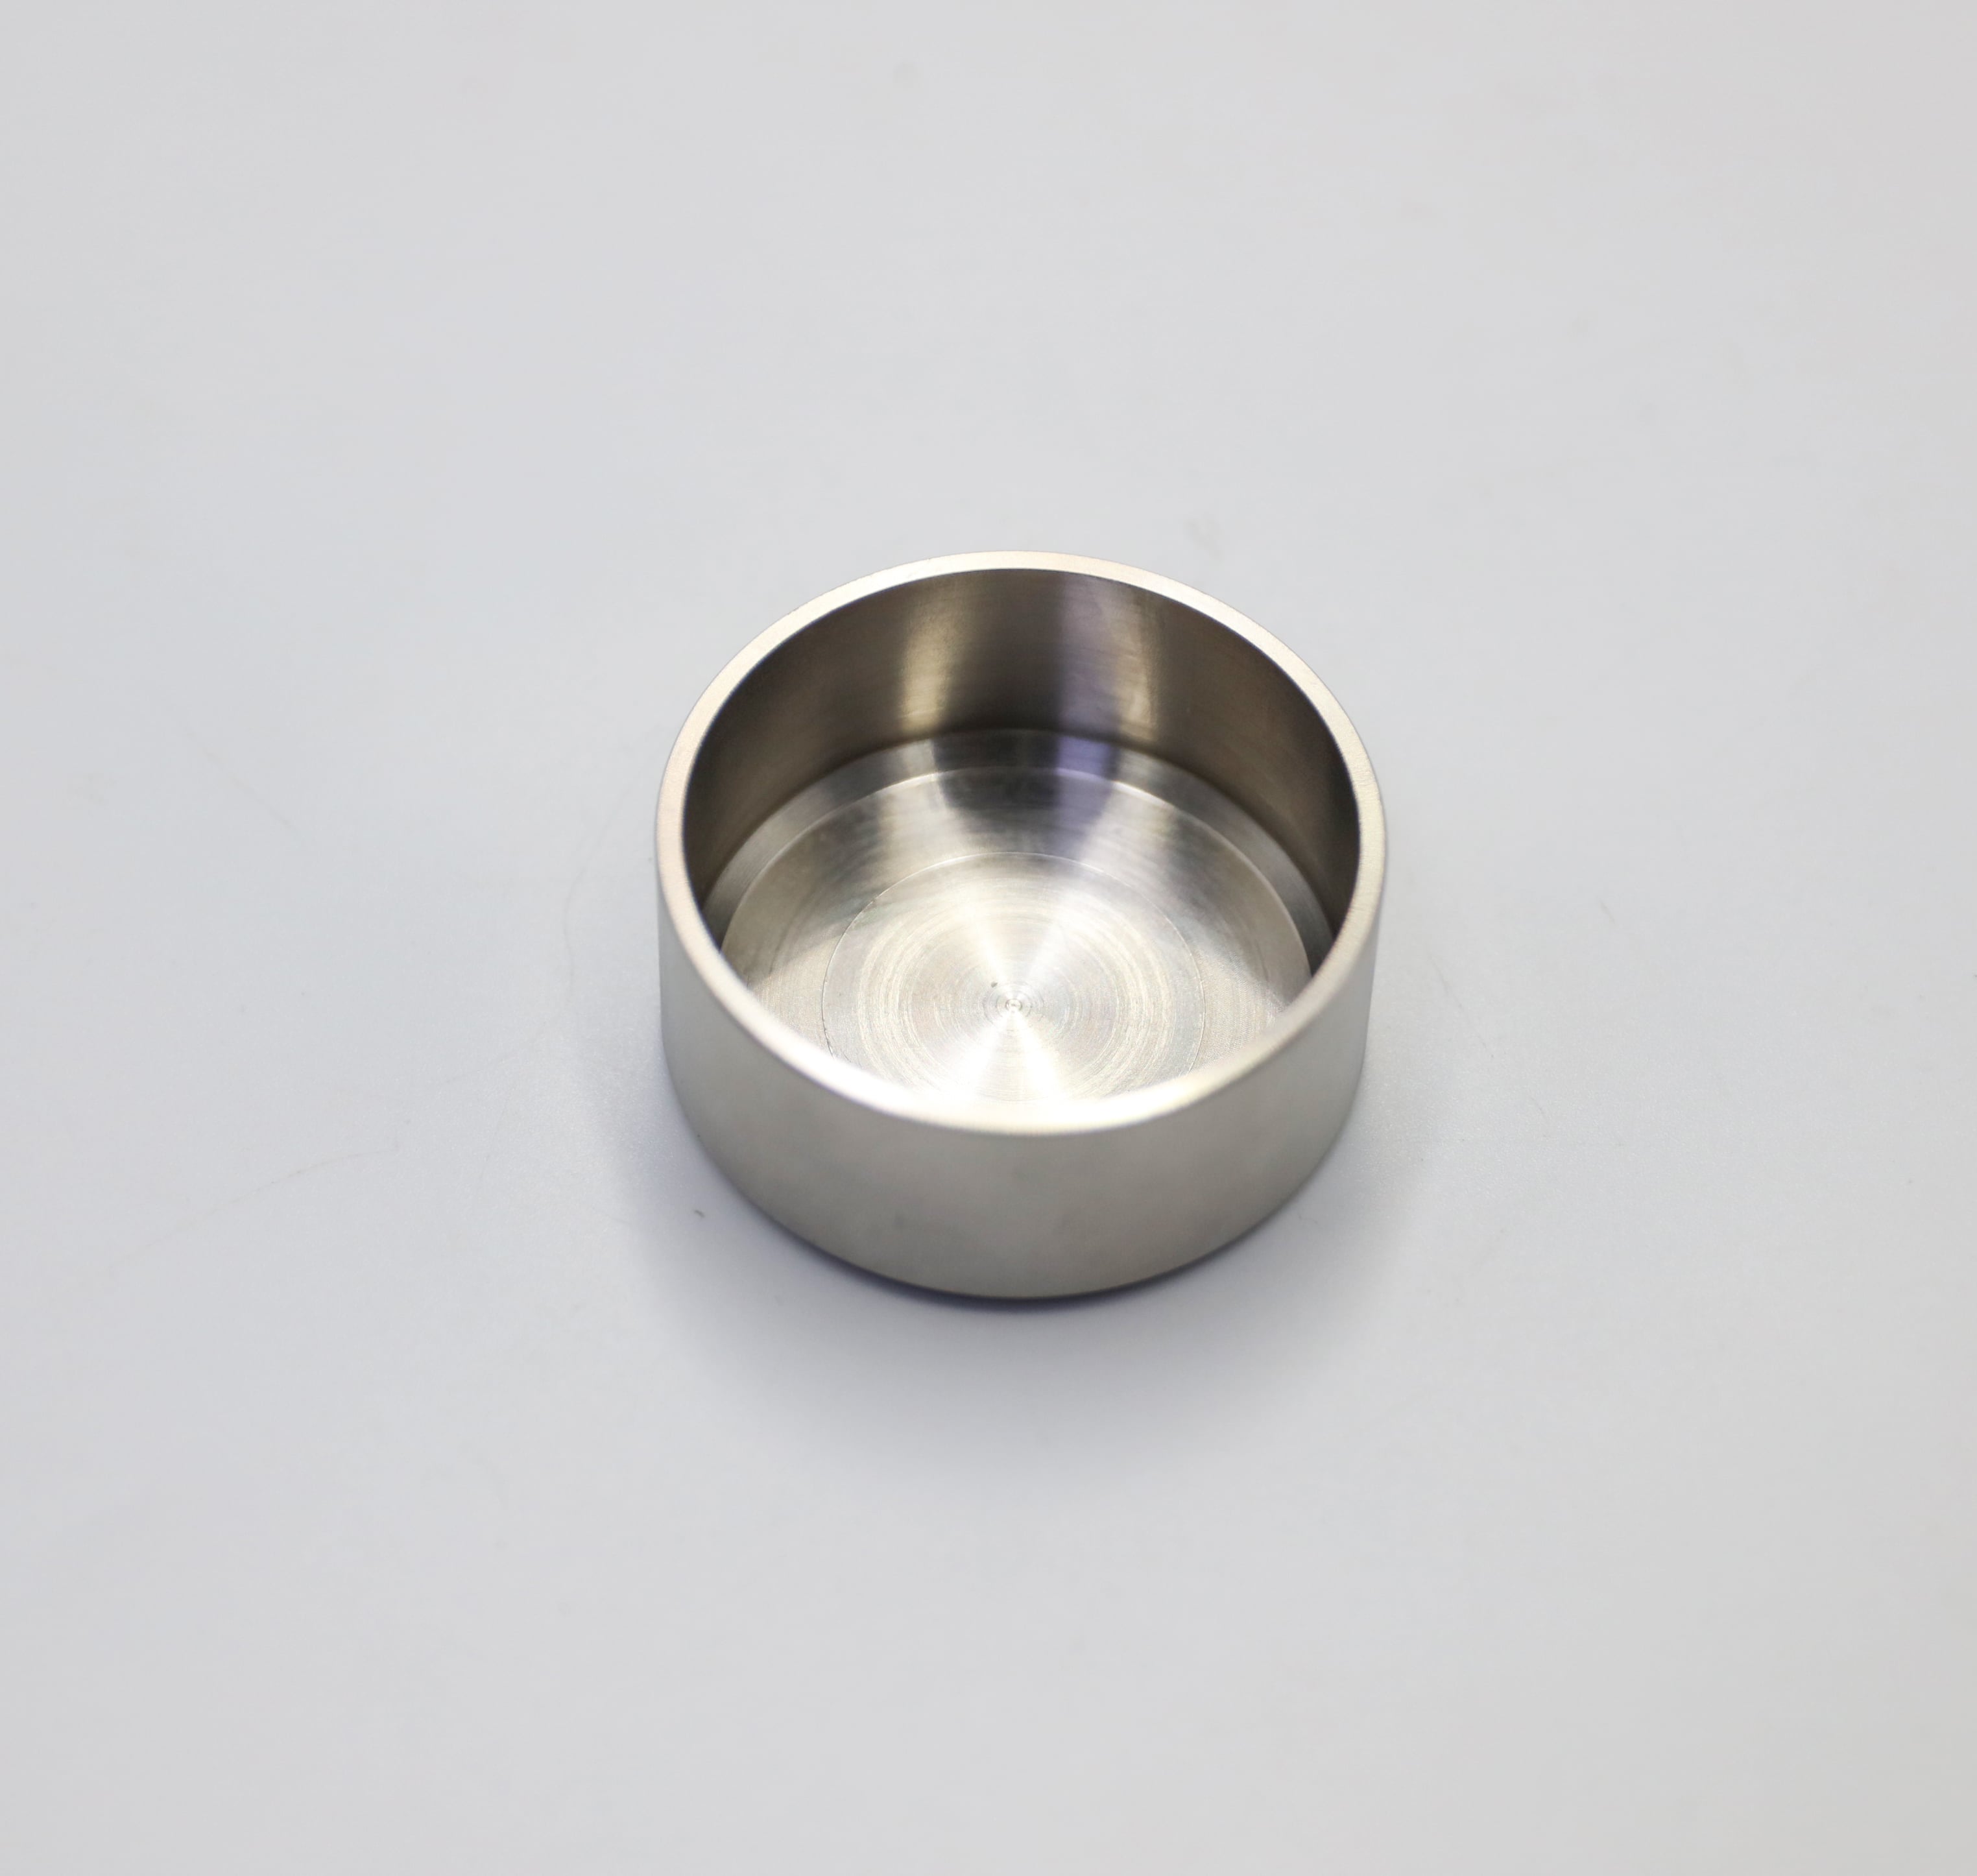
ภาพถ่ายแสดงที่อยู่อาศัยทรงกระบอกแบบเปิด มีโพรงภายใน พื้นผิวด้านล่างเป็นวงกลม และมองเห็นพื้นผิวที่ผ่านการกลึงได้ชัดเจน ภาพนี้ไม่ได้ระบุขนาด ค่าความคลาดเคลื่อน ความหยาบของพื้นผิว การพาสซิเวชัน ความสามารถในการรับแรงดัน สมรรถนะต่อการกัดกร่อน หรือการรับรองสำหรับการใช้งานสุดท้าย
สิ่งที่หลักฐานผลิตภัณฑ์ปัจจุบันยืนยัน
| รายการ | ยืนยันแล้วสำหรับหน้าผลิตภัณฑ์นี้ | ยังคงควบคุมโดยเอกสารขอใบเสนอราคา (RFQ) และแบบแปลน |
|---|---|---|
| ผลิตภัณฑ์ | ที่อยู่อาศัยที่ทำขึ้นพิเศษด้วยเครื่องจักรซีเอ็นซี | การเชื่อมต่อ ฟังก์ชันการประกอบ และการใช้งานสุดท้าย |
| วัสดุ | สแตนเลส 316 | มาตรฐานวัสดุ สภาวะของวัสดุ และข้อกำหนดใบรับรอง |
| กระบวนการผลิต | การเจียร CNC | เส้นทางการกลึง ลำดับการจับชิ้นงาน การเข้าถึงเครื่องมือ และการดำเนินการขั้นที่สอง |
| การตรวจสอบขนาด | การวัดและตรวจสอบด้วยแสงแบบสองมิติ และเครื่องมือวัด | ขอบเขตของคุณลักษณะที่ตรวจสอบ วิธีการสุ่มตัวอย่าง การออกแบบเครื่องมือวัด รูปแบบรายงาน และขีดจำกัดการยอมรับ |
| เรขาคณิตที่มองเห็นได้ในภาพถ่าย | รูปร่างทรงกระบอกแบบเปิด โพรงภายใน และพื้นผิวที่กลึงเป็นวงกลม | เส้นผ่านศูนย์กลาง ความลึก ความหนาของผนัง ความแบนราบ ความร่วมศูนย์ ความแปรผันของการหมุน และข้อกำหนดที่ขอบ |
การแยกแยะนี้มีความสำคัญในขั้นตอนการจัดหา ภาพถ่ายอาจช่วยให้ผู้ซื้อระบุประเภทของชิ้นส่วนได้ แต่ไม่สามารถแทนที่แบบควบคุมได้ หรือใช้กำหนดการยอมรับล็อต
การทบทวนแบบสำหรับปลอกทรงกระบอก
ปลอกที่ดูเรียบง่ายอาจเกี่ยวข้องกับการตัดสินใจในการผลิตหลายประการ แบบควรระบุดาตัมหลัก และแสดงความสัมพันธ์ระหว่างเส้นผ่านศูนย์กลางภายนอก เส้นผ่านศูนย์กลางภายใน ความลึกของโพรง ความหนาของส่วนก้น และขอบด้านบนต่อดาตัมนั้น หากปลอกต้องประกอบกับชิ้นส่วนอื่น แบบควรกำหนดพื้นผิวการทำงานที่เชื่อมต่อกันอย่างชัดเจน แทนที่จะปล่อยให้การพอดีขึ้นกับหมายเหตุทั่วไป
เทคโนโลยีเจิ้งหน่า ทบทวนประเด็นต่อไปนี้ก่อนยืนยันเส้นทางการกลึงด้วยเครื่องจักรควบคุมด้วยคอมพิวเตอร์ (CNC):
- พื้นผิวใดกำหนดจุดอ้างอิงสำหรับการผลิตและการตรวจสอบ;
- ความหนาของผนังหรือความลึกของโพรงมีความเสี่ยงทำให้เกิดการบิดเบี้ยวขณะจับชิ้นงานหรือไม่;
- ขอบภายในและภายนอกใดบ้างที่ต้องมีรอยตัดหรือข้อจำกัดเรื่องเศษโลหะตามที่ระบุไว้ในแบบแปลน;
- ความกลมรอบศูนย์กลาง ความแคลน ความแบน หรือความตั้งฉากมีความสำคัญต่อการใช้งานหรือไม่;
- มีข้อกำหนดใด ๆ เกี่ยวกับสภาพพื้นผิว การผ่านกรรมวิธีพาสซิเวชัน การทำความสะอาด หรือข้อกำหนดเชิงรูปลักษณ์หรือไม่; และ
- ลักษณะใดบ้างที่ต้องวัดโดยตรง ใช้แม่พิมพ์วัดเฉพาะ หรือต้องมีการเปรียบเทียบผลระหว่างวิธีการวัดต่าง ๆ
ประเด็นเหล่านี้เป็นเพียงหัวข้อที่ใช้ทบทวน ไม่ใช่คำมั่นสัญญาด้านความสามารถที่เผยแพร่ต่อสาธารณะ แนวทางการผลิตที่ได้รับการอนุมัติจะถูกกำหนดอย่างเป็นทางการก็ต่อเมื่อมีการทราบรายละเอียดครบถ้วนเกี่ยวกับแบบแปลน สภาพวัสดุ ปริมาณการสั่งซื้อ และแผนการรับรองคุณภาพแล้วเท่านั้น
พิจารณากระบวนการ CNC สำหรับเหล็กกล้าไร้สนิมเกรด 316
แผนการดำเนินงานต้องพิจารณาพฤติกรรมของเหล็กกล้าไร้สนิมเกรด 316 ขณะตัดและยึดชิ้นงาน ปัจจัยต่าง ๆ เช่น การเข้าถึงของเครื่องมือ การเกิดความร้อน การควบคุมเศษโลหะ และการแข็งตัวจากการขึ้นรูป (work hardening) อาจส่งผลต่อชิ้นงานแบบเว้าลึก (cavity-style part) หากลำดับการตัดและสภาพของเครื่องมือไม่ได้รับการควบคุมอย่างเหมาะสม นอกจากนี้ ผนังบางหรือส่วนก้นที่ยังคงเหลืออยู่อาจแสดงปฏิกิริยาที่แตกต่างกันก่อนและหลังจากที่ชิ้นงานถูกปล่อยออกจากอุปกรณ์ยึดจับ
ด้วยเหตุนี้ ขั้นตอนการทบทวนใบเสนอราคาควรเชื่อมโยงรูปทรงเรขาคณิตของชิ้นงานเข้ากับกลยุทธ์การกำหนดจุดอ้างอิง (datum strategy) ที่เสนอ ลำดับการกลึงหยาบและการกลึงละเอียด สภาพขอบชิ้นงาน และช่วงเวลาที่จะตรวจสอบคุณภาพ รอยเครื่องจักรที่มองเห็นได้ในภาพถ่ายยืนยันเพียงว่ามีพื้นผิวที่ผ่านการกลึงแล้วเท่านั้น แต่ไม่สามารถยืนยันค่าความหยาบผิว (roughness value) ที่ระบุไว้ หรือมาตรฐานด้านรูปลักษณ์ (cosmetic standard) ที่ยอมรับได้
วิธีการตรวจสอบที่ระบุไว้ควรนำไปใช้อย่างไร
วิธีการตรวจสอบที่ยืนยันแล้ว ได้แก่ ระบบวัดด้วยแสงสองมิติ (2D optical measuring system) และแม่พิมพ์ตรวจสอบ (inspection gauges) โดยแต่ละวิธีควรใช้ประเมินเฉพาะลักษณะของชิ้นงานที่สามารถวัดได้อย่างเชื่อถือได้
ระบบทัศนศาสตร์สองมิติอาจเหมาะสมสำหรับการวัดรูปทรงภายนอกหรือขนาดที่ฉายออกมา เมื่อคุณลักษณะ ขอบเขต การตั้งค่า และโปรแกรมการวัดสอดคล้องกัน ขณะที่เครื่องวัดแบบจิ๊กสามารถให้ผลการเปรียบเทียบอย่างรวดเร็วสำหรับคุณลักษณะเฉพาะหรือเงื่อนไขการประกอบที่กำหนดไว้ ทั้งนี้เมื่อการออกแบบจิ๊กและขีดจำกัดการยอมรับได้รับการรับรองแล้ว วิธีการทั้งสองแบบไม่ครอบคลุมความลึกของโพรง รูปทรงที่ซ่อนอยู่ ชนิดของวัสดุ ความหยาบของผิว หรือความสัมพันธ์เชิงเรขาคณิตทุกประการโดยอัตโนมัติ
ดังนั้นเอกสาร RFQ ควรระบุไว้ดังนี้:
- มิติและค่าความคลาดเคลื่อนที่สำคัญต่อการทำงาน
- จุดอ้างอิง (datum reference) สำหรับแต่ละคุณลักษณะที่ควบคุม
- คุณลักษณะใดบ้างที่ต้องรายงานผลเชิงตัวเลข
- คุณลักษณะใดบ้างที่สามารถใช้เครื่องวัดแบบจิ๊กที่ได้รับการรับรอง
- ความคาดหวังเกี่ยวกับการสุ่มตัวอย่างหรือการตรวจสอบทั้งหมด (ถ้ามี)
- ข้อกำหนดสำหรับการตรวจสอบชิ้นงานต้นแบบ การตรวจสอบระหว่างกระบวนการ และการตรวจสอบสุดท้าย
- รายงาน เครื่องวัด หรือหลักฐานการเปรียบเทียบที่จำเป็น
บริษัท เจิ้งหน่า เทคโนโลยี สามารถตรวจสอบได้ว่าวิธีการที่ระบุนั้นเพียงพอหรือไม่ หรือจำเป็นต้องใช้วิธีอื่นที่ตกลงร่วมกันสำหรับคุณลักษณะเฉพาะใดคุณลักษณะหนึ่ง หน้านี้ไม่มีการอ้างอิงถึงผลการตรวจสอบหรือการยอมรับล็อตแต่อย่างใด
ข้อมูลคำขอเสนอราคาที่จำเป็นสำหรับการทบทวนอย่างเชื่อถือได้
ส่งข้อมูลต่อไปนี้พร้อมคำขอเสนอราคา:
- แบบแปลนสองมิติที่ควบคุมได้และแบบจำลองสามมิติที่มีอยู่
- ฉบับแก้ไขของแบบแปลนและระบบจุดอ้างอิง
- ข้อกำหนดและสภาพวัสดุของเหล็กกล้าไร้สนิมเกรด 316;
- มิติที่สำคัญ ความคลาดเคลื่อน และการควบคุมเรขาคณิต;
- ค่าความหยาบของพื้นผิวที่ต้องการ สภาพขอบชิ้นงาน และบริเวณที่ต้องการคุณภาพภายนอก;
- ข้อกำหนดเกี่ยวกับการพาสซิเวชัน การทำความสะอาด หรือการบำบัดพื้นผิวอื่นๆ (ถ้ามี);
- จำนวนต้นแบบ จำนวนสั่งซื้อ และปริมาณความต้องการรายปีที่คาดการณ์ไว้;
- ความคาดหวังเกี่ยวกับการวัดด้วยแสงสองมิติ การใช้เกจ และรายงานผล;
- ข้อมูลเกี่ยวกับชิ้นส่วนที่ต้องประกอบเข้าด้วยกัน หรือส่วนติดต่อเชิงหน้าที่;
- ข้อกำหนดเกี่ยวกับการบรรจุภัณฑ์ ความสะอาด และการจัดการ
หากไม่มีการระบุข้อกำหนดใด ๆ ไว้ ควรแก้ไขปัญหานั้นในระหว่างการทบทวนเชิงเทคนิค แทนที่จะสมมุติขึ้นเองระหว่างการผลิต
หลักฐานและขอบเขตความสามารถ
หน้านี้ใช้ภาพถ่ายของผลิตภัณฑ์จริง พร้อมข้อมูลวัสดุ กระบวนการ และการตรวจสอบที่บันทึกไว้ เพื่อช่วยให้ผู้ซื้อจัดทำเอกสาร RFQ ที่มีประโยชน์ ทั้งนี้ หน้าดังกล่าวไม่ได้อ้างว่ามีค่าความคลาดเคลื่อนที่ใช้ได้ทั่วไป มีความถี่การตรวจสอบที่ใช้ได้ทั่วไป หรือเหมาะสมกับอุตสาหกรรมหรือการใช้งานเฉพาะใด ๆ เอกสารวัสดุ รายงานมิติ รายละเอียดของเครื่องวัด และบันทึกกระบวนการ เป็นข้อมูลเฉพาะโครงการ และต้องสอดคล้องกับขอบเขตคำสั่งซื้อที่ตกลงร่วมกัน
สำหรับเส้นทางการกลึงโดยรวมและบริบทการผลิตที่ผ่านการตรวจสอบแล้ว โปรดทบทวน ชิ้นส่วนการกลึง cnc ที่กำหนดเอง สำหรับการวางแผนการวัด โปรดดูที่ คู่มือการตรวจสอบมิติด้วยเครื่อง CNC และคู่มือการจัดทำ RFQ .
ขอให้ดำเนินการทบทวนแบบแปลน
ส่งแบบแปลนที่ควบคุมแล้ว โมเดล 3 มิติ ปริมาณที่ต้องการ และข้อกำหนดการตรวจสอบไปยังบริษัท Zhengna Technology การทบทวนด้านวิศวกรรมจะยืนยันเส้นทางการผลิตที่เหมาะสม ระบุข้อมูลการยอมรับที่ขาดหายไป และจัดเตรียมขอบเขตใบเสนอราคา
คำถามที่พบบ่อย
วัสดุชนิดใดที่ระบุสำหรับตัวเรือนนี้
บันทึกสินค้าระบุว่าเป็นสแตนเลสเกรด 316 ต้องระบุมาตรฐานวัสดุที่เกี่ยวข้อง เงื่อนไขของวัสดุ และข้อกำหนดเอกสารในเอกสาร RFQ
ภาพถ่ายนี้สามารถยืนยันขนาดหรือผิวสัมผัสของตัวเรือนได้หรือไม่
ไม่ได้ ภาพถ่ายแสดงรูปร่างโดยรวมของผลิตภัณฑ์และพื้นผิวที่ผ่านการกลึงซึ่งมองเห็นได้เท่านั้น ส่วนขนาด ความคลาดเคลื่อน ความหยาบของผิว การทำพาสซิเวชัน ข้อจำกัดด้านลักษณะภายนอก และสถานะการยอมรับ จำเป็นต้องมีบันทึกควบคุม
การวัดด้วยแสงแบบสองมิติสามารถตรวจสอบทุกคุณลักษณะได้หรือไม่
ไม่ได้ การวัดด้วยแสงแบบสองมิติเหมาะสมเฉพาะกับคุณลักษณะที่สามารถนำเสนอและวัดได้อย่างเชื่อถือได้ภายใต้การจัดวางที่ได้รับการรับรองแล้ว ส่วนความลึกที่มองไม่เห็น ความสัมพันธ์เชิงเรขาคณิตที่ซับซ้อน หรือคุณลักษณะอื่นๆ อาจต้องใช้วิธีการที่ตกลงร่วมกันไว้แบบอื่น
ผู้ซื้อควรส่งอะไรมาเพื่อขอใบเสนอราคา
ส่งแบบแปลนควบคุม โมเดลสามมิติที่พร้อมใช้งาน เวอร์ชันที่ปรับปรุง สถานะวัสดุ ขนาดและค่าความคลาดเคลื่อนที่สำคัญ ข้อกำหนดด้านผิว ปริมาณที่ต้องการ ความคาดหวังด้านการตรวจสอบ ข้อมูลอินเทอร์เฟซเชิงหน้าที่ และข้อกำหนดด้านบรรจุภัณฑ์