
 EN
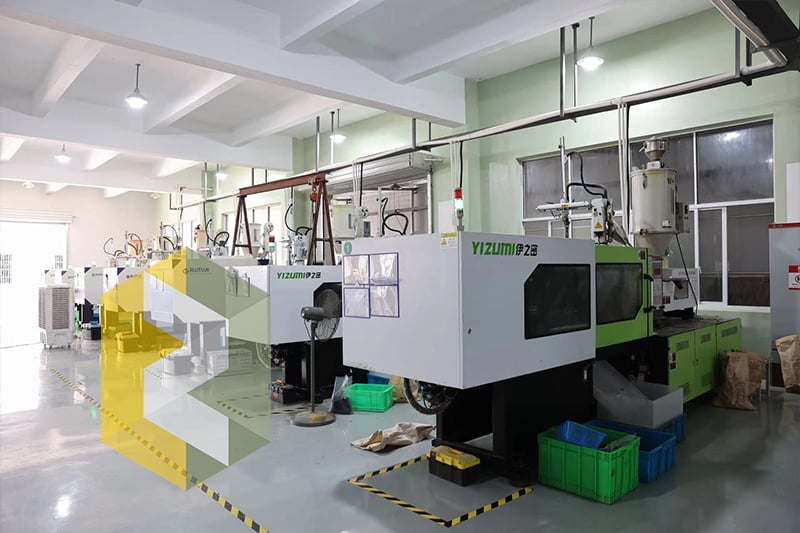
AInspekcja Pierwszego Przykładu (FAI) to jeden z najważniejszych punktów kontroli jakości przy zamówieniu części tokarskich z zagranicy. Ten kompleksowy proces weryfikacji zapewnia, że pierwsza seria produkcyjna spełnia wszystkie specyfikacje techniczne, wymagania regulacyjne oraz standardy umowne przed rozpoczęciem masowej produkcji. Przy zakupie części tokarskich od zagranicznych dostawców wprowadzenie skutecznej inspekcji FAI pozwala uniknąć kosztownych błędów, zmniejszyć odpady materiałowe oraz ustalić podstawę jakościową dla wszystkich kolejnych dostaw.
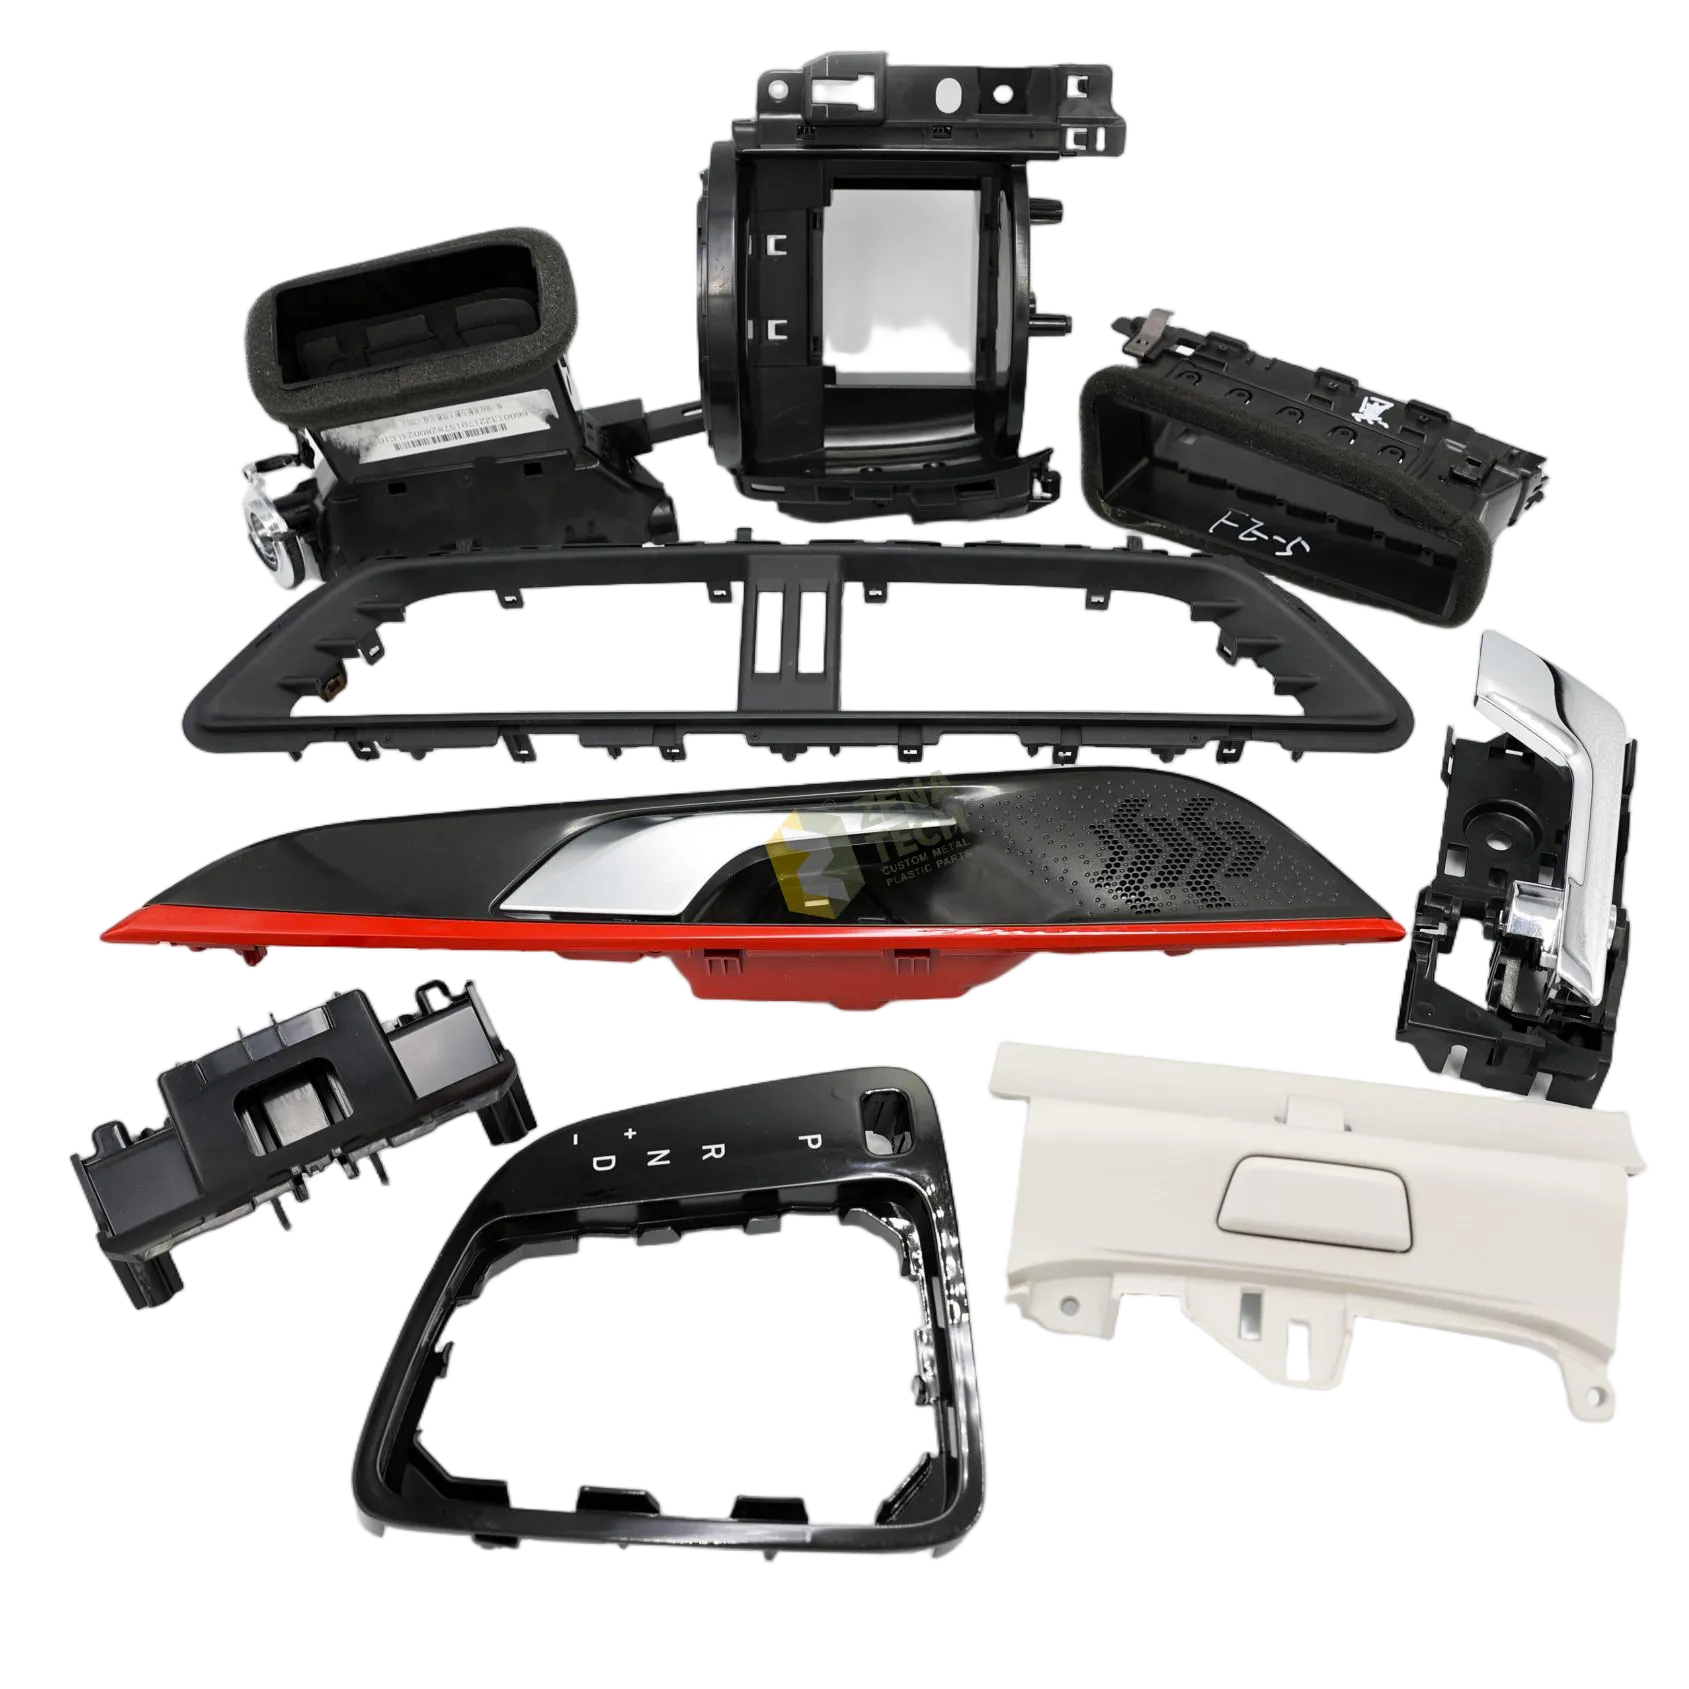
Środowisko produkcyjne poza granicami kraju stwarza unikalne wyzwania, przez co inspekcja pierwszego egzemplarza (FAI) staje się jeszcze bardziej niezbędna. Opóźnienia w komunikacji, różnice kulturowe w zakresie standardów jakości oraz odległość między kupującym a dostawcą oznaczają, że wykrycie wad po rozpoczęciu masowej produkcji może okazać się nieproporcjonalnie kosztowne. Wprowadzenie rygorystycznego protokołu FAI dla części frezowanych przed masową produkcją pozwala ustalić udokumentowaną umowę jakościową, która chroni zarówno Twoje operacje, jak i relacje z dostawcami. Ten proces przekształca surowe części frezowane – dotąd nieznane pod względem jakości – w zweryfikowane, śledzalne komponenty gotowe do integracji w Twoim cyklu produkcyjnym.
Zrozumienie wymagań FAI dotyczących części frezowanych
Podstawowa dokumentacja i specyfikacje
Podstawą skutecznego inspekcji FAI jest kompleksowa dokumentacja. Części obrabiane muszą zostać ocenione w odniesieniu do rysunków konstrukcyjnych, certyfikatów materiałów, specyfikacji dopuszczalnych odchyłek oraz wszelkich stosownych norm branżowych, takich jak ISO, ASME lub wymagań określonych przez klienta. Przed rozpoczęciem inspekcji należy upewnić się, że dostawca z zagranicy dostarczył pełną dokumentację dla każdej części obrabianej objętej zamówieniem. Obejmuje to certyfikaty materiałów, protokoły obróbki cieplnej, raporty dotyczące chropowatości powierzchni oraz wszelkie certyfikaty procesów specjalnych. Bez tej podstawowej dokumentacji inspekcja części obrabianych pozbawiona jest niezbędnego kontekstu i śledzalności.
W przypadku części obrabianych poza krajem kluczowe jest zweryfikowanie, czy wszystkie gatunki materiałów, specyfikacje twardości oraz skład chemiczny dokładnie odpowiadają wymaganiom inżynieryjnym. Dostawcy zagraniczni czasem zastępują materiały lub stosują alternatywne procesy bez wyraźnej zgody, co może wpłynąć negatywnie na wydajność. Należy ustalić jednoznaczne sformułowania umowne, wymagające dołączania do każdej partii części obrabianych raportów z niezależnych badań materiału lub certyfikatów hutniczych. Dzięki temu zapobiega się awariom w dalszych etapach i zapewnia się zgodność z obowiązującymi w danej branży ramami regulacyjnymi.
Określanie kryteriów akceptacji
Zanim przybędą części po obróbce wstępnej, dokładnie określ kryteria akceptacji i odrzucenia. Opracuj szczegółowy plan inspekcji, który określa dopuszczalne odchyłki wymiarowe, wymagania dotyczące chropowatości powierzchni, zakresy twardości oraz wszelkie ograniczenia dotyczące wad wizualnych dla Twoich części obrobionych. Wspólnie z zespołem inżynierów i dostawcą z zagranicy udokumentuj, które wady są jedynie estetyczne i akceptowalne, które wymagają poprawy, a które skutkują wybrukowaniem. Taka jasność zapobiega sporom i zapewnia spójną jakość wszystkich części obrobionych w Twoim zamówieniu.
Przeprowadzanie inspekcji wymiarowej i funkcjonalnej
Protokoły precyzyjnych pomiarów
Dokładność wymiarowa jest podstawą inspekcji pierwszego egzemplarza (FAI) dla części tokarskich. Zainwestuj w skalibrowane przyrządy pomiarowe, takie jak precyzyjne suwmiarki, mikrometry, głębokościomierze oraz maszyny pomiarowe współrzędnościowe (CMM), aby zweryfikować, czy części tokarskie spełniają określone допусki. Dla kluczowych części tokarskich używaj sprzętu CMM do generowania udokumentowanych raportów wymiarowych, które pokazują, jak każda próbka odnosi się do specyfikacji projektowych. Dostawcy z zagranicy mogą stosować inne standardy pomiarowe lub mieć ograniczenia sprzętowe, dlatego niezależna weryfikacja zapewnia, że Twoje części tokarskie rzeczywiście spełniają wymagania.
Podczas inspekcji części frezowanych pochodzących ze źródeł zagranicznych należy zastosować strategię pobierania próbek obejmującą zarówno skrajne wymiary, jak i kluczowe powierzchnie funkcyjne. Na przykład, jeśli części frezowane zawierają otwory gwintowane, należy sprawdzić je za pomocą kielichów kontrolnych typu go-no-go oraz zmierzyć skok i głębokość gwintu. W przypadku części frezowanych z precyzyjnymi otworami należy zweryfikować współśrodkowość oraz chropowatość powierzchni w tych obszarach. Tak skoncentrowane podejście do inspekcji części frezowanych pozwala wykryć problemy z kontrolą procesu, których nie ujawniłoby jedynie ogólne pomiary.
Weryfikacja materiału i twardości
Weryfikacja materiału jest często pomijana, ale jest kluczowa dla części obrabianych wykonywanych poza krajem. Wymagaj od swojego dostawcy przeprowadzenia badań twardości na próbkach części obrabianych zgodnie ze swoimi specyfikacjami (skala Rockwella, Brinella lub Vickersa). Niezależna weryfikacja twardości potwierdza prawidłowe wykonanie obróbki cieplnej oraz to, że części obrabiane posiadają wymaganą wytrzymałość i odporność na zużycie w Twoim zastosowaniu. Dla krytycznych części obrabianych wykonywanych poza krajem rozważ dodatkową weryfikację składu materiału metodą fluorescencji rentgenowskiej (XRF) lub analizą spektrograficzną, aby upewnić się, że nie doszło do podmiany materiału.
Dokumentacja jakości i weryfikacja procesu
Tworzenie raportu FAI
Dokumentuj każde ustalenie w oficjalnym raporcie FAI dotyczącym Twoich części frezowanych. Raport ten powinien zawierać fotografie próbek części frezowanych, dane pomiarów wymiarowych, wyniki badań materiału, odczyty twardości oraz wszelkie wykryte wady. Przypisz każdej partii części frezowanych unikalny numer partii lub partii produkcyjnej w celu śledzenia. Jeśli próbki części frezowanych wymagają przeróbki, udokumentuj wprowadzone korekty i zweryfikuj uzyskane rezultaty. Ten raport FAI staje się Twoją podstawą jakościową oraz dokumentem prawnym w przypadku ewentualnych spór dotyczących jakości części frezowanych produkowanych za granicą.
Dołącz sekcję z podpisem końcowym do raportu FAI dotyczących części frezowanych, wymagającą zatwierdzenia przez dział inżynierii, dział jakości oraz dział zakupów. Takie wielofunkcyjne zaangażowanie zapewnia, że wszystkie strony zainteresowane rozumieją i akceptują poziom jakości części frezowanych ustalony w trakcie inspekcji FAI. Ustal jasną procedurę postępowania z próbkami części frezowanych po ich kontrolach – czy będą one przechowywane jako wzorce odniesienia, zwracane dostawcy, czy też włączone do pierwszej partii produkcyjnej.
Możliwości procesowe dostawcy
Skuteczna wstępna inspekcja jakości (FAI) dla części obrabianych obejmuje weryfikację samego procesu produkcyjnego dostawcy. Wymagaj dokumentacji potwierdzającej badania zdolności procesu (wartości Cpk) dla każdej kluczowej operacji obróbki skrawaniem. Potwierdza to, że procesy dostawcy z zagranicy są w stanie stale produkować części obrabiane z zachowaniem Twoich dopuszczalnych odchyłek. Jeśli zdolność procesu jest na granicy akceptowalności, współpracuj z dostawcą w celu zidentyfikowania ulepszeń procesu przed wydaniem zezwolenia na pełną produkcję części obrabianych. Takie proaktywne podejście zapobiega utrzymującym się problemom jakościowym w kolejnych przesyłkach części obrabianych.
Często zadawane pytania
Jak często należy przeprowadzać wstępną inspekcję jakości (FAI) dla powtarzających się zamówień części obrabianych?
Najlepsza praktyka branżowa zaleca przeprowadzanie inspekcji pierwszego egzemplarza (FAI) przy każdej zmianie specyfikacji części frezowanych, wdrożeniu przez dostawcę nowego sprzętu lub procesów albo po upływie znacznego czasu od ostatniego zamówienia. W przypadku stabilnych umów na frezowane części o dużej objętości i stałych dostawców wiele firm przechodzi na okresowe audyty zamiast pełnej inspekcji pierwszego egzemplarza (FAI) przy każdym zamówieniu. Jednak zachowuje się prawo do przeprowadzenia niespodziewanej inspekcji pierwszego egzemplarza (FAI) na dowolnej partii części frezowanych w razie podejrzenia odchylenia jakości.
Co dzieje się w przypadku niepowodzenia inspekcji pierwszego egzemplarza (FAI) części frezowanych?
Jeśli części obrabiane nie przejdą inspekcji pierwszego artykułu (FAI), dostawca musi zawiesić produkcję i wprowadzić działania korygujące przed wznowieniem prac. Po wprowadzeniu poprawek należy zażądać nowego zestawu próbkowych części obrabianych do ponownej kontroli. Dokumentuje się przyczynę pierwotną niepowodzenia części obrabianych, podjęte działania korygujące oraz potwierdzenie zgodności części obrabianych po korekcie. Takie systematyczne podejście zapobiega masowym awariom i wzmocnia odpowiedzialność w łańcuchu dostaw części obrabianych z zagranicy.
Czy mogę połączyć inspekcję pierwszego artykułu (FAI) z audytami dostawców części obrabianych?
Tak, połączenie inspekcji pierwszego artykułu (FAI) z audytami lokalnymi dostawców wzmocnia zapewnienie jakości części obrabianych. Podczas audytu zagranicznego dostawcy bezpośrednio obserwuje się sposób produkcji części obrabianych, sprawdza praktyki kalibracji oraz weryfikuje, czy dostawca stosuje kontrole procesowe deklarowane w dokumentacji FAI. Takie zintegrowane podejście zapewnia pewność, że próbki części obrabianych są reprezentatywne dla całej serii produkcyjnej.
Spis treści
- Zrozumienie wymagań FAI dotyczących części frezowanych
- Przeprowadzanie inspekcji wymiarowej i funkcjonalnej
- Dokumentacja jakości i weryfikacja procesu
-
Często zadawane pytania
- Jak często należy przeprowadzać wstępną inspekcję jakości (FAI) dla powtarzających się zamówień części obrabianych?
- Co dzieje się w przypadku niepowodzenia inspekcji pierwszego egzemplarza (FAI) części frezowanych?
- Czy mogę połączyć inspekcję pierwszego artykułu (FAI) z audytami dostawców części obrabianych?