
 EN

Eine Hülse kann die Bohrungsgrößenprüfung bestehen und dennoch ihre Sitzbeziehung unklar lassen. Bevor eine Probe freigegeben wird, sind drei Fragen getrennt zu klären: Hat die Bohrung die geforderte Größe, ist ihre Form akzeptabel, und erfüllt die spezifizierte Stirnfläche oder Außenkontur ihre Anforderung bezogen auf das Zeichnungs-Bezugselement?
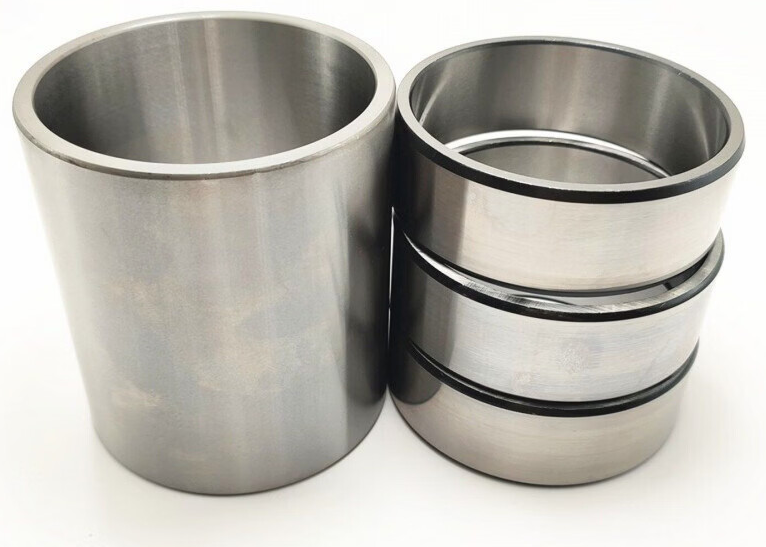
Welche Fläche positioniert die Hülse?
Beginnen Sie mit der Paarungsanordnung, nicht mit der leichtesten zu haltenden Fläche. Fordern Sie den Zeichnungsverantwortlichen auf, den funktionalen Bohrungsbereich, die axiale Anlagefläche und alle externen Positioniermerkmale zu benennen. Kennzeichnen Sie Entlastungen oder unterbrochene Bereiche separat. Eine Bohrung, die ausschließlich für Spiel vorgesehen ist, darf nicht dieselbe Freigabefunktion übernehmen wie eine Bohrung, die die Lagebestimmung sicherstellt.
Das offene Ende auf einer Fotografie stellt nicht die gesamte innere Tiefe dar – etwa eine unsichtbare Abschrägung oder ein offenes gegenüberliegendes Ende. Klären Sie diese Merkmale mithilfe einer Schnittdarstellung, bevor Sie eine Messanordnung wählen. Leiten Sie keine Dichtflächen-Schnittstelle aus den dunklen Bändern in diesen Beispielen ab.
Halten Sie Prüfungen von Größe, Form und Bezugsmerkmalen strikt getrennt.
Eine Durchmessermessung beschreibt nicht den vollständigen Querschnitt einer Bohrung. Mitutoyo erläutert, dass eine bewertungsbasierte Durchmessermessung manche Rundheitsfehler unterschätzen kann und die tatsächliche Querschnittsform nicht rekonstruieren kann. Falls die Form spezifisch toleriert ist, vereinbaren Sie eine Prüfmethode, die der jeweiligen Toleranzangabe angemessen ist – statt ein Größenergebnis einfach als Rundheitsergebnis umzubennen.
Laufgenauigkeit stellt eine andere Frage dar: KEYENCE beschreibt sie als Schwankung, die während der Rotation um eine festgelegte Bezugsachse ermittelt wird. Falls die Zeichnung eine Mantelfläche einer Hülse bezüglich dieser Achse toleriert, dokumentieren Sie, wie der Bezug hergestellt wird. Ein reiner Bohrungsdurchmesser-Bericht allein erfüllt diese bezugsbezogene Anforderung nicht.
| Abnahmefrage | Vor der Musterprüfung ist eine Vereinbarung erforderlich |
|---|---|
| Bohrgröße | Gesteuerte Region, erforderliche Größenbegrenzungen, Zugang und Steuerungsmethode. |
| Bohrform | Tatsächlicher Formaufruf, Auswertungsumfang und Berichtsmethode. |
| Sitz- oder Drehbeziehung | Spezifizierte geometrische Steuerung, Bezugselementverweis und Positionierungseinrichtung. |
Fügen Sie nicht jede geometrische Steuerung an jeder Hülse hinzu. Der Konstrukteur sollte die Anforderungen auswählen, die der Montage dienen. Die Tabelle trennt Nachweisfragen; sie stellt kein universelles Toleranz- oder Prüfpaket dar.
Notieren Sie den Halte- und Endzustand.
Mitutoyo identifiziert ungeeignetes Halten ringförmiger Teile als mögliche Ursache für Verzerrung. Für eine Hülse, die empfindlich gegenüber Einspannung sein könnte, vereinbaren Sie, ob die Abnahme frei, gestützt oder in einer spezifizierten Vorrichtung erfolgt. Notieren Sie die Kontaktstellen und den Einspannzustand, damit ein anderer Prüfort die beabsichtigte Einrichtung reproduzieren kann.
Identifizieren Sie außerdem den erforderlichen Prozesszustand. Falls die Zeichnung eine spätere Behandlung oder Oberflächenveredelung vorschreibt, geben Sie an, welche Messungen für den ausgelieferten Zustand maßgeblich sind und welche lediglich Zwischenprüfungen darstellen. Hierbei handelt es sich um eine Frage der Prüfplanung, nicht um einen Nachweis dafür, dass diese fotografierten Beispiele einer bestimmten Behandlung unterzogen wurden.
Lösen Sie eine Uneinigkeit, bevor die Charge freigegeben wird
Wenn die Ergebnisse von Käufer und Lieferant voneinander abweichen, vergleichen Sie vor einer Diskussion über einen numerischen Offset die Zeichnungsrevision, den Merkmalsbereich, den Bezugsaufbau, die Halterung und den Prozesszustand. Führen Sie Größen-, Form- und Lageergebnisse in getrennten Berichtsfeldern. Vereinbaren Sie die Referenzmethode und die Entscheidungsbefugnis; ersetzen Sie keine ungelöste geometrische Anforderung durch eine visuelle Musterfreigabe.
Für ein definiertes Stahlangebot prüfen Sie das Vorhandene 1215-Stahl-CNC-gedrehte Welle und Buchse – Produktumfang . Die bestätigten Spezifikationen und Geschäftsbedingungen geben weder das Material noch die Leistungsfähigkeit des zusätzlichen Fotos oben an. Andere, in Zeichnungen festgelegte Anforderungen gehören in eine gesonderte Umfangsprüfung, nicht in eine vermutete Erweiterung dieses Angebots.
Sehen benutzerdefinierte CNC-Bearbeitungsteile für das kommerzielle Mutterunternehmen oder das leitfaden für Angebotserstellung zu Maßprüfungen für umfassendere Merkmalsplanung. Verwenden Sie Kontaktieren Sie Zhengna Technology um eine Textanfrage mit Teilenummer, Revision, Menge und offenen Akzeptanzfragen zu starten; vereinbaren Sie den Austausch von Zeichnungen separat.
Technische Referenzen: Mitutoyo: Rundheitsbewertungsverfahren ; KEYENCE: Laufgenauigkeitstoleranz . Diese unterstützen allgemeine Messunterscheidungen, nicht die Ausrüstung, Toleranzfähigkeit oder Probentestergebnisse von Zhengna Technology. Veröffentlicht von Zhengna Technology.