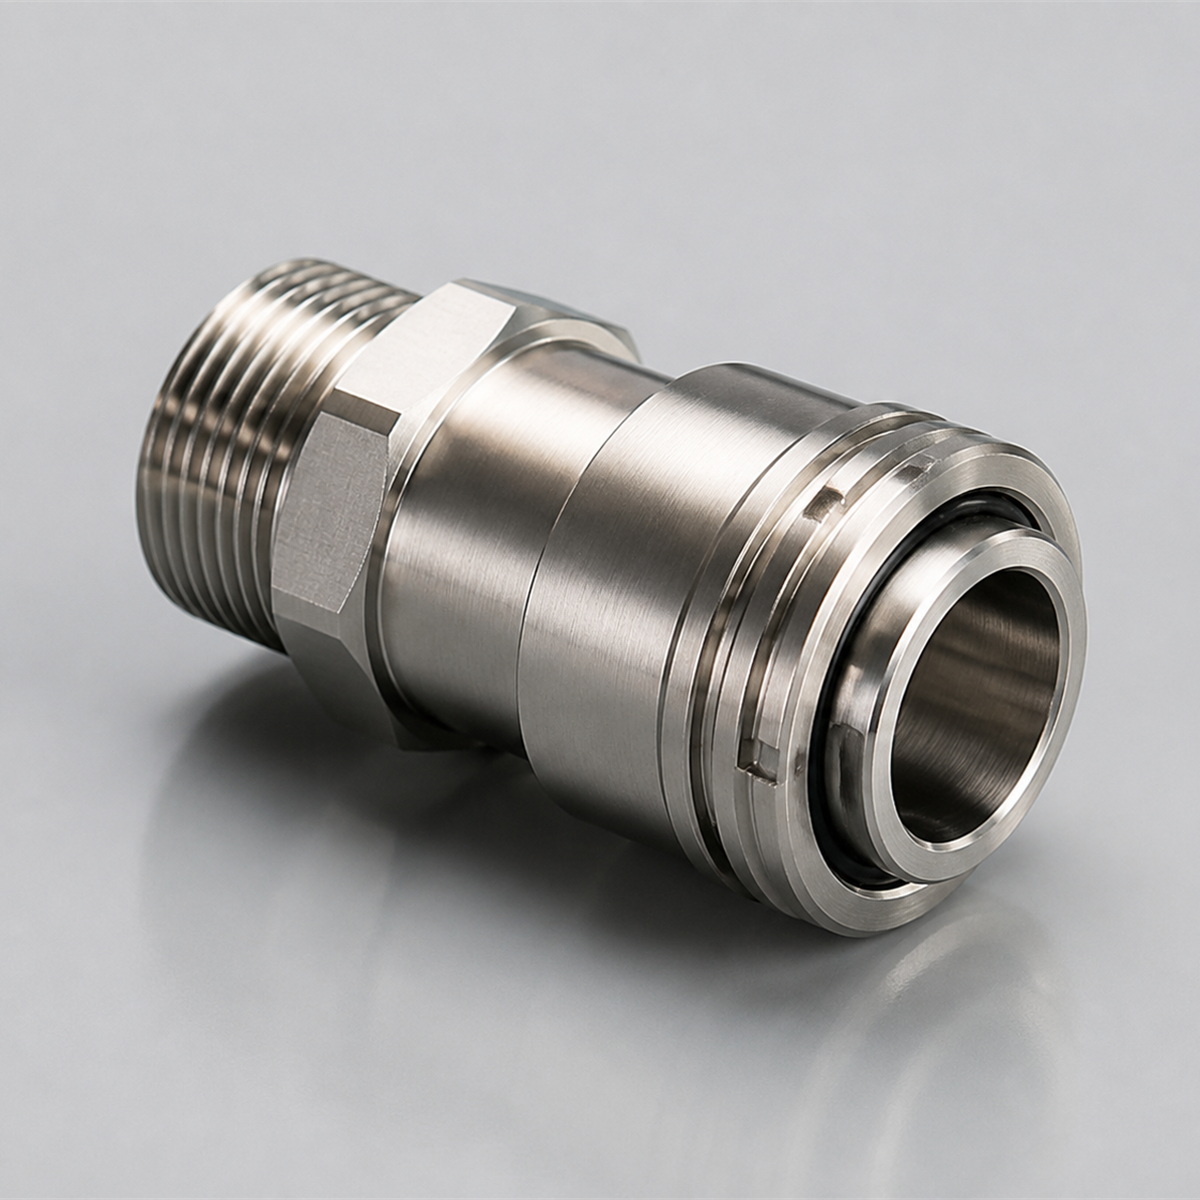
Jak specifikovat spojky pro serverové zařízení s kapalným chlazením UQD: kontrolní seznam pro obrábění, těsnění a kontrolu Krátká odpověď: Spolehlivá specifikace spojek pro serverové zařízení s kapalným chlazením UQD by měla definovat rozhraní připojení, metodu těsnění, vnitřní průtokovou cestu, ma...
Zobrazit více
Přímá odpověď: Zpráva o první kontrolní zkoušce při zakázkovém tváření kovů by měla prokázat, že dodavatel je schopen vyrobit tvářenou součást z schváleného nástroje, schváleného materiálu a schváleného nastavení ještě před zahájením sériové výroby. Kupující OEM by měli auditovat…
Zobrazit více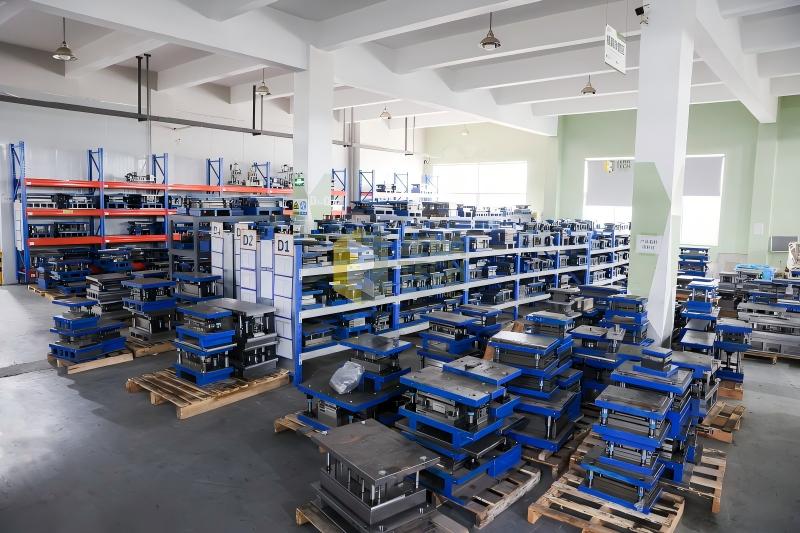
Přímá odpověď: Jak by měli kupující OEM auditovat sledovatelnost šarží materiálu při kovovém stříhání na zakázku? Kupující OEM by měli auditovat sledovatelnost šarží materiálu při kovovém stříhání na zakázku tak, že zkontrolují, zda dodavatel dokáže spojit každou šárži vyražených dílů s ...
Zobrazit více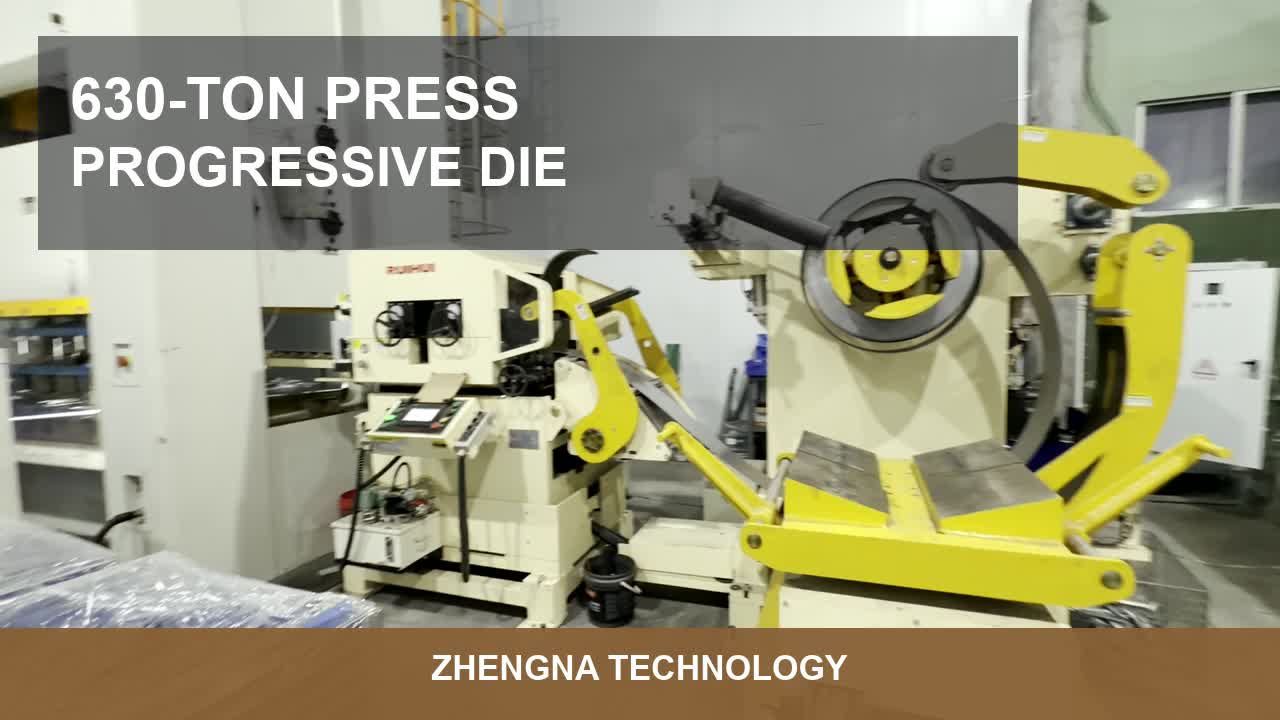
Přímá odpověď: Jak by měli nákupní zástupci OEM provádět audit údržby nástrojů a kontroly prvního výrobku při postupném lisování? Nákupní zástupci OEM by měli auditovat údržbu nástrojů a kontrolu prvního výrobku tak, že zkontrolují, zda dodavatel řídí opotřebení nástrojů, podmínky nastavení...
Zobrazit více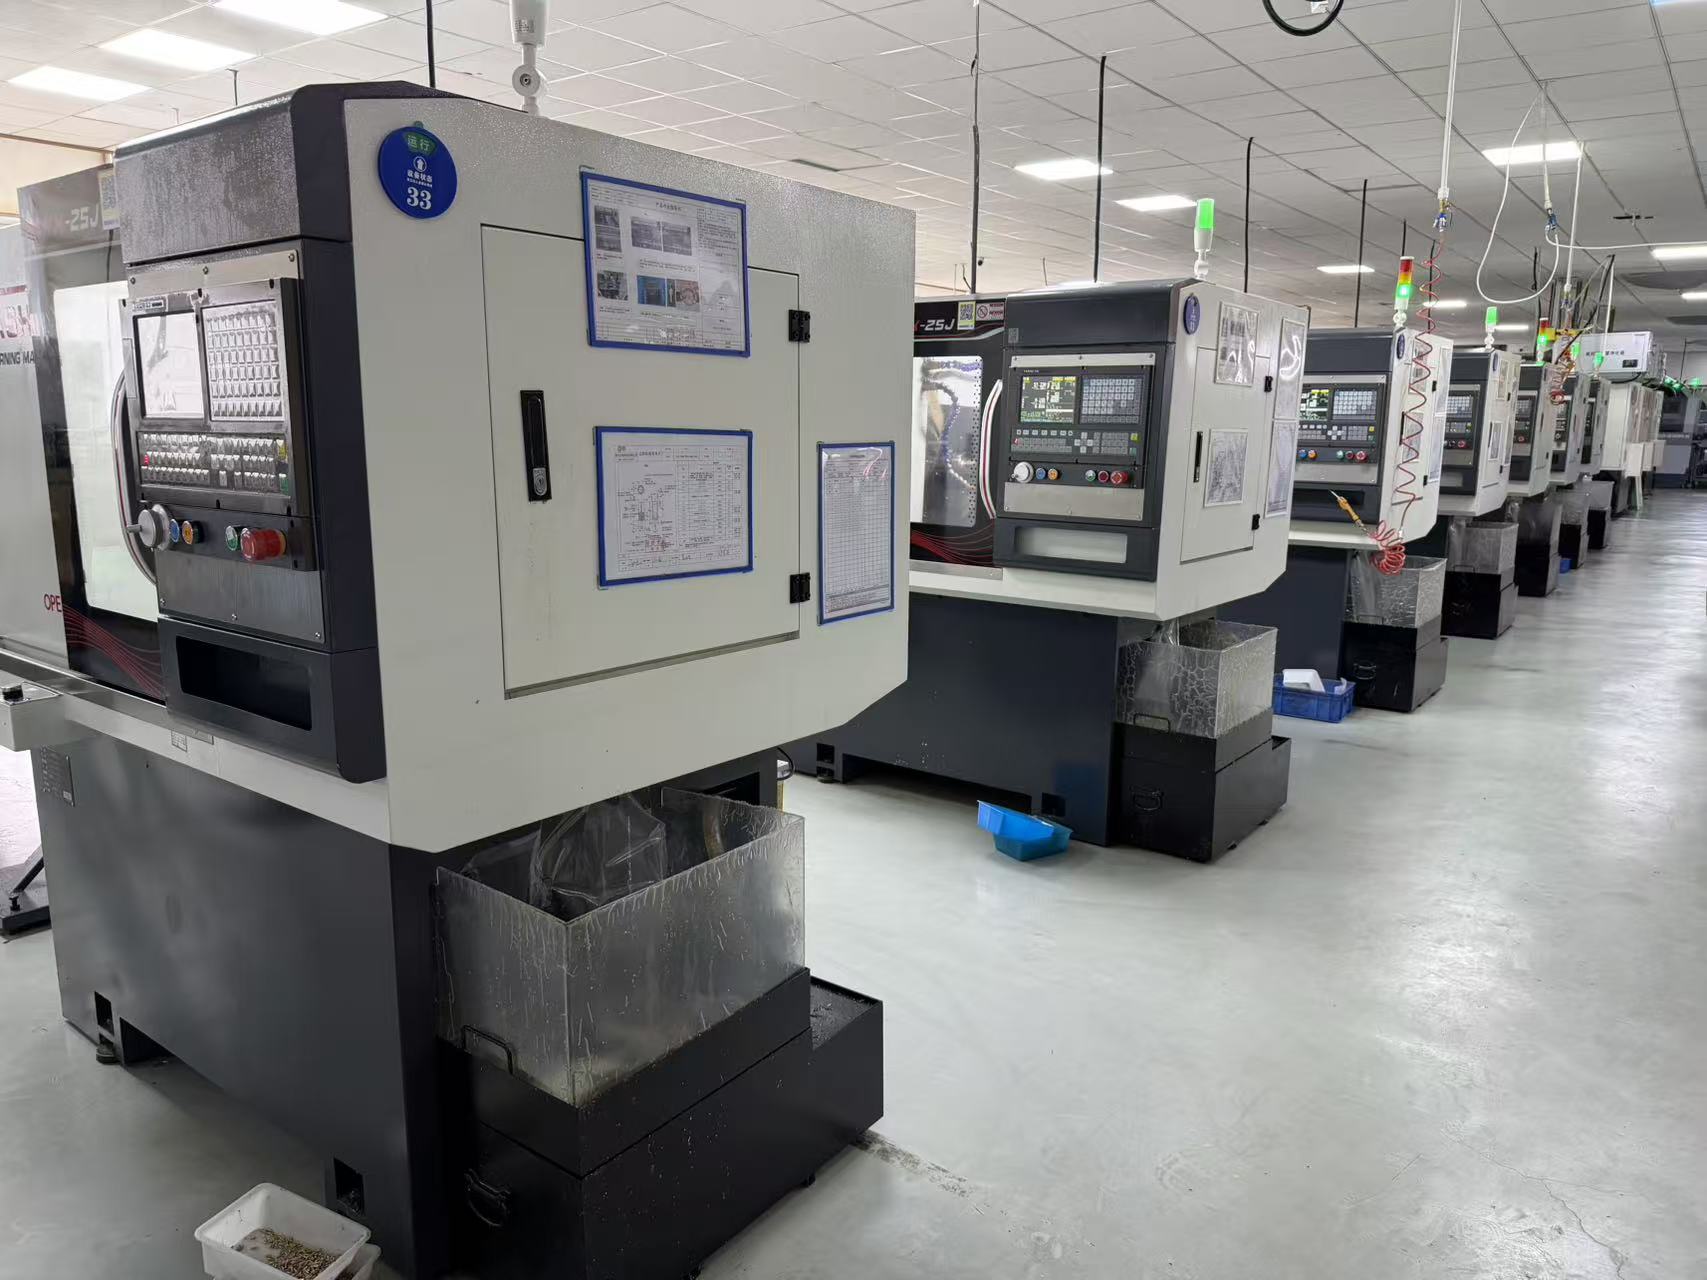
Výběr materiálu pro vlastní kovové stříhání: kontrolní seznam pro nákupceVyberte materiál pro stříhání podle funkce dílu, obtížnosti tváření, prostředí, sekundárních procesů a stavu dodávky. Známý název slitiny nestačí: tepelné zpracování, tolerance tloušťky, ...
Zobrazit více
Kontrola obrušování a rovnosti při kustomizovaném tváření kovů: Průvodce auditem pro nákupní zástupce OEM – Přímá odpověď: Jak by měli nákupní zástupci OEM provádět audit kontroly obrušování a rovnosti při tváření kovů? Nákupní zástupci OEM by měli auditovat kontrolu obrušování a rovnosti při tváření kovů kontrolou vůle nástroje...
Zobrazit více
Přímá odpověď: Co by měli OEM zakupující auditovat ve dílně pro kovové stříhání? OEM zakupující by měli auditovat dílnu pro kovové stříhání kontrolou kapacity lisů, řízení nástrojů, toku materiálu, průběžní kontroly, údržby nástrojů a disciplíny obsluhy při nastavování...
Zobrazit více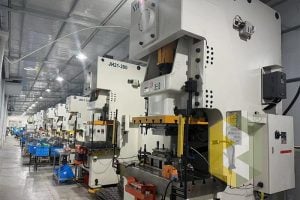
Jednokrokové lisování versus postupné lisování: Jak by měli zakupující OEM zvolit správný proces tváření kovů Úvod Ne každá lisovaná kovová součást by měla být vyráběna pomocí postupného lisu. U některých komponent je vhodnější proces jednokrokového lisování...
Zobrazit více
Měděné podložky vypadají jednoduše, avšak výroba podložek ve velkém množství není jednoduchou kategorií zakázek. Součást může být tenká, malá a vizuálně známá. Riziko výroby je skryto v opakovatelnosti postupného razítka: zda pás konzistentně...
Zobrazit více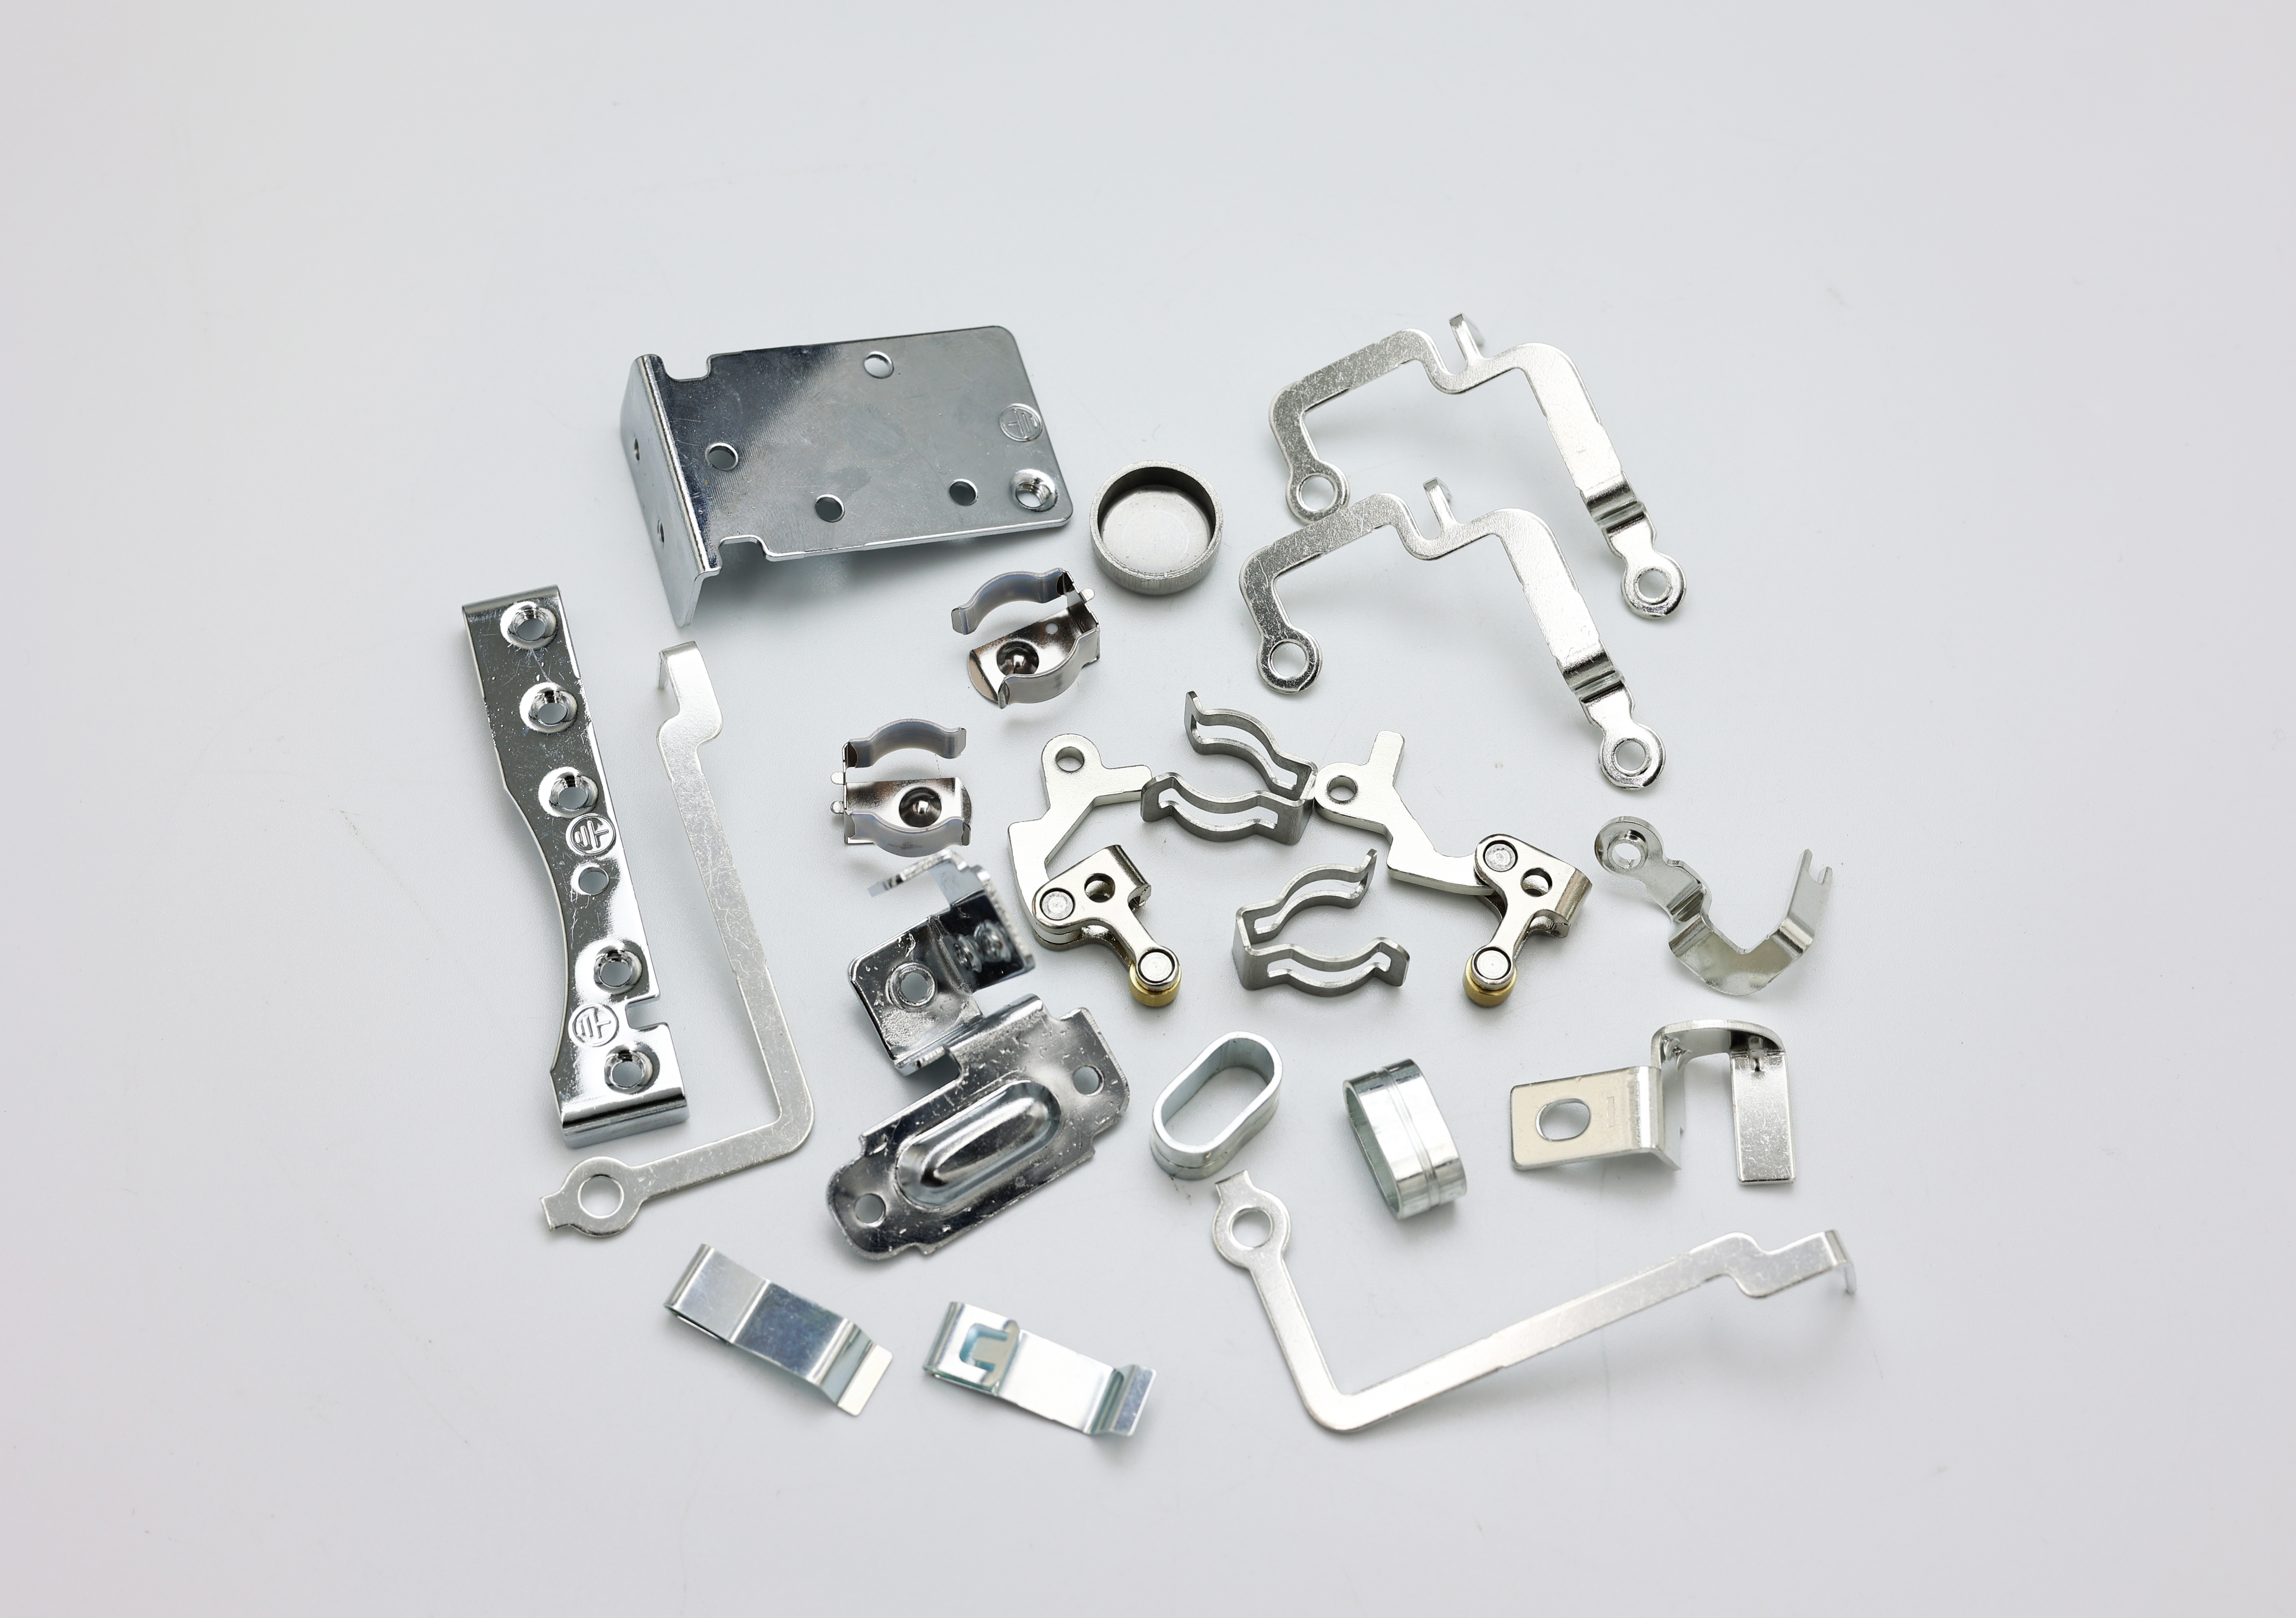
Nerezový plech pro korozivní prostředí: Kontrolní seznam pro návrh a získávání – Trvanlivost nerezové oceli závisí na celém provozním a výrobním postupu, nikoli jen na slovu „nerezová“. Chemické složení prostředí, teplota, doba styku s vlhkostí, štěrbiny, usazeniny, galvan...
Zobrazit více
Když zakupující sledují, jak velký lisovaný díl vychází z lisu o síle 630 tun, první dojem je obvykle spojen s kapacitou. Stroj je velký, zdvih je rozhodný a díl vypadá dostatečně průmyslově, aby signalizoval výrobní kapacitu. Avšak pro zakoupení komponent u OEM výrobců je kapacita pouze jedním z mnoha aspektů, které je třeba pečlivě posoudit…
Zobrazit více
Vstřikování PEEK a LCP: kontrolní seznam pro deformaci a řízení procesuDíly z PEEK a LCP je třeba posuzovat jako systémy materiál–proces–formy. Třída materiálu, vyztužení, obsah vlhkosti, orientace toku, přechody tloušťky stěny, návrh vstupních otvorů a ventilačních kanálů, teplota formy...
Zobrazit více
 EN