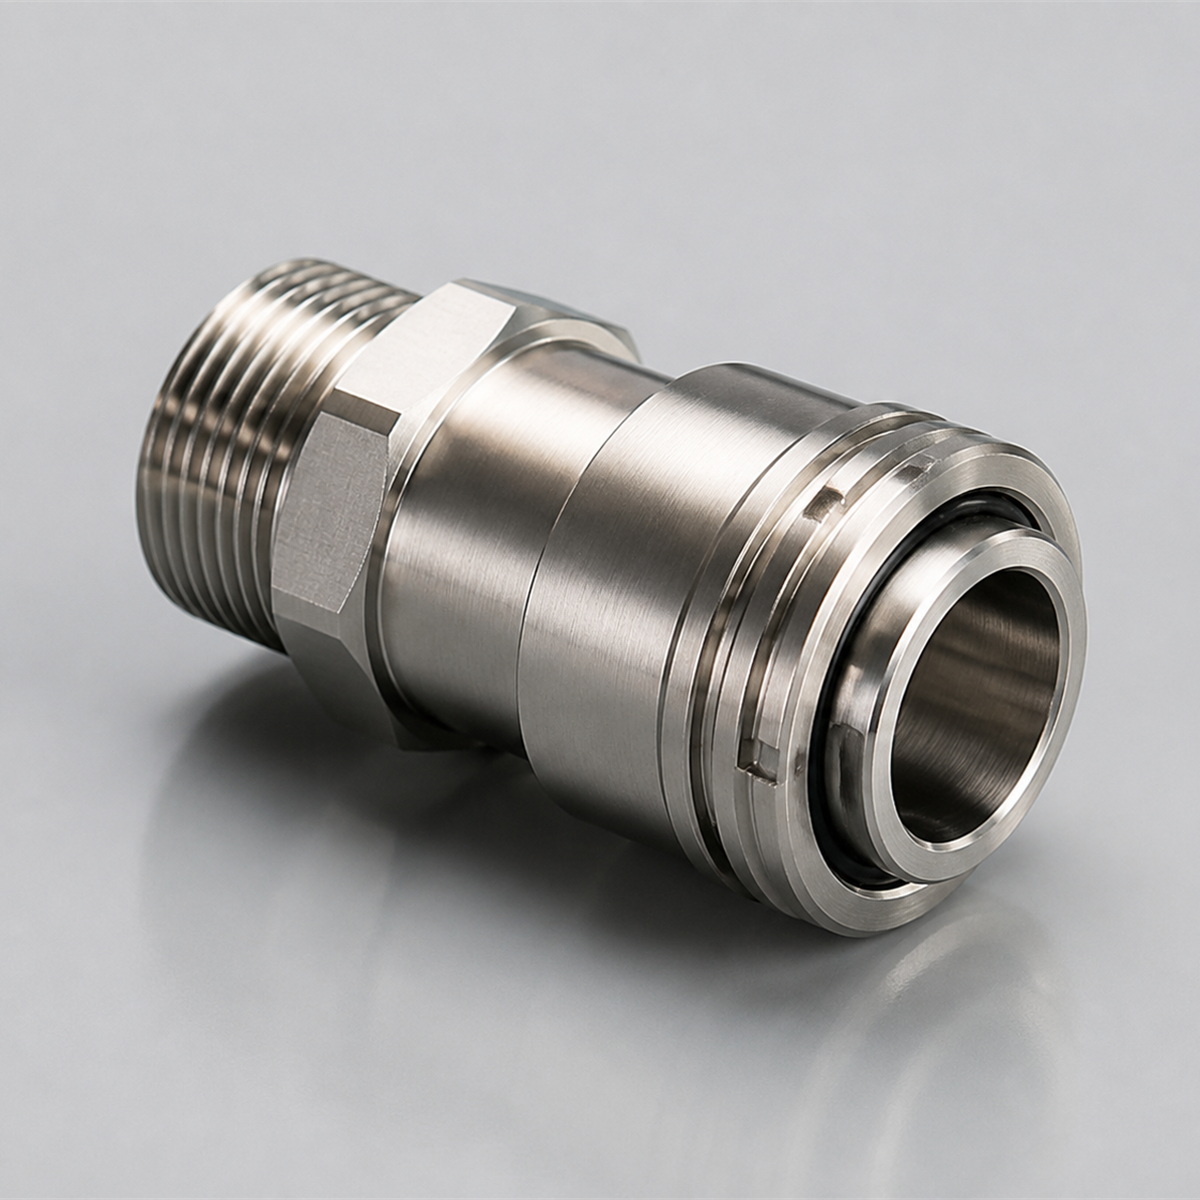
Comment spécifier les connecteurs de serveur à refroidissement liquide UQD : liste de contrôle pour l’usinage, l’étanchéité et l’inspection. Réponse courte : Une spécification fiable des connecteurs de serveur à refroidissement liquide UQD doit définir l’interface de connexion, la méthode d’étanchéité, le chemin d’écoulement interne, ma...
Voir plus
Réponse directe : Un rapport d’inspection du premier article dans le domaine de l’emboutissage sur mesure de pièces métalliques doit démontrer que le fournisseur est capable de produire la pièce emboutie à l’aide de l’outil approuvé, du matériau approuvé et de la configuration approuvée, avant le début de la production de série. Les acheteurs des équipementiers (OEM) doivent auditer…
Voir plus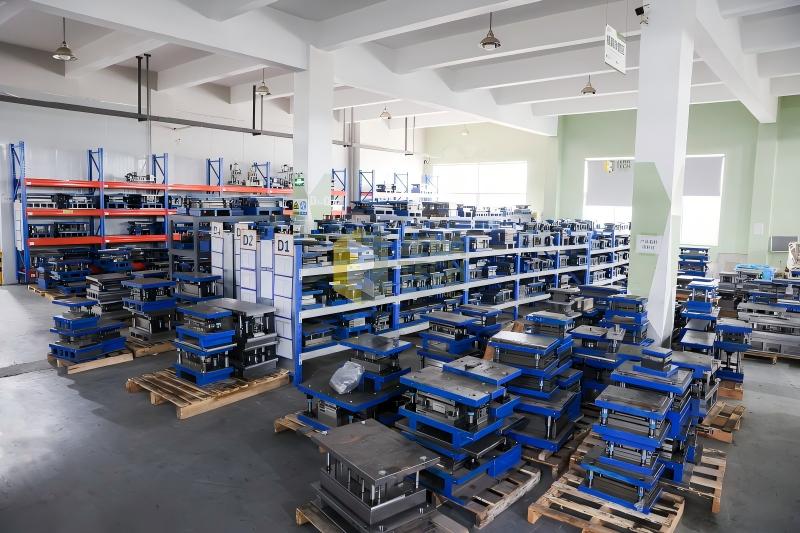
Réponse directe : Comment les acheteurs OEM doivent-ils auditer la traçabilité des lots de matériaux dans l’emboutissage sur mesure de pièces métalliques ? Les acheteurs OEM doivent auditer la traçabilité des lots de matériaux dans l’emboutissage sur mesure de pièces métalliques en vérifiant si le fournisseur est capable de relier chaque lot de pièces embouties à un rouleau...
Voir plus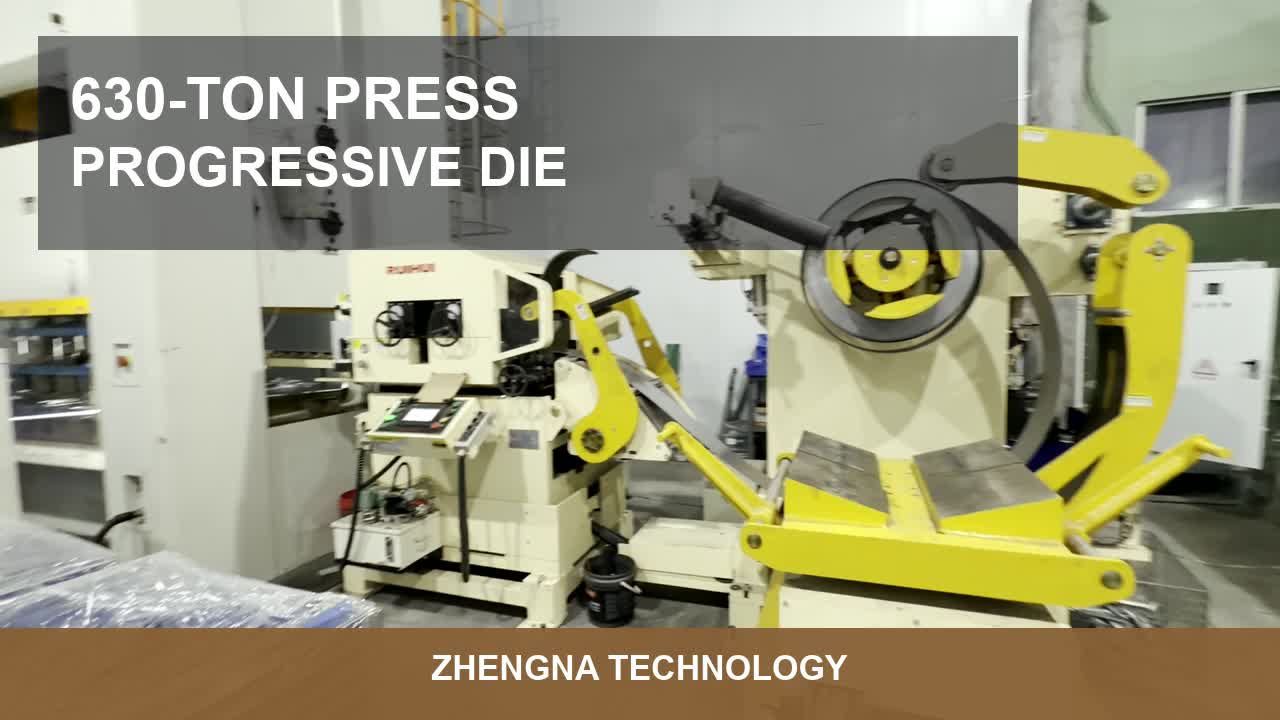
Réponse directe : Comment les acheteurs OEM doivent-ils auditer l'entretien des matrices et l'inspection de la première pièce dans le poinçonnage à matrice progressive ? Les acheteurs OEM doivent auditer l'entretien des matrices et l'inspection de la première pièce en vérifiant si le fournisseur maîtrise l'usure des outillages, les conditions de réglage…
Voir plus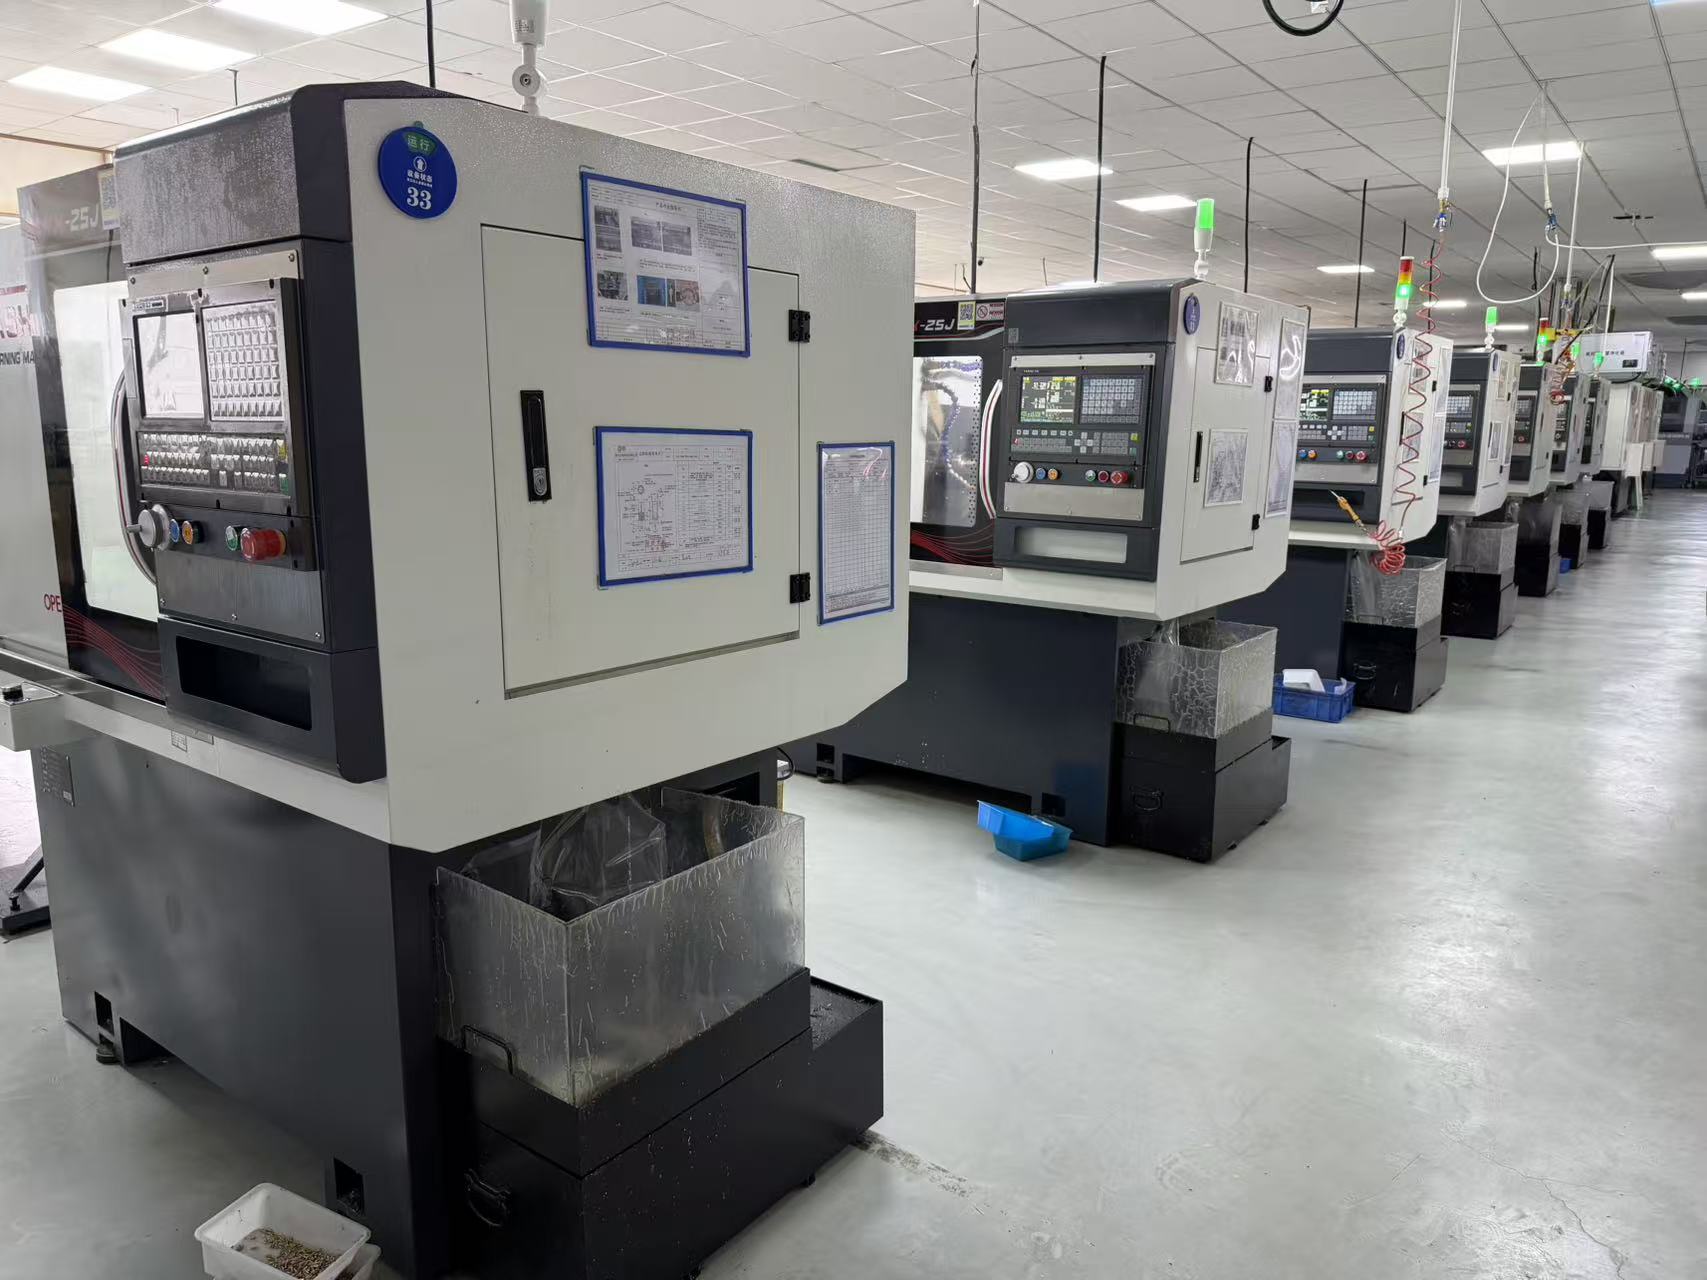
Sélection des matériaux pour l’emboutissage sur mesure de pièces métalliques : liste de contrôle à l’intention des acheteurs. Choisissez le matériau d’emboutissage en fonction de la fonction de la pièce, de la sévérité de la mise en forme, de l’environnement, des procédés secondaires et de l’état d’approvisionnement. Un nom d’alliage familier ne suffit pas : état de trempe, tolérance d’épaisseur, …
Voir plus
Contrôle des bavures et de la planéité dans l’emboutissage sur mesure de métaux : Guide d’audit pour les acheteurs OEM — Réponse directe : Comment les acheteurs OEM doivent-ils auditer le contrôle des bavures et de la planéité dans l’emboutissage métallique ? Les acheteurs OEM doivent auditer le contrôle des bavures et de la planéité dans l’emboutissage métallique en vérifiant les jeux des matrices...
Voir plus
Réponse directe : Que doivent auditer les acheteurs OEM dans un atelier de découpage emboutissage métallique ? Les acheteurs OEM doivent auditer un atelier de découpage emboutissage métallique en vérifiant la capacité des presses, le contrôle des outillages, le flux des matières premières, les inspections en cours de processus, la maintenance des matrices et la rigueur des opérateurs lors de la mise en place...
Voir plus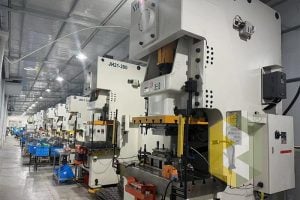
Estampage à simple frappe contre estampage à matrice progressive : comment les acheteurs OEM doivent choisir le bon procédé de formage des métaux. Introduction. Toutes les pièces métalliques estampées ne doivent pas nécessairement être produites à l’aide d’une matrice progressive. Pour certains composants, un procédé d’estampage à simple frappe est plus adapté…
Voir plus
Les rondelles en laiton semblent simples, mais la fabrication de rondelles en grande série n’est pas une catégorie d’approvisionnement simple. La pièce peut être fine, petite et visuellement familière. Le risque de production est toutefois caché dans la reproductibilité de la matrice progressive : la bande s’alimente-t-elle de façon constante…
Voir plus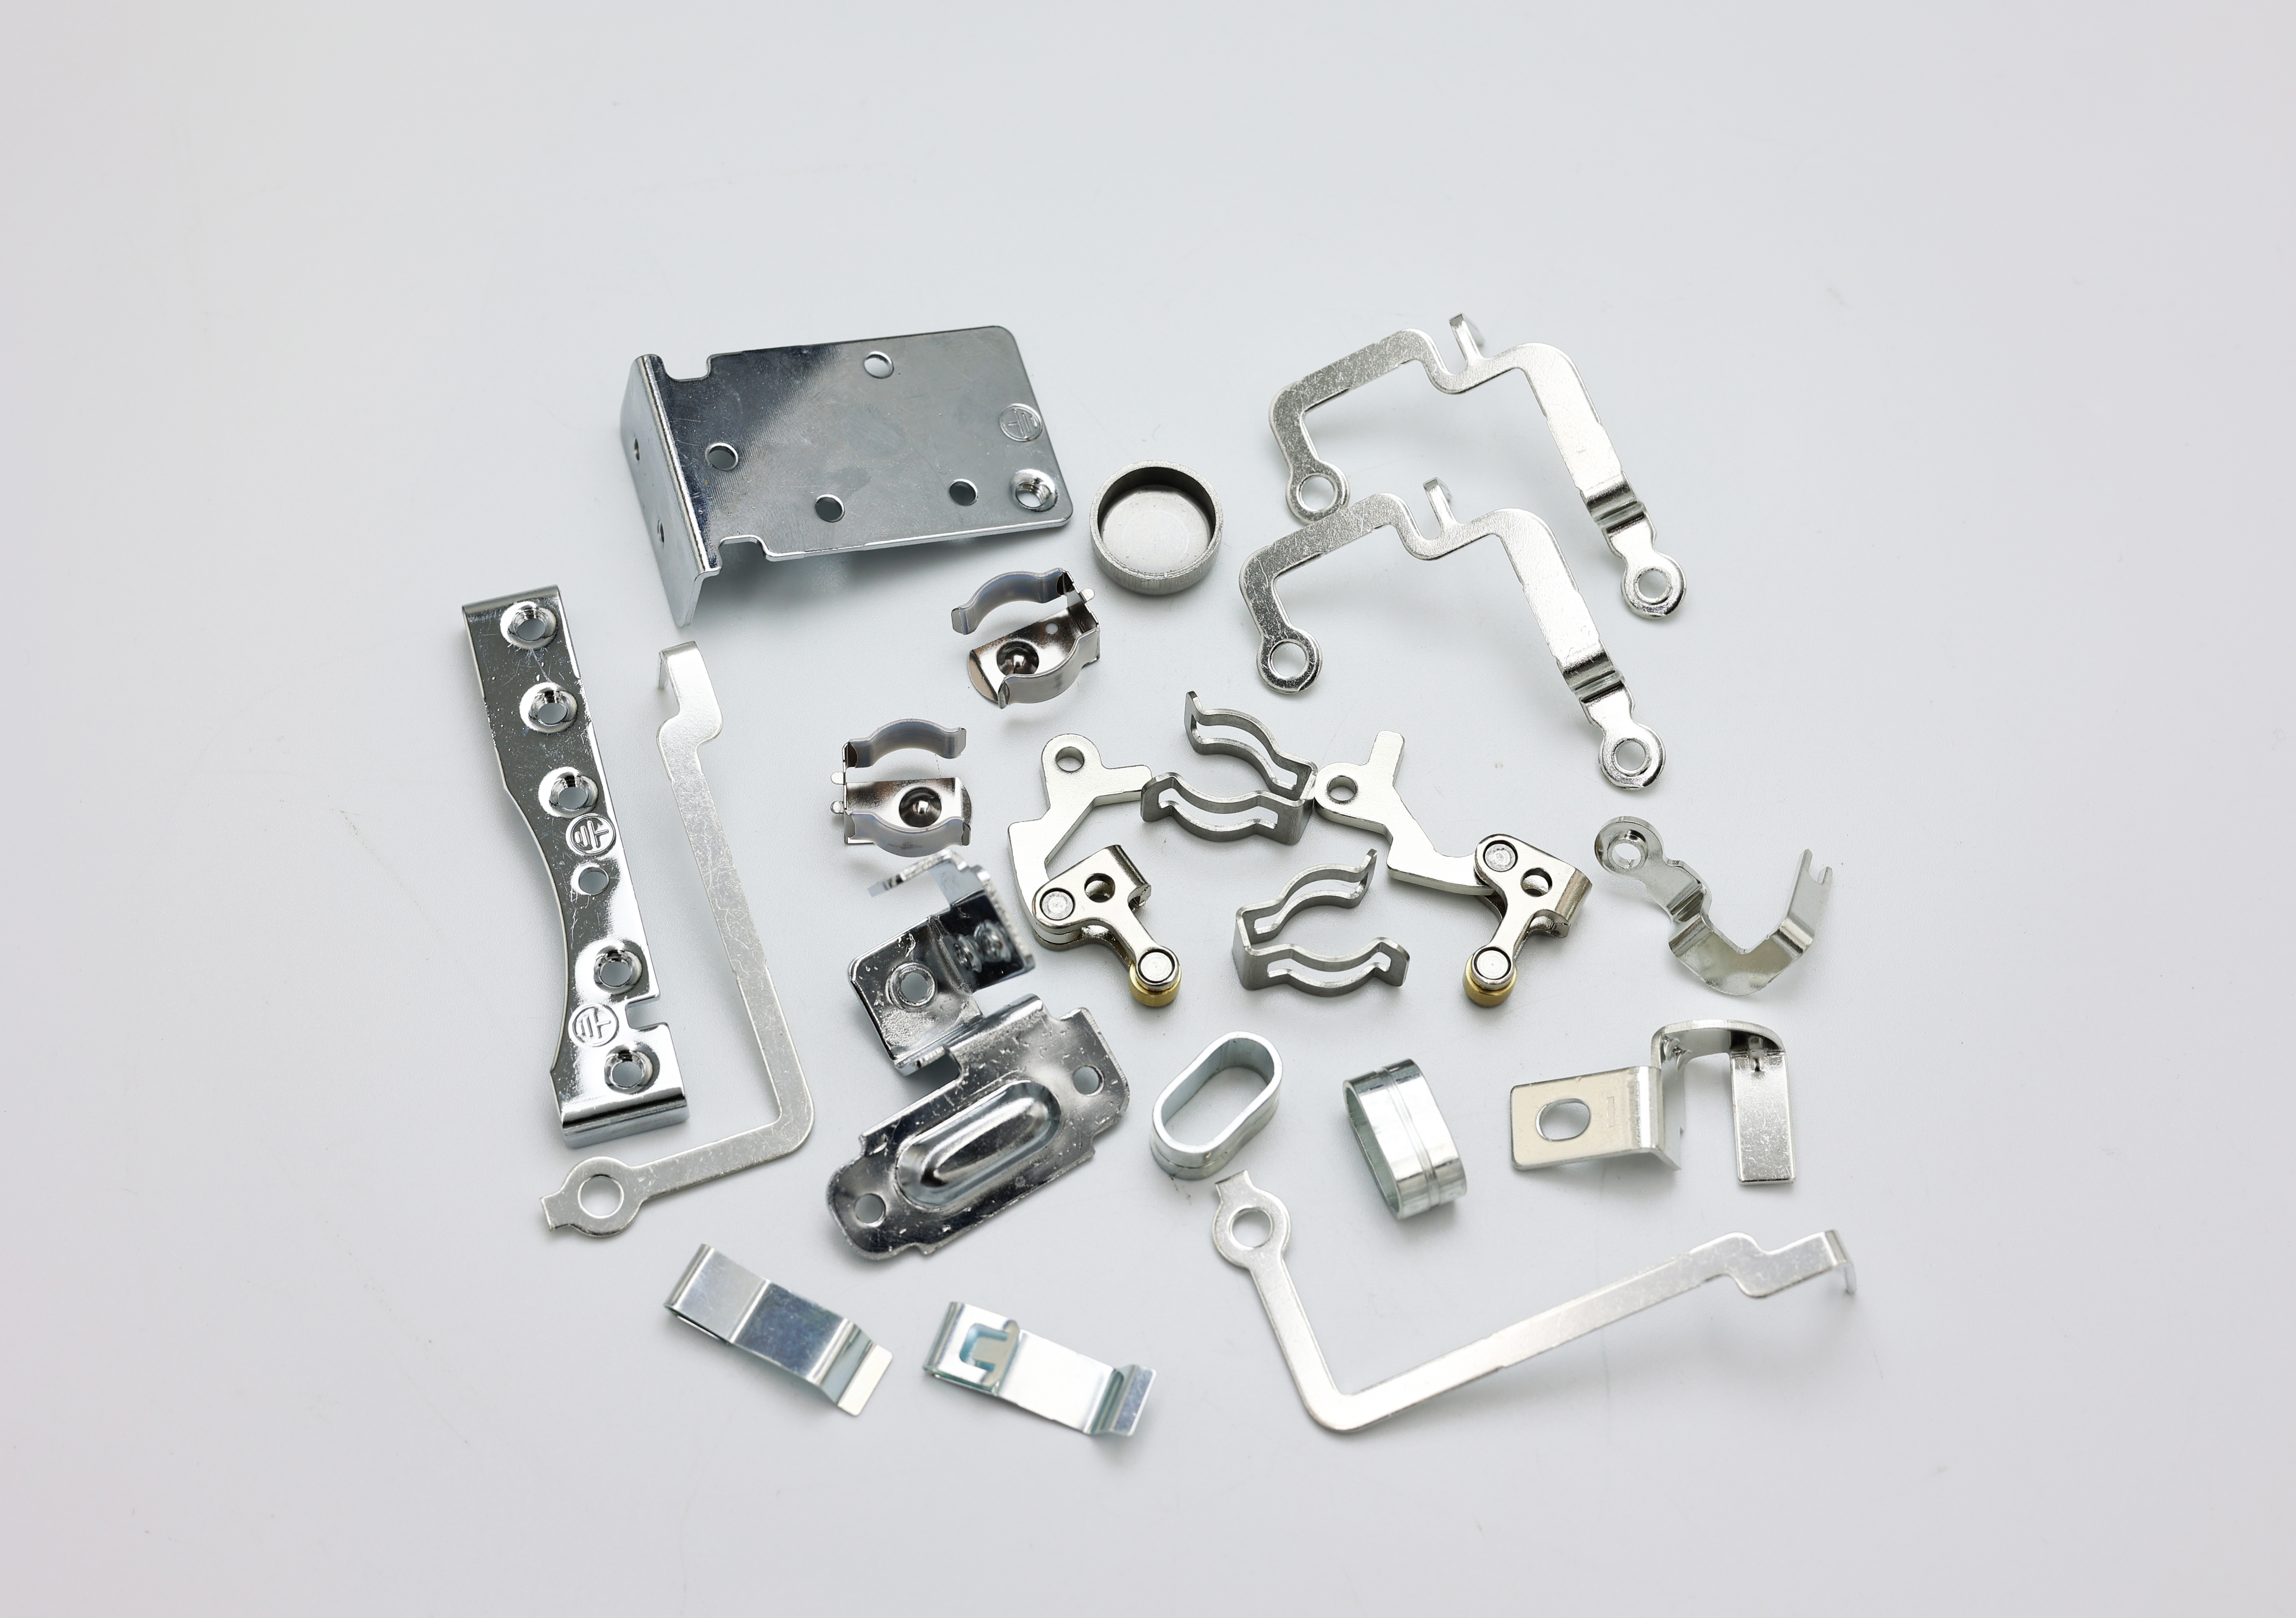
Tôles en acier inoxydable pour service corrosif : liste de contrôle pour la conception et l’approvisionnementLa durabilité de l’acier inoxydable dépend de l’ensemble du cycle d’utilisation et de fabrication, et non seulement du terme « inoxydable ». Composition chimique de l’environnement d’exposition, température, durée d’humidité, joints, dépôts, couplage galvanique…
Voir plus
Lorsque des acheteurs observent une grande pièce emboutie sortir d’une presse de 630 tonnes, leur première impression porte généralement sur la capacité. La machine est imposante, la course est franche et la pièce a suffisamment l’air industrielle pour traduire une capacité de production. Mais, pour les achats OEM, la cap...
Voir plus
Moulage par injection de PEEK et de LCP : liste de contrôle des déformations et du contrôle du procédéLes pièces en PEEK et en LCP doivent être examinées comme des systèmes intégrant le matériau, le procédé et l’outil. Grade, renfort, taux d’humidité, orientation de l’écoulement, transitions d’épaisseur, conception des points d’injection et des évacuations d’air, température du moule…
Voir plus
 EN