
 EN
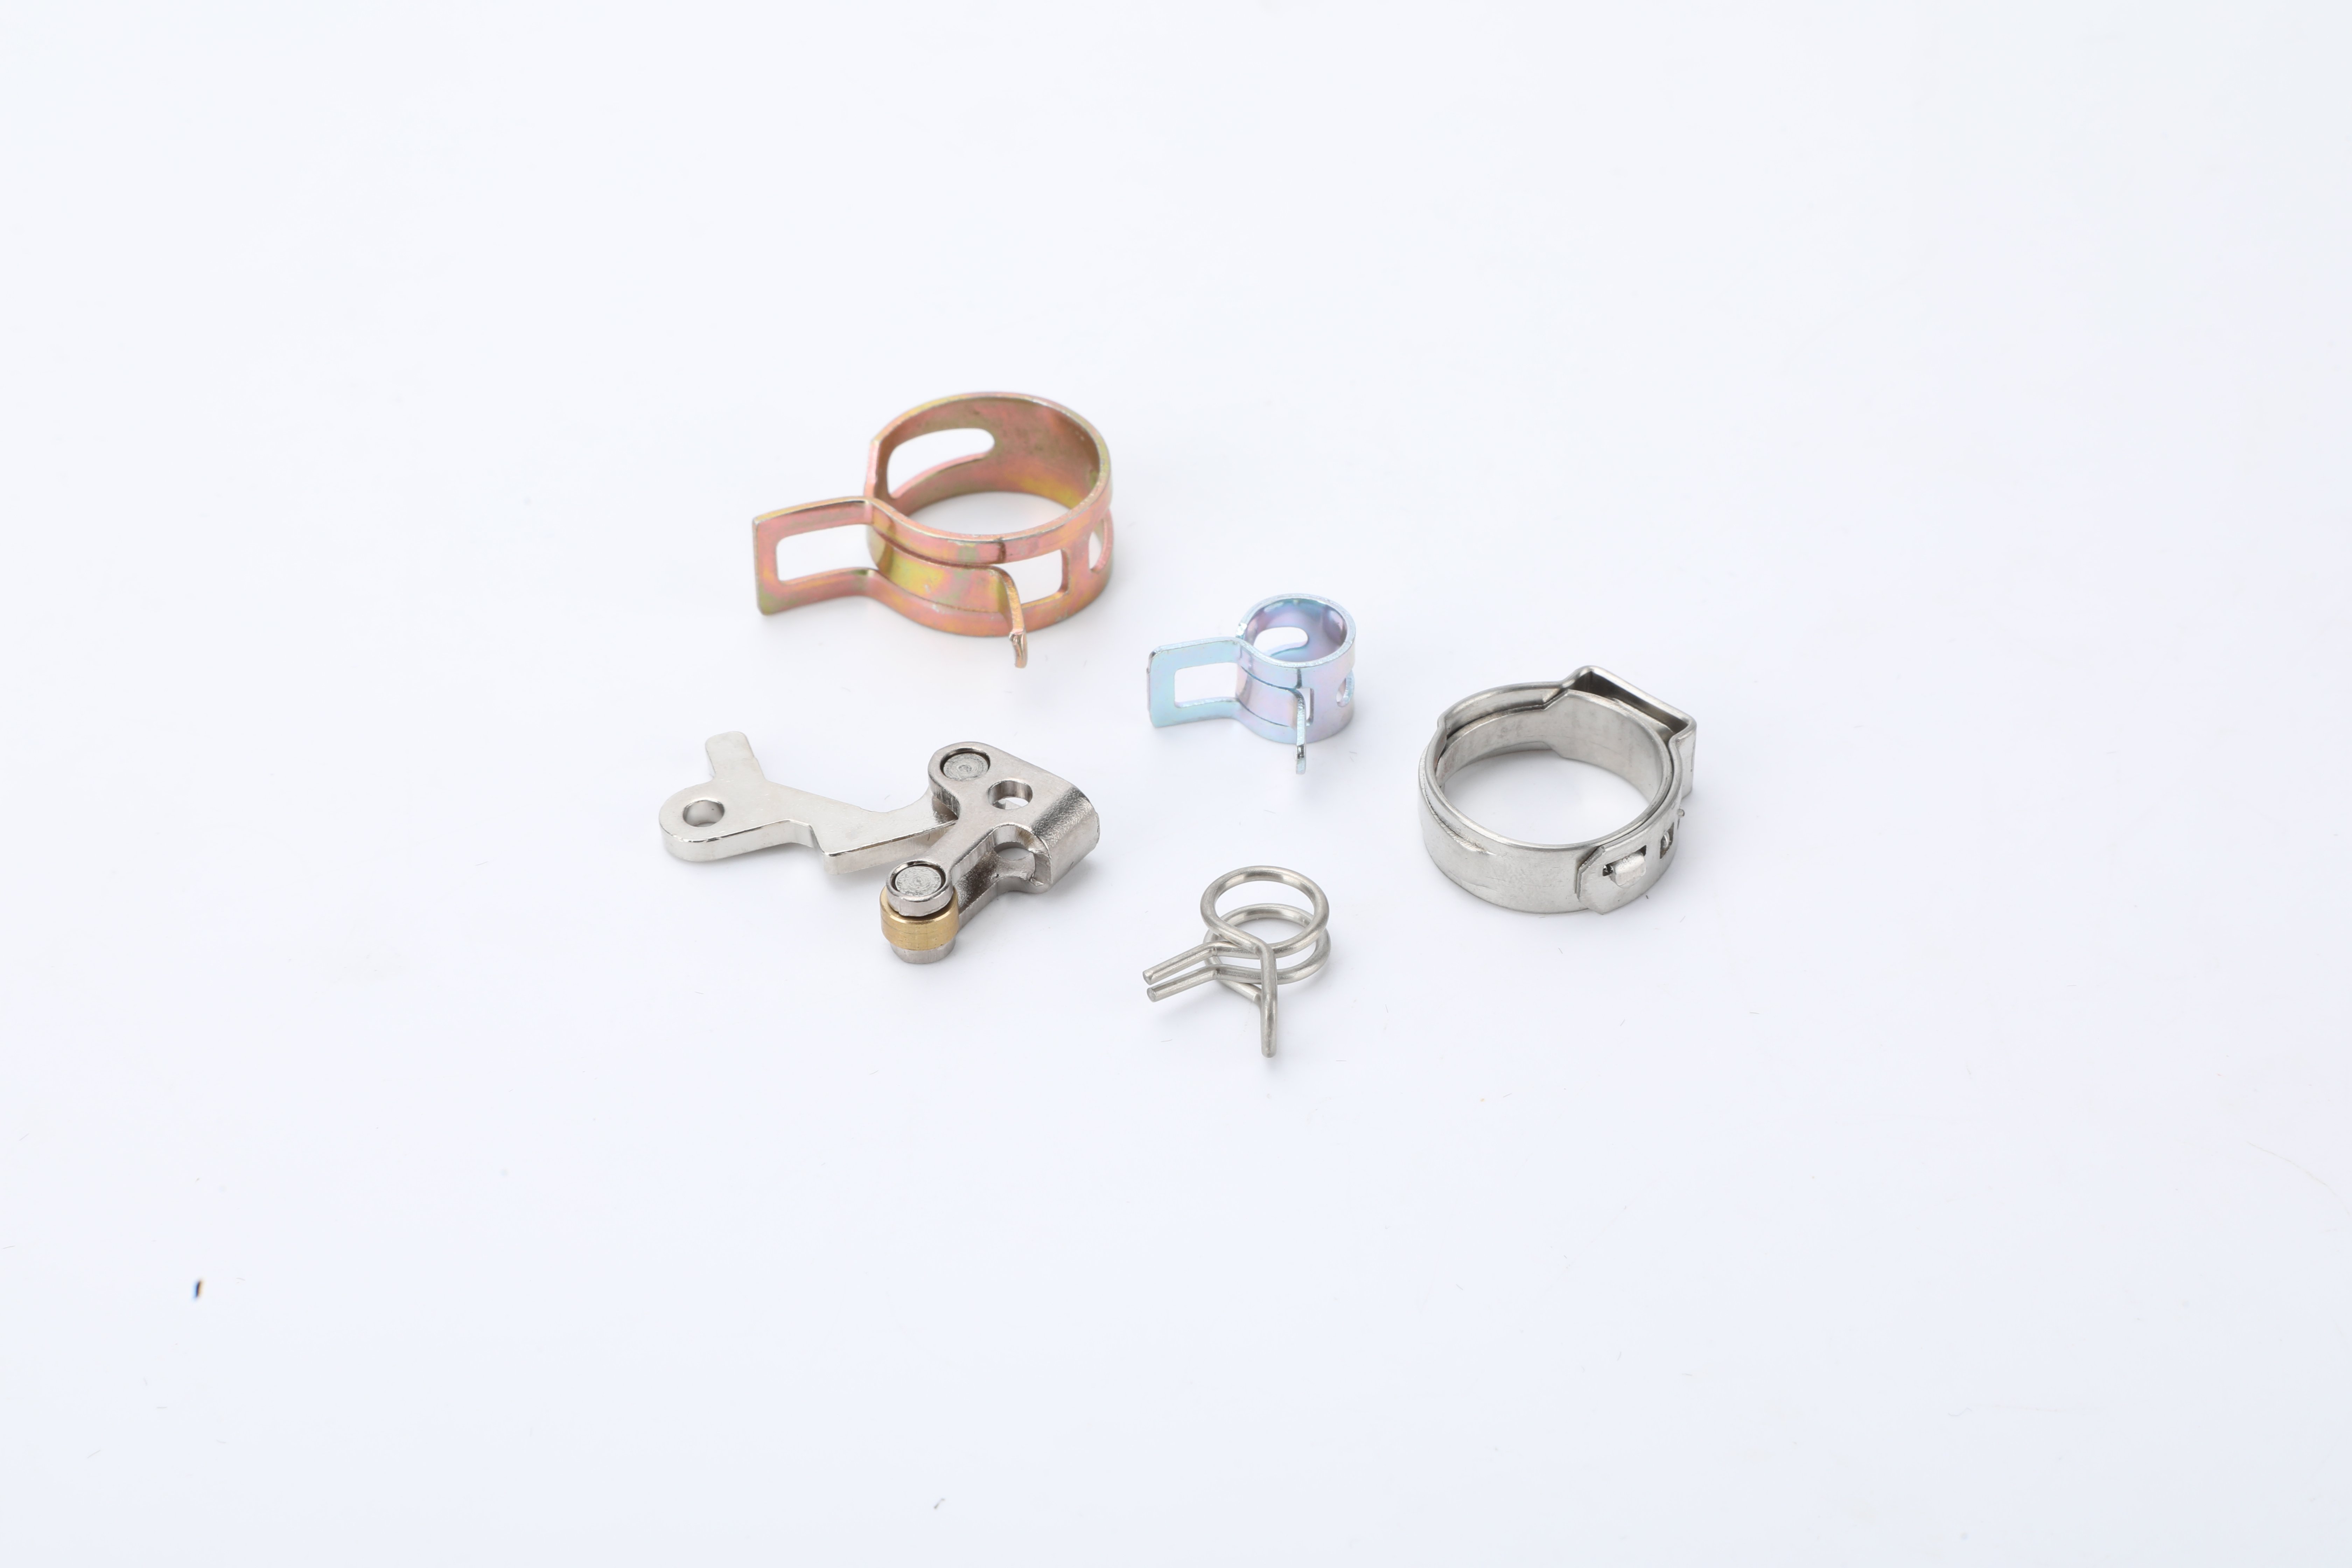
Systémy baterií elektrických vozidel vyžadují výjimečnou spolehlivost při extrémních rychlostech a úrovních výkonu. Konektory, které propojují buňky baterie se systémy nabíjení a rozvodu energie, musí bezchybně fungovat za nepřetržitého tepelného a elektrického zatížení. V jádře těchto kritických spojů leží často opomíjená součást: přesné stříhané díly. Tyto důkladně navržené komponenty tvoří kontaktní plochy, svorky a konstrukční rámy, které umožňují přenos energie vysokou rychlostí v konektorech baterií EV. Bez řádně vyrobených přesných stampovací díly , i nejlepší návrhy konektorů selžou při poskytování konzistentního výkonu, bezpečnosti nebo životnosti.

Vývoj technologie baterií pro elektrická vozidla zvýšil nároky na součásti vyráběné přesným stříháním v aplikacích konektorů. S rostoucím napětím baterií a zrychlováním nabíjení musí součásti vyráběné přesným stříháním uvnitř konektorů odolávat vyšším hustotám proudu, aniž by ztratily rozměrovou přesnost na úrovni mikrometrů. To vytváří inženýrský paradox: výrobci musí dodávat součásti vyráběné přesným stříháním, které jsou zároveň extrémně tenké za účelem úspory prostoru a zároveň pozoruhodně odolné pro dlouhou životnost. Článek zkoumá, proč součásti vyráběné přesným stříháním představují klíčové spojení mezi potenciálem výkonu baterie a skutečnou spolehlivostí v reálných podmínkách, a analyzuje vědu o materiálech, výrobní excelenci a zásadní návrhové principy pro konkrétní aplikace.
Proč součásti vyráběné přesným stříháním určují výkon konektorů pro elektrická vozidla
Role materiálu a povrchové integrity
Součásti pro přesné stříhání určené pro konektory baterií elektromobilů musí překonat výzvy, které standardní procesy stříhání samy o sobě nezvládnou. Materiály vybrané pro přesné stříhané součásti přímo ovlivňují elektrickou vodivost, odvod tepla a odolnost proti korozi. Měděné slitiny dominují v tomto průmyslu, avšak konkrétní složení a tvrdost přesných stříhaných součástí ovlivňují, jak udržují kontaktový tlak po tisících cyklech spojení. Kontaminace povrchu, mikroskopické oštěpy nebo nekontrolované změny tvrdosti u špatně vyrobených přesných stříhaných součástí vytvářejí místa zvýšeného odporu, která generují nadměrné teplo a urychlují degradaci konektorů.
Výrobní proces pro přesné střižné díly musí zachovat vlastnosti materiálu a zároveň dosáhnout rozměrových tolerancí, které se často měří v desetinách milimetru. Techniky vysokopřesného stříhání aplikují vypočtenou sílu prostřednictvím kalených nástrojů k tvarování materiálu, avšak kvalita přesných střižných dílů zásadně závisí na návrhu nástrojů, kontrole mazání a postupných střižných operacích. Každá fáze výroby přesných střižných dílů představuje riziko, pokud není provedena s průmyslovou důsledností. Režimy žíhání, povrchové úpravy a protokoly konečních kontrol oddělují světově vysoce kvalitní přesné střižné díly od součástí, které pouze vizuálně připomínají ty první při běžném prohlédnutí.
Rozměrová konzistence a spolehlivost kontaktu
Systémy pro rychlé nabíjení elektromobilů (EV) propouštějí proud přes kontaktní plochy konektorů rychlostí, která vyžaduje výjimečnou přesnost. Součásti získané přesným stříháním, jejichž rozměry se odchylují i jen nepatrně od stanovených tolerancí, způsobují proměnný kontaktní odpor napříč polem kontaktů konektoru. Pokud se u několika součástí získaných přesným stříháním v jediném konektoru objeví rozptyl rozměrů, rozdělení proudu se stane nerovnoměrným a některé součásti získané přesným stříháním jsou nuceny nést nadměrné zatížení. To urychluje opotřebení již zatížených součástí získaných přesným stříháním a vyvolává předčasné selhání konektoru.
Kontaktní tlak mezi přesnými střiženými díly musí zůstat během celé životnosti konektoru stabilní. Přesné střižené díly, které nemají dostatečnou pružnou deformaci nebo vykazují chování uvolňování napětí, nedokážou udržet kontaktní sílu nutnou pro spolehlivý přenos výkonu. Pokročilé přesné střižené díly zahrnují vypočtenou geometrii pružiny a výběr materiálu tak, aby zajistily konzistentní kontaktní tlak i po tisících cyklech zastrčení, tepelných kolísáních a expozici vibracím. Tato úroveň výkonu vyžaduje výrobu přesných střižených dílů s tolerančními hromadami, které zohledňují kumulativní odchylky v celých sestavách konektorů.
Výrobní excelence při výrobě přesných střižených dílů
Pokročilá technologie stříhání a řízení procesu
Výroba spolehlivých přesných tažených dílů pro konektory elektromobilů vyžaduje systémy lisy s monitorováním síly v uzavřené smyčce a zpětnou vazbou polohy. Postupné tvární nástroje pro přesné tažené díly kombinují několik operací tváření, aby postupně dosáhly konečné geometrie a zároveň řídily tok materiálu a jeho zpevnění při deformaci. Každá fáze výroby přesných tažených dílů musí striktně kontrolovat vůli při stříhání, tvárnou sílu a žíhání materiálu mezi jednotlivými operacemi. Moderní výrobní zařízení pro přesné tažené díly integrují systémy vizuální kontroly, které ověřují rozměrovou přesnost, povrchovou úpravu a bezchybnost každého vyrobeného přesného taženého dílu.
Průmysl přesných stříhacích dílů přijal metody statistické regulace výrobního procesu k sledování kolísání v rámci výrobních šarží a k předpovídání výkonu komponent. Cykly tepelného zpracování pro přesné stříhací díly musí zajistit konzistentní tvrdost v úzkých rozmezích, neboť nadměrně ztvrdlé přesné stříhací díly se stanou křehkými, zatímco nedostatečně ztvrdlé přesné stříhací díly nedokáží udržet kontaktní tlak. Pokročilí výrobci přesných stříhacích dílů používají při návrhu nástrojů metodu konečných prvků k předpovídání toku materiálu, chování při pružném vrácení a vzorů zbytkových napětí v hotových přesných stříhacích dílech. Tento výpočetní přístup umožňuje inženýrům optimalizovat geometrii nástroje ještě před drahým výrobou nástrojů, čímž se snižuje počet opakovacích cyklů potřebných k dosažení přesných stříhacích dílů připravených na sériovou výrobu.
Zajištění kvality pro aplikace s kritickým významem
Systémy kvality pro přesné střižné díly v automobilových aplikacích vyžadují sledovatelnost a statistické důkazy shody. Každá dávka přesných střižných dílů je podrobena rozměrovému výběrovému zkoušení, ověření tvrdosti a zkoušce elektrické spojitosti. Pokročilí dodavatelé přesných střižných dílů zavádějí 100% automatickou optickou kontrolu, která zaznamenává rozměrová data pro statistické trendování a umožňuje včasnou detekci posunu procesu ještě před tím, než přesné střižné díly vyjdou mimo specifikaci. Ničivé zkoušky vzorků přesných střižných dílů ověřují pevnost v tahu, únavovou odolnost a charakteristiky kontaktního odporu.
Dodavatelé přesných tažených dílů pro automobilový průmysl udržují dokumentační systémy, které každý přesný tažený díl spojují s nástrojem použitým při výrobě, dávkou suroviny a cyklem tepelného zpracování. Tato sledovatelnost umožňuje výrobcům dovést poruchy v provozu zpět k konkrétním dávkám přesných tažených dílů a zavést nápravná opatření s chirurgickou přesností. Náklady na zavedení takových přísných systémů kvality ve výrobě přesných tažených dílů jsou významné, avšak představují nezbytnou investici do spolehlivosti konektorů a bezpečnosti vozidel.
Zvláštní požadavky na návrh pro konkrétní aplikace přesných tažených dílů
Optimalizace průchodu proudu prostřednictvím geometrie přesných tažených dílů
Konektory baterií elektromobilů často využívají více kontaktů z přesně lisovaných dílů uspořádaných paralelně, aby bezpečně rozváděly vysoké proudy. Geometrie jednotlivých přesně lisovaných dílů výrazně ovlivňuje rozložení proudu napříč polem kontaktů. Přesně lisované díly s optimalizovanou tloušťkou, šířkou a plochou stykové plochy zajistí rovnoměrný průtok proudu přes všechny kontakty, čímž se zabrání vzniku horkých míst a nadměrného zahřívání. Inženýři navrhující přesně lisované díly pro aplikace v oblasti EV používají výpočetní modelování k předpovídání rozložení proudové hustoty a následnému úpravě rozměrů přesně lisovaných dílů.
Profil kontaktní plochy přesných stříhacích dílů musí vyvažovat protichůdné požadavky. Extrémně hladké kontakty přesných stříhacích dílů nabízejí nízký počáteční odpor, avšak jejich výkon se může rychle zhoršovat, protože povrchové nerovnosti se pod zátěží vyrovnávají. Texturované povrchové úpravy přesných stříhacích dílů zajišťují dlouhodobou stabilitu kontaktu tím, že udržují kontaktní tlak i při mírném opotřebení. Výrobci přesných stříhacích dílů spolupracují přímo s konstruktéry konektorů, aby tyto povrchové vlastnosti optimalizovali pro konkrétní úrovně proudu a očekávaný počet zapojovacích cyklů.
Tepelné řízení prostřednictvím výběru přesných stříhacích dílů
Nabíjení vysokou rychlostí generuje v kontaktních spojích akumulátorů elektromobilů významné množství tepla, a proto jsou vyžadovány přesné tažené díly s vynikající tepelnou vodivostí. Měděné přesné tažené díly se vyznačují vynikající schopností odvádět teplo od kontaktních rozhraní, avšak přídavek legujících prvků za účelem zvýšení tvrdosti nebo odolnosti proti korozi může snížit tepelnou účinnost. Inženýři přesných tažených dílů musí vyvážit elektrické i tepelné požadavky, někdy tak vybírají materiály či geometrie, které optimalizují tepelné cesty skrz kontakt. Tloušťka přesných tažených dílů nebo jejich prodloužené vývody zlepšují odvod tepla, avšak zvyšují náklady na materiál i celkovou velikost kontaktu.
Chování přesných stříhaných dílů vůči teplotnímu roztažení ve srovnání s okolními materiály konektorů ovlivňuje dlouhodobou spolehlivost. Nesoulad koeficientů teplotního roztažení mezi přesnými stříhanými díly a materiály pouzder může během tepelného cyklování vyvolat vnitřní napětí. Pečlivě vybrané materiály a konstrukce přesných stříhaných dílů tyto rozdíly v roztažnosti kompenzují, aniž by vznikaly napěťové koncentrace náchylné k únavě materiálu. Tato záležitost řízení tepla je při návrhu konektorů často nedostatečně zohledněna, přesto však v reálných scénářích nabíjení EV výrazně ovlivňuje životnost přesných stříhaných dílů.
Často kladené otázky
Čím se přesné stříhané díly liší od standardních stříhaných součástí?
Součásti získané přesným stříháním dosahují rozměrové přesnosti, kvality povrchu a konzistence vlastností materiálu, kterou běžné stříhání nedokáže dosáhnout. Součásti získané přesným stříháním využívají postupné tvárnice s užším tolerančním polem, pokročilé mazací systémy a pečlivě regulované tvarovací síly. Každá součást získaná přesným stříháním prochází komplexní kontrolou, zatímco běžné stříhané součásti obvykle podstupují pouze vizuální třídění. U vysokorychlostních konektorů akumulátorů EV je vyšší cena součástí získaných přesným stříháním odůvodněna lepším výkonem a delší životností.
Jak často je třeba v konektorech EV vyměňovat součásti získané přesným stříháním?
Kvalitní přesné stříhané díly navržené pro konektory baterií elektromobilů (EV) by měly zůstat funkční po celou dobu provozu vozidla, obvykle 320 000 km nebo více. Degradace přesných stříhaných dílů probíhá postupně, jak se opotřebují kontaktní plochy a jak se v průběhu tisíců nabíjecích cyklů vyvíjí únavové poškození materiálu. Životnost přesných stříhaných dílů závisí na kvalitě výroby, výběru materiálu, tepelném managementu a úrovni proudu, jemuž jsou během provozu vystaveny.
Mohou přesné stříhané díly odolat nabíjecím systémům nové generace s vysokým výkonem?
Současné návrhy přesných stříhaných dílů fungují efektivně pro nabíjecí systémy až přibližně 500 kW, zatímco nové aplikace směřují k výkonu 1 MW. Další rozvoj technologie přesných stříhaných dílů vyžaduje inovace v oblasti vědy o materiálech, tepelného managementu a výrobních procesů. Nové měděné slitiny a kompozitní materiály ukazují potenciál pro přesné stříhané díly nové generace, avšak jejich průmyslová výroba v masovém měřítku je stále ve vývoji. Výrobci zařízení investují do kapacity výroby přesných stříhaných dílů, aby podpořili přechod na infrastrukturu EV nabíjení vyššího výkonu.